Прецизионное Литье Под Давлением | Высокоточные Детали | JBRplas
Высокоточное литье пластмасс под давлением в Шэньчжэне — допуски до ±0,02 мм, Cpk ≥ 1,67, серво-гидравлические ТПА, контроль процесса SPC. Автомобильные разъёмы, медицинские компоненты, оптические детали. ISO 9001 и 13485.
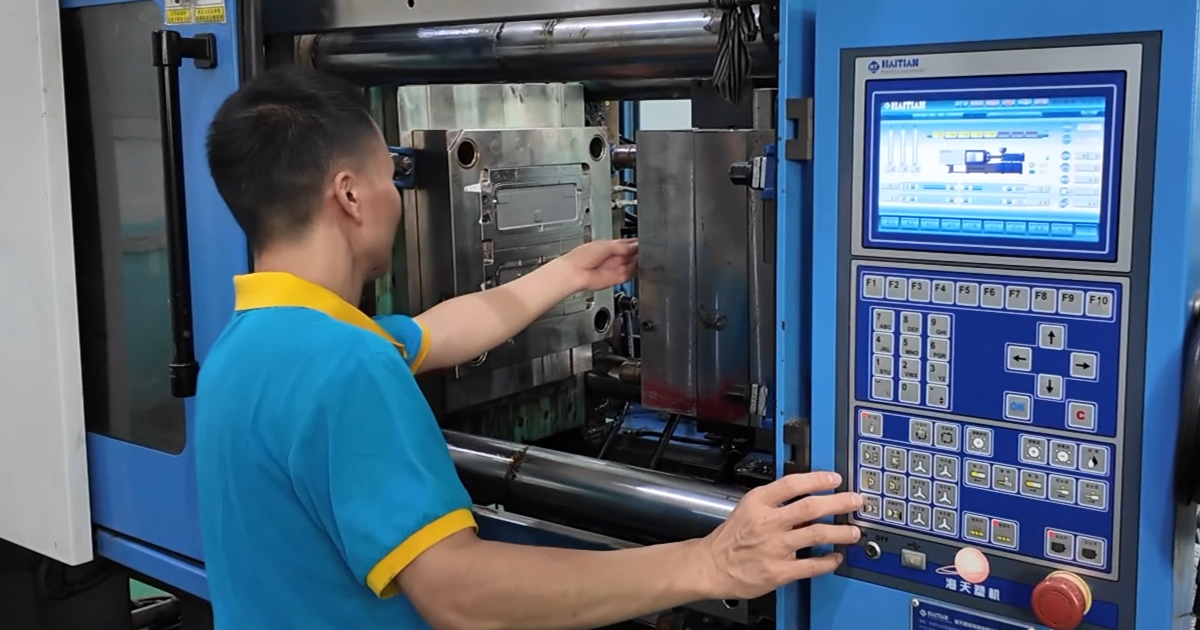
Прецизионное Литье Пластмасс Под Давлением
Прецизионное литье под давлением — это не отдельный процесс от стандартного литья, а стандартный процесс литья, контролируемый до допусков на порядок жёстче. Там, где обычная промышленная деталь допускает ±0,15 мм по критическому размеру, прецизионная деталь требует ±0,05 мм или ±0,02 мм — и разница не восполняется контролем. Она заложена в сталь пресс-формы, возможности ТПА, контроль материала и технологическую дисциплину с самого первого впрыска.
JBRplas производит прецизионные литые компоненты более 30 лет. Наш подход к точности систематичен: четыре элемента, все контролируются, ни один не обсуждается.
Допуски Размеров
| Класс Точности | Линейный Размер | Диаметр Отверстия | Плоскостность | Концентричность | Типичный Cpk |
|---|---|---|---|---|---|
| Стандартный | ±0,15 мм | ±0,10 мм | 0,10 мм | ±0,10 мм | ≥1,00 |
| Прецизионный | ±0,05 мм | ±0,03 мм | 0,05 мм | ±0,05 мм | ≥1,33 |
| Высокоточный | ±0,02 мм | ±0,01 мм | 0,03 мм | ±0,03 мм | ≥1,67 |
Это производственные допуски — не лабораторные измерения на одном отобранном образце. Они выдерживаются на партиях в 50 000, 500 000 или 5 000 000 деталей и подтверждаются SPC-мониторингом с отчётностью по Cpk.
Что Эти Допуски Означают на Практике
| Элемент | Стандарт (±0,15 мм) | Высокая Точность (±0,02 мм) |
|---|---|---|
| Защёлка | Возможна свободная посадка — функция в норме, тактильные ощущения нестабильны | Стабильное усилие защёлкивания, одинаковый тактильный отклик |
| Совмещение штырей разъёма | Возможен разброс усилия вставки | Ровная вставка, без отказов по контактному трению |
| Диаметр отверстия под подшипник | Приемлемо для низких скоростей и нагрузок | Стабильная запрессовка, без развёртывания после литья |
| Посадка оптической линзы | Возможно виньетирование на границах допуска | Стабильное оптическое совмещение по всей партии |
| Глубина канавки под уплотнение | Сжатие прокладки нестабильно | Равномерное сжатие уплотнения, предсказуемый класс защиты IP |
| Профиль зуба шестерни | Работоспособно, но шумно на скорости | Тихая работа, равномерный боковой зазор |
Четыре Элемента Точности
1. Точность Пресс-формы
Прецизионное литье начинается в инструментальном цехе. Если полость пресс-формы обработана не точно, никакой контроль процесса не восстановит точность детали.
- Марка стали: H13, закалённая до 48–52 HRC, или S136 до 50 HRC. Мягкая P20 (28–34 HRC) на прецизионных элементах изнашивается измеримо в пределах 100 000 циклов — размеры полости уходят по мере эрозии стали.
- Допуск обработки: матрица и пуансон финишируются до ±0,005 мм на ЧПУ; критические элементы вырезаются проволочной электроэрозией до ±0,003 мм.
- Проверка на КИМ: 100% критических размеров полости измеряются на КИМ до сборки пресс-формы. Данные измерений полости хранятся с паспортом пресс-формы.
- Термостабильность: прецизионные пресс-формы работают с термостатами (не только с водяными линиями), которые держат температуру поверхности полости в пределах ±1°C. Колебание температуры на 2°C меняет размер 50 мм в ABS примерно на 0,01 мм.
- Балансировка литников: на многогнездных прецизионных пресс-формах баланс литников валидируется — все гнёзда должны заполняться в пределах 0,05 с друг от друга. Несбалансированное заполнение даёт разброс размеров от гнезда к гнезду из-за разной выдержки под давлением.
2. Возможности ТПА
Термопластавтомат должен обеспечивать воспроизводимый вес впрыска, стабильную скорость впрыска и равномерное давление выдержки — от впрыска к впрыску, от смены к смене.
- Серво-гидравлические ТПА: все ТПА JBRplas серво-гидравлические — более точное управление скоростью впрыска, чем у гидравлических насосов с постоянным объёмом. Повторяемость веса впрыска на серво-машинах в пределах 0,1% против 0,3–0,5% на обычных гидравлических.
- Мониторинг процесса в реальном времени: давление впрыска, время заполнения, положение подушки и время цикла контролируются на каждом впрыске. Сигнализация отклонений предупреждает оператора до того, как будет изготовлена хотя бы одна несоответствующая деталь.
- Выбор ТПА: прецизионные детали закрепляются за машинами, где вес впрыска попадает в 30–70% объёма цилиндра — в диапазон, где пластикация и дозирование наиболее стабильны.
3. Контроль Материала
Разброс материала — это разброс размеров. Две партии одной марки полимера от одного производителя могут отличаться по показателю текучести расплава на 10–15% — а сдвиг MFR на 10% меняет заполнение, выдержку под давлением и конечные размеры.
- Выделение одной партии полимера: для прецизионных программ выделяется и резервируется одна партия полимера на весь производственный прогон. Если требуется вторая партия, проводится новая валидация процесса.
- Протокол сушки: гигроскопичные полимеры (PA, PC, PBT) сушатся до указанной производителем влажности — обычно <0,02% — и проверяются влагомером перед переработкой.
- Контроль регранулята: прецизионные программы идут с 0% регранулята, если клиент специально не утвердил контролируемую долю. Переменный размер частиц и тепловая история регранулята вносят в процесс разброс.
4. Контроль Процесса
Прецизионное литье требует технологической дисциплины — зафиксированных параметров, статистического контроля и реакции в реальном времени.
- Зафиксированный лист процесса: давление впрыска, давление выдержки, скорость впрыска, температура расплава, температура пресс-формы, время охлаждения и положение подушки фиксируются по валидированному процессу. Оператор не вносит изменений без документированного контроля изменений.
- SPC-мониторинг: критические размеры измеряются на выборке каждые 50–100 циклов (автоматический контроль или КИМ — в зависимости от элемента). Данные наносятся на контрольные карты с трендом Cpk. Если Cpk опускается ниже контрольной границы, производство приостанавливается и причина анализируется.
- Первый / последний контроль: каждый прецизионный прогон начинается с размерного контроля первой детали и заканчивается контролем последней — подтверждая, что размеры не ушли за время прогона.
- Окружающая среда: производственный участок активно не кондиционируется, но прецизионные пресс-формы работают с термостатами, которые исключают температуру среды как переменную на поверхности полости.
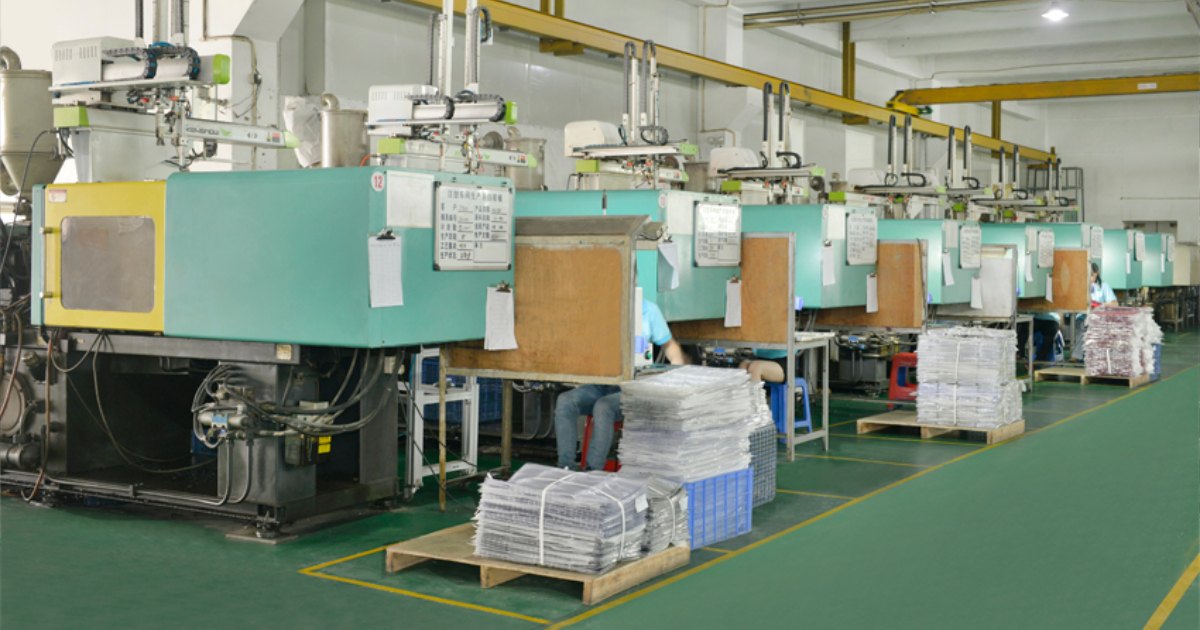
Прецизионные Детали по Отраслям
| Отрасль | Типичные Детали | Ключевые Допуски | Материал |
|---|---|---|---|
| Автомобили | Корпуса датчиков ADAS, корпуса разъёмов, клипсы топливной системы | ±0,03 мм по шагу разъёмов | PA66-GF30, PBT-GF30, POM |
| Медицина | Корпуса диагностических картриджей, корпуса ланцетных устройств, дозирующие камеры ингаляторов | ±0,02 мм по глубине канала | PC (мед.), ABS (мед.) |
| Электроника | Корпуса мелкошаговых разъёмов, корпуса переключателей, основания реле | ±0,03 мм по шагу контактов, ±0,02 мм по окнам контактов | PA66 FR, PBT-GF30, LCP |
| Оптика | Держатели линз, корпуса световодов, рамки модулей камеры | ±0,02 мм по посадочному диаметру линзы | PC (опт.), PMMA |
| Промышленность | Прецизионные корпуса шестерён, корпуса подшипников, камеры расходомеров | ±0,03 мм по диаметру отверстия, ±0,05 мм по профилю зуба | POM, PA66, PEEK |
| Финансы / Платежи | Слоты кард-ридеров EMV, окна клавиш PIN-пада, корпуса с защитой от вскрытия | ±0,05 мм по ширине слота карты | PC/ABS FR, ABS FR |
Измерение и Проверка
Прецизионные детали требуют измерительных возможностей, превышающих проверяемый допуск. Допуск ±0,02 мм нельзя проверить штангенциркулем.
| Прибор | Разрешение | Применение |
|---|---|---|
| КИМ (SEREIN) | ±0,001 мм | 3D размерная проверка, рамки контроля элементов GD&T |
| Оптический компаратор | ±0,005 мм | Измерение профиля и контура, форма зуба шестерни |
| Измеритель шероховатости | Разрешение Ra 0,001 мкм | Чистота уплотнительных поверхностей, чистота поверхностей подшипников |
| Цифровой высотомер | ±0,001 мм | Линейные размеры, высоты ступеней |
| Набор калибров-пробок | Шаг 0,01 мм | Проходной/непроходной контроль отверстий и расточек |
| Набор микрометров | ±0,001 мм | Наружные размеры, толщина |
Все приборы калибруются по графику, сертификаты прослеживаются до национальных эталонов. Для программ с заданными методами измерения или внешней метрологической проверкой мы работаем с аккредитованными измерительными лабораториями в Шэньчжэне.
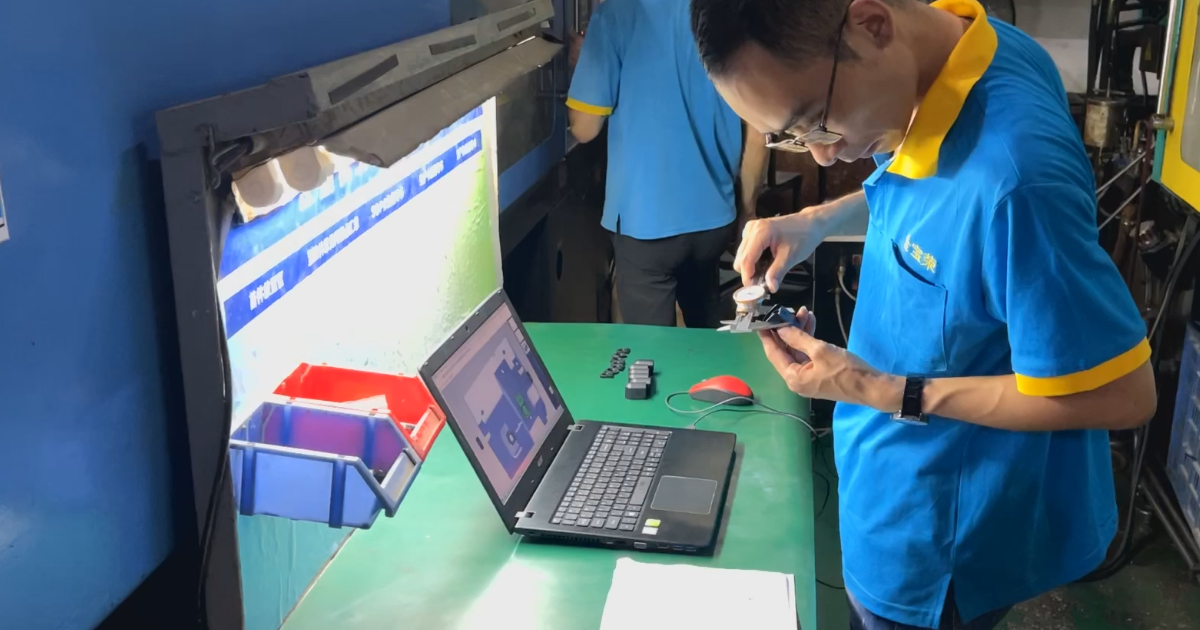
Документация Процесса
Прецизионные программы JBRplas сопровождаются пакетом документации:
| Документ | Содержание |
|---|---|
| Протокол валидации процесса | IQ/OQ/PQ для производственной пресс-формы |
| План контроля | Все точки контроля, методы, частота, критерии приёмки |
| Контрольные карты SPC | Тренд критических размеров с Cpk, по каждой производственной партии |
| Контроль первой детали (FAI) | Все размеры по чертежу, измеренные и зафиксированные |
| Размерный отчёт | Данные измерений на КИМ по выборке AQL |
Частые Вопросы
В чём разница между прецизионным и стандартным литьем?
Пресс-форма, ТПА и контроль процесса. Прецизионные пресс-формы обрабатываются до ±0,005 мм из стали H13 или S136 и работают с термостатами. Прецизионные ТПА — серво-гидравлические с контролем каждого впрыска. Контроль процесса включает зафиксированные параметры, SPC и контроль первой/последней детали. Стандартное литье использует сталь P20, более широкие допуски и контроль по AQL. Разница в стоимости детали — 10–25%, разница в возможностях — в 5 раз по критическим допускам.
Можно ли любую деталь лить прецизионно?
Нет. Конструкция детали должна быть совместима с прецизионными допусками. Деталь с неподкреплённым пролётом 200 мм и толщиной стенки 1,5 мм из PP не удержит плоскостность ±0,05 мм независимо от качества пресс-формы — материал даёт усадку 1,0–2,5%, а геометрии не хватает жёсткости, чтобы сопротивляться короблению. Наш DFM-анализ определяет, какие допуски достижимы, а какие нет, до начала изготовления оснастки.
Как вы подтверждаете, что прецизионные допуски выдерживаются?
SPC-мониторингом критических размеров на протяжении всего производственного прогона. Размеры измеряются каждые 50–100 циклов на КИМ или автоматическим контролем. Данные наносятся на контрольные карты с Cpk. Если Cpk показывает нисходящий тренд, производство приостанавливается и причина анализируется до того, как будет изготовлена хотя бы одна несоответствующая деталь. Мы не полагаемся только на финальный контроль — к моменту, когда плохая деталь найдена на финальном контроле, может быть уже изготовлена продукция целой смены.
Какие материалы подходят для прецизионного литья?
Материалы с низкой усадкой и размерной стабильностью дают лучшие результаты: POM (ацеталь), PC, PBT-GF30, PA66-GF30, PMMA и PEEK. Материалы с высокой усадкой (PP, незаполненный PA, PE) сложнее для жёстких допусков, но их можно лить прецизионно при соответствующей компенсации усадки и контроле процесса. Аморфные материалы (PC, ABS, PMMA) обычно дают более предсказуемую усадку, чем полукристаллические (PA, POM, PBT).
Берёте ли вы больше за прецизионное литье?
Прецизионное литье обычно добавляет 10–25% к стоимости детали по сравнению со стандартным. Драйвер затрат — не материал, а контроль процесса: SPC-мониторинг, контроль первой и последней детали, зафиксированные параметры, закрепление за выделенной машиной и повышенная частота контроля. Программы, требующие Cpk ≥ 1,67 и полной SPC-документации, рассчитываются соответствующим образом на этапе RFQ.
Связанные Страницы
- Отрасли: Медицина, Автомобили, Электроника и Бытовая Техника, Финансовые Устройства
- Связанные услуги: Изготовление Пресс-форм, Литье в Чистом Помещении, Литье Под Давлением
- Дополнительно: Система Качества, Производственные Возможности
Запросить предложение на прецизионное литье с анализом допусков →
Возможно, вас заинтересует
Литье Пластмасс Под Давлением на Заказ
JBRplas располагает круглосуточным литьевым …
Крупносерийное Литье Пластмасс Под Давлением
Начиная со 100 000 штук в год, программа …
Быстрая Оснастка и Прототипное Литье Под Давлением
Когда вам нужны литые детали для …