Литье с Вкладышами | Многокомпонентное Литье | JBRplas
Литье с вкладышами, обливка и двухкомпонентное (2К) литье от JBRplas — TPE на PC, инкапсуляция металлических вставок, многоматериальные детали. ISO 9001 и 13485, Шэньчжэнь.
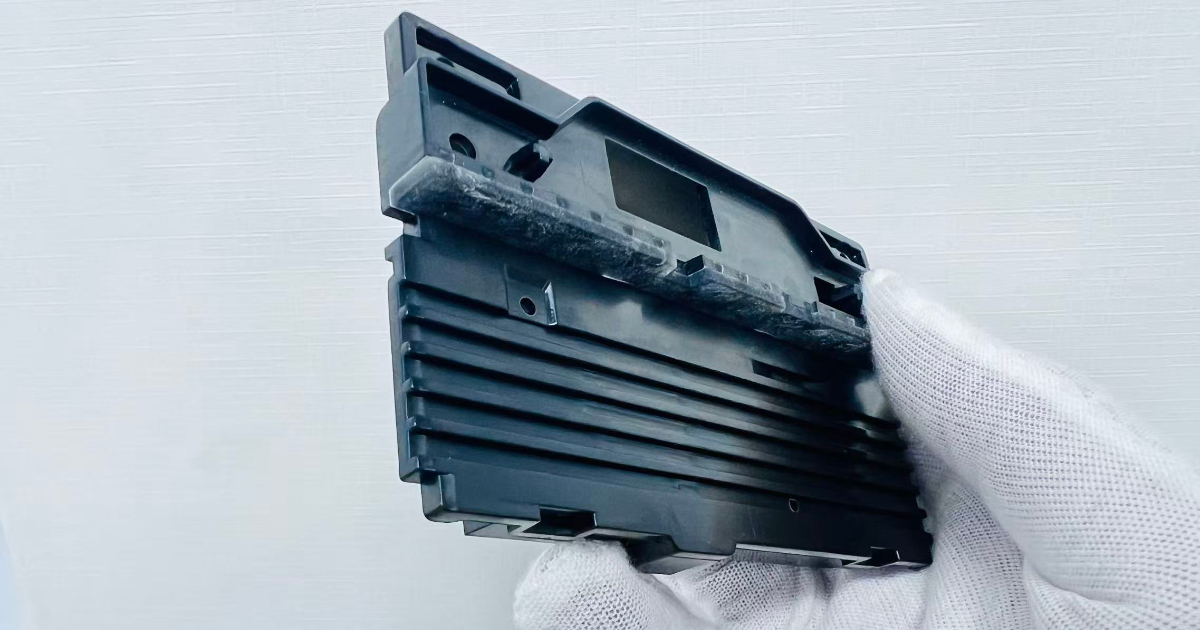
Многоматериальное и Многокомпонентное Литье Под Давлением
Не каждая пластиковая деталь изготавливается из одного материала. Рукояткам нужна мягкая поверхность на жёстком корпусе. Разъёмам нужна металлическая резьба, инкапсулированная в пластик. Уплотнениям нужны гибкие губки, соединённые с несущей рамой. JBRplas выполняет три процесса многоматериального литья — обливку, литье со вставками и двухкомпонентное (2К) литье — на одном предприятии в Шэньчжэне.
Правильный процесс зависит от материалов, объёмов и геометрии. Эта страница объясняет различия, возможности и то, как выбрать процесс.
Обливка (Overmolding)
Обливка соединяет второй материал — обычно мягкий TPE или TPU — с ранее отлитой жёсткой подложкой (PC, ABS, PP, PA). На границе раздела два материала образуют химическую или механическую связь, давая единую интегрированную деталь.
Типичные Применения
- Мягкие рукоятки на электроинструментах, медицинских устройствах и потребительской электронике
- Интегрированные прокладки и уплотнения для корпусов с классом защиты IP (IPX4–IPX7)
- Браслеты носимых устройств — жёсткая структура с контактирующим с кожей слоем TPE
- Кнопки и клавиатуры с обливкой — мягкая поверхность срабатывания на жёстком корпусе
- Противоскользящие ножки и бамперы на корпусах промышленного оборудования
- Рукоятки стоматологических и хирургических инструментов — жёсткий сердечник + мягкий захват
Совместимые Пары Материалов
Обливка требует химической совместимости подложки и материала обливки. Не каждый TPE соединяется с каждой подложкой. В таблице ниже — пары, которые JBRplas перерабатывает регулярно:
| Подложка | Обливка | Тип Связи | Типичная Прочность Отслаивания |
|---|---|---|---|
| PC | TPE (медицинского класса) | Химическая | >10 N/mm |
| PC | TPU | Химическая | >8 N/mm |
| ABS | TPE | Химическая | >8 N/mm |
| ABS | TPU | Химическая | >7 N/mm |
| PP | TPE | Механическая (текстурированная граница) | >5 N/mm |
| PA6 / PA66 | TPE | Химическая (с праймером) | >6 N/mm |
| PC/ABS | TPE / TPU | Химическая | >8 N/mm |
Прочность связи подтверждается на каждой производственной партии испытанием на отслаивание по ISO 813. Для медицинских применений используются только марки TPE, сертифицированные по ISO 10993.
Требования к Процессу
- Контроль температуры подложки: связь при обливке зависит от того, что поверхность подложки имеет правильную температуру в момент впрыска материала обливки. Технологическое окно обычно составляет 10–15°C — при слишком низкой температуре связь не образуется; при слишком высокой подложка деформируется.
- Конструкция формы подложки: форма подложки должна давать детали, точно входящие в гнездо обливки. Размерные допуски подложки на границе обливки выдерживаются в пределах ±0,05 mm.
- Конструкция формы обливки: поверхности замыкания по кромкам подложки должны быть обработаны так, чтобы исключить облой на границе обливки. Это ручная пригонка по краске, требующая опытных инструментальщиков.
- Время цикла: обливка добавляет 15–25 секунд к общему циклу по сравнению с одноматериальным литьем, в зависимости от размера детали и пары материалов.
Литье со Вставками (Insert Molding)
Литье со вставками инкапсулирует предварительно сформированный компонент — обычно металлическую резьбовую вставку, втулку, электрический контакт или PCB — внутри отлитого под давлением пластикового корпуса. Вставка устанавливается в форму перед каждым впрыском, пластик обтекает её и фиксирует на месте при застывании.
Типичные Применения
- Резьбовые латунные вставки в пластиковых корпусах для сборки винтами
- Втулки из нержавеющей стали в корпусах подшипников и шарнирах
- Электрические контакты и клеммы в корпусах разъёмов
- Инкапсуляция PCB для корпусов датчиков и электронных модулей
- Вставки-магниты в компонентах датчиков-триггеров
- Металлические усилительные пластины в конструкционных пластиковых кронштейнах
Типы Вставок и Допуски
| Тип Вставки | Материал | Допуск Позиционирования | Подготовка Перед Литьем |
|---|---|---|---|
| Резьбовая вставка | Латунь, нержавеющая сталь | ±0,05 mm | Обезжиривание, подогрев до 80–120°C |
| Гладкая втулка | Нержавеющая сталь, бронза | ±0,03 mm | Обезжиривание, подогрев |
| Электрический контакт | Латунь, фосфористая бронза | ±0,08 mm | Только обезжиривание (без подогрева для контактов с покрытием) |
| PCB | FR4 | ±0,10 mm | Конформное покрытие, если указано |
| Магнит | NdFeB, феррит | ±0,05 mm | Подогрев до 80°C для снижения термического удара |
Требования к Процессу
- Позиционирование вставок: вставки устанавливаются в форму вручную или автоматической системой pick-and-place. Допуск позиционирования обеспечивается обработанными гнёздами под вставки в форме — вставка садится в точно обработанное углубление, которое удерживает её при впрыске.
- Предварительный подогрев вставок: металлические вставки подогреваются до 80–120°C перед установкой. Холодная вставка вызывает преждевременное застывание расплава вокруг неё, что даёт слабую связь на границе и утяжины на противоположной стороне.
- Влияние на время цикла: ручная установка вставок добавляет 10–20 секунд на цикл по сравнению с формой без вставок. Автоматическая установка сокращает это до 5–8 секунд, что подходит для объёмов свыше 100 000 деталей в год.
- Требования к оснастке: минимум сталь P20 для литья со вставками из-за износа от контакта металла со сталью при установке вставок. H13 рекомендуется для объёмов свыше 100 000 циклов.
Обливка Против Литья со Вставками
| Обливка | Литье со Вставками | |
|---|---|---|
| Что Добавляется | Второй пластиковый материал | Металлический или непластиковый компонент |
| Как Соединяется | Химическая адгезия или механическое зацепление | Механическая инкапсуляция (пластик усаживается вокруг вставки) |
| Типичное Время Цикла | +15–25 с | +10–20 с |
| Сложность Оснастки | Две формы (подложка + обливка) | Одна форма с системой установки вставок |
| Малый Объём? | Да — метод вставки-обливки | Да — ручная установка |
2К Литье (Двухкомпонентное Литье)
2К литье впрыскивает два разных материала или цвета в одну и ту же форму за один машинный цикл. Первый материал впрыскивается в первичное гнездо; затем форма поворачивается (поворотный стол) или деталь переносится (сдвижный знак) во второе гнездо, где впрыскивается второй материал. Результат — единая интегрированная деталь с двумя материалами, изготовленная за один цикл.
Типичные Применения
- Двухцветные клавиши и кнопки (символ одного цвета, корпус другого)
- Линзы задних фонарей автомобилей — прозрачная линза PC + чёрный корпус ABS в одной детали
- Ручки зубных щёток — жёсткий сердечник PP + мягкий захват TPE за один впрыск
- Поворотные регуляторы с мягким наружным кольцом и жёсткой внутренней ступицей
- Корпуса медицинских устройств с интегрированными мягкими уплотнениями
2К Литье Против Обливки
| 2К Литье | Обливка | |
|---|---|---|
| Процесс | Одна машина, один цикл, два узла впрыска | Две отдельные формы, два цикла |
| Время цикла | Быстрее — оба материала формуются за один цикл | Медленнее — подложка отливается, затем обливается |
| Стоимость оснастки | Выше — требуется специальная поворотная форма 2К | Ниже — две стандартные формы |
| Минимальный объём | Как правило, свыше 200 000 деталей в год для экономической целесообразности | Целесообразно от 5 000 деталей |
| Прочность связи | Оптимальная — второй материал впрыскивается, пока первый ещё горячий | Хорошая — подложка повторно нагревается расплавом обливки |
| Лучше всего для | Крупносерийные потребительские изделия | Малые и средние объёмы, медицина, промышленность |
Подход JBRplas
Для программ менее 200 000 деталей в год JBRplas рекомендует метод вставки-обливки — отлить подложку, перенести её вручную или роботом в форму обливки и впрыснуть второй материал. Параметры процесса, прочность связи и размерные результаты идентичны 2К. Разница — во времени цикла и трудоёмкости: 2К быстрее, но инвестиции в оснастку окупаются только на больших объёмах.
Для программ свыше 200 000 деталей в год JBRplas может изготовить выделенные поворотные формы 2К с горячеканальными системами для обоих материалов. Мы просчитываем оба подхода и отдаём решение производственной экономике.
О самой оснастке — поворотных и сдвижных структурах, подборе пар материалов и валидации — см. изготовление 2К пресс-форм.
Выбор Правильного Процесса
| Ваша Деталь | Рекомендуемый Процесс | Почему |
|---|---|---|
| Жёсткий корпус + мягкая поверхность захвата | Обливка | TPE на PC/ABS, стандартный процесс |
| Пластиковый корпус + металлическая резьбовая вставка | Литье со вставками | Латунная вставка инкапсулируется при литье |
| Два цвета в одной детали (без мягкого материала) | 2К литье | Двухцветные клавиши, шильды, накладки |
| Жёсткое + гибкое уплотнение (малый объём, <100K) | Обливка (вставка-обливка) | Ниже стоимость оснастки, чем 2К |
| Жёсткое + гибкое уплотнение (большой объём, >200K) | 2К литье | Один цикл, ниже стоимость детали в серии |
| Пластиковый корпус + встроенная PCB | Литье со вставками | PCB устанавливается в форму и инкапсулируется |
| Металлическое усиление в конструкционном кронштейне | Литье со вставками | Стальная или латунная вставка под нагрузку |
| Мягкий браслет носимого устройства + жёсткая застёжка | Обливка | TPE на PC, доступны материалы медицинского класса |
Часто Задаваемые Вопросы
Какой минимальный объём заказа для обливки или литья со вставками?
Формального MOQ нет. Обливку и литье со вставками выполняем от 500 штук для прототипирования и валидации. При литье со вставками ограничивающим фактором обычно является поставка вставок — мы можем закупать вставки или работать с компонентами, предоставленными заказчиком.
Можете ли вы делать обливку материалами медицинского класса?
Да. Наша сертификация ISO 13485 охватывает программы обливки. Для медицинских применений с контактом с кожей мы используем марки TPE, сертифицированные по ISO 10993 (Kraiburg THERMOLAST M и др.). Полная прослеживаемость партий и сертификаты материала USP Class VI предоставляются как стандарт для медицинских программ.
Вы закупаете вставки или их предоставляет заказчик?
И то и другое. Стандартные резьбовые вставки (латунь, нержавеющая сталь) и втулки мы можем закупить через сеть одобренных поставщиков. Нестандартные или фирменные вставки предоставляет заказчик. Для любых вставок, предоставленных заказчиком, мы рекомендуем приложить размерную спецификацию и допуски.
Как вы подтверждаете прочность связи для деталей с обливкой?
Испытание прочности на отслаивание по ISO 813 на 3 образцах из каждой производственной партии. Целевая прочность связи задаётся на этапе DFM исходя из пары материалов. Для медицинских и автомобильных программ доступны дополнительные испытания на долговечность (термоциклирование, химическое воздействие).
Можете ли вы делать обливку при малом объёме?
Да. Для программ менее 100 000 деталей мы используем метод вставки-обливки — подложка отливается на одном прессе, переносится на второй пресс для обливки. Это позволяет избежать затрат на специальную поворотную форму 2К при идентичном качестве деталей. Узнать больше →
Связанные Страницы
- Отрасли: Медицина, Электроника и Бытовая Техника, Умный Дом
- Связанные услуги: 2К Пресс-формы, Литье Под Давлением, Прецизионное Литье, Сборка и Упаковка
Возможно, вас заинтересует
Литье Пластмасс Под Давлением на Заказ
JBRplas располагает круглосуточным литьевым …
Крупносерийное Литье Пластмасс Под Давлением
Начиная со 100 000 штук в год, программа …
Быстрая Оснастка и Прототипное Литье Под Давлением
Когда вам нужны литые детали для …