Коробление при Литье под Давлением — Причины, Прогнозирование и Способы Устранения
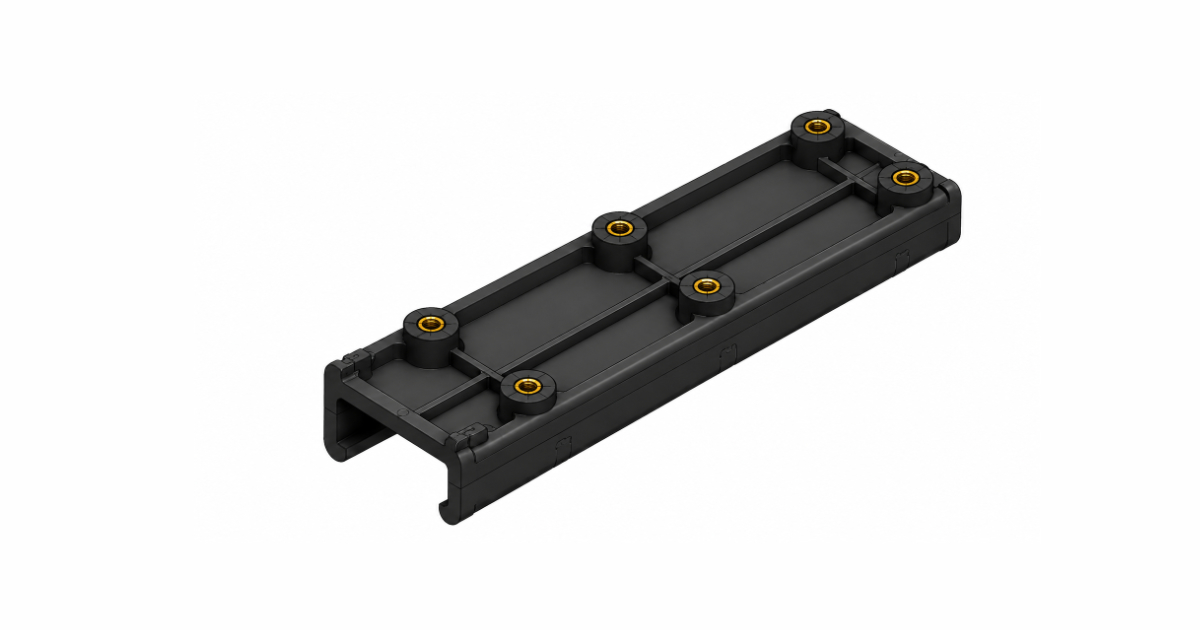
Менеджер по качеству поставщика автокомпонентов проверяет протокол обмера кронштейна из стеклонаполненного нейлона 6/6 — длина 220 мм, ширина 45 мм, стенка 3,5 мм, П-образное сечение с шестью монтажными бобышками M6. Чертёж заказчика задаёт допуск плоскостности 0,4 мм на длине 220 мм. Протокол КИМ показывает измеренное отклонение плоскостности 1,2 мм — втрое выше допуска. Деталь выгибается в центре вверх более чем на миллиметр, выводя из плоскости две концевые монтажные поверхности. Форма в производстве уже две недели. Процесс корректировали — повышали температуру формы, удлиняли охлаждение, меняли скорость впрыска — отклонение плоскостности менялось: 1,2 мм → 1,1 мм → 1,3 мм, но никогда ниже 1,0 мм. Отгрузка через три дня, а форма не даёт годной по допуску детали.
Коробление — самый труднодиагностируемый дефект литья под давлением, потому что у него четыре независимые первопричины, каждая из которых даёт схожий визуальный результат — неплоскую деталь, — но требует разного корректирующего воздействия. Попытка устранить коробление от ориентации волокон настройкой охлаждения не только не помогает: она часто делает хуже, смещая картину коробления без воздействия на лежащий в основе механизм.
Четыре Первопричины Коробления
Коробление — макроскопическое искажение литой детали относительно заданной формы. В отличие от утяжин — локальных поверхностных углублений — или недоливов — незавершённого заполнения — коробление является глобальной ошибкой формы. Деталь полностью заполнена, полностью подпитана и косметически приемлема. Она просто не той формы.
Каждая деталь с короблением восходит к одному или нескольким из четырёх механизмов:
| Причина | Что Происходит | Диагностический Признак |
|---|---|---|
| Дифференциальное охлаждение | Одна поверхность остывает быстрее противоположной → асимметричная термоусадка → изгиб к более горячей стороне | Симметричная геометрия детали; направление коробления коррелирует с разницей температур формы |
| Ориентация волокон | Стекло- или углеволокна ориентируются по потоку → анизотропная усадка (низкая вдоль потока, высокая поперёк) → разница усадки по направлениям | Возникает в наполненных материалах; картина коробления следует пути течения от литника |
| Неравномерная усадка | Разные области детали усаживаются с разной скоростью из-за разницы толщин, падения давления подпитки или градиентов кристалличности | Коробление сосредоточено на переходах толстый-тонкий; изменения давления подпитки влияют на величину коробления |
| Асимметричное заполнение | Фронт расплава достигает разных зон полости в разное время → асимметричное распределение давления → асимметричная усадка | Детали с одним литником и асимметричной геометрией; картина меняется с положением литника |
В одной детали могут одновременно действовать все четыре механизма. Диагностическое мастерство — определить, какой механизм доминирует, потому что корректирующее воздействие для одного механизма часто бесполезно или контрпродуктивно для другого.
Механизм 1: Дифференциальное Охлаждение — Горячая Сторона Гнётся
Когда две поверхности детали остывают с разной скоростью, медленнее остывающая поверхность сильнее усаживается после выталкивания. Результат: деталь изгибается к более горячей стороне.
Механизм: при литье пластик у стенки полости застывает первым, образуя твёрдую корку. Сердцевина стенки остаётся расплавленной и остывает медленнее. В правильно спроектированной форме с симметричным охлаждением обе поверхности детали застывают примерно с одинаковой скоростью, сердцевина усаживается равномерно к средней линии, и деталь остаётся плоской.
Когда поверхности формы имеют разную температуру — пуансон 75 °C, матрица 50 °C, перепад 25 °C — пластик у более холодной поверхности матрицы застывает быстрее и образует более толстую, жёсткую корку. Пластик у более горячей поверхности пуансона дольше остаётся расплавленным, корка получается тоньше, и он продолжает усаживаться после того, как корка со стороны матрицы уже затвердела. При выталкивании сторона пуансона, остывавшая медленнее, даёт дополнительную усадку после выталкивания, тогда как сторона матрицы уже размерно стабильна. Эта дифференциальная усадка после выталкивания изгибает деталь к более горячей стороне.
Разница скоростей охлаждения определяется конструкцией системы охлаждения: расстоянием от канала охлаждения до поверхности полости, расходом хладагента, диаметром канала и схемой контура. Форма, в которой пуансон имеет два канала 8 мм на расстоянии 25 мм от поверхности, а матрица — четыре канала 12 мм на расстоянии 15 мм, всегда даст температуру поверхности со стороны пуансона на 10–20 °C выше, чем со стороны матрицы, — и деталь будет коробиться в сторону пуансона.
Диагностический тест: измерить температуры поверхности матрицы и пуансона контактной термопарой при пробной заливке с недоливом. Разница более 10 °C для аморфного материала или более 15 °C для частично-кристаллического, вероятно, даст измеримое коробление. Если направление коробления коррелирует с более горячей стороной, доминирует дифференциальное охлаждение.
Корректировка: сбалансировать охлаждение. Уменьшить расстояние каналов охлаждения со стороны пуансона, увеличить расход со стороны пуансона или добавить перегородки/барботажные трубки в пуансон. Цель — вывести температуры поверхности матрицы и пуансона в пределы 5–8 °C друг от друга. Независимое регулирование температуры матрицы и пуансона — с настройкой пуансона на 5–10 °C холоднее матрицы для компенсации его изначально более высокой тепловой нагрузки — стандартная практика.
Механизм 2: Ориентация Волокон — Пружина Пути Течения
Стекло- и углеволокна ориентируются по направлению течения расплава при заполнении полости. Вдоль потока волокна ограничивают полимерную матрицу, снижая усадку примерно до 0,1–0,3 % для материала с 30 % стекловолокна. Поперёк потока волокна не дают ограничения, и усадка в 3–5 раз выше — обычно 0,5–1,0 %.
Когда деталь имеет литник с одного торца, поток идёт преимущественно в одном направлении по длине детали. Усадка вдоль потока (по длине) низкая; усадка поперёк потока (по ширине) высокая. Дифференциальная усадка создаёт изгибающий момент: деталь стремится усадиться сильнее по ширине, чем по длине, но геометрическое ограничение формы детали заставляет её изгибаться, а не усаживаться свободно.
Эффект ориентации волокон не зависит от равномерности охлаждения. Идеально охлаждаемая форма — пуансон и матрица при одинаковой температуре — всё равно даст коробление в стеклонаполненном материале, если ориентация волокон создаёт анизотропную усадку. Картина коробления следует пути течения: при радиальном течении от центрального литника деталь коробится симметрично; при линейном течении от торцевого литника деталь изгибается вдоль направления потока.
Диагностический тест: отлить ту же геометрию в ненаполненной и стеклонаполненной версиях одного и того же полимера. Если коробление есть в наполненной версии и отсутствует (или значительно уменьшено) в ненаполненной, доминирует ориентация волокон. Альтернативно анализ течения с прогнозом ориентации волокон показывает тензор ориентации в детали: зоны с сильной однонаправленной ориентацией будут давать анизотропную усадку.
Корректировка: три подхода в порядке эффективности:
- Изменить положение литника. Литник, дающий радиальное течение (центральный литник на диске) или сбалансированное течение с двух сторон (два торцевых литника), создаёт более симметричную картину ориентации волокон, чем один торцевой литник. Симметрия снижает результирующий изгибающий момент.
- Снизить содержание стекловолокна, если это допустимо конструктивно. Переход с 30 % GF на 15 % GF снижает анизотропию примерно на 40–50 %.
- Повысить температуру формы. Более горячая форма (90–110 °C для стеклонаполненного нейлона против стандартных 70–85 °C) позволяет полимерной матрице частично снять ориентационные напряжения до застывания. Плата — удлинение времени охлаждения.
Механизм 3: Неравномерная Усадка — Эффект Толщины
Разные области детали усаживаются с разной скоростью, когда толщина стенки неравномерна, давление подпитки падает с расстоянием от литника или скорость охлаждения различается по детали. Толстое сечение усаживается сильнее тонкого, потому что в нём больше материала для сокращения. Область вдали от литника получает меньшее давление подпитки, чем область вблизи литника, и более низкая подпитка даёт большую усадку, потому что в полость подали меньше материала для компенсации термоусадки.
Конструкция толщины стенки — первая линия защиты от коробления из-за неравномерной усадки. Деталь с равномерной стенкой 2,5 мм усаживается равномерно. Деталь с переходом с 2,0 мм на 4,0 мм у бобышки или основания ребра будет усаживаться неравномерно: толстое сечение усаживается сильнее и тянет за собой соседнее тонкое, создавая локальное коробление на переходе.
Второй вклад — падение давления подпитки. Давление выдержки у литника может быть 80 МПа, но давление на дальнем конце пути течения 250 мм может составлять 25–35 МПа после потерь в полости. Ближняя к литнику зона хорошо подпитана и усаживается меньше; дальняя подпитана плохо и усаживается сильнее. Дифференциальная усадка по длине детали даёт прогиб в сторону плохо подпитанной зоны.
Диагностический тест: исследование герметизации литника — взвешивать детали, отлитые с увеличивающимся временем выдержки, и строить график веса от времени выдержки. Если вес детали продолжает расти с увеличением времени выдержки сверх нормального времени герметизации литника, дальние зоны полости не получают достаточной подпитки до застывания литника. Анализ течения с моделированием подпитки прогнозирует распределение давления в конце подпитки: зоны, где давление падает ниже 20–30 МПа, подвержены повышенной усадке.
Корректировка:
- Равномерная толщина стенки. Устранить необязательные перепады толщины. Там, где толстые сечения неизбежны, переходить плавно (уклон 3:1 на длине не менее 5 мм).
- Добавить литники или перенести литник. Дополнительные литники уменьшают длину течения и падение давления подпитки. Второй литник на дальнем конце детали вдвое уменьшает максимальную длину течения.
- Увеличить давление и время выдержки — но только после проверки, что литник не застывает преждевременно. Если литник застывает раньше, чем подпитаны дальние зоны полости, никакое давление выдержки не поможет.
Механизм 4: Асимметричное Заполнение — Несбалансированный Фронт
Когда фронт расплава достигает разных зон полости в разное время, зоны, заполненные первыми, начинают остывать и усаживаться, пока зоны, заполненные последними, ещё получают расплав и находятся под более высоким давлением. Результат — асимметричное распределение напряжений, зафиксированное в детали при затвердевании: одна сторона детали была подпитана под высоким давлением и усаживается меньше, другая была подпитана под более низким давлением и усаживается сильнее.
Асимметричное заполнение чаще всего встречается в деталях с одним торцевым литником и асимметричной геометрией — прямоугольная деталь с литником около одного угла, деталь с большим перепадом толщины стенки, который отклоняет фронт расплава, или семейная форма с деталями разного размера.
Диагностический тест: серия недоливов — отливать детали с последовательно увеличивающимся объёмом впрыска (60 %, 70 %, 80 %, 90 %, 95 % от полного) и фиксировать положение фронта расплава на каждом шаге. Асимметричная картина заполнения видна как фронт, который достигает одной оконечности полости раньше другой.
Корректировка:
- Изменить положение литника для симметричного заполнения. Центральный литник на прямоугольной детали даёт симметричное течение ко всем четырём сторонам.
- Добавить направляющие или ограничители потока. Локально утолщённая стенка работает как направляющая потока — она ускоряет фронт в этом направлении. Локально утончённая стенка работает как ограничитель. Корректировка толщины стенки на ±0,2–0,3 мм в отдельных зонах (по согласованию с заказчиком) позволяет сбалансировать асимметричную картину заполнения без переноса литника.
Анализ Течения для Прогнозирования Коробления
Коробление — самый ресурсоёмкий результат моделирования литья под давлением, потому что для него должны быть точными все три предыдущих анализа: заполнение, подпитка и охлаждение. Прогноз коробления настолько хорош, насколько хороши исходные данные для моделирования заполнения (данные вязкости материала), подпитки (PVT-данные материала) и охлаждения (теплопроводность стали формы и схема каналов охлаждения).
Моделирование выдаёт величину коробления и деформированную форму — визуализацию прогнозируемого искажения после выталкивания с увеличением 3×. Конструктор сравнивает прогнозируемое коробление с допуском на плоскостность или размерным допуском детали. Прогнозируемое коробление 0,8 мм на детали с допуском плоскостности 0,5 мм — красный флажок до того, как режется сталь.
Моделирование также показывает, какой механизм доминирует. Анализ коробления с учётом ориентации волокон относит коробление к ориентационным эффектам, дифференциальному охлаждению или неравномерной усадке, и конструктор может работать с доминирующим механизмом, а не гадать.
Процесс или Конструкция — Что Можно Исправить После Изготовления Формы
| Причина | Конструктивное Решение (форма не изготовлена) | Технологическое Решение (форма готова) |
|---|---|---|
| Дифференциальное охлаждение | Перепроектировать контур охлаждения | Увеличить расход хладагента; независимый термостат для пуансона/матрицы; снизить температуру хладагента |
| Ориентация волокон | Перенести литник; изменить содержание волокна | Повысить температуру формы; снизить скорость впрыска для уменьшения ориентации |
| Неравномерная усадка | Равномерная толщина стенки; добавить литники | Увеличить давление/время выдержки (до предела герметизации литника) |
| Асимметричное заполнение | Перенести литник в центр; сбалансировать путь течения | Скорректировать температуру расплава (горячее = ниже вязкость = равномернее заполнение); профиль скорости впрыска |
Когда форма уже изготовлена, технологические меры носят компенсационный характер — они уменьшают величину коробления, но редко устраняют его. Время устранять коробление — этап проектирования формы, когда анализ течения с прогнозом коробления позволяет выявить доминирующий механизм, а конструктор может выбрать положение литника, схему охлаждения и распределение толщины стенки, дающие плоскую деталь с первой отливки.
Менеджер по качеству в итоге выявил доминирующий механизм с помощью анализа течения: ориентация волокон от торцевого литника давала 0,9 мм коробления из-за анизотропной усадки стеклонаполненного нейлона. Дифференциальное охлаждение от недостаточно охлаждённого пуансона добавляло 0,4 мм. Суммарные 1,3 мм совпали с измеренными 1,2–1,3 мм.
Технологическая мера — увеличение расхода хладагента на пуансоне, чтобы вывести пуансон в пределы 6 °C от матрицы, — снизила вклад дифференциального охлаждения до 0,1 мм, а общее коробление до 1,0 мм. Всё ещё выше допуска 0,4 мм. Конструктивное решение — второй литник на противоположном конце детали для симметричного течения и сбалансированной ориентации волокон — потребовало доработки формы (новая вставка литника, перебалансировка литниковой системы) стоимостью около ¥8 000 и пяти дней. Коробление после доработки: 0,28 мм. В допуске.
Коробление — не загадка. Это предсказуемое следствие физики затвердевания пластика. Диагностическое мастерство — определить, какой из четырёх механизмов доминирует; инженерное мастерство — выбрать коррекцию, воздействующую на механизм, а не на его симптом.