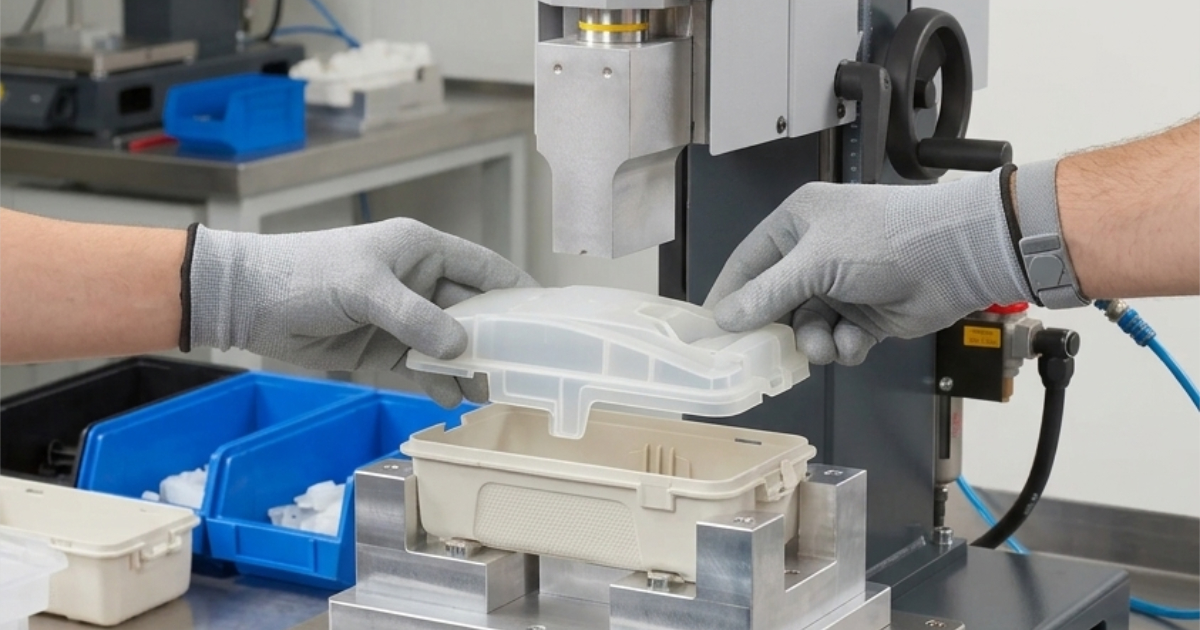
Ультразвуковая Сварка Пластиковых Деталей — Проектирование Соединений, Совместимость Материалов и Контроль Процесса
Команда разработчиков продукции у производителя бытовой электроники собирает двухкомпонентный корпус из ABS — основание и защёлкивающуюся крышку. Крышка спроектирована с четырьмя консольными защёлками по периметру. Анализ защёлок дал прогноз 18 Н усилия удержания на одну защёлку — достаточно для требуемых 40 Н суммарного усилия, удерживающего крышку при испытании на падение. Первая производственная партия показала другую картину: 12 % изделий не прошли испытание падением с 1 м — крышка отделялась от основания в месте зацепления защёлки. Первопричина — релаксация напряжений в ABS после литья: за первые 72 часа после формования усилие удержания упало до 12 Н на защёлку, что на 33 % ниже проектного значения.
Решением стали не более прочные защёлки. Им стала ультразвуковая сварка.
Та же команда получила второе конструктивное требование: корпус должен обеспечивать защиту IP67 от воды и пыли. Защёлки не герметизируют. Прокладки добавляют деталь, операцию процесса и точку отказа. Склеивание растворителем вносит летучие органические соединения, запрещённые политикой устойчивого развития компании. Клеи требуют времени отверждения, которого не может обеспечить автоматизированная сборочная линия.
Ультразвуковая сварка решает все три проблемы в одном процессе: она неразъёмно соединяет крышку с основанием непрерывным герметичным швом, даёт прочность соединения выше прочности основного материала и выполняет сварку менее чем за 1,5 секунды на узел — совместимо с тактом 30 секунд на высокоскоростной автоматизированной линии.
Как Работает Ультразвуковая Сварка
Ультразвуковая сварка преобразует электрическую энергию частотой 20–40 кГц в механическую вибрацию через пьезоэлектрический преобразователь (конвертер). Вибрация передаётся через металлический инструмент (сонатрод), контактирующий с одной из двух пластиковых деталей. Детали удерживаются вместе под контролируемым давлением в оснастке. Вибрация создаёт фрикционный нагрев на границе раздела двух деталей, расплавляя тонкий слой пластика в соединении. Когда вибрация прекращается, расплав затвердевает под поддерживаемым давлением, образуя однородный сварной шов.
Процесс описывается тремя параметрами — частотой, амплитудой и временем сварки, — но физика его — локальное расплавление в конструктивно заданной точке контакта:
Источник питания → Конвертер (электричество→механика) → Бустер (регулировка амплитуды) → Сонатрод (передаёт на деталь)
                                                                                             ↓
                                                                               Верхняя деталь → Концентратор энергии → Нижняя деталь
Направление вибрации вертикальное (перпендикулярно поверхности сонатрода), а значит, геометрия соединения должна обеспечивать малую начальную площадь контакта, где концентрируется энергия вибрации. Это концентратор энергии (energy director) — треугольный выступ, отлитый на одной из двух деталей на границе соединения. Когда сонатрод контактирует с верхней деталью и передаёт вибрацию 20 кГц, колеблется весь узел, но вершина концентратора энергии с её малым поперечным сечением испытывает наибольший фрикционный нагрев и плавится первой. Расплав течёт через границу соединения, заполняет зазор между деталями и застывает в непрерывный сварной валик.
Проектирование Соединений — Два Основных Типа
Соединение с Концентратором Энергии (Стандартный Стыковой Шов)
Самая распространённая конфигурация соединения для ультразвуковой сварки. Треугольный выступ (концентратор энергии) отлит на одной из деталей в плоскости соединения. Угол при вершине обычно 60° для аморфных пластиков и 90° для частично-кристаллических материалов. Высота выступа — 0,3–0,6 мм в зависимости от толщины стенки.
| Толщина Стенки | Высота Концентратора Энергии | Угол Вершины (Аморфные) | Угол Вершины (Частично-Кристаллические) |
|---|---|---|---|
| <1,5 мм | 0,2–0,3 мм | 60° | 90° |
| 1,5–2,5 мм | 0,3–0,4 мм | 60° | 90° |
| 2,5–4,0 мм | 0,4–0,6 мм | 60° | 90° |
| >4,0 мм | 0,5–0,8 мм | 60° | 90° |
Концентратор энергии плавится последовательно, от вершины вниз. Полная величина осадки — путь, который сонатрод проходит вниз по мере расплавления концентратора, — обычно 0,2–0,4 мм. Оснастка должна допускать эту осадку без смещения деталей.
Преимущества: простая геометрия формы (концентратор энергии — это всего лишь V-канавка в полости), работает с большинством аморфных пластиков, наименьшее время сварки.
Ограничения: частично-кристаллические материалы (PP, PE, POM, нейлон, PBT) плавятся от концентратора энергии менее чисто, чем аморфные. Кристаллическая структура требует больше энергии на разрушение, а расплав охлаждается быстрее, сокращая путь течения через соединение. Для частично-кристаллических материалов угол 90° и увеличенная высота концентратора компенсируют это частично, но прочность шва обычно будет ниже, чем у эквивалентного соединения из аморфного материала.
Сдвиговое Соединение (Сварка с Натягом)
Для частично-кристаллических пластиков и применений, требующих герметичного уплотнения, сдвиговое соединение предлагает другой подход. Вместо треугольного концентратора энергии две детали проектируются с небольшим натягом — обычно 0,2–0,4 мм на сторону — и сварка происходит, когда одну деталь вдавливают в другую под вибрацией. Расплавление идёт по вертикальной боковой стенке зоны натяга, а не в точечном контакте.
| Характеристика | Соединение с Концентратором Энергии | Сдвиговое Соединение |
|---|---|---|
| Лучше всего для | Аморфных пластиков (ABS, PC, PS, PMMA) | Частично-кристаллических пластиков (PP, PE, POM, нейлон, PBT) |
| Прочность шва | 85–100 % от основного материала | 70–90 % от основного материала |
| Герметичность | Возможна с непрерывным выступом | Более надёжное уплотнение |
| Грат | Минимальный, контролируемый | Видимое кольцо грата в шве |
| Сложность формы | Простая V-канавка | Требует точных допусков боковых стенок |
| Базирование деталей | Самоцентрирующееся | Требует направляющих в оснастке |
| Чувствительность к допускам | Умеренная | Высокая — натяг критичен |
Сдвиговое соединение требует, чтобы конструкция детали включала заходную фаску (обычно 30° на первых 0,5 мм) для направления верхней детали в нижнюю, контролируемую зону натяга (0,2–0,4 мм на сторону) и карман для грата, удерживающий вытесненный расплав. Величина натяга определяется материалом: аморфные пластики используют натяг 0,2–0,3 мм на сторону, частично-кристаллические — 0,3–0,4 мм.
Ступенчатое Соединение
Разновидность соединения с концентратором энергии для случаев, когда критична точная ориентация двух половин. В нижней детали отливается ступень, которая базирует верхнюю деталь и в горизонтальном, и в вертикальном направлении. Концентратор энергии располагается на вершине ступени. Ступенчатое соединение распространено в корпусах медицинских изделий, где линия разъёма должна быть визуально заподлицо, а внутренний зазор до печатной платы выдерживаться в пределах 0,2 мм.
Совместимость Материалов
Не все пластики можно сваривать друг с другом. Основное правило: надёжный ультразвуковой шов дают только химически сходные термопласты. Расплав обеих деталей должен смешаться на молекулярном уровне во время сварки — если два полимера химически несовместимы, граница шва будет в лучшем случае механическим зацеплением без молекулярной связи. Это ограничение нужно закладывать в процесс выбора материала на стадии проектирования детали: выбор материала по свариваемости — это решение DFM, и его следует принимать до проектирования формы.
Свариваемость по Семействам
| Материал | Сваривается с Собой | Сваривается с Другими Материалами | Примечания |
|---|---|---|---|
| ABS | ✅ Отлично | Только смесь ABS/PC | Самый свариваемый пластик. Широкий допуск по амплитуде |
| PC | ✅ Хорошо | Только смесь ABS/PC | Требует большей амплитуды, чем ABS |
| Смесь PC/ABS | ✅ Хорошо | ABS, PC | Стандарт для электронных корпусов |
| PP | ⚠️ Удовлетворительно | Не сваривается с другими | Частично-кристаллический; соединение с концентратором ненадёжно, применять сдвиговое |
| PE (HDPE, LDPE) | ⚠️ Удовлетворительно–Плохо | Не сваривается с другими | Самая низкая свариваемость; предпочтительна сварка в ближнем поле |
| PA6 / PA66 | ⚠️ Удовлетворительно | Не сваривается с другими | Должен быть сухим; влага даёт пористый шов |
| POM (Ацеталь) | ⚠️ Удовлетворительно | Не сваривается с другими | Низкий коэффициент трения снижает нагрев |
| PMMA (Акрил) | ✅ Отлично | — | В шве возможна полная прозрачность |
| PBT | ⚠️ Удовлетворительно | Не сваривается с другими | Частично-кристаллический; предпочтительно сдвиговое соединение |
| PSU, PES, PEI | ⚠️ Удовлетворительно–Хорошо | Не сваривается с другими | Высокая температура расплава требует высокой амплитуды |
| PEEK, PPS | ❌ Плохо | Не сваривается | Температура расплава слишком высока для стандартной ультразвуковой сварки |
Ближнее и Дальнее Поле
Расстояние от контактной поверхности сонатрода до плоскости соединения определяет, будет ли сварка в ближнем поле или в дальнем поле:
- Ближнее поле (<6 мм от сонатрода до шва): вибрация передаётся через материал эффективно. Применяется для большинства малых и средних деталей, где сонатрод может контактировать с верхней деталью непосредственно над швом.
- Дальнее поле (>6 мм от сонатрода до шва): вибрация должна пройти большую толщину материала, что ослабляет энергию и снижает стабильность шва. Аморфные пластики (ABS, PC, PS) хорошо передают ультразвуковую энергию и могут свариваться в дальнем поле на расстоянии до 15–20 мм от точки контакта сонатрода. Частично-кристаллические пластики (PP, PE, POM) быстро гасят ультразвуковую энергию, и их следует ограничивать сваркой в ближнем поле в пределах 6 мм.
PP и PE вообще плохо подходят для ультразвуковой сварки: их низкий модуль и высокая демпфирующая способность поглощают ультразвуковую энергию по всей детали, а не концентрируют её в шве. Когда ультразвуковая сварка — единственный вариант для PP или PE, минимальное требование для надёжного процесса — сдвиговое соединение с размещением сонатрода в ближнем поле.
Параметры Процесса
Четыре параметра управляют процессом ультразвуковой сварки:
| Параметр | Диапазон | Влияние |
|---|---|---|
| Амплитуда | 15–60 мкм (пик-пик) | Выше = быстрее плавление, больше грата. Слишком высокая = деградация материала |
| Давление сварки | 0,1–0,5 МПа (в шве) | Выше = быстрее осадка, меньше время сварки. Слишком высокое = избыточный грат, след сонатрода |
| Время сварки | 0,2–1,5 с (типично) | Время под вибрацией до начала выдержки |
| Время выдержки | 0,5–2,0 с | Время под давлением после остановки вибрации, за которое расплав затвердевает |
Амплитуда — наиболее материалозависимый параметр:
| Материал | Рекомендуемая Амплитуда (мкм) | Примечания |
|---|---|---|
| ABS | 20–30 | Самое широкое окно обработки |
| PC | 25–40 | Требует больше энергии, чем ABS |
| PC/ABS | 22–32 | Между ABS и PC |
| PA6/66 (сухой) | 30–50 | Высокая амплитуда; должен быть сухим |
| PP | 40–60 | Самая высокая амплитуда; только сдвиговое соединение |
| PMMA | 15–25 | Низкая амплитуда; плавится легко |
| POM | 30–45 | Умеренная амплитуда |
| PBT | 35–50 | Высокая амплитуда; частично-кристаллический |
На передачу энергии влияют также материал и конструкция сонатрода. Алюминиевые сонатроды наиболее распространены для прототипирования и производства малых и средних серий — они легко обрабатываются и эффективно передают ультразвуковую энергию. Титановые сонатроды применяются в крупносерийном производстве, где износ сонатрода при непрерывной работе становится проблемой: усталостная долговечность титана в ультразвуковой работе в 2–3 раза выше, чем у алюминия. Стальные сонатроды применяются только в случаях с абразивными наполнителями (стеклонаполненные материалы), где даже титан изнашивался бы чрезмерно.
Типичные Дефекты Сварки и Их Первопричины
| Дефект | Внешний Вид | Первопричина |
|---|---|---|
| Холодный шов (низкая прочность) | Сварной валик не сформирован полностью; детали расходятся по шву | Недостаточная амплитуда, слишком короткое время сварки или сонатрод слишком далеко от шва |
| Перегрев (грат, подгорание) | Избыточный грат; коричневое или чёрное изменение цвета в шве | Чрезмерная амплитуда, слишком длинное время сварки или недостаточный зазор в соединении |
| След сонатрода | Видимая вмятина или текстура на поверхности детали в месте контакта | Слишком высокое давление сонатрода, профиль сонатрода не соответствует поверхности детали |
| Неравномерный шов | Сварной валик различается по периметру | Сонатрод не параллелен плоскости соединения; неравномерное распределение давления; прогиб оснастки |
| Повреждение внутренних компонентов | Треснувшая печатная плата, смещённые разъёмы | Слишком высокая амплитуда для чувствительности сборки; недостаточное демпфирование вибрации |
| Неполное проплавление | Концентратор энергии расплавлен частично, часть шва не соединена | Разброс высоты концентратора энергии после литья; слишком низкая амплитуда сонатрода |
Самая частая причина отказа при ультразвуковой сварке — не сам процесс сварки, а качество литых деталей. Валидация процесса ультразвуковой сварки следует той же логике IQ/OQ/PQ, что и литьё под давлением: квалификация установки сварочного оборудования, эксплуатационная квалификация по диапазонам амплитуды и давления и квалификация рабочих характеристик на производственных деталях с разрушающим контролем прочности шва. Если высота концентратора энергии варьируется на 0,1 мм по периметру детали (в пределах нормальных литьевых допусков), сонатрод сначала контактирует с более высокими участками концентратора, и эти участки плавятся до того, как более низкие начинают нагреваться. Результат — неравномерный шов: высокая прочность на одних участках и отсутствие соединения на других.
Средство DFM: проектировать концентратор энергии высотой 0,3 мм для стенок тоньше 2 мм и 0,5 мм для стенок толще 2 мм. Это даёт достаточный объём материала для осадки при сохранении допуска на высоту концентратора ±0,05 мм, достижимого в производственном процессе прецизионного литья.
Интеграция в Сборочный Процесс
Ультразвуковая сварка встраивается в автоматизированные сборочные линии как встроенная станция:
- Загрузка — оператор или робот-манипулятор устанавливает две детали в сварочное гнездо. Гнездо имеет установочные штифты, которые базируются по литым элементам нижней детали.
- Опускание сонатрода — пневмоцилиндр вводит сонатрод в контакт с верхней деталью при контролируемом давлении (0,1–0,5 МПа в шве).
- Сварка — ультразвуковая вибрация 20 кГц длительностью 0,2–1,5 секунды. Концентратор энергии плавится и осаживается.
- Выдержка — вибрация останавливается, давление поддерживается 0,5–2,0 секунды, пока расплав затвердевает.
- Отвод и выгрузка — сонатрод отводится, сварной узел извлекается из гнезда.
Время цикла на узел: 3–8 секунд суммарно, при этом сама сварка обычно занимает менее 1,5 секунды. Ограничивающий фактор — не скорость сварки, а загрузка и выгрузка оснастки.
Для требования IP67 по корпусу: непрерывный выступ концентратора энергии по всему периметру с минимальной величиной осадки 0,25 мм даёт герметичный шов при сварке на параметрах, валидированных на течеискателе. Целостность уплотнения следует проверять испытанием на падение давления на 1:200 сборок, а не полагаться только на параметры процесса: сквозной теч от зазора 0,05 мм в сварном валике невидим при визуальном контроле, но провалит испытание погружением по IP67.
Команда по бытовой электронике, начавшая с отказывающих защёлок, в итоге внедрила процесс ультразвуковой сварки с непрерывным выступом концентратора энергии по всему периметру корпуса из ABS. Параметры сварки: 20 кГц, амплитуда 25 мкм, давление в шве 0,25 МПа, время сварки 0,8 секунды, время выдержки 1,0 секунды. Сварной узел прошёл испытание падением с 1 м со 100 % результатом (ноль отказов на 500 испытуемых изделиях) и получил сертификацию IP67 с первой подачи.
Ультразвуковая сварка — не решение любой задачи соединения пластиков: защёлки, винты, клеи и склеивание растворителем тоже имеют свою область применения. Но для случаев, где нужны неразъёмная сборка, конструкционная прочность шва и герметичное уплотнение в процессе, совместимом со скоростями автоматизированного производства, это решение по умолчанию.