Тонкостенное Литьё под Давлением — Высокоскоростная и Высоконапорная Переработка для Толщины Стенки Менее 1,5 мм
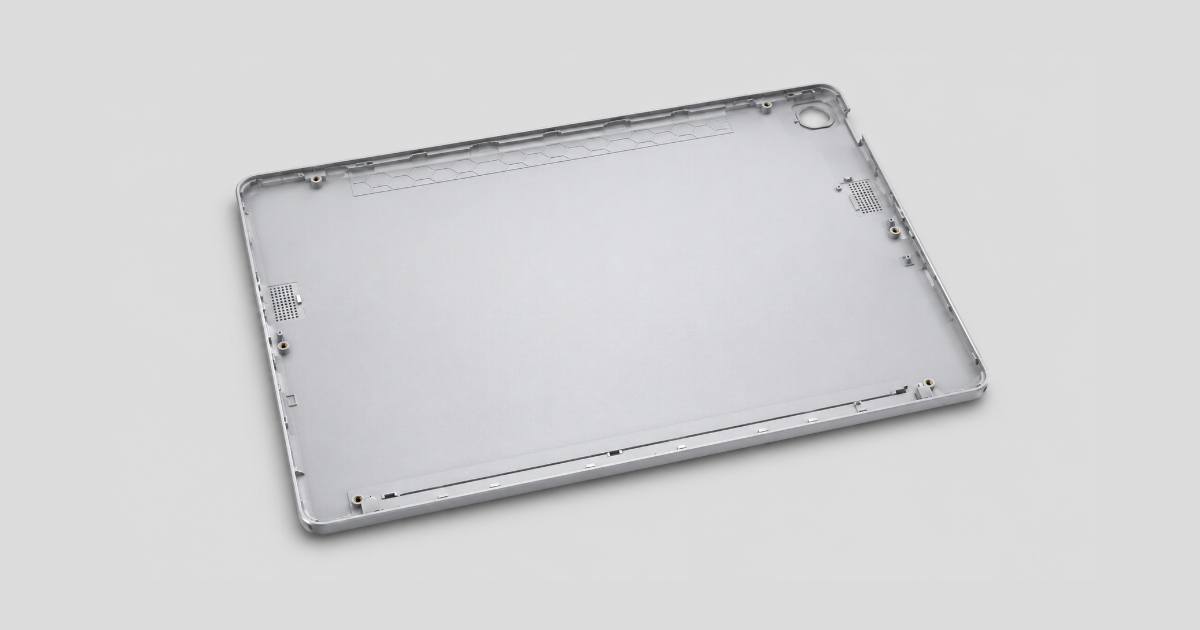
Команда разработки продукта в компании бытовой электроники создаёт заднюю крышку планшета нового поколения — корпус из PC/ABS размером 250 × 175 × 6 мм с целевой толщиной стенки 1,0 мм. Деталь текущего поколения имеет стенку 1,8 мм, весит 95 граммов и льётся на обычном 280-тонном ТПА с циклом 32 секунды. Цель новой конструкции: снизить массу до 55 граммов, сократить время цикла до 12 секунд и сохранить ту же выживаемость при падении с 1 метра, что и у версии со стенкой 1,8 мм. Прогнозируемый годовой объём — 2,5 миллиона штук.
Команда выбирает высокотекучую смесь PC/ABS с ПТР 45 г/10 мин — примерно в 3 раза выше текучести стандартной марки с ПТР 15, применяемой в текущей детали. При 1,0 мм материал течёт приемлемо. Но анализ течения расплава выявляет проблему: стенка 1,0 мм требует времени заполнения 0,35 секунды, иначе фронт расплава застынет, не дойдя до периферии полости. Имеющийся 280-тонный ТПА даёт максимальную скорость впрыска 160 мм/с — требуемая скорость для длины течения 250 мм за 0,35 секунды составляет 550 мм/с. Стандартный ТПА не заполнит полость с длиной течения 250 мм и стенкой 1,0 мм до застывания расплава.
Тонкостенное литьё под давлением — это не просто более горячий цилиндр, более высокая скорость впрыска и более текучий материал. Это другой процесс литья под давлением — процесс, в котором обычные допущения о времени заполнения, подпитке, охлаждении и возможностях машины больше не работают.
Что Определяет Тонкостенность
Промышленное определение тонкостенного литья под давлением — деталь с номинальной толщиной стенки менее 1,0 мм и отношением длины течения к толщине стенки более 150:1. На практике определение опирается на поведение процесса, а не на размерный порог: тонкостенная деталь — та, у которой время заполнения меньше времени, необходимого фронту расплава для застывания у стенки полости.
| Толщина стенки (мм) | Типичное время заполнения (с) | Давление впрыска (МПа) | Отношение длины течения | Типичное применение |
|---|---|---|---|---|
| 0,3–0,5 | 0,05–0,15 | 180–250 | 200:1–300:1 | Микросоединители, носители чипов (LCP) |
| 0,5–0,8 | 0,10–0,30 | 150–220 | 150:1–250:1 | Пищевая упаковка (PP), медицинские наконечники для пипеток |
| 0,8–1,2 | 0,20–0,50 | 120–180 | 100:1–200:1 | Корпуса электроники (PC/ABS), корпуса аккумуляторов |
| 1,2–1,5 | 0,30–0,80 | 100–150 | 80:1–150:1 | Бытовая электроника, панели приборов техники |
Время заполнения — определяющий параметр процесса. В обычном литье стенка 2,5 мм заполняется за 1,5–3,0 секунды: фронт расплава успевает пройти от литника до периферии полости, пока застывает корка. В тонкостенном литье стенка 0,5 мм должна заполниться за 0,1–0,3 секунды: фронт расплава соревнуется с отсчётом до застывания, и машина обязана подать весь объём впрыска быстрее, чем обычный ТПА выходит на заданную скорость впрыска.
Физика Тонкостенного Заполнения
В обычной стенке пластик заполняет полость сравнительно медленным фронтом течения, застывшая корка образуется постепенно, а сердцевина стенки остаётся расплавленной достаточно долго, чтобы подпитка скомпенсировала усадку. В тонкой стенке отличаются три вещи:
1. Окно Времени Заполнения Сжимается Почти до Нуля
Время, доступное для заполнения полости до застывания фронта течения, пропорционально квадрату толщины стенки. Уменьшение стенки с 2,5 мм до 0,8 мм снижает доступное время заполнения примерно в 10 раз (2,5² / 0,8² ≈ 9,8). Деталь, которая спокойно заполняется за 2,0 секунды при стенке 2,5 мм, должна заполниться за 0,2 секунды при 0,8 мм.
Это не пропорциональная зависимость, а порог. Выше критического времени заполнения деталь заполняется полностью. Ниже — фронт течения застывает в середине полости, и деталь получается недолитой. Порог зависит от материала: аморфные материалы (ABS, PC, PS) имеют более широкое окно заполнения, потому что у них нет резкой точки застывания; полукристаллические (PP, PE, PA, PBT) — более узкое, потому что кристаллизация выделяет скрытую теплоту, которую нужно отвести до отверждения материала, и переход из расплава в твёрдое состояние резче.
2. Давление Впрыска Обратно Пропорционально Толщине Стенки
Давление, необходимое для заполнения заданной длины течения, растёт по мере уменьшения толщины стенки, потому что канал течения уже, а вязкость расплава фактически выше (более холодные стенки полости охлаждают расплав в тонком канале быстрее). Для детали из PP с отношением длины течения 150:1:
| Толщина стенки (мм) | Давление впрыска (МПа) | Относительно базы 2,5 мм |
|---|---|---|
| 2,5 | 50–70 | 100 % (база) |
| 1,5 | 80–110 | 160 % |
| 1,0 | 120–160 | 240 % |
| 0,7 | 160–200 | 320 % |
| 0,5 | 200–250 | 400 % |
Рост давления имеет два следствия. Первое: потребность в усилии запирания растёт пропорционально — 200-тонный ТПА для детали со стенкой 2,5 мм может потребоваться заменить на 350–400 тонн для той же детали при 0,7 мм. Второе: форма должна выдерживать более высокое давление в полости без прогиба — нужны более толстые плиты, больше опорных колонн и повышенное предварительное натяжение болтов.
3. Подпитка Становится Практически Бесполезной
В обычном литье фаза подпитки компенсирует 5–15 % объёмной усадки, загоняя дополнительный расплав в полость через литник. В тонкостенном литье литник застывает в течение 0,1–0,3 секунды после окончания заполнения — раньше, чем давление подпитки успеет подействовать на полость. Деталь получает окончательные размеры только за счёт фазы заполнения, а значит, управление размером дозы должно быть точнее, чем в обычном литье. Колебание дозы в 1 % на детали со стенкой 0,8 мм даёт колебание массы примерно в 2–3 раза больше, чем то же колебание на детали со стенкой 2,5 мм, потому что в тонкой стенке меньше объёма расплава, который может его поглотить.
Требования к Машине — За Пределами Стандартного ТПА
Обычная машина для литья под давлением, рассчитанная на детали со стенкой 2,0–3,5 мм и временем заполнения 1–3 секунды, не может перерабатывать тонкостенные детали с приемлемым для производства временем цикла. Машина должна отвечать четырём требованиям, выходящим за рамки обычного ТПА:
1. Скорость Впрыска — Выше 300 мм/с
Стандартные ТПА дают скорость впрыска 80–180 мм/с. Тонкостенные — 300–800 мм/с. Скорость впрыска определяет объёмную скорость заполнения: для заданного объёма впрыска время заполнения равно объёму впрыска, делённому на объёмную скорость впрыска. Доза 100 см³ при 200 см³/с заполняется за 0,5 секунды. При 400 см³/с — за 0,25 секунды.
Скорость впрыска обеспечивает быстродействующий сервопривод с гидроаккумулятором или прямой электрический привод, способный разогнать шнек от 0 до 500 мм/с менее чем за 30 миллисекунд. Фаза разгона съедает 10–15 % доступного времени заполнения: ТПА, которому нужно 100 мс, чтобы выйти на заданную скорость в окне заполнения 200 мс, уже потерял половину доступного времени на разгон.
2. Отношение L/D — Выше 22:1
Шнек с большим отношением L/D (длина к диаметру) — обычно 22:1–26:1 против 18:1–20:1 у обычных шнеков — даёт больше площади поверхности для кондуктивной теплопередачи от цилиндра к гранулам и более длинную зону сжатия для постепенного плавления без перегрева. Тонкостенная переработка требует расплава с равномерной температурой и без непроплавленных ядер гранул — непроплавленная гранула в литнике 0,5 мм забьёт его мгновенно.
3. Усилие Запирания — На 20–40 % Выше Обычного
Давление впрыска выше, и проекция полости воспринимает это давление всей своей площадью во время заполнения. Деталь с проекцией 300 см² при давлении в полости 160 МПа требует 480 тонн усилия запирания. Та же деталь при 80 МПа требует 240 тонн.
4. Точность Дозы — ±0,5 % или Лучше
Поскольку подпитка почти не работает, размер дозы должен удерживаться в пределах ±0,5 % для стабильной массы детали. Для этого нужен следящий сервопривод хода впрыска с обратной связью по положению шнека с разрешением ±0,01 мм — тот же класс точности, который ожидается в валидации процесса научного литья.
Выбор Материала — Всё Решает Текучесть
Тонкостенное литьё возможно только на высокотекучих марках материала. Показатель текучести расплава (ПТР) определяет вязкость при температуре переработки: выше ПТР — ниже вязкость — быстрее заполнение при заданном давлении.
| Материал | ПТР обычный (г/10 мин) | ПТР для тонкой стенки (г/10 мин) | Примечания |
|---|---|---|---|
| PP | 10–20 | 35–100 | ПТР 100 доступен для упаковки |
| ABS | 5–20 | 25–50 | Высокотекучие марки жертвуют ударной вязкостью ради текучести |
| PC | 8–15 | 20–35 | У высокотекучего PC снижена молекулярная масса — ниже ударная вязкость |
| PC/ABS | 10–25 | 30–55 | Высокотекучие смеси сохраняют удар лучше чистого PC |
| PA6/66 | 10–30 | 40–80 | Высокотекучие полиамиды для соединителей |
| PBT | 10–25 | 30–50 | Стеклонаполненный PBT для тонкостенных соединителей |
| LCP | Н/П (изначально высокая текучесть) | Н/П | Заполняет стенки до 0,2 мм; эталонный материал для микротонкостенного литья |
| POM | 5–15 | 20–40 | Высокотекучий полиацеталь для тонкостенных шестерён |
Плата за высокую текучесть — почти всегда снижение механических свойств, в первую очередь ударной вязкости. PP с ПТР 100 имеет примерно 40–60 % ударной вязкости по Изоду с надрезом от PP с ПТР 10. Выбор материала должен уравновесить требование по текучести и минимально приемлемую ударную вязкость для применения. Для пищевого контейнера, которому нужно пережить только штабелирование и транспортировку, снижение ударной вязкости допустимо. Для корпуса электроники, который должен выдержать падение с 1 метра, материал нужно валидировать в тонкостенном ударном состоянии — тот же материал при 0,8 мм поглотит меньше энергии удара, чем при 2,0 мм, независимо от ПТР.
Литник для Тонкой Стенки
Конструкция литника для тонкостенных деталей отличается от обычной практики в одном принципиальном отношении: литник должен быть достаточно большим, чтобы заполнить полость за доступное время и при этом не сдвигать полимер до деструкции.
| Толщина стенки (мм) | Глубина литника (мм) | Глубина литника, % от стенки | Ширина литника (мм) |
|---|---|---|---|
| 0,5 | 0,4–0,5 | 80–100 % | 1,5–3 × глубины |
| 0,8 | 0,6–0,8 | 75–100 % | 1,5–3 × глубины |
| 1,0 | 0,8–1,0 | 80–100 % | 1,5–3 × глубины |
| 1,2 | 0,9–1,2 | 75–100 % | 1,5–2,5 × глубины |
| 1,5 | 1,0–1,5 | 65–100 % | 1,5–2,5 × глубины |
Для обычных стенок (2,0 мм и более) глубина литника составляет 0,5–0,7 × толщины стенки — сужение в литнике намеренное, оно создаёт сдвиговый разогрев и улучшает текучесть. Для тонких стенок глубина литника составляет 0,8–1,0 × толщины стенки — сужение минимизировано, потому что основное сопротивление течению создаёт сама стенка, а дополнительное сужение в литнике потребовало бы давления впрыска выше возможностей машины.
Игольчатые клапаны горячего канала — стандарт для тонкостенной упаковки и электронных деталей, где след литника должен быть заподлицо. Для многогнёздных тонкостенных форм (32–96 гнёзд для наконечников пипеток, медицинских соединителей, крышек) система горячего канала должна быть естественно сбалансирована с одинаковой длиной тракта течения до каждого гнезда — разбаланс течения в тонкостенной форме даёт разброс времени заполнения по гнёздам, который напрямую превращается в разброс массы и размерную нестабильность.
Парадокс Охлаждения
Тонкостенные детали охлаждаются быстрее толстостенных: стенка 0,8 мм охлаждается примерно за 1–2 секунды против 12–18 секунд для стенки 2,5 мм. Общее время цикла определяется не охлаждением, а заполнением, размыканием и смыканием формы и съёмом детали. Контейнер из PP со стенкой 0,8 мм на высокоскоростном тонкостенном ТПА может иметь общее время цикла 3–6 секунд против 12–20 секунд у обычного контейнера.
Парадокс в том, что время охлаждения настолько мало, что система охлаждения должна отводить тепло с более высокой интенсивностью, чем в обычном литье. За час перерабатывается то же количество пластика по массе — но за вдвое меньшее время цикла, поэтому тепло нужно отводить в 2 раза быстрее. Тонкостенные формы требуют контуров охлаждения с высоким расходом и турбулентным течением в каждом канале, подачи хладагента при 0–5 °C (ледяная вода, а не вода из градирни) и расположения каналов охлаждения как можно ближе к поверхности полости в пределах правила 2D — обычно на 1,5D, а не на 2,0–2,5D.
Тонкостенное Литьё по Применениям
Пищевая Упаковка — PP при 0,4–0,8 мм
Самое массовое применение тонкостенного литья. Ванночки для маргарина, стаканчики для йогурта, контейнеры для кулинарии и лотки для микроволновки льются из высокотекучего PP (ПТР 35–100) при толщине стенки 0,4–0,8 мм. Одногнёздные формы на высокоскоростных ТПА с гидроаккумулятором дают время цикла 2–5 секунды. Детали штабелируются, упаковываются и отгружаются с производительностью более 10 миллионов штук в год на одну форму. Ограничивающий фактор — не процесс литья, а обращение с деталью: при цикле 4 секунды робот должен снять деталь, уложить её в штабель и вернуться к форме менее чем за 2 секунды.
Медицина — Наконечники для Пипеток и Флаконы при 0,5–0,8 мм
Наконечники для пипеток — предельный вызов тонкостенному литью: коническая деталь длиной 50–120 мм с толщиной стенки, уменьшающейся от 0,8 мм у основания до 0,3 мм у кончика, льётся из PP или PE в формах на 32–96 гнёзд. Длина течения от литника (у основания) до кончика — 120 мм через стенку средней толщиной 0,5 мм, то есть отношение длины течения к толщине 240:1. Форма должна равномерно заполнить все 96 гнёзд до застывания фронта течения в любом из них. Технологическое окно измеряется миллисекундами.
Электроника — Корпуса Аккумуляторов и Соединители при 0,5–1,0 мм
Корпуса аккумуляторов смартфонов, нижние крышки ноутбуков и электронные соединители льются из PC/ABS, PC, PBT или LCP при стенке 0,5–1,0 мм. К задаче тонкостенного заполнения добавляются требования по внешнему виду (без следов течения на видимых поверхностях) и по конструкционной целостности (выживаемость при испытании падением). Материал должен сочетать высокую текучесть (чтобы заполнить тонкую стенку) с высокой ударной вязкостью (чтобы выдержать падение) — сочетание, которое делает высокотекучие смеси PC/ABS материалом по умолчанию для тонкостенных корпусов бытовой электроники.
Тонкостенное против Обычного — Сравнение Процессов
| Параметр | Обычное литьё | Тонкостенное литьё | Отношение |
|---|---|---|---|
| Толщина стенки | 2,0–3,5 мм | 0,3–1,5 мм | в 2–10 раз тоньше |
| Время заполнения | 1,0–3,0 с | 0,05–0,5 с | в 5–20 раз быстрее |
| Давление впрыска | 60–120 МПа | 120–250 МПа | в 2–3 раза выше |
| Скорость впрыска | 80–180 мм/с | 300–800 мм/с | в 3–5 раз быстрее |
| Время охлаждения | 8–30 с | 1–4 с | в 5–10 раз короче |
| Общее время цикла | 15–45 с | 3–8 с | в 3–6 раз короче |
| Усилие запирания (для проекции 300 см²) | 180–360 тонн | 450–750 тонн | в 2–3 раза выше |
| Глубина литника (% от стенки) | 50–70 % | 75–100 % | Более широкие литники |
| Вклад подпитки | 5–15 % массы | <2 % массы | Подпитка почти не влияет |
| Допуск на дозу | ±1,0 % | ±0,5 % | в 2 раза жёстче |
Проект задней крышки планшета у команды электронщиков завершился успешно после замены 280-тонного обычного ТПА на 450-тонный высокоскоростной тонкостенный ТПА с гидроаккумулятором, скоростью впрыска 600 мм/с, шнеком 24:1 L/D и PC/ABS с ПТР 45. Стенка 1,0 мм заполнилась за 0,32 секунды при давлении впрыска 165 МПа. Время цикла: 11,5 секунды — снижение на 64 % от обычного цикла 32 секунды. Деталь прошла испытание падением с 1 метра со 100 % результатом на первом квалификационном прогоне. Снижение массы с 95 г до 55 г сэкономило 100 тонн PC/ABS в год — при ¥35/кг это ¥3,5 млн экономии на материале ежегодно против капитальных затрат на машину ¥1,8 млн.
Тонкостенное литьё под давлением — не технологическая уловка, которую можно подкрутить на стандартном ТПА. Это отдельная производственная дисциплина, соединяющая высокоскоростную машину, высокотекучий материал, форму, рассчитанную на давление в полости 200+ МПа, и конструкцию детали, которая признаёт физику заполнения субмиллиметрового канала до застывания пластика.