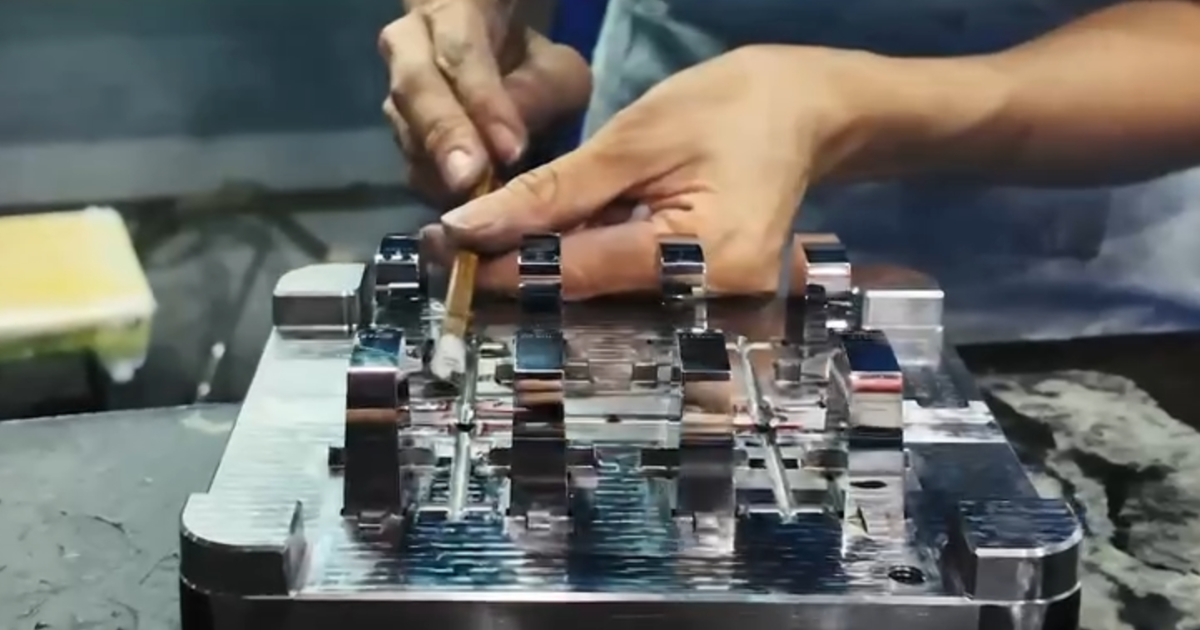
Стандарты Отделки Поверхности — SPI, VDI 3400 и Mold-Tech с Пояснениями
Инженер пишет на чертеже «SPI B-1» и переходит к следующему пункту. Инструментальщик читает это и задаёт три вопроса: как именно получить SPI B-1 — полировкой, шлифовкой камнем или EDM? На какой твёрдости стали? На плоскости, на криволинейной поверхности или внутри глубокого ребра? Каждый ответ меняет стоимость, срок изготовления и то, как поверхность реально выглядит и ощущается.
Спецификация отделки поверхности в литье под давлением лежит на неудобном стыке. Она эстетическая — заказчик видит и трогает поверхность. Она функциональная — поверхность влияет на извлечение детали, трение и адгезию покрытия. И она дорога при ошибке — доработка поверхности формы после изготовления оснастки стоит от сотен до тысяч долларов и отодвигает T1 на неделю. Правильно задать спецификацию с первого раза стоит затраченных усилий.
Это руководство охватывает четыре стандарта отделки поверхности, которые встречаются на чертежах деталей — SPI, VDI 3400, Mold-Tech и Ra — с практической информацией, которая нужна инженеру, чтобы задать их корректно, и закупщику, чтобы понимать следствия для стоимости.
1. Стандарты Отделки Поверхности SPI
Стандарт SPI (Society of the Plastics Industry) — самая распространённая классификация отделки поверхности в Северной Америке и Азии. Он делит отделку пресс-форм на четыре класса — A, B, C, D — по методу обработки, которым получена поверхность на стали формы.
SPI Класс A — Алмазная Полировка (Высокий Глянец)
Получают алмазной доводкой стали формы до зеркала.
| Код SPI | Метод | Диапазон Ra (мкм) | Внешний вид |
|---|---|---|---|
| A-1 | Алмазный состав #3 | 0,012–0,025 | Оптическое зеркало, класс линз |
| A-2 | Алмазный состав #6 | 0,025–0,050 | Высокий глянец, прозрачность детали |
| A-3 | Алмазный состав #15 | 0,050–0,100 | Глянец, стандарт потребительских товаров |
Где применяется: оптические линзы, прозрачные крышки, высокоглянцевые косметические поверхности, световоды LED. Везде, где пластиковая деталь должна пропускать свет или отражать с зеркальной точностью.
Влияние на стоимость: полировка класса A — самая дорогая отделка поверхности. Зеркальная поверхность A-1 на плоском участке добавляет 2–4 часа ручной полировки на гнездо. На криволинейной поверхности или внутри ребра время удваивается, потому что полировщик не может использовать плоский притир и работает малым ротационным инструментом с пастой. Закладывайте дополнительно $150–400 за гнездо для A-1, $100–250 для A-2, $60–150 для A-3 в зависимости от сложности геометрии.
Правило проектирования: полировка класса A усиливает любой дефект. Линия спая, невидимая на поверхности класса B, становится видимой полосой на A-2. Небольшая утяжина над ребром глубиной 2 мкм на любой другой отделке ниже порога ощущения рукой — и отчётливо видна как искажение в отражении на классе A. Если задан класс A, геометрию детали проектируют так, чтобы избежать элементов, порождающих эти дефекты, либо располагают впуск так, чтобы дефекты попадали на некосметическую поверхность.
SPI Класс B — Бумага / Камень (Полуглянец)
Получают шлифовкой формы бумагой или камнем последовательно возрастающей зернистости.
| Код SPI | Метод | Диапазон Ra (мкм) | Внешний вид |
|---|---|---|---|
| B-1 | Бумага 600 грит | 0,10–0,15 | Гладкий сатин, стандарт бытовой электроники |
| B-2 | Бумага 400 грит | 0,15–0,25 | Мелкий мат |
| B-3 | Бумага 320 грит | 0,25–0,40 | Средний мат |
Где применяется: корпуса бытовой электроники, панели бытовой техники, внутренняя отделка автомобиля. B-1 — стандартная косметическая поверхность для большинства литьевых изделий.
Влияние на стоимость: класс B — базовая линия. Именно это инструментальщик делает как стандартную отделку поверхностей матрицы. Отделка B-1 не добавляет к пресс-форме наценки — она заложена в предложение на оснастку. B-2 и B-3 немного дешевле, потому что требуют меньше времени на полировку, но экономия мала ($30–60 за гнездо) и редко оправдывает задание более низкого класса только ради стоимости.
SPI Класс C — Грубый Камень (Матовый)
Получают грубыми абразивными камнями по поверхности формы.
| Код SPI | Метод | Диапазон Ra (мкм) | Внешний вид |
|---|---|---|---|
| C-1 | Камень 600 грит | 0,40–0,60 | Мелкая текстура, база под покраску |
| C-2 | Камень 400 грит | 0,60–0,80 | Средняя шероховатость |
| C-3 | Камень 320 грит | 0,80–1,00 | Грубый мат |
Где применяется: внутренние конструкционные детали, поверхности под покраску или покрытие, некосметические поверхности, где всё равно требуется однородный вид.
Правило проектирования: поверхности класса C дают отличную адгезию для краски и покрытий. Шероховатость создаёт механическое зацепление для слоя покрытия и улучшает результат испытания адгезии методом решётчатых надрезов по сравнению с классом B и выше. Если деталь будет окрашиваться распылением, задать C-1 или C-2 на окрашиваемых поверхностях технически правильно — это улучшает адгезию краски без роста стоимости.
SPI Класс D — Дробеструйная Обработка (Текстурированная)
Получают обработкой поверхности формы абразивной средой — стеклянной дробью, оксидом алюминия или песком.
| Код SPI | Метод | Диапазон Ra (мкм) | Внешний вид |
|---|---|---|---|
| D-1 | Стеклянная дробь (мелкая) | 1,0–2,0 | Равномерная мелкая текстура |
| D-2 | Оксид алюминия (средний) | 2,0–4,0 | Средняя текстура |
| D-3 | Песок (крупный) | 4,0–8,0 | Тяжёлая текстура |
Где применяется: корпуса инструмента, кожухи промышленного оборудования, поверхности, где нужен захват, участки, где надо скрыть мелкие литьевые дефекты.
Влияние на стоимость: отделка класса D обычно дешевле A или B, потому что дробеструйная обработка быстрее полировки. Однако отделка недолговечна — поверхность после стеклянной дроби изнашивается быстрее полированной за ресурс формы. Отделка D-1 на форме, работающей со стеклонаполненным материалом, может заметно деградировать в пределах 50 000 циклов.
2. Стандарты Текстур VDI 3400
VDI 3400 — немецкий стандарт текстур поверхности формы, получаемых электроэрозионной обработкой (EDM), а не полировкой или дробеструйной обработкой. Это доминирующий стандарт текстур в европейском производстве, широко применяемый и в Азии.
Текстуры VDI получают непосредственно процессом EDM — искровая эрозия создаёт равномерную ямчатую поверхность, шероховатость которой управляется параметрами EDM (ток, длительность импульса, материал электрода). Текстура VDI 12 получается на тонких режимах EDM. Текстура VDI 45 — на агрессивных режимах, создающих более глубокие и крупные лунки.
| Класс VDI | Диапазон Ra (мкм) | Ближайший SPI | Внешний вид | Типичное применение |
|---|---|---|---|---|
| VDI 12 | 0,40 | B-3 / C-1 | Тонкая отделка EDM | Технические поверхности |
| VDI 15 | 0,56 | C-1 | Очень мелкая текстура | Косметические внутренние детали |
| VDI 18 | 0,80 | C-2 | Мелкая равномерная текстура | Корпуса потребительских товаров |
| VDI 21 | 1,12 | D-1 | Лёгкая текстура | Внутренняя отделка автомобиля |
| VDI 24 | 1,60 | D-1 / D-2 | Средняя текстура | Корпуса инструмента, зоны захвата |
| VDI 27 | 2,24 | D-2 | Грубая текстура | Промышленное оборудование |
| VDI 30 | 3,15 | D-2 | Тяжёлая текстура | Крышки, панели |
| VDI 33 | 4,50 | D-3 | Очень тяжёлая текстура | Конструкционные детали |
| VDI 36 | 6,30 | D-3+ | Шероховатая текстура | Некосметические |
| VDI 39 | 9,00 | — | Очень шероховатая | Скрытые поверхности |
| VDI 42 | 12,50 | — | Крайне шероховатая | Поверхности захвата |
| VDI 45 | 18,00 | — | Максимальная шероховатость | Специальные применения |
Влияние на стоимость: в диапазоне VDI 12–27 разница в стоимости незначительна — режимы EDM задаются в программе станка. Выше VDI 30 более крупные электроды и большее время прожига увеличивают стоимость EDM на 10–25%. Ниже VDI 12 поверхность переходит в отделку полировочного класса, которую нельзя получить одним EDM — требуется ручная полировка после EDM с ростом стоимости.
Правило проектирования: текстура VDI на поверхности матрицы требует учёта угла уклона. Текстура VDI 33 на вертикальной стенке без достаточного уклона приведёт к залипанию детали при съёме. Минимальный уклон для текстур VDI:
- VDI 12–18: минимум 0,5°
- VDI 21–27: минимум 1,0°
- VDI 30–36: минимум 1,5°
- VDI 39–45: минимум 2,0–3,0°
Уклон и текстура взаимодействуют с толщиной стенки и конструкцией рёбер — эти вопросы разобраны в рекомендациях по проектированию пластиковых деталей.
3. Стандарты Текстур Mold-Tech
Mold-Tech — торговое имя, а не стандарт, но оно стало де-факто справочной системой для химически травленых текстур в литье под давлением. Текстуры Mold-Tech получают химическим травлением стали формы по фоторезистивной технологии: рисунок печатается на плёнке, переносится на поверхность формы и протравливается кислотой сквозь резист, задавая глубину и рисунок текстуры.
В отличие от SPI (механическая полировка и дробеструй) и VDI (EDM), Mold-Tech способен воспроизводить конкретные рисунки — зерно кожи, текстуру дерева, геометрические узоры, плетение карбона. Поэтому Mold-Tech — стандарт для внутренних деталей автомобиля, стайлинга потребительских товаров и любых задач, где текстура должна имитировать природный материал.
Распространённые обозначения Mold-Tech:
| Рисунок Mold-Tech | Описание | Диапазон глубины | Типичное применение |
|---|---|---|---|
| Серия MT-11000 | Мелкие геометрические узоры | 0,025–0,075 мм | Электроника, бытовая техника |
| Серия MT-12000 | Средние геометрические | 0,050–0,125 мм | Интерьер автомобиля, потребительские товары |
| YS-1285 | Среднее зерно кожи | 0,075–0,100 мм | Панели приборов автомобиля |
| Серия MT-9000 | Грубые органические / камень | 0,125–0,200 мм | Напольные покрытия, наружная отделка |
Влияние на стоимость: химическое травление текстуры Mold-Tech на гнезде стоит $300–1 200 за гнездо в зависимости от сложности рисунка, площади поверхности гнезда и твёрдости стали. Более твёрдые стали (H13, S136 при HRC 48–52) травятся медленнее и стоят дороже, чем P20 (HRC 28–32). Глубокие текстуры (>0,100 мм) требуют большего времени травления и более высокой концентрации кислоты, что увеличивает стоимость на 30–50%.
Критическое ограничение проектирования: химическое травление увеличивает размеры гнезда на глубину текстуры. Если поверхность гнезда 100,00 мм протравлена на глубину 0,075 мм, гнездо становится 100,15 мм — пластиковая деталь будет больше на глубину текстуры. Проект формы должен учитывать это, изготавливая гнездо с минусовым припуском до травления. Если текстура задана после изготовления формы, гнездо приходится перерезать или компенсировать глубину текстуры в другом месте — обе коррекции дороги.
Какой класс VDI задавать? Шесть, которые делают основную работу
В таблице выше двенадцать классов, но на практике шесть покрывают почти любое серийное изделие. Ниже — логика выбора по каждому: Ra, ближайший эквивалент SPI, требуемый уклон и область применения.
VDI 18 — Ra 0,80 μm (≈ SPI C-2). Мелкая равномерная текстура, стоящая за большинством корпусов потребительских изделий. Она скрывает следы течения и мелкие утяжины, не читаясь как текстура, и снисходительна к уклону: достаточно 0,5°. Когда заказчик говорит «матовая, ничего заметного», обычно имеется в виду именно это.
VDI 21 — Ra 1,12 μm (≈ SPI D-1). Лёгкая текстура для автомобильных интерьеров и панелей приборов. Именно на переходе от VDI 18 к VDI 21 поверхность перестаёт выглядеть чуть приглушённым глянцем и становится намеренно текстурированной. Минимальный уклон — 1,0°.
VDI 24 — Ra 1,60 μm (≈ SPI D-1/D-2). Средняя текстура, рабочая лошадка для корпусов инструмента, рукояток и корпусов электроинструмента. Достаточно грубая, чтобы скрывать царапины и отпечатки, и достаточно мелкая для лицевой поверхности. Уклон 1,0°. Класс, который задают неправильнее всего: часто просят VDI 27, тогда как образец в руке реально измеряется как VDI 24.
VDI 27 — Ra 2,24 μm (≈ SPI D-2). Грубая текстура для промышленного оборудования и крышек. При такой шероховатости текстура сама становится конструктивным элементом и изнашиваемой деталью: она истирается, держит грязь и требует не менее 1,0° уклона, а на глубоких вытяжках больше. Реальный серийный пример — корпус умного домашнего хаба, где VDI 27 идёт по видимой верхней поверхности, а SPI B1 по боковинам в той же форме.
VDI 33 — Ra 4,50 μm (≈ SPI D-3). Очень тяжёлая текстура для силовых деталей, которые не рассматривают вблизи, или там, где текстура работает механически — захват, стойкость к истиранию, маскировка повреждений при сборке. Минимальный уклон 1,5°, и на такой глубине текстура заметно увеличивает площадь поверхности и трение при извлечении.
VDI 36 — Ra 6,30 μm (≈ SPI D-3+). Грубые неответственные поверхности: скрытые панели, внутренние стенки, детали, где текстура нужна, чтобы разбить большую плоскость. Уклон 1,5°. Выше VDI 30 стоимость электроэрозии начинает расти, потому что нужны более крупные электроды и более длительное горение.
Из списка следуют два вывода. Первый: уклон — не отдельное решение, его задаёт класс, и текстура без соответствующего уклона превращается в заказ на изменение после T1. Второй: стоимость остаётся плоской между VDI 12 и VDI 27 и меняется только выше VDI 30 и ниже VDI 12, поэтому аргумент о стоимости редко работает в пользу текстуры, которую заказчик не просил.
4. Ra (Средняя Шероховатость) — Универсальная Метрика
Ra — среднеарифметическое отклонение шероховатости от средней линии, измеряемое в микрометрах (мкм). Это самая распространённая количественная спецификация отделки поверхности, и она появляется на чертежах независимо от того, какой стандарт текстуры используется.
Ra измеряют профилометром — щуп протягивают по поверхности и записывают вертикальные отклонения. Результат — одно число, описывающее среднюю шероховатость и не говорящее ничего о рисунке, направленности или визуальном виде поверхности.
Соответствие Ra стандартам:
| Ra (мкм) | Аналог SPI | Аналог VDI | Аналог Mold-Tech |
|---|---|---|---|
| 0,025 | A-2 | — | — |
| 0,05 | A-3 | — | — |
| 0,10 | B-1 | — | — |
| 0,40 | B-3 / C-1 | VDI 12 | — |
| 0,80 | C-2 | VDI 18 | — |
| 1,12 | D-1 | VDI 21 | — |
| 1,60 | D-1/2 | VDI 24 | MT-11000 (мелкая) |
| 2,24 | D-2 | VDI 27 | MT-11000 |
| 3,15 | D-3 | VDI 30 | MT-12000 (средняя) |
| 6,30 | — | VDI 36 | MT-9000 (грубая) |
| 12,50 | — | VDI 42 | — |
Чего Ra не сообщает:
- Направленность. Поверхность с Ra 0,40 мкм, полученная линейной шлифовкой, ощущается и отражает свет иначе, чем полученная орбитальным EDM при том же Ra. Две поверхности с одинаковым Ra могут выглядеть совершенно по-разному.
- Высота пиков против глубины впадин. Ra усредняет всё. Поверхность с несколькими глубокими царапинами и в остальном гладким полем может иметь тот же Ra, что и равномерная мелкая текстура — но царапины заказчик увидит.
- Визуальный вид. Ra не коррелирует с глянцем, однородностью цвета или воспринимаемым качеством. Используйте Ra как метрику управления процессом, а не как визуальную спецификацию.
5. Как Задавать Отделку Поверхности на Чертёже
Корректная спецификация отделки поверхности отвечает на четыре вопроса:
- Какой стандарт? SPI, VDI 3400, Mold-Tech или Ra.
- Какой класс или рисунок? B-1, VDI 24, MT-12000, Ra 0,40 мкм.
- Где на детали? Какие поверхности. «Все косметические поверхности SPI B-1» допустимо, если приложен чертёж с отметкой, какие поверхности косметические.
- Каков метод проверки? Визуальное сравнение с эталонным образцом, измерение профилометром или и то и другое — процедура контроля описана в материале контроль качества при литье под давлением.
Допустимые обозначения на чертеже:
SPI B-1, все поверхности стороны AVDI 24, поверхности матрицы по карте текстурMold-Tech YS-1285, видимая поверхность панели приборовRa ≤ 0,10 мкм, только поверхность линзы
Неоднозначные обозначения, которые вызовут вопросы:
- «SPI finish» — какой класс?
- «Textured» — какой рисунок? Какая глубина?
- «Smooth» — гладкость SPI A-3 или SPI B-1? Разница видна и стоит денег.
- «As machined» — фрезерованная поверхность Ra 0,80 мкм или поверхность после EDM Ra 3,15 мкм? И то и другое — «as machined».
Отделка поверхности задаётся двумя строками на чертеже и порождает следствия, которые проходят через стоимость оснастки, время цикла, качество детали и обслуживание формы на весь срок программы. Стандарты существуют для того, чтобы инженер в Штутгарте и инструментальщик в Шэньчжэне одинаково понимали, что значит «VDI 24». Пользуйтесь ими точно — и поверхность, которую вы получите на T1, будет той, которую вы ожидали.
Частые Вопросы — SPI, VDI 3400 и Таблицы Отделки Поверхности
Чем отличается отделка поверхности по SPI от отделки по VDI? Это две разные национальные системы, которые описывают одно и то же физическое свойство с разных сторон. SPI (американская система) группирует отделку по тому, как обрабатывается сталь: алмазная полировка, полировка бумагой или камнем, абразивный камень или дробеструйная обработка. VDI 3400 (немецкая система) описывает отделку, полученную электроэрозионной обработкой, с классами от VDI 12 до VDI 45. Системы пересекаются по шероховатости, но не по внешнему виду: поверхность SPI D-1 — это абразивные царапины, поверхность VDI 24 при близком Ra — равномерное поле лунок EDM. Они по-разному ощущаются и отражают свет, а на видимых деталях это важно.
Что означает VDI 3400? VDI 3400 — немецкий стандарт текстур поверхности формы, получаемых электроэрозионной обработкой. Номер класса (от 12 до 45) растёт вместе с шероховатостью: VDI 12 — тонкая отделка EDM с Ra 0,40 мкм, VDI 45 — самая грубая, с Ra 18,00 мкм. Текстуру создаёт сам процесс искровой эрозии — ток, длительность импульса и материал электрода определяют размер лунки — поэтому класс VDI задаёт программу обработки не меньше, чем внешний вид. Это доминирующий стандарт текстур в европейском производстве, широко применяемый и в Азии.
Какая сталь действительно держит тонкую отделку поверхности? Способность к полировке зависит от марки стали и твёрдости — и это то ограничение, которое решает, достижим ли SPI A-2 в принципе. P20 при 28–34 HRC не даст той же полировки, что S136 при 48–52 HRC, а текстура, протравленная в неподходящей стали, не воспроизведётся одинаково по всем гнёздам. Какие марки подходят к какому классу отделки, разбирает руководство по выбору стали пресс-форм.
Что показывает таблица классов SPI? В системе SPI 12 классов в четырёх группах, определённых методом съёма стали: A (алмазная полировка, от A-1 до A-3) для высокого глянца, B (бумага или камень, от B-1 до B-3) для полуглянца, C (абразивный камень, от C-1 до C-3) для грубого мата и D (дробеструйная обработка, от D-1 до D-3) для текстурирования. A-1 — самый тонкий класс, D-3 — самый грубый. Полная таблица по классам со значениями Ra — в разделе 1 выше; матрица пересчёта Ra в стандарты — в разделе 4. Видимые дефекты читаются по-разному на глянце и на текстуре: утяжина, невидимая на VDI 27, очевидна на A-2.
Влияет ли полимер на достижимую отделку поверхности? Да. Одна и та же поверхность гнезда даёт разный видимый результат в ABS, PC и PP — аморфные смолы держат более высокий глянец, чем полукристаллические, а стеклонаполненные марки показывают проступание волокна на полированных поверхностях, которое не убирается никакой полировкой. Замечания по маркам приведены в библиотеке материалов — ABS держит самый высокий глянец, PC хорошо полируется, но царапается, а PP никогда не достигает настоящего A-1, потому что его поверхность не выравнивается полностью.
VDI 24 и SPI D-1 — это одно и то же? Близко по шероховатости (оба около Ra 1,60 мкм), но не взаимозаменяемо по внешнему виду. VDI 24 — средняя текстура EDM для корпусов инструмента и зон захвата; SPI D-1 — самая тонкая дробеструйная отделка. Если деталь имеет видимую поверхность и заказчик утвердил образец, повторяйте образец, а не число. Две поверхности с одинаковым Ra могут выглядеть совершенно по-разному в зависимости от того, как получена текстура.
Какую отделку поверхности указывать на чертеже? Четыре элемента: стандарт (SPI, VDI 3400, Mold-Tech или Ra), класс (B-1, VDI 24, MT-11000, Ra 0,40 мкм), поверхности, к которым он относится (отмеченные на чертеже, а не только названные в примечании), и метод проверки (визуальное сравнение с утверждённым образцом, показание профилометра или и то и другое). Избегайте голых слов вроде «smooth», «textured» или «as machined» — каждое соответствует нескольким разным классам с разной стоимостью.
Тонкая отделка поверхности стоит дороже? Зависит от того, где вы находитесь на шкале. Между VDI 12 и VDI 27 разница в стоимости незначительна — режимы EDM меняются в программе станка. Выше VDI 30 более крупные электроды и большее время прожига добавляют 10–25% к стоимости EDM. Ниже VDI 12 поверхность уходит в полировочную зону, недостижимую для EDM, поэтому требуется ручная полировка после EDM — это и есть дорогой край. Текстура также требует уклона: VDI 12–18 — минимум 0,5°, VDI 30–36 — 1,5°, VDI 39–45 — 2,0–3,0°; а уклон, не указанный на чертеже, превращается в изменение на T1.
Для чего применяется VDI 36?
VDI 36 (Ra 6,30 μm, близко к SPI D-3) — грубый край рабочего диапазона: скрытые панели, внутренние стенки и большие плоские поверхности, где текстура нужна, чтобы визуально разбить плоскость или противостоять истиранию, а не чтобы выглядеть красиво. Требуется уклон не менее 1,5°, и именно здесь стоимость электроэрозии начинает расти: более глубокие лунки требуют более крупных электродов и более длительного горения.
Как пересчитать класс VDI в класс SPI?
Точного пересчёта нет, есть только приблизительное соответствие по шероховатости — и внешний вид всё равно может отличаться, потому что VDI получают электроэрозией, а SPI механической обработкой. Обычные пары: VDI 12 ≈ SPI C-1, VDI 18 ≈ C-2, VDI 21–24 ≈ D-1, VDI 27–30 ≈ D-2, VDI 33–36 ≈ D-3. Если заказчик даёт физический образец, ориентируйтесь на образец и укажите на чертеже оба номера; если назван только номер, спросите, о каком стандарте речь.
Карты текстур определяются на этапе проектирования пресс-формы и реализуются в изготовлении пресс-форм; на обоих этапах спецификация отделки становится реальной поверхностью. Две опубликованные формы показывают обе крайности: корпус зарядного устройства Type-C идёт на зеркальной полировке SPI A-1 при почти нулевом уклоне, а корпус умного домашнего хаба идёт на VDI 27 против SPI B1 в той же форме.
Обсудите требования к отделке поверхности с нашей командой проектирования пресс-форм →