Утяжины при Литье под Давлением — Причины и Способы Предотвращения
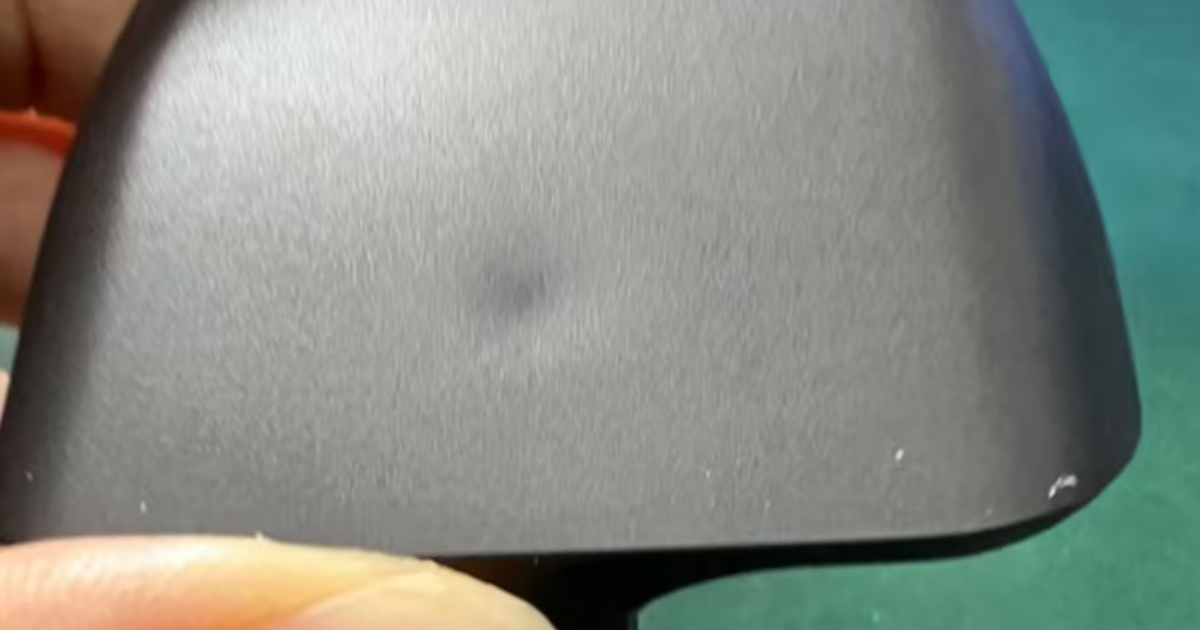
Инженер по качеству производителя бытовой электроники рассматривает косметический брак. Корпус — деталь из матового чёрного ABS: 140 × 85 мм, номинальная стенка 2,2 мм, четыре бобышки M3 на внутренней стороне. Внешняя сторона — поверхность Класса A. Под инспекционным освещением 800 люкс в месте каждой бобышки на внешней стороне видно неглубокое круглое углубление — утяжина диаметром около 6 мм и глубиной 0,03–0,05 мм. С расстояния вытянутой руки утяжины незаметны. Под направленным под углом инспекционным светом, который использует входной контроль заказчика, они видны безошибочно.
Технолог увеличил давление подпитки с 60 МПа до 95 МПа, продлил время выдержки с 8 до 16 секунд и поднял температуру формы с 45 °C до 62 °C. Утяжины стали мельче — возможно, 0,02 мм — но остались, а время цикла выросло с 32 до 41 секунды. Себестоимость детали выросла примерно на 22 % из-за удлинённого цикла, а утяжины так и не были устранены.
Первопричиной были не параметры процесса. Ею была толщина стенки бобышки. При 2,8 мм стенка бобышки составляла 1,3× от номинальной стенки — создавая локальное утолщение, которое остывало медленнее окружающего материала. Никакое давление подпитки не компенсирует стенку бобышки, нарушающую правило 0,5–0,6×.
Что Такое Утяжина (и Чем Она Не Является)
Утяжина — неглубокое углубление на поверхности литьевой детали, обычно возникающее на поверхности, противоположной ребру, бобышке или переходу толщины стенки. Это углубление — не пустота, а объёмный дефицит. Когда локально утолщённое сечение детали остывает, материал в этом сечении усаживается сильнее, чем материал соседних тонких сечений. Поверхность детали, уже застывшая у стенки полости, втягивается внутрь сокращающимся материалом под ней, образуя углубление.
Утяжина связана с пустотой, но отличается от неё:
| Признак | Утяжина | Пустота |
|---|---|---|
| Место | На поверхности детали | Внутри детали (внутренняя) |
| Причина | Поверхность втягивается внутрь внутренней усадкой | Внутренний материал сжимается, создавая вакуумный пузырёк |
| Видимость | Видна на внешней поверхности, особенно на глянцевой | С поверхности не видна; обнаруживается вырезкой сечения или рентгеном |
| Типично для | Косметических деталей с бобышками/рёбрами | Толстых сечений (>6 мм) с недостаточной подпиткой |
| Обнаружение | Визуальный контроль под угловым светом | Контроль массы, КТ-сканирование или разрушающая вырезка |
Утяжина всегда находится над толстым сечением. Если на противоположной поверхности нет соответствующего ребра, бобышки или перехода толщины, дефект — не утяжина; скорее всего, это след течения, линия спая или газовый след.
Физика: Почему Поверхность Проседает
Когда расплавленный пластик входит в полость, он имеет однородную температуру и заполняет весь объём полости. Полость герметизируется застывшим литником, и деталь начинает остывать. Охлаждение неравномерно: тонкие сечения остывают быстрее толстых.
В сечении 2,0 мм корка пластика застывает у стенки полости за 1–3 секунды. Ядро остаётся расплавленным ещё 5–10 секунд, пока тепло отводится наружу через застывшую корку. За это время материал ядра претерпевает термическую усадку, остывая от температуры расплава в сторону температуры формы. Объёмная усадка ядра тянет застывшую корку изнутри. В равномерной стенке корка равномерно поддерживается внутренним расплавом и прогибается равномерно — как правило, ниже порога видимости.
В толстом сечении — на стыке стенки бобышки 2,8 мм с номинальной стенкой 2,0 мм — геометрия другая. Толстое сечение удерживает тепло дольше. Застывшая корка образуется позже и она тоньше. Материал ядра в толстом сечении усаживается сильнее, потому что он начал остывать при более высокой температуре и в нём больше объёма материала, который должен сократиться. Тонкая корка над толстым сечением прогибается внутрь сильнее, чем корка над равномерной стенкой, — образуя видимое углубление.
Глубина углубления пропорциональна:
- разнице толщин между толстым сечением и номинальной стенкой
- объёмной усадке материала (больше усадка — глубже утяжина)
- модулю застывшей корки (выше модуль — больше сопротивление прогибу)
Именно поэтому стеклонаполненные материалы дают меньше утяжин и они мельче: стекловолокна одновременно снижают объёмную усадку и повышают модуль застывшей корки, сопротивляясь прогибу поверхности.
Четыре Рычага Предотвращения Утяжин
У утяжин четыре первопричины, и у каждой своё решение. Технолог, который первым делом берётся за давление подпитки, не проверив конструкцию детали, лечит симптом, а не причину.
Рычаг 1: Геометрия — Правило 50 %
Самая эффективная стратегия предотвращения утяжин — вообще не создавать толстое сечение. Правило: толщина стенки ребра и бобышки должна составлять 0,5–0,6× от номинальной толщины стенки в месте примыкания и никогда не превышать 0,7×.
| Номинальная Стенка (мм) | Макс. Стенка Ребра/Бобышки (мм) при 0,6× | Макс. при 0,7× (применять ограниченно) |
|---|---|---|
| 1,5 | 0,9 | 1,05 |
| 2,0 | 1,2 | 1,4 |
| 2,5 | 1,5 | 1,75 |
| 3,0 | 1,8 | 2,1 |
| 3,5 | 2,1 | 2,45 |
Когда ребро или бобышка должны нести конструктивную нагрузку, а стенки 0,6× недостаточно, решение — не утолщать элемент, а увеличить количество элементов: два ребра по 0,6× вместо одного ребра 1,0× или четыре бобышки вместо двух. Правила проектирования деталей однозначны: умножайте элементы, а не толщину стенки.
Для бобышек, в частности, применяют три дополнительных геометрических решения, снижающих утяжины:
- Сделать выборку в основании бобышки. Углублённый карман в основании бобышки удаляет материал из толстой зоны стыка, снижая эффективную толщину стенки в переходе. Карман должен быть глубиной 0,8–1,0 мм и диаметром 1,5–2,0× наружного диаметра бобышки.
- Использовать рёбра жёсткости вместо сплошной стенки. Три или четыре ребра жёсткости (толщиной 1,0–1,2 мм при 0,5× от номинальной стенки), соединяющие бобышку со стенкой детали, дают конструктивную поддержку при меньшем расходе материала, чем сплошная стенка бобышки.
- Изолировать бобышку от номинальной стенки. Зазор 0,5–0,8 мм между наружным диаметром бобышки и ближайшей стенкой детали не даёт образоваться толстой зоне стыка. Бобышка соединяется с деталью рёбрами жёсткости, перекрывающими зазор.
Рычаг 2: Процесс — Подпитка, а Не Давление
Когда геометрия уже зафиксирована (форма изготовлена), изменения процесса могут снизить тяжесть утяжин — но не устранить утяжины, вызванные принципиальной проблемой геометрии.
Давление подпитки (давление выдержки): дополнительный расплав вдавливается в полость после заполнения, компенсируя объёмную усадку при остывании детали. Давление выдержки должно быть достаточным, чтобы поддерживать течение расплава через литник до застывания литника. Повышение давления выдержки — первая реакция большинства технологов, и оно работает до определённого предела. Предел — время застывания литника: как только литник застыл, дополнительный расплав в полость не поступает, и подпитка прекращается независимо от уставки давления.
Время выдержки: время, в течение которого поддерживается давление выдержки. Оно должно быть достаточно долгим, чтобы литник застыл, пока давление выдержки ещё действует. Литник, застывающий на этапе охлаждения (после сброса давления выдержки), позволяет обратный поток из полости в литниковый канал, создавая утяжины и пустоты в толстых сечениях. Время выдержки следует задавать по исследованию герметизации литника: отливать детали с возрастающим временем выдержки (шаг 1 секунда), взвешивать каждую деталь и строить график массы детали от времени выдержки. Время выдержки, при котором масса детали выходит на плато, и есть время герметизации литника; выдержка сверх этой точки добавляет время цикла без пользы.
Температура формы: более горячая форма задерживает образование корки, позволяя давлению подпитки дольше действовать на материал ядра до застывания корки. Повышение температуры формы на 10–20 °C может уменьшить глубину утяжин на 30–50 % — но ценой увеличения времени охлаждения. Компромисс нужно оценивать против стоимости косметического брака.
Скорость впрыска: более высокая скорость впрыска доставляет более горячий расплав к периферии полости (меньше охлаждения в литниковом канале), что улучшает заполнение тонких рёбер и снижает разницу температур между толстыми и тонкими сечениями, порождающую утяжины. Практический предел — начало струйного течения или захвата газа при чрезмерных скоростях.
Рычаг 3: Материал — Усадка Имеет Значение
Каждый пластик усаживается при остывании. Объёмная усадка от температуры расплава до комнатной температуры — свойство материала, и среди распространённых литьевых материалов она различается в четыре раза:
| Материал | Объёмная Усадка (расплав → 25 °C) | Склонность к Утяжинам |
|---|---|---|
| PP (ненаполненный) | 14–18 % | Очень высокая |
| HDPE | 15–20 % | Очень высокая |
| ABS (общего назначения) | 5–7 % | Умеренная |
| PC | 5–6 % | Умеренная |
| PC/ABS | 4–6 % | Низкая–умеренная |
| PA6/66 (ненаполненный) | 8–12 % | Высокая |
| PA6/66 (30 % GF) | 3–5 % | Низкая |
| PBT (30 % GF) | 3–5 % | Низкая |
| POM | 10–14 % | Высокая |
| PEEK (ненаполненный) | 6–8 % | Умеренная |
| PPS (40 % GF) | 2–4 % | Очень низкая |
Когда утяжины — постоянная проблема, а геометрия и настройка процесса достигли своих пределов, выбор материала может остаться последним рычагом. Переход с ненаполненной марки на стеклонаполненную марку того же полимерного семейства снижает усадку на 50–70 % и соответственно уменьшает глубину утяжин. Компромисс — повышенный износ формы от стекловолокон и изменение механических свойств, которое конструкция не обязательно допускает.
Рычаг 4: Расположение Литника — Питать Толстое Сечение
Расположение литника определяет, где действует давление подпитки. Литник, питающий непосредственно толстое сечение, подаёт давление подпитки туда, где оно нужнее всего, — в переход от толстого к тонкому, где образуется утяжина. Литник, питающий тонкое сечение вдали от толстого, создаёт ситуацию, в которой тонкое сечение застывает первым и блокирует давление подпитки от толстого сечения, которому оно необходимо.
Правило: располагайте литник так, чтобы путь течения расплава шёл от толстого к тонкому, а не от тонкого к толстому. Это то же правило схемы заполнения, которое определяет расположение литника для общего качества детали, но применительно к утяжинам оно особенно важно: литник должен оставаться открытым и подавать давление выдержки в толстое сечение, пока это сечение не будет достаточно подпитано.
Проверка Анализом Течения Расплава
Моделирование течения расплава предсказывает расположение утяжин и их относительную тяжесть до резки стали формы. Симуляция рассчитывает скорость охлаждения в каждом узле поверхности детали, выявляет области, где скорость охлаждения ниже, чем в окружающей зоне (что указывает на более толстое сечение), и предсказывает прогиб поверхности, вызванный неравномерной усадкой. Результат — индекс утяжин: безразмерное число от 0 (утяжины нет) до специфичного для материала максимума, который коррелирует с видимой глубиной утяжины.
Индекс утяжин выше 0,5 на поверхности Класса A, вероятно, даст видимый дефект. Значения ниже 0,3, как правило, находятся ниже порога обнаружения при стандартном инспекционном освещении.
Симуляция позволяет конструктору проверить геометрические меры — уменьшение стенки бобышки, добавление выборки, замену на рёбра жёсткости — до вложения средств в сталь формы. DFM-анализ, включающий моделирование течения с прогнозом утяжин, обычно выявляет 80–90 % мест утяжин, которые потребуют внимания при испытании формы.
Когда Утяжина Допустима
Не каждая утяжина — брак. Допустимость зависит от косметического класса поверхности:
| Косметический Класс | Допуск по Утяжине | Типичные Типы Деталей |
|---|---|---|
| Класс A (видимая, критичная) | Не видна при 800 люкс под любым углом | Внутренняя отделка автомобиля, корпуса бытовой электроники, панели бытовой техники |
| Класс B (видимая, некритичная) | Глубина ≤0,02 мм при диаметре ≤8 мм, не видна с расстояния 500 мм | Внутренние крышки, корпуса промышленного оборудования, функциональные оболочки |
| Класс C (невидимая или закрытая) | Глубина ≤0,05 мм, текстура может маскировать незначительную утяжину | Нижние поверхности, внутренние кронштейны, детали, закрытые этикетками или накладками |
| Функциональный (без косметических требований) | Любая глубина, не нарушающая механическую функцию | Внутренние конструктивные компоненты, детали, собираемые в более крупную систему |
Критический вопрос при DFM-анализе: какие поверхности относятся к Классу A и есть ли на противоположной стороне этих поверхностей толстые элементы? Если ответ на оба вопроса — да, конструкцию бобышки или ребра нужно исправить до изготовления формы, потому что только настройка процесса не устранит утяжину, вызванную отношением ребра к стенке 1,3×.
Инженер по качеству, начавший с косметических корпусов с утяжинами, в итоге устранил первопричину: стенка бобышки уменьшена с 2,8 мм до 1,3 мм (0,6× от номинальной стенки 2,2 мм), в основании каждой бобышки добавлена выборка глубиной 1,0 мм, а бобышки соединены со стенкой детали тремя рёбрами жёсткости по 1,0 мм вместо сплошной стенки бобышки. Переработанная форма дала детали без видимых утяжин в местах бобышек при контроле 800 люкс. Время цикла вернулось к 32 секундам. Давление подпитки было снижено до 70 МПа. Себестоимость детали вернулась к исходному предложению.
Утяжины — не проблема литья, которая случайно оказалась видимой на поверхности. Это проблема конструкции, которую процесс литья делает видимой. Сначала исправьте геометрию, затем настраивайте процесс.