Прецизионное Литье Под Давлением в Чистом Помещении — Почему Температура и Влажность Определяют Допуски
Корпус платежного терминала, который мы льем, держит ±0,2 мм на длине 106 мм по тракту протяжки карты — допуск, который заказчик задал потому, что считывание магнитной полосы отказывает, когда направляющая уходит. Первая деталь прошла. Пресс-форма была принята. Через восемь месяцев тот же заказчик сообщил о периодических отказах считывания на устройствах, собранных зимой.
В процессе не изменилось ничего. Та же пресс-форма, та же карта процесса, прослеживаемая и соответствующая спецификации партия материала. Изменилась температура детали в момент измерения и в момент сборки.
Именно этого чертеж не фиксирует. Размер на чертеже — это одно число. Размер отлитой пластмассовой детали — это функция материала, текущей температуры и текущего содержания влаги.
Почему Размер Отлитой Детали Не Является Постоянной Величиной
Сталь держит свои размеры. Пластмасса — нет. После извлечения из формы деталь смещают два механизма, и оба действуют непрерывно, а не однократно.
Тепловое расширение
У любого термопласта коэффициент линейного теплового расширения примерно на порядок выше, чем у стали. Типичные значения в мкм/(м·К), измеренные в направлении потока:
| Материал | Типичный коэффициент (мкм/(м·К)) | Примечание |
|---|---|---|
| PEEK | 40–50 | У наполненных марок ниже |
| PC | 65–70 | Аморфный, изотропный |
| ABS | 70–100 | Аморфный |
| PA66 (ненаполненный, сухой) | 70–100 | Резко растет с влажностью |
| PBT | 70–100 | Полукристаллический |
| POM | 100–120 | Полукристаллический |
| PP (ненаполненный) | 100–180 | Наибольший среди распространенных конструкционных пластмасс |
| PA66-GF30 | 20–40 вдоль потока / 60–100 поперек | Сильно анизотропный |
Значения зависят от марки, пакета добавок и направления. Берите цифру из технического паспорта материала, а не из таблицы вроде этой.
Арифметика проста и не делает скидок:
ΔL = L × α × ΔT
Колебание температуры окружающей среды на 10 °C смещает размер 106 мм на:
| Размер | Материал | ΔT = 10 °C | Поле допуска | Доля поля |
|---|---|---|---|---|
| Паз под тест-полоску 6,10 мм | ABS (медицинский) | 0,004–0,006 мм | ±0,03 мм | 7–10 % |
| Ø 32,6 мм корпуса датчика | PEEK | 0,013–0,016 мм | ±0,05 мм | 13–16 % |
| Тракт протяжки 106 мм | PC | 0,069–0,074 мм | ±0,2 мм | 17–19 % |
| Тракт протяжки 106 мм | POM | 0,106–0,127 мм | ±0,2 мм | 27–32 % |
| Тракт протяжки 106 мм | PP (ненаполненный) | 0,106–0,191 мм | ±0,2 мм | 27–48 % |
Первые три строки — реальные детали JBRplas: паз под тест-полоску с допуском ±0,03 мм у корпуса глюкометра, корпус датчика из PEEK у корпуса датчика качества воды и тракт протяжки у корпуса POS-терминала.
Из этой таблицы следуют два вывода, и они тянут в противоположные стороны.
Дрейф от окружающей среды масштабируется с размером детали. Элемент 6 мм почти не замечает колебания 10 °C — 0,005 мм против поля 0,06 мм. Элемент 106 мм замечает очень хорошо. Поэтому проблемы точности сосредоточены на крупных деталях и на размерах, охватывающих всю длину детали. Малые элементы сравнительно безопасны; габаритная длина, межцентровые расстояния и плоскостность по длинной оси — нет.
Выбор материала может значить больше, чем сам процесс литья. Замена ненаполненного PP на PC на том же размере 106 мм почти втрое увеличивает дрейф от окружающей среды. Если материал выбирался по стоимости, а допуск перенесен из прежней конструкции, эти два решения могут противоречить друг другу. Компромисс со стороны выбора материала разобран в нашем руководстве по выбору материала.
Опорная температура измерений
В международной размерной метрологии опорная температура составляет 20 °C (ISO 1). Деталь, измеренная при 28 °C, измерена не при опорной температуре, поэтому отсчет несет тепловое смещение еще до того, как мы вообще учтем погрешность прибора.
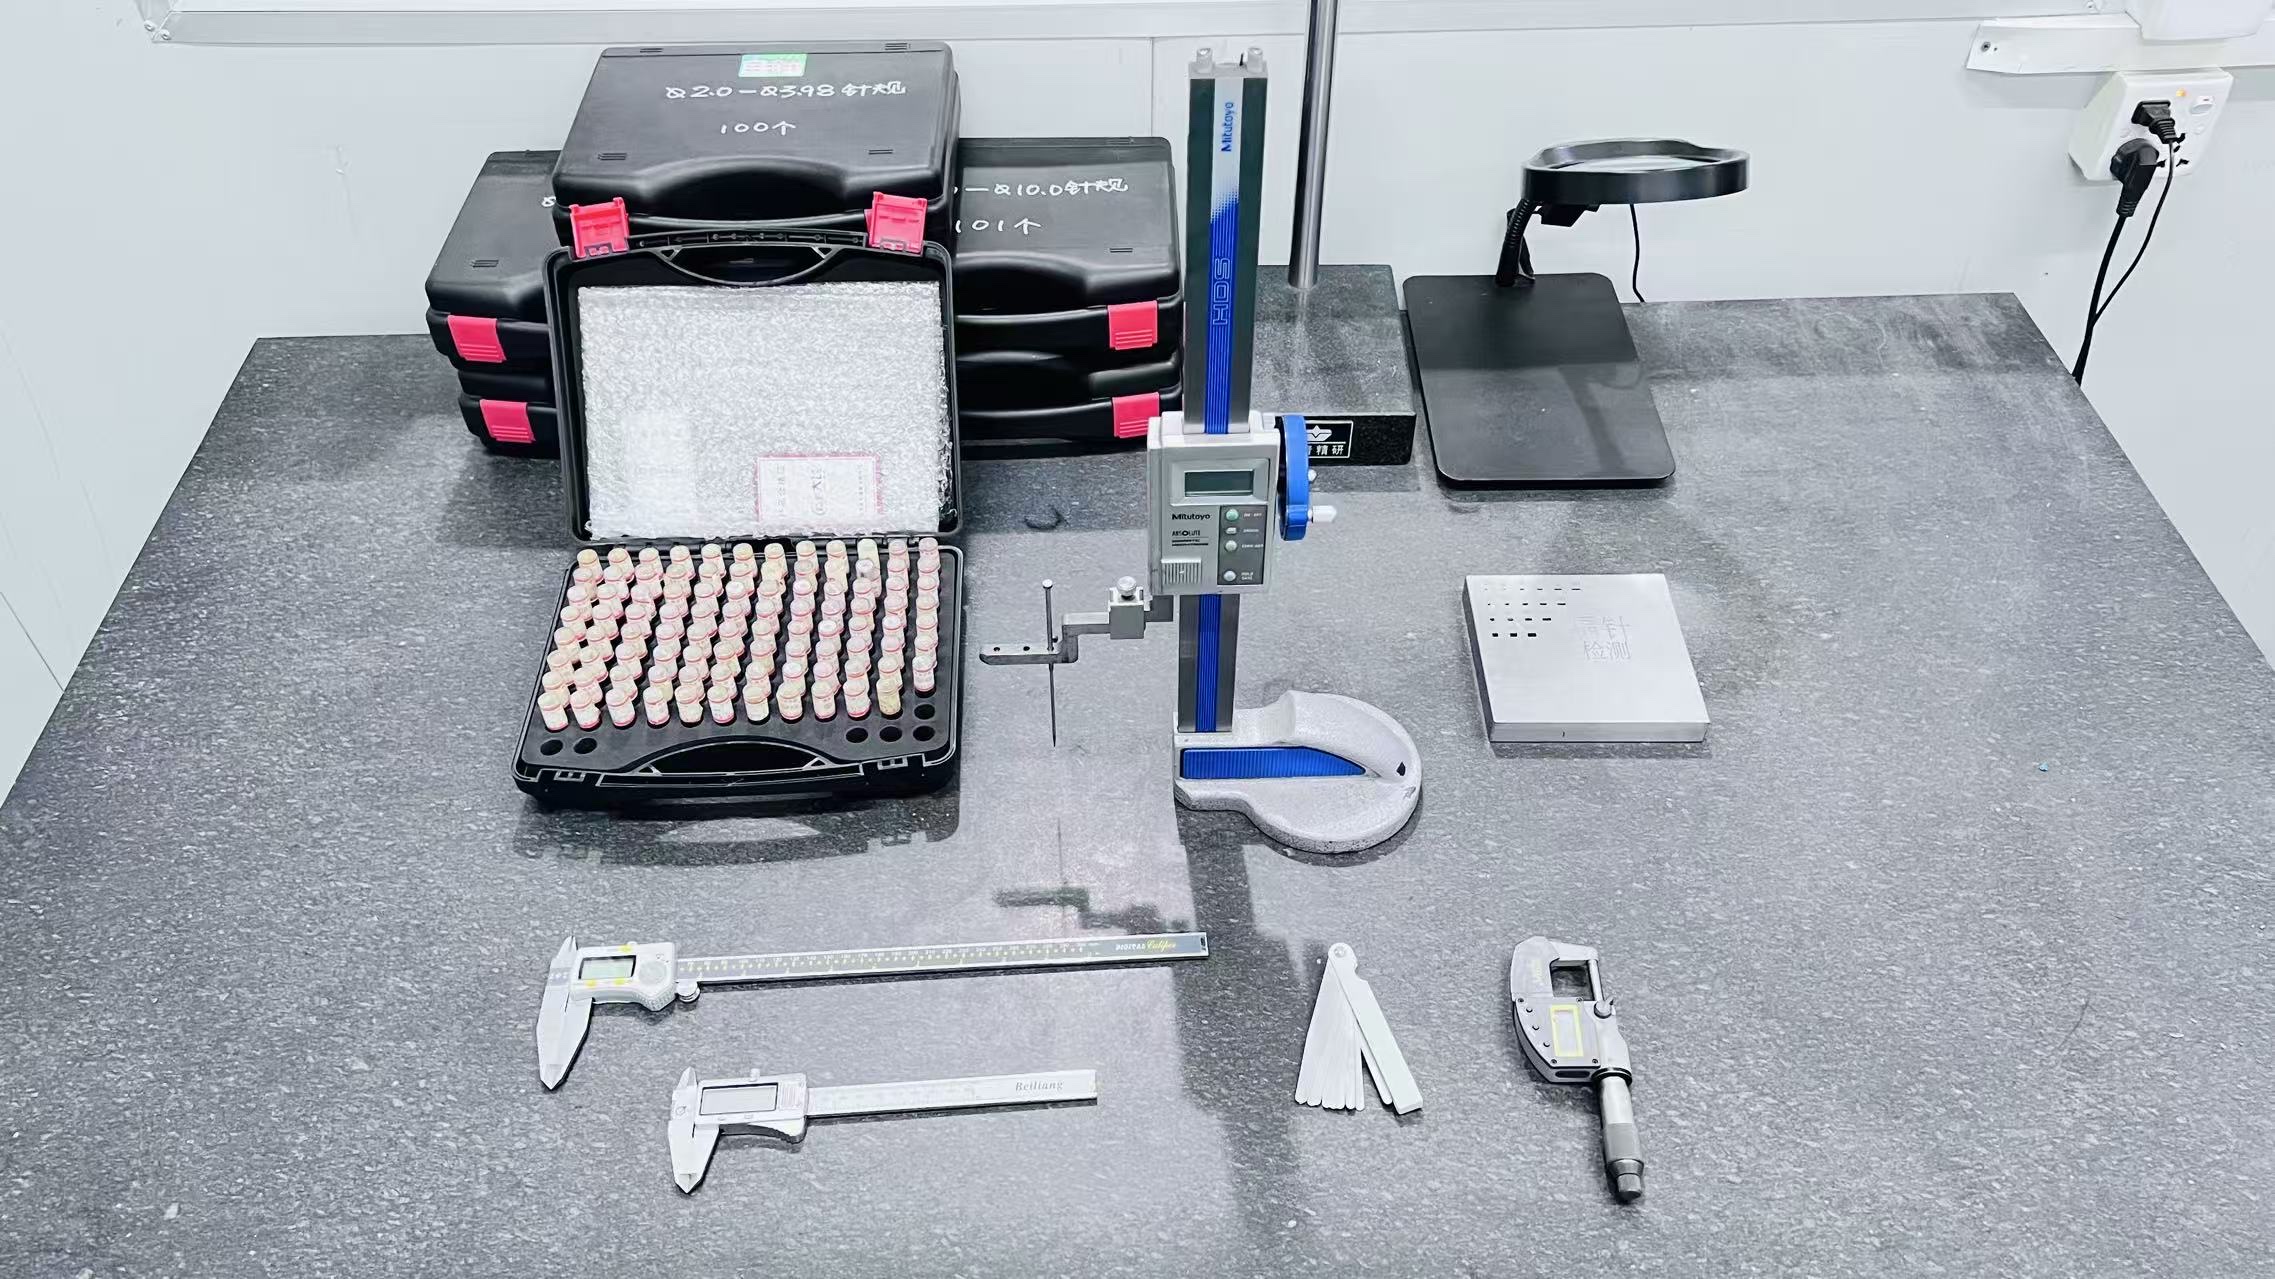
Возьмем ту же деталь из PC длиной 106 мм. Измеренная в цехе при 28 °C вместо измерительной комнаты при 20 °C, она дает смещение около 0,05–0,06 мм. КИМ в нашей измерительной комнате имеет паспортную точность ±0,001 мм. Оптические проекторы — ±0,005 мм.
Прибор примерно в 50 раз точнее той температурной погрешности, которую игнорируют. Покупка более точной КИМ не исправляет измерение, сделанное не в том помещении.
Влажность в гигроскопичных пластмассах
Полиамиды, PBT и PC поглощают воду из окружающего воздуха. Поглощенная вода работает как пластификатор: деталь набухает, а для PA66 эффект на толстых стенках достаточно велик, чтобы определять весь разговор о допусках. Деталь из PA66, измеренная сухой сразу после литья, и та же деталь после кондиционирования при 23 °C / 50 % отн. влажности — это не один и тот же размер.
Это задача спецификации, а не литья. Чертеж обязан указать состояние кондиционирования, в котором действует допуск, — иначе изготовитель измеряет сухую деталь, заказчик измеряет кондиционированную, и оба правы. Нормы и типичные ошибки разобраны в нашем руководстве по допускам литья под давлением, а поведение PA66 и PA6 по влажности — в руководстве по литью полиамида.
Что Реально Меняет Помещение с Регулируемым Климатом
Чистое помещение обычно задают ради чистоты. Размерный побочный эффект — та часть, которую упускают, и он работает через три независимых механизма.
1. Литье происходит при стабильной температуре
Усадка зависит от разности температур расплава и оформляющей полости. Сама температура формы регулируется термостатирующим контуром, но этот контур сбрасывает тепло в помещение. Если помещение колеблется на 15 °C между январским утром и августовским днем, контур регулирует относительно движущейся уставки, и температура поверхности гнезда движется вместе с ней. Усадка движется вместе с ней.
Литье внутри термостатируемого помещения убирает колебание среды из уравнения, и окно процесса, установленное на первой детали, остается действительным круглый год.
2. Измерение происходит при опорной температуре
Наше помещение поддерживает 20–24 °C ±2 °C и 40–60 % отн. влажности. КИМ или оптический проектор, работающие в такой комнате, измеряют при опорной температуре ISO 1 или близко к ней, и последовательные измерения сопоставимы между собой независимо от сезона.
3. Контролируется контаминация
Именно с этого обычно начинают поставщики чистых помещений, и это важно по другой причине, не по размерной. Частицы на контакте разъема, на оптической поверхности или в гидравлическом тракте — это функциональный дефект. Внутри помещения мы дополнительно держим материал в закрытых бункерах на выделенном сушильном оборудовании, а детали упаковываются и завариваются внутри контролируемой зоны, а не переносятся через производственный цех.
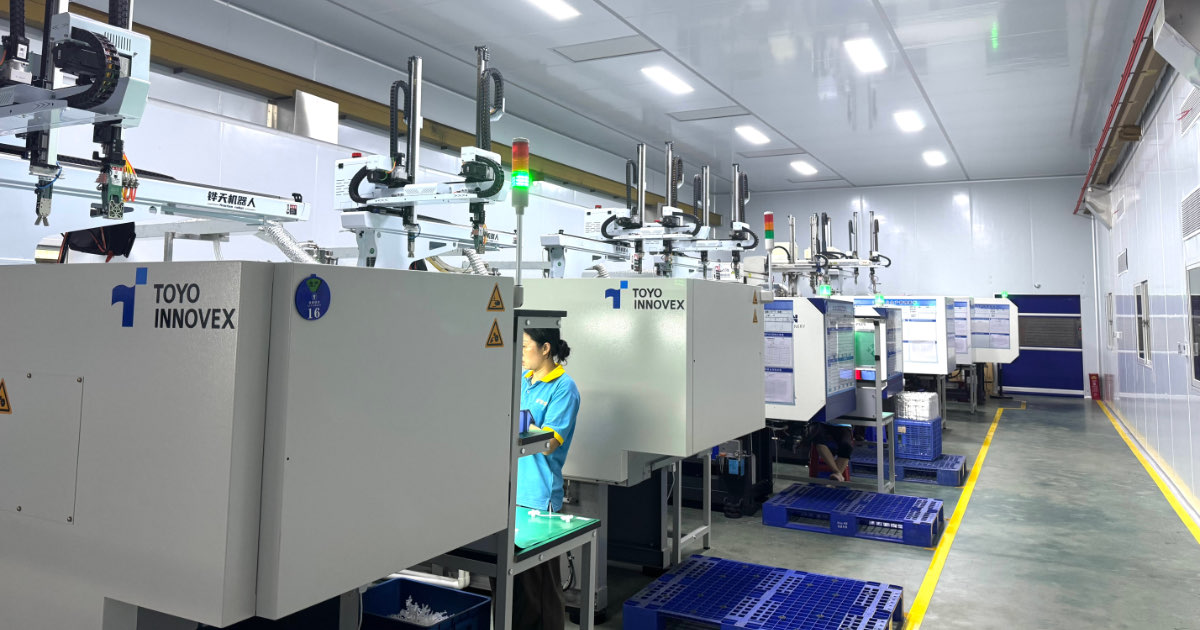
Фактические характеристики нашей зоны ISO 8
| Параметр | Значение |
|---|---|
| Класс чистоты | ISO 8 / класс 100 000 (ISO 14644-1) |
| Предел частиц ≥0,5 мкм | 3 520 000 частиц/м³ |
| Предел частиц ≥5,0 мкм | 29 300 частиц/м³ |
| Фильтрация | HEPA, 99,97 % при 0,3 мкм |
| Давление воздуха | Избыточное — поток наружу |
| Температура | 20–24 °C ±2 °C |
| Относительная влажность | 40–60 % |
| Кратность воздухообмена | Не менее 20 в час |
| Мониторинг | Счетчик частиц, температура, влажность — протокол по сменам |
| Прессы | Выделенные сервогидравлические 90–250 т, роботизированная выемка |
| Обращение с материалом | Закрытые бункеры, выделенный сушильный шкаф, материал не смешивается |
| Упаковка | Фасовка и заварка внутри зоны |
Подробнее зона описана на странице литье в чистом помещении, включая правила для персонала и порядок переодевания.
Каким Деталям Это Нужно — и Каким Нет
Чистое помещение не является автоматически необходимым для жестких допусков, и утверждать обратное означало бы коммерческую, а не инженерную позицию. Таблица дрейфа выше дает рамку решения: сравнить ожидаемый дрейф от среды с полем допуска и рассмотреть его вместе с остальными источниками разброса.
| Ситуация | Дрейф от среды | Практический вывод |
|---|---|---|
| Крупная ненаполненная деталь (>80 мм), допуск ≤±0,1 мм | Высокий — может превысить 30 % поля | Термостатирование плюс указание кондиционирования на чертеже |
| Медицинское изделие или имплант, любой допуск | Средний или высокий | Контролируемая зона нужна в любом случае из-за чистоты |
| Оптические поверхности или контакты разъемов | Размерное влияние низкое | Контролируемая зона нужна из-за контроля частиц |
| Марка со стекловолокном, жесткий допуск | Низкий — доминируют анизотропия и линии спая | Конструкция формы и положение впуска важнее контроля среды; стабильная измерительная комната все равно нужна |
| Аморфная деталь (PC, ABS) с ±0,15 мм и шире | Низкий | Обычного цеха достаточно |
| Малые элементы менее 10 мм | Пренебрежимо | Обычного цеха достаточно |
Честное резюме: термостатирование покупает устранение одного источника разброса. Оно решающе, когда дрейф составляет значительную долю поля, а процесс уже работает у предела своей воспроизводимости. Оно не заменяет ни работоспособную форму, ни стабильный процесс, ни корректно назначенный допуск.
Что Указывать на Чертеже
Если разговор о допусках должен касаться среды, чертеж обязан это сказать. Пять пунктов, которые систематически опускают:
1. Опорная температура. Укажите, что размеры относятся к 20 °C, либо укажите фактическую температуру, при которой ваша входная инспекция будет проверять деталь.
2. Состояние кондиционирования. Для PA, PBT и PC укажите, относится ли допуск к сухой детали сразу после литья или после кондиционирования по ISO 291 (23 °C / 50 % отн. влажности) либо ISO 1110. Без этого первая деталь и входной контроль могут законно расходиться.
3. Метод и средство измерений. КИМ, оптический проектор и контактный калибр дают разные числа на одном и том же элементе, особенно на мягких или тонкостенных деталях, где контактное усилие деформирует деталь. КИМ с ±0,001 мм и ручной калибр с ±0,02 мм не взаимозаменяемы.
4. Система баз. Допуски бессмысленны без определенных баз. На литьевых деталях практическая иерархия обычно такова: первичный установочный бобышка или плоскость, вторичный установочный элемент и след впуска как третичная база.
5. Какие размеры функциональны, а какие справочны. Чертеж, где все размеры назначены одинаково, заставляет изготовителя гоняться за нефункциональными элементами и добавляет стоимость без ценности. Отметьте функциональные размеры, остальные оставьте в общем допуске.
Размеры, которые не удержать независимо от помещения
Три случая, где более строгая среда не помогает и допуск надо ослабить или конструкцию изменить:
- Через линию спая. Материал, заполняющий с двух направлений, встречается с пониженной прочностью и непредсказуемой местной усадкой. Любой размер, траектория измерения которого пересекает линию спая, несет разброс, который не устранит никакой климат-контроль.
- Через плоскость разъема. Совмещение полуформ, разброс усилия смыкания и толщина облоя добавляют разброс. Критические размеры лучше задавать внутри одной полуформы.
- На свободных поверхностях. Поверхности без базы и без установочной связи с формой не имеют контролируемой базы, поэтому жесткие допуски там необеспечимы.
Частые Вопросы
Требует ли прецизионное литье чистого помещения?
Нет. Многие точные детали льют в обычном цехе и измеряют в термостатируемой измерительной комнате. Чистое помещение необходимо, когда деталь дополнительно требует контроля контаминации — медицинские изделия, оптические поверхности, гидравлические тракты, контакты разъемов, — либо когда деталь настолько крупная, что температурный дрейф среды составляет значительную долю поля допуска.
При какой температуре следует измерять литьевые детали?
20 °C — международная опорная температура размерной метрологии (ISO 1). Измерение при 20–24 °C удерживает тепловое смещение малым по сравнению с типичными полями допусков. Если ваша входная инспекция не может регулировать температуру, укажите фактическую температуру контроля на чертеже, чтобы изготовитель и заказчик измеряли в одинаковых условиях.
Насколько на самом деле смещает пластмассовую деталь изменение температуры на 10 °C?
Зависит от материала и длины размера. На элементе из PC длиной 106 мм — около 0,07 мм. На той же длине из ненаполненного POM или PP — 0,10–0,19 мм. На элементе 6 мм — менее 0,01 мм. Дрейф пропорционален длине, поэтому отказывают крупные детали и размеры по всей длине.
Можно ли удержать ±0,02 мм на детали из ненаполненного полиамида?
На большом размере — нет. Ненаполненный PA66 имеет коэффициент теплового расширения порядка 70–100 мкм/(м·К) и поглощает влагу, поэтому размер 100 мм смещается более чем на 0,02 мм от одного умеренного изменения температуры, еще до учета разброса процесса. ±0,02 мм на ненаполненном полиамиде реалистичен на малых элементах при управляемом процессе и заданном состоянии кондиционирования. На длинных размерах либо материал меняют на марку со стекловолокном, либо допуск ослабляют.
В чем разница между «сухая сразу после литья» и «кондиционированная»?
«Сухая сразу после литья» означает, что деталь измеряют немедленно после литья, до поглощения влаги из воздуха. «Кондиционированная» означает, что деталь выдерживали при заданных температуре и влажности до стабилизации содержания влаги — обычно 23 °C / 50 % отн. влажности по ISO 291. Для PA66 разница размеров между этими состояниями на толстых стенках может превышать все поле допуска. Чертеж должен указывать, к какому состоянию относится допуск.
Улучшает ли чистое помещение точность размеров?
Косвенно и лишь в определенных отношениях. Оно убирает колебания температуры среды из процесса литья, позволяет измерять при опорной температуре и удерживает влажность материала под контролем за счет выделенной сушки. Оно не исправляет форму, которая не обладает воспроизводимостью, процесс, который нестабилен, и допуск, который материал не может выдержать.
Как Мы Делаем Точные Детали в Контролируемой Зоне
Критические размеры контролируются методом SPC каждые 50–100 циклов, с отчетом по Cpk на каждое гнездо, а не по измерению одной детали. Первая деталь включает полный размерный отчет по всем размерам чертежа, измеренный на КИМ SEREIN с точностью ±0,001 мм и калибровкой, прослеживаемой к национальным эталонам. Полный порядок контроля описан на странице качество.
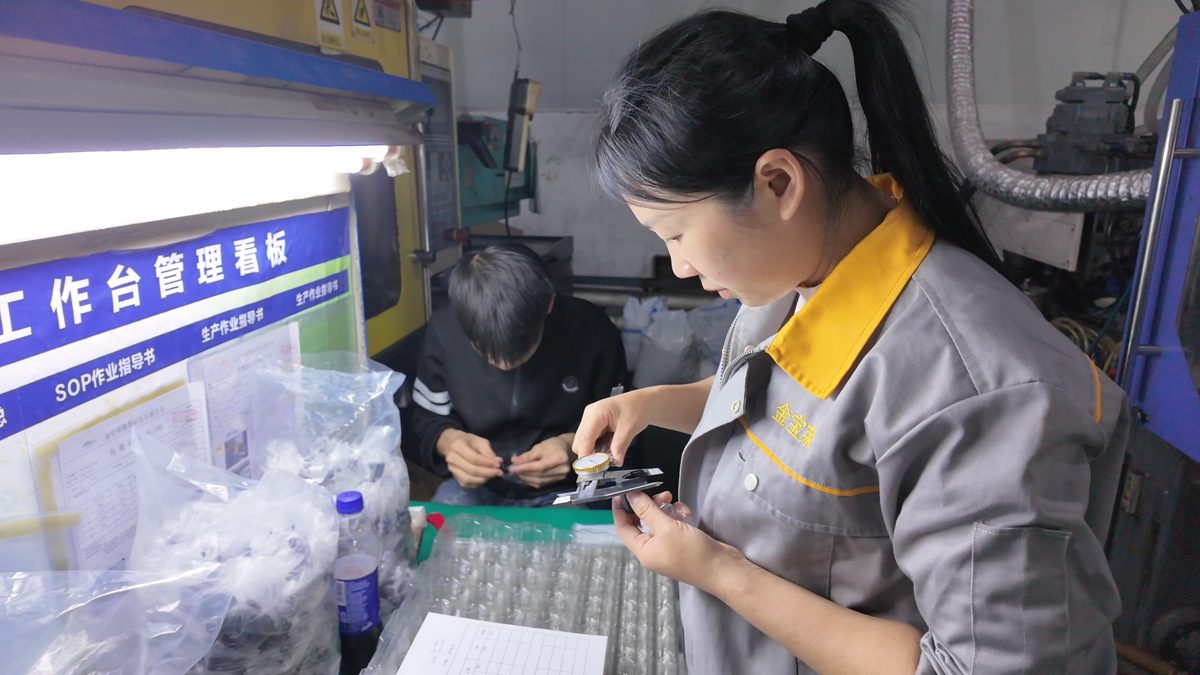
Для деталей, где жесткие допуски сочетаются с требованием чистоты, производство идет в зоне ISO 8 на выделенных сервогидравлических прессах с роботизированной выемкой и заваренной упаковкой внутри контролируемой зоны. Сторону воспроизводимости — допуски до ±0,02 мм с Cpk ≥1,67 на аттестованных элементах — описывает страница прецизионное литье под давлением.
Перед расчетом цены точной детали мы проверяем каждый назначенный допуск против материала, геометрии, толщины стенки, положения впуска и схемы охлаждения, и сообщаем, какие размеры достижимы в обычном производстве, какие требуют оснастки премиум-класса и какие не удержит никакой процесс. Эта проверка входит в каждое коммерческое предложение.