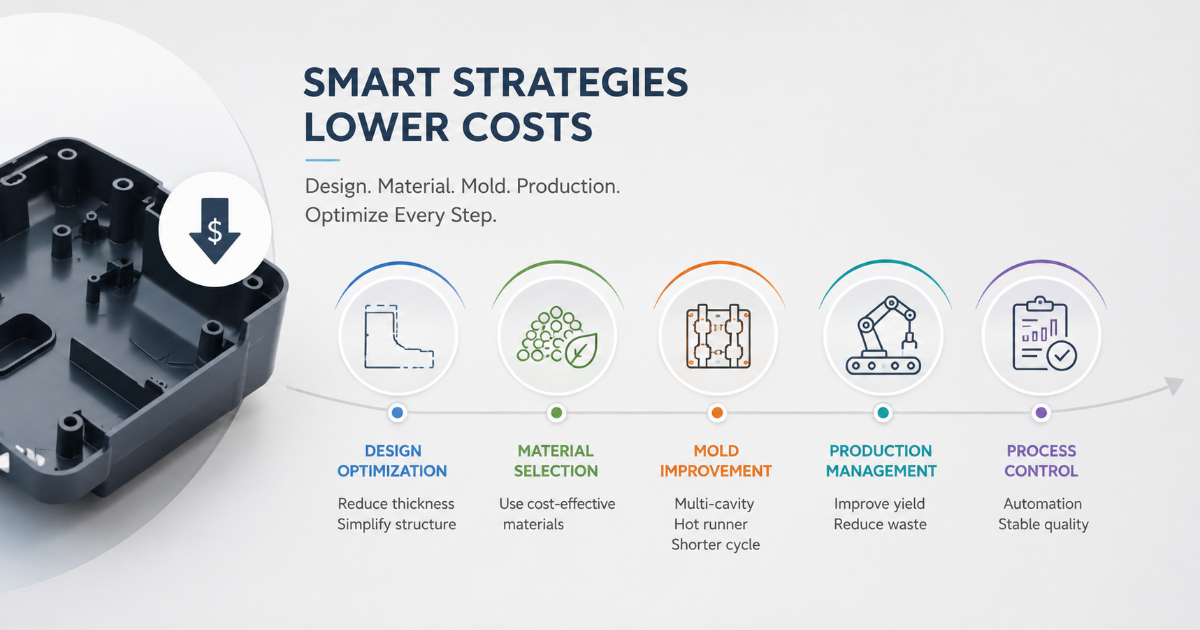
Снижение Затрат на Пластиковые Детали — Стратегии Проектирования, Процесса и Оснастки для Снижения Себестоимости
Инженер по закупкам на контрактном производстве получает цель по снижению затрат: снизить себестоимость литого корпуса электроники из ABS с ¥6,20 до ¥4,80 — на 23 % — без изменения внешних габаритов детали, косметической спецификации заказчика и годового объёма 120 000 штук. Текущая деталь льётся в двухгнёздной холодноканальной форме на 200-тонном ТПА с временем цикла 38 секунд. Материал — ABS общего назначения по ¥18/кг. Деталь весит 45 граммов, холодный канал добавляет 18 граммов на впрыск: 40 % массы впрыска теряется в литниковой системе.
Первый звонок инженер сделал поставщику материала — с просьбой о снижении цены на ABS. Поставщик предложил 5 % скидки за обязательство по годовому объёму: с ¥18/кг до ¥17,10/кг. Это снижает себестоимость на ¥0,04. Для достижения цели нужно снижение на ¥1,40.
Решение — не более дешёвый материал. Решение — более дешёвый процесс.
Где Находятся Затраты — Разбор Себестоимости Детали
Себестоимость типичной литой детали определяется материалом и машинным временем, а не амортизацией формы:
| Элемент Затрат | Типичная Доля в Себестоимости | Что её Определяет |
|---|---|---|
| Материал | 40–60 % | Вес детали, цена материала, отходы литника, доля дроблёнки |
| Машинное время | 25–40 % | Время цикла, стоимость часа ТПА, гнёздность |
| Труд | 5–15 % | Потребность в операторе, отделение литника, вторичные операции |
| Амортизация формы | 5–10 % | Стоимость формы ÷ общий объём производства |
| Упаковка и логистика | 2–5 % | Размер детали, плотность укладки, экспортная упаковка |
Рычаги — материал и машинное время; вместе они дают 65–85 % себестоимости. Сокращение времени цикла на 10 % экономит 2,5–4,0 % себестоимости. Сокращение расхода материала на 10 % экономит 4–6 %. Сокращение стоимости формы на 10 % экономит 0,5–1,0 %. Порядок действий должен повторять доли затрат.
Рычаги Проектирования — Геометрия, Определяющая Затраты
Толщина Стенки — Множитель Времени Цикла
Толщина стенки — самый мощный рычаг затрат в литье под давлением, потому что она управляет временем охлаждения, а охлаждение доминирует во времени цикла. Время охлаждения примерно пропорционально квадрату толщины стенки:
| Толщина Стенки | Ориентировочное Время Охлаждения | Относительное Время Цикла | Относительная Себестоимость |
|---|---|---|---|
| 1,5 мм | 8–10 с | 100 % (база) | 100 % (база) |
| 2,0 мм | 14–18 с | 125–140 % | 110–120 % |
| 2,5 мм | 22–28 с | 155–175 % | 125–140 % |
| 3,0 мм | 32–40 с | 190–220 % | 150–170 % |
| 4,0 мм | 55–70 с | 285–350 % | 210–260 % |
Снижение номинальной стенки с 2,5 мм до 2,0 мм — если этого достаточно по прочности — сокращает время цикла примерно на 35–45 %, а себестоимость детали на 20–30 %. Прежде чем добавлять рёбра или бобышки для компенсации потерянной жёсткости, стоит задать вопрос: не была ли исходная стенка избыточной для данной задачи. Многие детали несут толщину стенки, выбранную по традиции («для корпусов мы всегда берём 2,5 мм»), а не по инженерному расчёту. Выбор материала тоже влияет на минимально допустимую толщину стенки: наполненные стекловолокном материалы дают эквивалентную жёсткость при более тонкой стенке, чем ненаполненные.
Руководство по проектированию толщины стенки разбирает конструктивные компромиссы; контекст снижения затрат добавляет экономическое обоснование. Для корпуса из ABS из примера снижение номинальной стенки с 2,5 мм до 2,0 мм с целевыми рёбрами 1,2 мм сокращает время охлаждения с 24 до 16 секунд, а общее время цикла — с 38 до 28 секунд. Стоимость машинного времени на деталь падает с ¥1,90 до ¥1,40. Вес детали падает с 45 г до 38 г. Стоимость материала падает с ¥0,81 до ¥0,68. Суммарная экономия: ¥0,63 на деталь — почти половина цели ¥1,40, и всё это от одного изменения конструкции.
Выбор Материала — Цена против Характеристик на Килограмм
Закупка видит цену материала за килограмм. Значение имеет стоимость материала на деталь — и она определяется объёмом детали, а не только её весом:
| Материал | Цена ($/кг) | Плотность (г/см³) | Относительная Стоимость на см³ | Примечания |
|---|---|---|---|---|
| PP (общего назначения) | $2,00 | 0,91 | $0,0018 | Наименьшая стоимость на см³ |
| ABS (общего назначения) | $3,50 | 1,05 | $0,0037 | База для сравнения |
| PC | $5,00 | 1,20 | $0,0060 | на 62 % дороже ABS на см³ |
| PC/ABS | $4,50 | 1,14 | $0,0051 | на 38 % дороже ABS на см³ |
| PA6 (ненаполненный) | $4,00 | 1,14 | $0,0046 | Близкая плотность, немного выше стоимость |
| PA6 (30 % СВ) | $5,50 | 1,37 | $0,0075 | Выше плотность + выше цена = 2× ABS |
| POM | $5,00 | 1,41 | $0,0071 | Высокая плотность усиливает цену |
| PEEK (ненаполненный) | $90,00 | 1,32 | $0,119 | в 32 раза дороже ABS на см³ |
Замена материала с PC на ABS экономит и по цене за килограмм, и по плотности. Но замена должна быть конструктивно обоснованной — PC выбирали по какой-то причине (ударопрочность, теплостойкость, прозрачность). Настоящее снижение затрат на материал — не подмена на более дешёвый материал, а проверка того, не завышены ли требования к текущему материалу.
Многогнёздность — Экономия Масштаба
Добавление гнёзд снижает стоимость машинного времени на деталь, распределяя стоимость часа ТПА на большее число деталей за цикл. Но оно увеличивает стоимость формы и требуемое усилие смыкания:
| Гнёзд | Относительная Стоимость Формы | Усилие Смыкания | Деталей в Час (цикл 30 с) | Относительные Машинные Затраты на Деталь |
|---|---|---|---|---|
| 1 | 100 % (база) | Наименьшее | 120 | 100 % |
| 2 | 150–180 % | +10–20 % | 240 | 50–55 % |
| 4 | 220–280 % | +20–40 % | 480 | 28–35 % |
| 8 | 350–450 % | +40–60 % | 960 | 15–22 % |
| 16 | 550–700 % | +60–100 % | 1 920 | 8–13 % |
Экономический порог — точка, где дополнительные затраты на форму оправданы экономией машинного времени на деталь — зависит от суммарного объёма производства. Для 120 000 штук в год из примера:
| Гнёзд | Стоимость Формы (оценка) | Машинные Затраты на Деталь | Амортизация Формы на Деталь (за 3 года) | Итого Затрат на Деталь |
|---|---|---|---|---|
| 2 (текущая) | ¥45 000 | ¥1,90 | ¥0,13 | ¥2,03 |
| 4 | ¥72 000 | ¥1,05 | ¥0,20 | ¥1,25 |
| 8 | ¥108 000 | ¥0,57 | ¥0,30 | ¥0,87 |
Переход с двух гнёзд на четыре увеличивает стоимость формы на ¥27 000, но снижает машинные затраты на деталь на ¥0,85 — срок окупаемости около 32 000 деталей, или примерно три месяца при 120 000 штук в год.
Рычаги Процесса — Уравнение Машинного Времени
Оптимизация Времени Цикла
Время цикла раскладывается на впрыск, подпитку/выдержку, охлаждение и раскрытие/закрытие/выталкивание. У каждой фазы есть свой потенциал оптимизации:
| Фаза | Типичная Доля | Рычаги Оптимизации |
|---|---|---|
| Впрыск | 5–10 % | Скорость впрыска, размер литника, температура расплава |
| Подпитка/выдержка | 10–20 % | Исследование застывания литника; не переуплотнять деталь |
| Охлаждение | 50–70 % | Толщина стенки, температура формы, конструкция каналов охлаждения |
| Раскрытие/закрытие/выталкивание | 10–15 % | Настройки скорости ТПА, ход выталкивания, интеграция робота |
Доминирует фаза охлаждения — и управляет ею прежде всего конструкция детали (толщина стенки), а не настройки процесса. Конформное охлаждение может сократить время охлаждения на 20–40 % в формах с глубокими знаками и сложной геометрией, приближая каналы охлаждения к поверхности оформляющей полости. Стоимость вставки конформного охлаждения обычно окупается экономией времени цикла за 50 000–150 000 циклов — в зависимости от геометрии детали и стоимости часа ТПА.
В фазе подпитки самый частый перерасход — избыточное время выдержки. Исследование застывания литника, о котором говорилось выше, определяет минимальное время выдержки, при котором деталь полностью уплотнена; каждая дополнительная секунда выдержки — это машинное время, которое добавляет затраты, не добавляя качества детали. Сокращение выдержки с 10 секунд до 6 секунд (по данным застывания литника) при цикле 38 секунд экономит примерно 10 % машинного времени.
Автоматизация — Снижение Доли Труда
Доля труда в себестоимости невелика на автоматизированных заводах с высокой стоимостью труда (5–8 %) и выше в ручных операциях (12–18 %). Рычаги автоматизации:
- Съёмники литника и роботы для съёма деталей: убирают необходимость оператору тянуться в форму за деталью. Базовый пневматический съёмник литника ($2 000–4 000) оставляет оператору только контроль и упаковку. 3-осевой серворобот ($15 000–25 000) снимает деталь, отделяет литник и укладывает детали на конвейер — для простых деталей оператор у формы больше не нужен.
- Автоматическое отделение туннельными литниками: убирает ручную обрезку, которую требуют кромочные литники. Конструкция туннельного литника усложняет форму, но убирает операцию, которая занимает 3–8 секунд на деталь.
- Встроенная сборка и маркировка: интеграция последующих операций в литьевую ячейку — тампопечать, ультразвуковая сварка, нанесение этикеток, упаковка — сокращает перехваты детали и связанные с ними затраты труда и качества.
Экономика Горячего Канала
Система горячего канала устраняет холодный литник и снижает массу впрыска на массу литника. Экономия материала — главное обоснование:
| Параметр | Холодный Канал (2 гнезда) | Горячий Канал (2 гнезда) | Дельта |
|---|---|---|---|
| Масса впрыска (за цикл) | 108 г (2 детали + литник) | 90 г (только 2 детали) | −18 г (−17 %) |
| Затраты на материал за впрыск | ¥1,94 | ¥1,62 | −¥0,32 |
| Амортизация горячего канала за впрыск | — | ¥0,08 | +¥0,08 |
| Чистая экономия за впрыск | — | — | −¥0,24 |
| Годовая экономия при 120 000 штук | — | — | ¥14 400 |
При стоимости горячего канала ¥25 000 для системы с двумя точками впрыска срок окупаемости около 21 месяца — меньше двух лет производства. Для материалов дороже ¥30/кг (PC, наполненные стекловолокном полиамиды, PBT) окупаемость меньше 12 месяцев, потому что отходы литника дороже.
Рычаги Оснастки — Стоимость Формы против Стоимости Эксплуатации
Выбор Стали для Формы и Стойкость Формы
Форма из предварительно закалённой P20 (28–32 HRC) стоит меньше, чем форма из закалённой H13 (48–52 HRC): примерно на 20–30 % меньше по стали и обработке. Но P20 изнашивается быстрее, особенно на больших тиражах, а также по плоскости разъёма, в гильзах толкателей и в зоне литников. Для формы, рассчитанной на 500 000 циклов за срок службы:
| Сталь | Стоимость Формы | Циклов до Восстановления | Стоимость Восстановления | Итого за 500 тыс. циклов |
|---|---|---|---|---|
| P20 | ¥55 000 | ~150 000 (2 восстановления) | ¥15 000 за каждое | ¥85 000 |
| H13 (48 HRC) | ¥72 000 | ~500 000 (0 восстановлений) | — | ¥72 000 |
Более дешёвая сталь обходится дороже за срок службы формы из-за циклов восстановления. При объёме производства свыше примерно 200 000 циклов закалённая сталь — вариант с меньшими суммарными затратами. При тираже ниже 100 000 циклов предварительно закалённая сталь — экономически оптимальный выбор.
Сменные Вставки
Для деталей с несколькими вариантами, имеющими общую геометрию, сменные оформляющие вставки позволяют менять вариант без изготовления новой формы. Форма с общим знаком и сменными вставками полости стоит примерно на 30–50 % больше, чем форма на один вариант, но каждый дополнительный вариант добавляет только стоимость вставки (обычно ¥8 000–15 000 за комплект), а не полную стоимость формы (¥45 000–72 000). При трёх и более вариантах подход со вставками — очевидный экономический победитель.
Контрольный Список Снижения Затрат — Где искать и в каком порядке
| # | Проверить | Типичная Экономия | Усилия |
|---|---|---|---|
| 1 | Снизить толщину стенки до конструктивного минимума | 10–30 % | Изменение конструкции; доработка формы, если форма уже есть |
| 2 | Добавить гнёзда (2→4, 4→8) | 15–35 % машинных затрат на деталь | Нужна новая форма |
| 3 | Перевести холодный канал в горячий | 10–20 % затрат на материал | Доработка формы или новая форма |
| 4 | Сократить время выдержки (по застыванию литника) | 5–10 % времени цикла | Только изменение процесса |
| 5 | Заменить ручное отделение на автоматические литники | 3–8 % затрат на труд | Доработка формы |
| 6 | Оптимизировать охлаждение (конформное, если оправдано) | 10–25 % времени цикла | При изготовлении новой формы |
| 7 | Добавить автоматизацию съёма деталей | 5–10 % затрат на труд | Капитальные вложения |
| 8 | Договориться о цене материала (обязательство по объёму) | 3–8 % затрат на материал | Коммерческие переговоры |
| 9 | Проверить, что материал не переспецифицирован | 5–30 % затрат на материал | Нужен инженерный анализ и согласование с заказчиком |
Инженер по закупкам с целью ¥6,20 → ¥4,80 достиг её тремя изменениями: снижение номинальной стенки с 2,5 мм до 2,0 мм с конструктивными рёбрами (¥0,63), переход с двухгнёздной формы на четырёхгнёздную (¥0,78 на машинном времени, частично перекрыто на ¥0,07 более высокой амортизацией формы) и замена холодноканальных кромочных литников на систему горячего канала с туннельными литниками (¥0,24 на материале, ¥0,04 на отделении литника). Совокупная экономия ¥1,54 превысила цель ¥1,40, обеспечив себестоимость ¥4,66 — снижение на 25 %, чуть лучше цели закупки.
Снижение затрат в литье под давлением — не про то, как выжать у поставщика материала или у литейщика более низкую маржу. Это про проектирование детали и процесса так, чтобы материал, машинное время и труд расходовались на минимально необходимом уровне. Решения, определяющие затраты, принимаются до изготовления формы — и самое дорогое решение то, которое никто не оспорил.