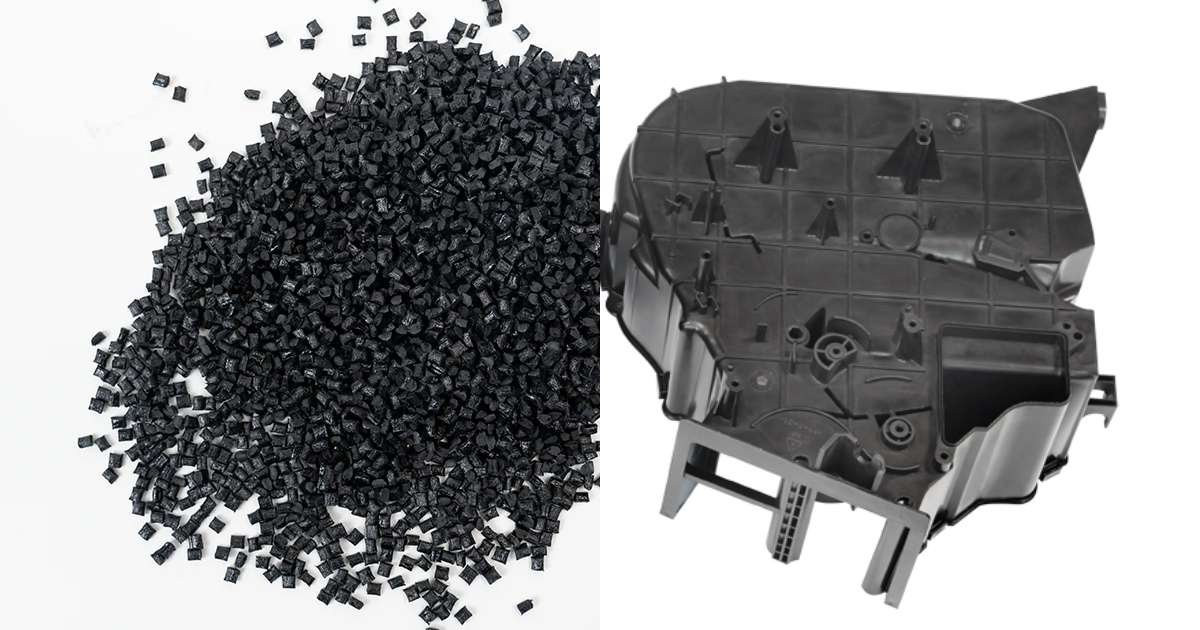
Переход от Металла к Пластику — Стоимость, Вес и Проектирование
Конструктор продукта получает в наследство фрезерованный алюминиевый кронштейн — 380 граммов, 14 технологических операций, себестоимость $4,70 за штуку при объёме 50 000 штук в год. Кронштейн соединяет три подсборки. В нём восемь резьбовых отверстий, две запрессованные втулки и фрезерованный установочный элемент. Он входит в BOM с момента запуска продукта в 2013 году. Никто его не пересматривал.
Конструктор считает вариант перехода на литьё под давлением PA66-GF50. Пластиковый кронштейн весит 210 граммов — снижение веса на 45 %. 14 технологических операций схлопываются в одну: отлить, готово. Восемь резьбовых отверстий становятся влитыми резьбовыми вставками. Две запрессованные втулки становятся влитыми элементами. Фрезерованный установочный элемент становится литым ребром. Стоимость оснастки: $18 000. Себестоимость детали при 50 000/год: $1,15. Годовая экономия: $177 500. Окупаемость: 5 недель.
Переход от металла к пластику — не замена одного материала более дешёвым. Это замена производственного процесса принципиально другим — и присвоение свободы проектирования, которую даёт литьё под давлением. Это руководство описывает, когда конверсия имеет инженерный и экономический смысл и как подойти к ней, не обменяв металлическую проблему на пластиковую.
1. Когда Конверсия Имеет Смысл
Не каждую металлическую деталь стоит переводить на пластик. Конверсия — это набор компромиссов, и анализ начинается с функциональных требований детали: нагрузка, температура, химическое воздействие, размерная стабильность и объём производства.
| Критерий | В Пользу Металла | В Пользу Пластика |
|---|---|---|
| Непрерывная рабочая температура | > 150 °C | < 150 °C (PPA, PPS, PEEK расширяют до 200–260 °C) |
| Требуемая прочность при растяжении | > 200 МПа | < 200 МПа (PA66-GF50: ~210 МПа при 23 °C) |
| Размерный допуск | < ±0,02 мм | ±0,05–0,15 мм типично для инженерных смол |
| Химическое воздействие | Агрессивные растворители, сильные кислоты и щёлочи | Большинство автомобильных жидкостей, мягкие химикаты |
| Требование по электрике | Нужна проводимость | Нужна изоляция |
| Годовой объём | < 5 000 (обработка резанием выигрывает) | > 10 000 (оснастка амортизируется) |
| Геометрия детали | Простая, призматическая | Сложные, контурные, органические формы |
| Консолидация сборки | 1–2 детали | 3+ детали часто объединяются в одну литую |
Экономический сигнал. Сильнейший признак того, что металлическую деталь нужно рассмотреть на конверсию, — большое число вторичных операций. Каждый шаг мехобработки, каждая резьба, каждая запрессовка втулки, каждая операция снятия заусенцев — это затраты, которые литьё под давлением устраняет, формируя готовую геометрию в форме. Металлическая деталь с 10+ технологическими операциями — кандидат на конверсию независимо от её размера и материала.
Инженерный сигнал. Металлические детали, переразмеренные под свою функциональную нагрузку — кронштейн из алюминия 6061-T6, где пиковое напряжение 40 МПа против предела текучести 276 МПа — несут штраф по весу и стоимости, который корректно спроектированная замена из инженерного пластика устраняет. Запас прочности, имевший смысл, когда деталь фрезеровали из заготовки, может оказаться ненужным, когда деталь проектируется именно под нагрузку.
2. Сравнение Прочности — Инженерные Пластики против Металлов
Первый вопрос, который задают закупщики: «Достаточно ли прочен пластик?» Ответ: зависит от того, какой это пластик, какой металл и какое свойство важно для функции.
| Свойство | Алюминий 6061-T6 | Углеродистая сталь (1018) | PA66-GF30 | PA66-GF50 | PPS-GF40 | PEEK-GF30 |
|---|---|---|---|---|---|---|
| Плотность (г/см³) | 2,70 | 7,87 | 1,38 | 1,56 | 1,66 | 1,49 |
| Прочность при растяжении (МПа) | 310 | 440 | 180 | 210 | 170 | 160 |
| Модуль упругости при растяжении (ГПа) | 69 | 205 | 10 | 16 | 14 | 10 |
| Модуль упругости при изгибе (ГПа) | 69 | 205 | 8,5 | 14 | 13 | 9 |
| HDT при 1,82 МПа (°C) | — | — | 250 | 255 | 270 | 315 |
| Изод с надрезом (Дж/м) | — | — | 110 | 130 | 80 | 95 |
| CLTE (×10⁻⁶/°C) | 23 | 12 | 30–35 | 18–25 | 20–25 | 20–25 |
Цифры показывают реальную картину: пластик не является прямой заменой металлу. Кронштейн из PA66-GF50 имеет одну треть жёсткости алюминиевой детали, которую он заменяет. Это не проблема — это проектное ограничение. Пластиковую деталь нужно перепроектировать с рёбрами, галтелями и утолщёнными сечениями в точках нагрузки, чтобы компенсировать более низкий модуль. Правильно спроектированный пластиковый кронштейн — это не металлический кронштейн из другого материала. Это кронштейн, спроектированный под материал.
Правило рёбер. Чтобы пластиковая деталь сравнялась по жёсткости при изгибе с металлической деталью тех же габаритов, момент сопротивления сечения должен возрасти в отношении модулей упругости. Детали из PA66-GF50, заменяющей алюминий 6061-T6, нужно примерно в 4,3 раза больше момента сопротивления алюминиевой детали для равной жёсткости при изгибе (69 ГПа ÷ 16 ГПа). Это достигается рёбрами — высота и шаг рёбер проектируются так, чтобы дать требуемую жёсткость без увеличения номинальной толщины стенки.
Когда стекловолокно делает разницу. Незаполненный PA66 имеет прочность при растяжении ~80 МПа и модуль при изгибе ~3 ГПа — не конкурент даже самому мягкому конструкционному металлу. Добавление 30 % стекловолокна (PA66-GF30) более чем удваивает прочность и почти втрое увеличивает модуль. Добавление 50 % стекловолокна (PA66-GF50) доводит модуль до 16 ГПа — всё ещё существенно ниже алюминия, но достаточно, чтобы ребристая конструкция закрыла разрыв по жёсткости. Стекловолокно — это то, что делает возможной замену конструкционного металла.
3. Снижение Веса
Для данного габарита детали переход с металла на пластик снижает вес на 40–70 % с учётом рёбер и утолщений сечений, необходимых для компенсации более низкого модуля.
| Металлическая Деталь | Вес (г) | Пластиковый Эквивалент | Вес (г) | Снижение |
|---|---|---|---|---|
| Алюминиевый кронштейн (фрезерованный) | 380 | PA66-GF50 (с рёбрами, литой) | 210 | 45 % |
| Стальная монтажная пластина (штампованная) | 850 | PA6-GF30 (литая) | 340 | 60 % |
| Корпус из цинкового литья | 520 | PC/ABS (литой) | 195 | 63 % |
| Стальная сварная конструкция (сборка из 4 деталей) | 2 400 | PP-GF40 (одна литая деталь) | 820 | 66 % |
Снижение веса важно по трём причинам помимо экономии на материале: меньший вес при перевозке (каждый сэкономленный килограмм на компоненте автомобиля стоит примерно $3–5 экономии топлива за срок службы автомобиля), меньше усилий на погрузку и сборку и — для ручных, портативных или устанавливаемых на транспортное средство изделий — лучший пользовательский опыт и меньший типоразмер двигателя или привода.
4. Консолидация Деталей
Наиболее ценные конверсии металл→пластик — не замена материала. Это консолидация деталей: замена многодетальной металлической сборки одной литой деталью.
Металлическая сборка, требующая штампованного кронштейна, фрезерованного установочного штифта, двух точечно сваренных лепестков, клёпаной пружинной клипсы и оператора для их сборки, часто может быть заменена одной литой деталью, в которой все пять элементов сформированы прямо в форме. Форма стоит дороже любого отдельного инструмента металлообработки. Она стоит меньше суммы всех их вместе плюс труд сборки.
Пример консолидации — автомобильный кронштейн HVAC:
| Металлическая Сборка | Пластиковая Конверсия | |
|---|---|---|
| Компоненты | 4 (фрезерованный кронштейн, 2 втулки, крепёжная клипса) | 1 литая деталь |
| Технологические операции | 12 (мехобработка, снятие заусенцев, резьба × 8, запрессовка × 2, ОТК) | 1 (литьё под давлением) |
| Сборочные операции | 3 (установка втулок, клипсы, контроль момента затяжки) | 0 — все элементы сформированы в форме |
| Вес | 380 г (алюминий) | 210 г (PA66-GF50) |
| Себестоимость (50K/год) | $4,70 | $1,15 |
| Инвестиции в оснастку | $3 500 (приспособления) | $18 000 (пресс-форма) |
Форма окупила себя менее чем за 5 недель производства. После этого каждый кронштейн был на $3,55 дешевле металлического предшественника. Годовая экономия: $177 500.
5. Исключение Вторичных Операций
Каждая вторичная операция на металлической детали — это затраты, которые корректно спроектированная пластиковая деталь устраняет. Здесь экономика конверсии становится убедительной.
| Металлическая Операция | Пластиковый Эквивалент | Экономия |
|---|---|---|
| Нарезание резьбы | Влитые латунные или нержавеющие резьбовые вставки | Устраняет нарезание резьбы и труд по установке вставок. Вставки устанавливаются при литье (литьё по вставкам) либо заплавляются после литья. |
| Снятие заусенцев | Не требуется — облой по плоскости разъёма контролируется прилеганием формы и процессом | Устраняется полностью |
| Запрессовка втулок | Влитые подшипниковые поверхности или втулки, залитые в деталь | Устраняет запрессовку и складской запас втулок |
| Точечная сварка и клёпка | Литые защёлки, бобышки или живые шарниры | Устраняет вторичный процесс соединения |
| Анодирование, гальваника, окраска | Цвет в массе (мастербатч) или тампонная печать для маркировки | Устраняет отделку. Примечание: для наружных применений требуется УФ-стабилизированная смола |
| Мехобработка установочных элементов | Литые рёбра, бобышки, базовые площадки — сформированные в полости | Устраняется полностью |
Из этого следует: если у металлической детали нет вторичных операций — простой штампованный кронштейн, идущий прямо с пресса на сборочную линию — экономический стимул к конверсии гораздо ниже. Ценность конверсии возникает от схлопывания технологической цепочки, а не от разницы в стоимости сырья.
6. Правила DFM для Деталей Конверсии
Металлическая деталь, скопированная в пластике, откажет. Конструкцию нужно переработать под материал и процесс.
Равномерность толщины стенки. Металлические детали могут иметь толстые бобышки и тонкие перемычки, потому что металл изотропен и однороден. Пластик усаживается при остывании, и толстые сечения усаживаются сильнее тонких — вызывая утяжины, внутренние раковины и коробление. Каждое сечение детали конверсии должно проектироваться под равномерную номинальную толщину стенки, типично 2–3 мм для конструкционных применений. Толстые сечения нужно облегчать — делать пустотелыми с обратной стороны; тонкие — утолщать.
Уклоны. Металлические детали имеют стенки без уклона. Фрезерованная алюминиевая деталь строго перпендикулярна плоскости разъёма. Пластиковым деталям нужен уклон — типично 1–3° на наружных стенках и 0,5–1° на рёбрах и бобышках — для извлечения из формы. Добавление уклона к геометрии конверсионной детали не опция; это требование процесса.
Проектирование рёбер. Рёбра дают жёсткость без увеличения толщины стенки. Правило: толщина основания ребра ≤ 60 % номинальной толщины стенки, чтобы избежать утяжины на противоположной поверхности. Высота ребра ≤ 3× номинальной толщины стенки для технологичности. Шаг рёбер ≥ 2× номинальной толщины стенки, чтобы между рёбрами оставалась сталь.
Бобышки под крепёж. Металлические детали используют резьбовые отверстия. Пластиковые детали используют влитые резьбовые вставки или самонарезающие винты в литые бобышки. Наружный диаметр бобышки должен быть 2× диаметра вставки, а бобышка должна быть связана со стенкой рёбрами-галтелями, чтобы распределить нагрузку от крепежа.
Усадка материала. Металлические детали обрабатываются в размер. Пластиковые детали усаживаются при остывании — PA66-GF30 усаживается на 0,3–0,5 % от размера полости формы. Полость формы должна быть изготовлена с завышением на величину усадки, и усадка анизотропна — выше в направлении течения, чем поперёк него. Конструктор формы это компенсирует, но конструктор детали должен понимать, что размеры после литья имеют более широкое поле допуска, чем размеры после мехобработки.
Часто Задаваемые Вопросы
Можно ли перевести на пластик конструкционную деталь с требованием по безопасности?
Да, с правильным материалом и валидацией. PA66-GF50, PPA-GF40 и PPS-GF40 применяются в автомобильных конструкционных кронштейнах под капотом, крышках двигателя и деталях трансмиссии — во всех этих применениях безопасность значима. Ключ — FEA для конкретного материала с точными данными по ползучести и усталости, затем валидационные испытания компонента при температуре. Не экстраполируйте с FEA металлической детали.
А что с ползучестью?
Ползучесть — склонность материала деформироваться под постоянной нагрузкой во времени — фундаментальное различие между металлическим и пластиковым конструкционным поведением. Ползучесть металла пренебрежима ниже примерно 0,3–0,4 от температуры плавления (в Кельвинах). Для алюминия при комнатной температуре этот порог составляет ~200 °C — ползучесть не является проблемой. Для PA66 при комнатной температуре ползучесть измерима. Пластиковую конструкционную деталь нужно проектировать так, чтобы длительное напряжение было ниже допустимого по ползучести для материала — типично 20–40 % от кратковременной прочности при растяжении для непрерывного нагружения при комнатной температуре. Стекловолоконное наполнение существенно снижает ползучесть; незаполненные термопласты, как правило, непригодны для длительных конструкционных нагрузок.
Когда конверсия не имеет смысла?
Четыре условия. Первое: когда непрерывная рабочая температура превышает HDT материала более чем на 20 °C — деталь будет деформироваться под нагрузкой. Второе: когда годовой объём ниже 5 000 деталей — срок амортизации оснастки становится слишком долгим. Третье: когда детали нужна электрическая или тепловая проводимость — пластики являются изоляторами (хотя теплопроводные марки существуют при значительной ценовой надбавке). Четвёртое: когда норматив или спецификация заказчика требуют металла — аэрокосмические конструкционные компоненты, часть применений сосудов под давлением и некоторые фиксаторы медицинских имплантатов закреплены за металлом нормами.
Что происходит с существующей металлической оснасткой?
Она дорабатывает оставшийся объём производства, пока пластиковая оснастка изготавливается и квалифицируется. Конверсия поэтапная — металлические детали до утверждения образцов T2, затем переход. Металлическая оснастка не списывается сразу; она сохраняется, пока пластиковая деталь не накопит 6–12 месяцев производственной истории. Если у пластиковой детали возникнет проблема в эксплуатации, металлическая деталь служит рабочим резервом.
Переход от металла к пластику — это инженерная переработка конструкции, а не замена материала. Экономический аргумент сильнее всего, когда совпадают три фактора: высокое число вторичных операций на металлической детали, годовой объём выше 10 000 и геометрия детали, которая выигрывает от свободы проектирования литья под давлением — консолидация, органические формы, интегрированный крепёж. Деталь, выходящая из конверсии, будет выглядеть иначе, чем металлическая, которую она заменяет. Она будет легче, дешевле и быстрее собираться. Но она должна проектироваться под материал с первого эскиза, а не переводиться с металлического чертежа с зачёркнутым названием материала.
Обсудить конверсию металл→пластик с нашей командой проектирования пресс-форм →