Руководство по Mold Flow Analysis — Как Симуляция Сокращает Итерации DFM
Инженер отправляет конструкцию детали на DFM-анализ. Конструктор пресс-формы смотрит на геометрию и видит проблему: толщина стенки по детали меняется от 1,5 мм до 4,0 мм, точка впрыска, которую указал инженер, находится на лицевой поверхности, а рёбра глубже номинальной стенки в 2,5 раза. Конструктор пишет отчёт DFM с шестью замечаниями. Инженер правит конструкцию. Конструктор проверяет снова. Проходит две недели. Конструкция пресс-формы утверждена. Сталь идёт в обработку.
Приходят образцы T1. На детали утяжины в трёх местах. Коробление по длине 200 мм — 1,2 мм при допуске ±0,3 мм. Линия спая идёт по лицевой поверхности, которая должна была иметь глянец SPI A-2. Доработка пресс-формы стоит $3 200 и сдвигает T2 на 10 дней.
Mold flow analysis предсказал бы все три проблемы до того, как первый электрод коснётся стали. Симуляция стоила бы $400–800 и сэкономила $3 200 на доработке плюс две недели графика. Это руководство объясняет, что делает mold flow analysis, что он может и чего не может предсказать и когда вложения в него оправданы.
1. Что Симулирует Mold Flow Analysis
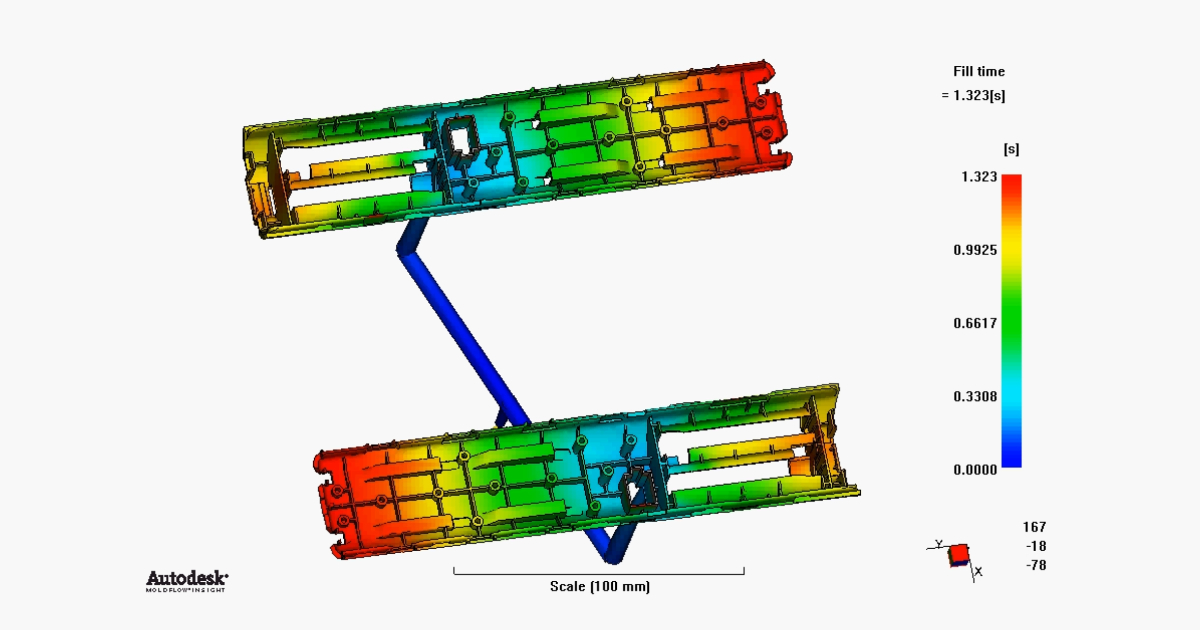
Mold flow analysis — также называемый симуляцией литья под давлением и известный по названию доминирующего программного продукта Moldflow (Autodesk) — это компьютерная симуляция, которая предсказывает поведение расплава пластика в полости пресс-формы. Она разбивает геометрию детали на тысячи малых элементов (сетку) и решает уравнения течения жидкости, теплопередачи и поведения материала для каждого элемента на протяжении цикла впрыска.
Отчёт о симуляции охватывает пять областей:
Анализ Заполнения
Что прогнозирует: как фронт расплава продвигается по полости от точки впрыска. Заполнится ли полость полностью. Заполнятся ли все гнёзда многоместной формы с одинаковой скоростью. Где фронт расплава встречается сам с собой — образуя линию спая.
Как выглядит результат: цветная анимация, показывающая продвижение фронта расплава по полости во времени, с изолиниями времени заполнения. Сбалансированное заполнение — все пути течения достигают конца заполнения примерно одновременно. Несбалансированное — одна зона заполнена полностью, а другая пуста на 40%, что указывает на проблему положения точки впрыска или на разброс толщины стенки.
Давление и Усилие Смыкания
Что прогнозирует: давление впрыска, необходимое для заполнения полости при заданном времени заполнения. Распределение давления по детали. Усилие смыкания, необходимое для удержания формы закрытой.
Почему это важно: если требуемое давление превышает возможности ТПА, форма не сможет работать на предполагаемой машине. Если распределение давления неравномерно, одни зоны полости переуплотнены (облой, напряжения, прихватывание), другие недопрессованы (утяжины, разброс размеров). Симуляция говорит, совместима ли геометрия детали с располагаемым усилием смыкания.
Прогноз Линий Спая
Что прогнозирует: где фронты расплава встречаются и образуют линии спая. Температуру расплава в точке встречи — она определяет прочность линии спая.
Почему это важно: линия спая на несиловой и нелицевой поверхности допустима. Линия спая поперёк защёлки — готовая точка отказа. Линия спая на глянцевой поверхности SPI A-2 видна и недопустима. Симуляция показывает, где образуются линии спая, до изготовления формы, поэтому точку впрыска можно перенести, толщину стенки скорректировать, а лицевые поверхности переставить.
Воздушные Ловушки и Вентиляция
Что прогнозирует: где воздух оказывается заперт при смыкании фронтов расплава. Места, которые дадут прижоги или недоливы, если их не вентилировать.
Почему это важно: воздушные ловушки, найденные симуляцией, закрываются установкой вентиляционных каналов в этих местах ещё в проекте формы. Вентиляция почти ничего не стоит при изготовлении формы — неглубокая канавка, прошлифованная в плоскости разъёма. Установка вентиляции после изготовления формы требует снятия формы с машины и возврата в инструментальный цех. Симуляция предотвращает второй сценарий.
Охлаждение и Коробление
Что прогнозирует: как деталь остывает после заполнения. Распределение температуры при выталкивании. Остаточные напряжения от неравномерного охлаждения. Итоговое коробление — насколько деталь отклонится от формы после выталкивания и остывания до температуры цеха.
Почему это важно: коробление — самая дорогая коррекция после T1. Его причина — неравномерная усадка: одна зона остывает и усаживается быстрее другой, создавая внутренние напряжения, которые деформируют деталь. Симуляция прогнозирует величину и направление коробления. Если прогноз превышает допуск чертежа, конструктор может добавить каналы охлаждения, скорректировать толщину стенки или изменить положение точки впрыска до обработки стали.
2. Когда Mold Flow Analysis Окупается
Mold flow analysis не бесплатен. Типичная симуляция одноместной детали стоит $400–800 и занимает 1–3 дня в зависимости от сложности и загрузки аналитика. Для сложной многоместной формы с последовательным клапанным впрыском стоимость доходит до $1 200–2 000.
Вопрос не в том, «стоит ли» симуляция в принципе. Вопрос в том, меньше ли стоимость симуляции, чем ожидаемая стоимость доработок, которые она предотвращает.
| Сценарий | Стоимость Симуляции | Риск Без Симуляции | Вердикт |
|---|---|---|---|
| Простая деталь, равномерная толщина стенки, одна точка впрыска, ненаполненный ПП | $400–600 | Низкий — геометрия прощает | Опционально. Симуляция добавляет уверенности, но вряд ли предотвратит доработку |
| Деталь с перепадом толщины 2:1, множеством бобышек и рёбер, стеклонаполненный материал | $500–800 | Высокий — риск утяжин, коробления и линий спая | Рекомендуется. Одна предотвращённая доработка после T1 окупает 4× стоимости симуляции |
| Многоместная форма (8+ гнёзд), жёсткое требование баланса гнёзд | $800–1 500 | Очень высокий — дисбаланс гнёзд даёт разброс размеров между гнёздами | Обязательно. Исправление баланса литников после изготовления формы требует перерезки литниковой системы |
| Лицевая деталь класса A, точка впрыска на видимой поверхности | $600–900 | Средний — риск следа литника и линии спая на лицевой поверхности | Рекомендуется. Перенос точки впрыска после изготовления формы дорог |
| Деталь с большой длиной течения относительно толщины стенки (отношение L/t > 200:1) | $500–800 | Высокий — риск недолива или чрезмерного давления | Рекомендуется. Симуляция подтверждает выполнимость заполнения до обязательств по оснастке |
Практическое правило: если форма стоит больше $10 000, делайте mold flow analysis. Стоимость симуляции — 4–8% вложений в оснастку, и она предотвращает доработки, которые обычно стоят 10–25% стоимости оснастки. Арифметика прямая: симуляция за $600 на форме за $15 000, предотвращающая одну доработку за $3 000, даёт возврат 5:1.
3. Что Симуляция Не Может Предсказать
Mold flow analysis — не гарантия. Это модель, а у любой модели есть ограничения.
Она не предсказывает разброс партий материала. Симуляция использует опубликованные данные поставщика по вязкости, удельной теплоёмкости, теплопроводности и PVT-поведению. Реальные партии полимера колеблются внутри спецификации поставщика. Процесс, идеально симулированный на опубликованных данных, на конкретной партии может работать на границе окна переработки.
Она не предсказывает разброс изготовления формы. Симуляция предполагает, что размеры полости точно соответствуют модели. Реальные полости обрабатываются с допуском — обычно ±0,01–0,02 мм на критических размерах. Симуляция этот разброс не учитывает.
Она не предсказывает дрейф процесса, зависящий от оператора. Симуляция моделирует процесс на номинальных настройках. Она не моделирует технолога, который в 3 часа ночи поднимает давление выдержки, потому что предыдущая партия была чуть более вязкой.
Она настолько хороша, насколько хороша сетка. Грубая сетка даёт быстрый, но приблизительный результат. Мелкая — точный, но требует больше времени на расчёт. Аналитик должен выбрать плотность сетки, адекватную геометрии, — неудачный выбор сетки даёт обманчивые результаты.
Эти ограничения не делают симуляцию бесполезной. Они делают её инструментом поддержки решения, а не его заменой. Симуляция показывает, где лежат риски. Она не гарантирует, что они реализуются, — и не гарантирует, что других рисков нет.
4. Как Читать Отчёт о Симуляции
Отчёт о mold flow analysis обычно занимает 20–50 страниц. Три страницы важнее остальных:
График времени заполнения. Смотреть: различается ли время заполнения по путям течения больше чем на 10%? Если да, полость несбалансирована — одни зоны заполняются намного быстрее других, создавая неравномерное распределение давления и риск недоливов.
Карта линий спая. Смотреть: линии спая на силовых элементах (защёлки, основания бобышек), линии спая на лицевых поверхностях и температуру линии спая ниже рекомендованной температуры переработки материала. Холодные линии спая слабые.
Карта коробления. Смотреть: превышает ли максимальное отклонение допуск чертежа больше чем на 50%. Если симуляция прогнозирует 0,6 мм коробления при допуске ±0,3 мм, деталь будет коробиться в производстве. Если 0,2 мм — запас слишком мал, реальность его выберет.
Если эти три графика выглядят приемлемо, конструкция формы, вероятно, работоспособна. Если на любом из них видна проблема, решайте её в проекте до обработки стали. Симуляция выполнила свою работу.
Где каждый результат симуляции превращается в решение
Отчёт о симуляции — это набор прогнозов, и у каждого есть конструктивный ответ. Прочитать отчёт — лёгкая половина; ценность в том, чтобы понимать, какое решение по чертежу требует каждый график.
- Картина заполнения и недоливы — ответ: положение впуска, его сечение и переходы стенок. Варианты и оставляемый каждым след описаны в конструировании впусков.
- Линии спая — симуляция показывает, где встречаются фронты; ответ — сдвинуть впуск, добавить перелив или принять ослабленный шов в известном месте. Сколько линия стоит по прочности и сколько возвращает температура — в статье линии спая.
- Газовые ловушки — предсказанная в последней точке заполнения ловушка это вентиляция, которой ещё нет. Если её не добавить, получится подгорание или газовая ловушка, а не ошибка симуляции.
- Охлаждение и коробление — карта коробления требует изменения охлаждения или геометрии, и обычно побеждает геометрия. Механизмы изложены в статье коробление при литье, конструкция контура — в конструировании системы охлаждения.
- Давление и усилие смыкания — предсказанное усилие выше возможностей машины это решение по числу гнёзд или ориентации детали, а не настройка процесса. См. изготовление многогнёздных пресс-форм.
Чего отчёт сделать не может — решить, допустим ли предсказанный разброс: это вопрос допусков, и ответ даётся по чертежу, а не по модели. Какой разброс процесс реально держит — в статье допуски литья; где предсказанный дефект стоит в общей систематике — в статье дефекты и отходы. И любой прогноз в итоге проверяется в стали, в последовательности процесса проб.
5. Симуляция против Проб и Ошибок: Реальная Стоимость
Сравнение двух подходов к одной детали — автомобильный кронштейн из PA66-GF30, 180 × 120 × 40 мм, номинальная стенка 2,5 мм, одноместная форма:
| С Симуляцией | Без Симуляции | |
|---|---|---|
| Стоимость симуляции | $650 | $0 |
| Время проектирования формы | 5 дней (меньше итераций) | 8 дней (три цикла правок DFM) |
| Время изготовления формы | 4 недели | 4 недели |
| Результат T1 | Мелкий след литника — принято | Утяжины на трёх бобышках, коробление 0,8 мм, линия спая на защёлке |
| Коррекции после T1 | Нет | Перерезка литника, добавление канала охлаждения, перенос точки впрыска — $3 200 |
| Срок T2 | По графику | +2 недели |
| Итоговая стоимость | $650 | $3 200 + 2 недели |
Симуляция стоила $650 и предотвратила $3 200 доработки. Двухнедельный сдвиг графика оценить сложнее, но он часто дороже самой доработки — задержка выхода продукта, простой сборочной линии, ускоренная отправка.
Mold flow analysis — страховой полис на конструкцию пресс-формы. Он стоит 4–8% вложений в оснастку и выплачивает, когда предотвращает доработку стоимостью 10–25% вложений в оснастку. Выплата не гарантирована — простой детали в руках опытного конструктора симуляция может не понадобиться. Но премия мала относительно покрытия, а частота обращений достаточно высока: пропускать симуляцию на серийной форме — это ставка, а не решение.