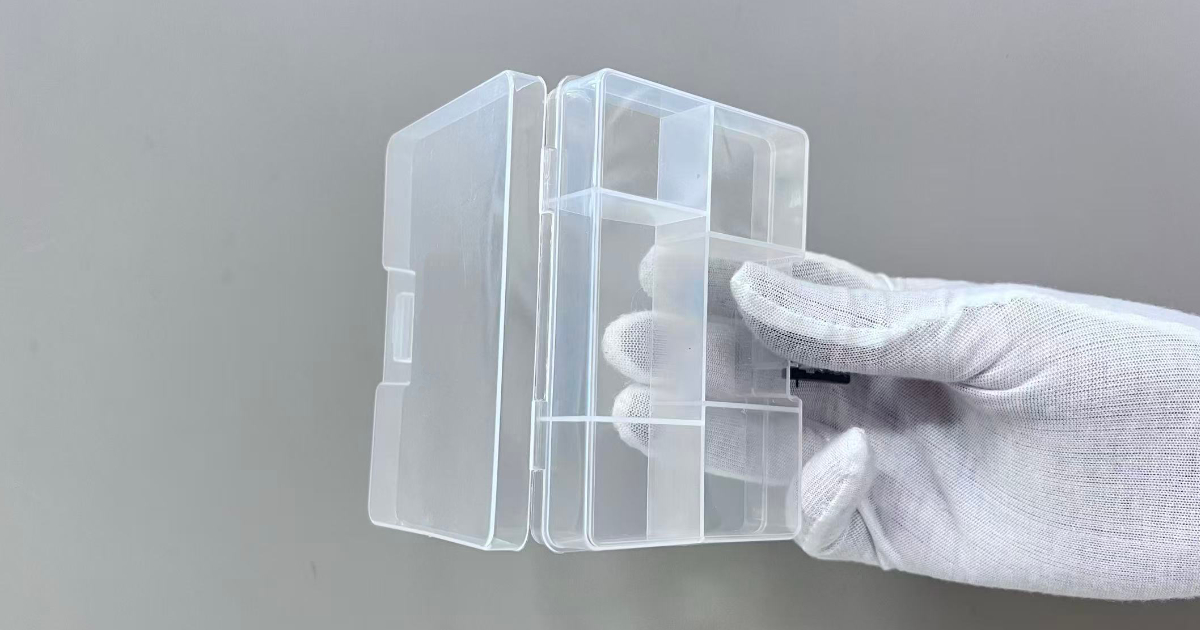
Руководство по Проектированию Живых Шарниров — Геометрия, Выбор Материала и Усталостная Долговечность для Литых Шарниров
Конструктор продукции в компании потребительских товаров разрабатывает защёлкивающийся контейнер для средства личной гигиены. Крышка и основание — единая литая деталь, соединённая живым шарниром: тонкой гибкой полоской пластика, которая многократно изгибается без разрушения. Первый прототип шарнира выдержал около 50 циклов, после чего треснул по осевой линии и разделился. Второй прототип, с более тонким шарниром, выдержал 200 циклов до того же отказа. Третий, с более толстым шарниром, разрушился на 30 циклах — шарнир оказался слишком жёстким, и напряжение изгиба концентрировалось в корне шарнира, а не распределялось по его длине.
Конструктор предложил инженеру-инструментальщику сменить материал. Инженер-инструментальщик спросил, какая толщина шарнира. Ответ: 0,8 мм по CAD-модели. Правильный ответ для живого шарнира из PP, рассчитанного на 50 000+ циклов: 0,25–0,35 мм.
Живые шарниры — единственный литой элемент, в котором конструктивное требование — жёсткость для удержания крышки закрытой — и функциональное требование — гибкость для изгиба без разрушения — должны сосуществовать в одних и тех же 0,3 мм пластика. Как и защёлки, живые шарниры опираются на контролируемую пластическую деформацию: защёлки деформируются при сборке и возвращаются в исходное положение; живые шарниры деформируются в каждом цикле эксплуатации и не должны ломаться. Правила проектирования живых шарниров узкие, зависят от материала и не прощают сокращений в процессе. Это руководство охватывает геометрию, выбор материала, расположение литника и условия переработки, которые определяют, выдержит ли живой шарнир один цикл, тысячу циклов или миллион циклов.
Физика Живого Шарнира
Живой шарнир работает за счёт пластической деформации полимера по осевой линии шарнира в сочетании с упругим изгибом плеч шарнира. При закрывании крышки шарнир изгибается примерно на 150–180° вокруг радиуса по осевой линии. Наружная поверхность шарнира (наиболее удалённая от осевой линии) растягивается; внутренняя сжимается. Материал по осевой линии шарнира испытывает наибольшую деформацию — полимерные цепи в этой зоне должны удлиниться, ориентироваться и перестроиться без разрушения.
Ключ к долговечности живого шарнира — молекулярная ориентация. Когда расплав полимера течёт через тонкое сечение шарнира при заполнении, полимерные цепи выстраиваются по направлению потока. В полипропилене — основном материале для живых шарниров — эта ориентация, вызванная потоком, превращает обычно хрупкий (в тонких сечениях) полимер в высокопластичную волокнистую структуру в шарнире. Ориентированный PP выдерживает деформации 300–500 % до разрушения против 50–100 % для неориентированного PP.
Ориентация должна быть в направлении изгиба — полимерные цепи должны идти перпендикулярно осевой линии шарнира, совпадая с направлением, в котором шарнир открывается и закрывается. Поток поперёк шарнира (параллельно осевой линии) даёт шарнир без ориентации в направлении изгиба — и усталостную долговечность, измеряемую единицами циклов.
Это значит, что расположение литника — самое критичное проектное решение для живого шарнира. Литник должен быть расположен так, чтобы расплав проходил через шарнир в направлении изгиба, а не поперёк него. Для прямоугольного контейнера с шарниром по одной кромке литник должен находиться с противоположной от шарнира стороны детали, чтобы расплав шёл через деталь, через шарнир и в крышку — выстраивая полимерные цепи перпендикулярно осевой линии шарнира.
Геометрия Шарнира — Четыре Параметра
Живой шарнир определяется четырьмя геометрическими параметрами:
| Параметр | Обозначение | Типичный Диапазон | Функция |
|---|---|---|---|
| Толщина шарнира | t | 0,20–0,50 мм | Управляет жёсткостью при изгибе и деформацией по осевой линии |
| Радиус шарнира | R | 0,25–0,75 мм | Распределяет деформацию изгиба; больше радиус — ниже пиковая деформация |
| Длина перемычки | L | 0,50–1,50 мм | Даёт плоский участок для молекулярной ориентации; «рабочая длина» шарнира |
| Глубина облегчения | D | 0,50–1,00 мм | Утоняет стенку детали у шарнира, чтобы изгиб шёл в шарнир, а не в соседнюю стенку |
Поперечное сечение шарнира напоминает тонкий плоский мостик между двумя более толстыми стенками. Облегчение с обеих сторон шарнира (сверху и снизу стенки детали) обеспечивает изгиб в тонком сечении шарнира, а не в соседних стенках толщиной 2,0–3,0 мм, которые в радиусе изгиба дали бы трещину вместо упругого изгиба. Правила проектирования деталей для переходов толщины стенки применимы и здесь: облегчение должно переходить от номинальной стенки к толщине шарнира радиусом, а не ступенькой.
Толщина Шарнира — Доминирующий Параметр
Толщина шарнира управляет деформацией изгиба по осевой линии. При заданном угле изгиба деформация пропорциональна толщине шарнира, делённой на радиус изгиба: ε ≈ t / (2R). Более тонкий шарнир снижает деформацию и повышает усталостную долговечность — но также снижает жёсткость при изгибе, которая определяет, насколько плотно держится крышка.
| Толщина шарнира (мм) | Примерная Усталостная Долговечность (циклы) — PP | Жёсткость при Изгибе (относительная) | Типичное Применение |
|---|---|---|---|
| 0,15–0,20 | 500 000–2 000 000+ | Очень низкая | Высокоресурсные промышленные шарниры, крышки упаковки |
| 0,20–0,30 | 100 000–500 000 | Низкая | Контейнеры потребительских товаров, колпачки аптечных флаконов |
| 0,30–0,40 | 10 000–100 000 | Средняя | Защёлки инструментальных ящиков, дверцы бытовой техники |
| 0,40–0,50 | 1 000–10 000 | Высокая | Структурные шарниры, тяжёлые крышки |
| >0,50 | <1 000 | Очень высокая | Не рекомендуется для живых шарниров — используйте механический шарнир |
Данные предполагают правильно ориентированный PP, переработанный при корректной температуре расплава, и литник, обеспечивающий поток через шарнир. Та же геометрия в неориентированном PP или с потоком поперёк шарнира разрушится при 1–5 % от этих значений циклов.
Радиус Шарнира
Радиус по осевой линии шарнира распределяет деформацию изгиба по кривой, а не по острому углу. Острый угол (R <0,1 мм) концентрирует всю деформацию изгиба на одной линии — шарнир трескается по этой линии в первых же циклах изгиба. Больший радиус (R = 0,5–0,75 мм) распределяет деформацию по более широкой зоне, снижая пиковую деформацию и повышая усталостную долговечность.
Радиус должен быть не менее 1,0–1,5× толщины шарнира. Шарнир 0,3 мм с радиусом 0,5 мм распределяет деформацию по криволинейной зоне 0,5 мм. Тот же шарнир с радиусом 0,15 мм концентрирует деформацию почти в остром угле.
Длина Перемычки
Длина перемычки — плоский участок шарнира между двумя радиусами, прямая часть, где полимерные цепи ориентированы по направлению потока. Большая длина перемычки даёт больше ориентированного материала для распределения деформации изгиба. Перемычка 1,0 мм на шарнире 0,3 мм даёт примерно в 3 раза больший объём ориентированного материала, чем перемычка 0,3 мм.
Длина перемычки должна быть не менее 2–3× толщины шарнира. Меньше 2× — шарнир фактически становится V-образной канавкой: острым углом, который концентрирует деформацию и быстро разрушается.
Выбор Материала — PP Доминирует, Но Есть Альтернативы
Полипропилен (PP) — Эталонный Материал
PP — материал выбора для живых шарниров благодаря уникальному сочетанию свойств: высокому удлинению при пределе текучести (8–12 %), отличной усталостной стойкости, способности развивать высокую молекулярную ориентацию при течении и стоимости $2,00–3,00/кг. PP гомополимер даёт лучшие характеристики шарнира; PP сополимер (с содержанием этилена для модификации ударной вязкости) снижает усталостную долговечность шарнира примерно на 30–50 %, поскольку этиленовые домены нарушают молекулярную ориентацию.
| Марка PP | ПТР (г/10 мин) | Усталостная Долговечность Шарнира (относительная) | Примечания |
|---|---|---|---|
| PP гомополимер, 2–4 ПТР | 2–4 | 100 % (эталон) | Лучшие характеристики шарнира; требует более высокого давления заполнения |
| PP гомополимер, 10–20 ПТР | 10–20 | 80–90 % | Хорошие характеристики шарнира; стандартная литьевая марка |
| PP гомополимер, 35–50 ПТР | 35–50 | 50–70 % | Меньше ориентация → ниже усталостная долговечность; легче заполняется |
| PP сополимер (ударопрочный) | 10–20 | 30–50 % | Этилен нарушает ориентацию; применять только если удар — главное требование |
| PP сополимер (статистический) | 10–20 | 40–60 % | Лучше ударопрочного сополимера, хуже гомополимера |
Выбор материала для живого шарнира ставит способность развивать и сохранять молекулярную ориентацию выше всех остальных свойств. Гомополимер PP с низким ПТР, переработанный на верхней границе диапазона температуры расплава для максимальной ориентации, вызванной потоком, — стандартная отправная точка.
Альтернативные Материалы
| Материал | Относительные Характеристики Шарнира | Ограничения |
|---|---|---|
| PE (HDPE) | 50–70 % от PP | Ниже модуль — ниже усилие защёлкивания; хорошая химическая стойкость |
| POM (ацеталь) | 30–50 % от PP | Выше жёсткость; усталостные трещины распространяются быстрее |
| PA6/66 (сухой) | 20–40 % от PP | Поглощает влагу → изменение размеров в шарнире; хрупок в сухом состоянии |
| TPE/TPO | Отличная гибкость, низкий ресурс циклов | Низкая жёсткость → плохое защёлкивание; не структурный шарнир |
| PC, ABS, PS | Не рекомендуется | Хрупки в тонких сечениях; живой шарнир не образуют |
PE — единственная практичная альтернатива PP для живых шарниров, и только для применений с малым числом циклов изгиба (<1 000) или там, где химической стойкости или жёсткости PP недостаточно. Для любого применения, требующего более 1 000 циклов, ответ по умолчанию — гомополимер PP.
Условия Переработки — Невидимый Параметр Проектирования
Идеально спроектированная геометрия шарнира с правильно расположенным литником, обеспечивающим поток через шарнир, всё равно разрушится в пределах 100 циклов, если условия переработки не создают молекулярную ориентацию в шарнире.
Температура Расплава — Чем Горячее, Тем Лучше (До Определённого Предела)
PP, переработанный при 230–250 °C (стандартное окно переработки), даёт приемлемые краткосрочные механические свойства, но ограниченную молекулярную ориентацию. PP, переработанный при 260–280 °C — верхняя граница окна переработки PP, — даёт расплав меньшей вязкости, который легче ориентируется при течении через тонкое сечение шарнира. Более высокая температура расплава также задерживает охлаждение в шарнире, давая ориентированным полимерным цепям больше времени на релаксацию в состояние без напряжений до застывания.
Компромисс: переработка при 280 °C повышает риск термической деструкции, если время пребывания в цилиндре превышает 5–8 минут. Цикл литья должен быть достаточно быстрым (обычно <15 секунд для небольших деталей из PP), чтобы материал не находился при температуре деструкции в цилиндре.
Температура Формы — Чем Теплее, Тем Лучше
Температура формы 40–60 °C — теплее стандартных 20–35 °C для PP — замедляет охлаждение сечения шарнира. Более медленное охлаждение позволяет ориентированным полимерным цепям частично релаксировать, снижая остаточное напряжение в шарнире при сохранении ориентации. Слишком холодная форма (<30 °C) фиксирует ориентационное напряжение в детали до того, как произойдёт релаксация, давая шарнир с высокой ориентацией, но и с высоким напряжением — он разрушится от растрескивания под напряжением по осевой линии через несколько сотен циклов.
Скорость Впрыска — Быстро Через Шарнир
Скорость впрыска должна быть высокой (150–300 мм/с для небольшой детали), чтобы минимизировать охлаждение расплава при течении через тонкое сечение шарнира. Медленный впрыск позволяет расплаву остыть в шарнире до заполнения формы, снижая степень ориентации и давая шарнир с низкой усталостной долговечностью. Быстрое заполнение через шарнир — это технологический эквивалент ориентации полимерных цепей: та же физика, что и в тонкостенном литье, применённая именно к сечению шарнира.
Контрольный Список
| # | Проверка | Критерий Приёмки |
|---|---|---|
| 1 | Положение литника | Литник должен обеспечивать поток через шарнир в направлении изгиба |
| 2 | Толщина шарнира | 0,20–0,40 мм для PP (<0,35 мм для >10 000 циклов) |
| 3 | Радиус шарнира | ≥1,0× толщины шарнира (R ≥0,3 мм для шарнира 0,3 мм) |
| 4 | Длина перемычки | ≥2,0× толщины шарнира (L ≥0,6 мм для шарнира 0,3 мм) |
| 5 | Материал | PP гомополимер с ПТР ≤20 г/10 мин |
| 6 | Температура расплава | 260–280 °C для PP (верхняя граница окна переработки) |
| 7 | Температура формы | 40–60 °C (теплее стандартных настроек для PP) |
| 8 | Скорость впрыска | Высокая — заполнить сечение шарнира до остывания расплава |
| 9 | Пост-кондиционирование | Согнуть шарнир 2–3 раза сразу после литья для холодной вытяжки осевой линии |
| 10 | Подпитка | Избегать переподпитки шарнира — давление подпитки может раздавить тонкое сечение |
Пост-Кондиционирование После Литья
Первый изгиб живого шарнира — самый важный. Сразу после литья, пока деталь ещё тёплая от формы (40–60 °C), шарнир следует согнуть на полный диапазон движения 2–3 раза. Эта холодная вытяжка (фактически тёплая вытяжка при 40–60 °C) пластически деформирует осевую линию шарнира, создавая зону с утончением и чрезвычайно высокой молекулярной ориентацией. Полимерные цепи по осевой линии переходят из полусориентированного состояния после литья в полностью ориентированную волокнистую структуру, способную выдержать миллионы циклов изгиба.
Шарнир, который не изгибают до тех пор, пока конечный пользователь не откроет контейнер впервые — через недели или месяцы после литья, когда деталь находится при комнатной температуре (20–25 °C), — имеет существенно меньшую усталостную долговечность, чем шарнир, закондиционированный на литьевой машине. Это не дефект литья — это предсказуемое следствие нерелаксированного ориентационного напряжения, и пост-кондиционирование после литья является стандартным средством для высокоресурсных живых шарниров.
Типичные Виды Разрушения
| Вид Разрушения | Внешний Вид | Корневая Причина | Решение |
|---|---|---|---|
| Трещина по осевой линии | Трещина в середине шарнира, перпендикулярно направлению изгиба | Шарнир слишком толстый; деформация превышает предел материала | Уменьшить толщину шарнира до ≤0,35 мм |
| Трещина от края | Трещина начинается у края шарнира и идёт внутрь | Острый угол на краю шарнира; концентрация напряжений | Скруглить края шарнира (R ≥0,2 мм) |
| Побеление от напряжений до разрушения | Белое окрашивание по осевой линии шарнира после изгиба | Переориентация без релаксации; форма слишком холодная | Повысить температуру формы до 40–60 °C |
| Хрупкое разрушение (срыв) | Шарнир ломается на первом или втором изгибе | Поток поперёк шарнира, а не через него; нет ориентации | Перенести литник для потока через шарнир в направлении изгиба |
| Постепенное повышение жёсткости | Шарнир становится жёстче с каждым циклом | Молекулярная релаксация PP со временем; ползучесть в шарнире | Использовать гомополимер PP; предварительно кондиционировать шарнир при литье |
| Крышка не держится закрытой | Шарнир слишком тонкий; недостаточная жёсткость при изгибе | Толщина шарнира ниже 0,15 мм | Увеличить толщину шарнира до 0,25–0,30 мм |
Конструктор, начавший с трещины шарнира на 50 циклах, в итоге задал толщину шарнира 0,30 мм с радиусом 0,50 мм, длиной перемычки 0,80 мм и гомополимер PP с ПТР 12. Литник перенесли на сторону, противоположную шарниру, чтобы получить поток через шарнир в направлении изгиба. Температура расплава: 270 °C. Температура формы: 50 °C. Шарнир закондиционировали на машине 3 циклами изгиба. Производственные детали выдержали 80 000 циклов изгиба в валидационном тесте заказчика — превысив требование 50 000 циклов и подтвердив контейнер для 5-летней гарантии на продукт.
Живой шарнир — единственный литой элемент, где молекулярная структура полимера — ориентация цепей по осевой линии шарнира — является тем параметром проектирования, который определяет работоспособность детали. Геометрия, материал и процесс должны быть согласованы, чтобы создать эту ориентацию, — и согласование проектируется, а не обнаруживается.