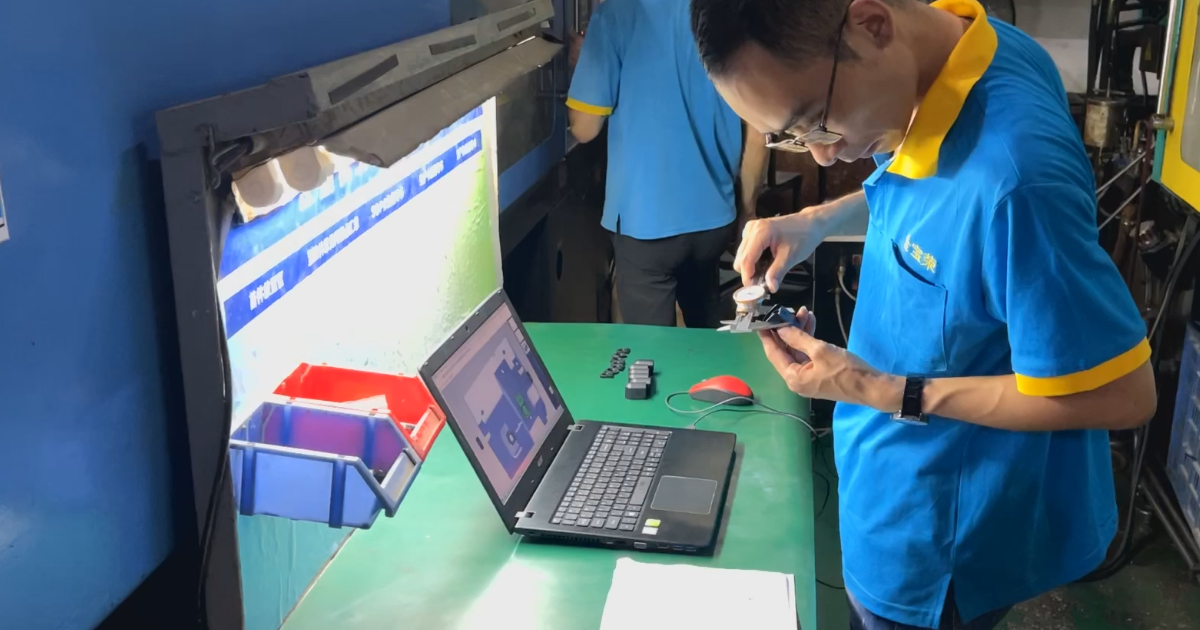
Контроль Качества в Литье Под Давлением — КИМ, SPC и Процесс Инспекции
Покупатель получает партию из 10 000 литых деталей. Размерный отчёт говорит, что всё в допуске. Отчёт визуального контроля — дефектов не обнаружено. Сертификат соответствия подписан и датирован.
Три недели спустя сборочная линия останавливается. Детали не подходят. Размерный отчёт — как выяснилось — измерил пять деталей из одного гнезда восьмиместной формы. Остальные семь гнёзд шли с превышением номинала на 0,15 мм по критической бобышке. Отчёт не был ложным. Он был неполным. Покупатель не знал, что просить, поэтому поставщик дал то, что просили: отчёт, любой отчёт, с надписью «годен».
Контроль качества в литье под давлением — не про сертификат. Он про данные за сертификатом: что измерялось, сколько деталей, когда и что измерения на самом деле показывают. Это руководство проходит по процессу инспекции, который компетентный литейщик выполняет на каждом производственном заказе, и по тому, что покупатель должен получать на каждом этапе.
1. Пятиэтапный Процесс Инспекции
Производственный заказ на предприятии с управляемым качеством проходит пять инспекционных ворот. Каждые ворота производят документацию. Если ворота пропущены, документация последующих этапов ненадёжна.
Этап 1 — Входной Контроль Материала
До поступления материала в ТПА партия полимера проверяется на соответствие заказу и спецификации материала.
Что происходит: проверяют правильность марки (например, PA66-GF30, а не PA6-GF30), правильность поставщика и номер партии. У гигроскопичных материалов (PA, PC, PET) образец может тестироваться на влажность. Сертификат материала от поставщика полимера подшивается для прослеживаемости.
Документация: запись приёмки материала с номером партии, названием поставщика, подтверждением марки и результатом теста влажности (если применимо).
Что должен видеть покупатель: номер партии в сертификате материала должен прослеживаться вперёд до каждой отгрузки готовых деталей, изготовленных из этой партии. Если вы спрашиваете «какая партия полимера использовалась для деталей в отгрузке №247?» и поставщик не может ответить за пять минут — системы прослеживаемости у него нет.
Этап 2 — Контроль Первого Изделия (FAI)
Первые отливки производственной серии — после стабилизации процесса — отбираются на полный размерный контроль. Это самые важные инспекционные ворота: они подтверждают, что форма, материал и параметры процесса дают детали, соответствующие чертежу, до продолжения серии.
Что происходит: обычно берут 3–5 отливок после выхода процесса на установившийся режим (стабильная температура расплава, постоянное время заполнения, постоянная подушка расплава). Каждый размер чертежа измеряется и записывается против номинала и допуска. Для многоместных форм детали из каждого гнезда измеряются отдельно — вариация от гнезда к гнезду документируется.
Документация: отчёт контроля первого изделия (FAI). Это таблица по каждому размеру: обозначение на чертеже, номинал, верхний и нижний допуск, измеренные значения по каждому гнезду.
Что должен видеть покупатель: отчёт FAI должен показывать, из какого гнезда получено каждое измерение. Один столбец измерений с пометкой «образец №1» без идентификации гнезда — красный флаг: поставщик либо не знает, какое гнездо дало какую деталь, либо измерил одно гнездо и выдаёт его данные за представительные для всех остальных.
Этап 3 — Межоперационный Контроль
Во время производственной серии детали отбираются через заданные интервалы для текущего размерного и визуального контроля. Так ловится дрейф процесса — размер, который на первом изделии был в допуске, уходит к пределу по мере стабилизации температуры формы, вариации партии материала или начала износа гнезда.
Что происходит: с интервалами по контрольному плану (обычно каждые 2–4 часа или каждые N отливок) оператор отбирает 1–3 отливки с каждого гнезда. Критические размеры — не все, а 3–8 самых важных для посадки и функции — измеряются и наносятся на контрольную карту.
Документация: записи межоперационного контроля с контрольными картами (X-bar и R, или индивидуальные значения и скользящий размах) по критическим размерам.
Что должен видеть покупатель: контрольная карта должна показывать точки во времени с контрольными пределами. Ровная линия на номинале без разброса — плохой признак: значит, никто на самом деле не измеряет. У реальных измеренных данных разброс есть.
Этап 4 — Финальная Инспекция
После завершения производственной серии и до упаковки финальная инспекция проверяет выборку готовых деталей по размерам, внешнему виду и функции.
Что происходит: выборка берётся по плану AQL (Acceptable Quality Limit) — обычно AQL 1.0 или 0.65 для критических дефектов, AQL 2.5 или 4.0 для малозначительных. Размер выборки зависит от размера партии. Партия 3 200–10 000 деталей при AQL 1.0 требует 125 проверенных образцов при максимум 3 дефектных.
Документация: отчёт финальной инспекции с планом выборки AQL, классификацией дефектов (критические / значительные / малые), количеством проверенных, найденными дефектами по категориям и решением принять или отклонить.
Что должен видеть покупатель: уровень AQL и размер выборки должны быть указаны явно. Отчёт «проверено 100 %, дефектов нет» на партию из 5 000 деталей — ложь. Никто не проверяет 5 000 деталей на 100 %, если детали не стоят дороже труда инспектора.
Этап 5 — Предотгрузочная Инспекция
Финальная проверка перед загрузкой деталей в контейнер. Обычно последний контрольный пункт и ближайший к входному контролю покупателя.
Что происходит: выборка берётся из упакованных коробок — не с производственной линии — чтобы подтвердить, что отгружаемые детали соответствуют утверждённым образцам и спецификации упаковки. Размеры могут проверяться на подмножестве. Качество упаковки, маркировка и количество в коробке проверяются.
Документация: отчёт предотгрузочной инспекции, упаковочный лист с содержимым по коробкам.
2. Как Читать Отчёт КИМ
Координатно-измерительная машина измеряет размеры детали контактным щупом, записывая координаты X, Y, Z конкретных точек на поверхности детали. На выходе — отчёт, в котором по каждому измеренному размеру указаны номинал, верхний и нижний пределы допуска, фактическое измеренное значение и отклонение.
Что хороший отчёт КИМ говорит вам:
- Номер детали, уровень ревизии и номер чертежа — чтобы знать, какая версия измерялась.
- Дата измерения и использованный прибор — прослеживаемость к калиброванному средству измерения.
- По каждому размеру: измеренное значение, отклонение от номинала и вывод — в допуске или вне.
- Идентификация гнезда — каждое гнездо измерено и отражено отдельно.
- Ссылка на программу КИМ — чтобы ту же измерительную процедуру можно было повторить на будущих партиях.
На что смотреть:
- Все размеры в допуске, но со смещением. Если каждый критический размер +0,05 от номинала при допуске ±0,10, процесс идёт у одного края поля допуска. Небольшой сдвиг партии материала или износ инструмента выведет его за допуск. Это не отчёт для приёмки без обсуждения — это отчёт, который говорит: «процесс надо подправить, чтобы вывести на центр поля допуска».
- Один размер вне, всё остальное идеально. Если 25 размеров в допуске, а один вышел на 0,02 мм, может потребоваться малая корректировка формы — либо допуск на этот размер на чертеже нереалистично жёсткий для данного материала и геометрии. В любом случае отчёт сделал своё дело: он выявил проблему до отгрузки.
- Отчёта нет вообще. Покупатель запрашивает отчёт КИМ и получает одностраничное резюме «все размеры в допуске» без измеренных значений. Это не отчёт КИМ. Это письмо-заверение, и оно бесполезно.
3. Понимание Данных SPC
Статистическое управление процессом (SPC) использует контрольные карты, чтобы различать обычную вариацию процесса (общая причина — присутствует всегда) и необычную вариацию (особая причина — что-то изменилось, и это нужно расследовать).
Две самые распространённые контрольные карты в литье:
Карта X-bar и R: на каждом интервале инспекции измеряется малая выборка (обычно 3–5 деталей). На график наносятся среднее (X-bar) и размах (R) каждой выборки. Карта X-bar показывает, стабильно ли среднее процесса. Карта R показывает, стабилен ли разброс внутри выборки. Сдвиг на карте X-bar без соответствующего сдвига на R означает, что сместилось среднее процесса — возможно, изменилась температура формы, сдвинулась вязкость материала или начало изнашиваться гнездо. Сдвиг на R без X-bar означает рост разброса — возможно, нестабильная подпитка, износ кольца обратного клапана или колебания влажности материала.
Карта индивидуальных значений и скользящего размаха (I-MR): применяется, когда на интервал инспекции берётся только одно измерение. Карта индивидуальных значений показывает каждое измерение; карта скользящего размаха — абсолютную разницу между соседними измерениями. Карты I-MR обычны в литье для размеров, которые долго измерять — измерений на КИМ, где одна точка данных набирается 5–10 минут.
Что покупателю нужно спросить:
- «Какой Cpk вы держите по критическим размерам?» Cpk ≥ 1,33 — стандартный ответ для работоспособного процесса. Cpk ≥ 1,67 — ожидание автопрома и медицины. Если поставщик не может назвать значение Cpk, он не ведёт SPC — он измеряет детали и подшивает данные, не анализируя их.
- «Покажите три последние производственные серии этой детали.» Способность процесса — не разовое измерение. Cpk 1,67 на одной серии и 0,95 на двух следующих означает, что процесс нестабилен, что бы ни говорил первый отчёт.
4. Стандарты Документации: FAI, PPAP и ISO 13485
Отчёт Контроля Первого Изделия (FAI)
FAI — самый частый запрос документации от покупателей. Он подтверждает, что первые детали производственной серии соответствуют требованиям чертежа. Полный пакет FAI включает:
- размерный отчёт (все размеры чертежа, измеренные значения, годен / не годен по каждому размеру)
- сертификат материала (марка полимера, номер партии, поставщик)
- одобрение внешнего вида (цвет, качество поверхности относительно эталонного образца)
- результаты функциональных испытаний (если применимо — испытание на герметичность, падение, вырыв)
Отраслевой стандарт для FAI — AS9102 (аэрокосмос) или размерные требования PPAP (автопром). Большинству промышленных покупателей формат AS9102 не нужен: им нужно содержание, а не форма.
PPAP (Production Part Approval Process)
PPAP — требование автомобильной отрасли, но его структура полезна любому покупателю, размещающему крупносерийный заказ. Пакет PPAP уровня 3 включает 18 элементов; ключевые для покупателя литья:
- Проектные записи — чертёж, который вы утвердили.
- Размерные результаты — КИМ или ручное измерение: каждый размер, каждое гнездо.
- Сертификаты материалов — сертификат поставщика полимера плюс сертификаты на вторичные материалы, если они есть.
- Схема процесса — сушка материала → литьё → отделение литников → инспекция → упаковка.
- Контрольный план — что контролируется, как часто, каким методом и по какой спецификации.
- Анализ измерительной системы — Gage R&R, доказывающий повторяемость метода измерения.
- Исследование начальной способности процесса — данные Cpk по критическим размерам.
- Ордер на представление детали — подписанный титульный лист, подтверждающий, что детали готовы к серийному производству.
Покупатель, запрашивающий PPAP у поставщика, не знакомого с ним, получит пустой взгляд. Покупатель, запрашивающий его у поставщика, который знает, что это такое, получит папку данных, отвечающую на каждый вопрос до того, как он задан.
Документация ISO 13485
Для компонентов медицинских изделий ISO 13485 добавляет требования к документации сверх ISO 9001:
- Прослеживаемость партий — каждая деталь прослеживается до партии полимера, даты изготовления, машины, оператора и гнезда формы.
- Записи мониторинга чистого помещения — счёт частиц, температура, влажность и перепад давления, регистрируемые по сменам.
- Документация управления изменениями — любое изменение процесса, материала или оснастки оформляется с обоснованием, данными валидации и записью об одобрении заказчиком.
- Срок хранения — записи хранятся минимум 10 лет (срок службы изделия плюс пострегистрационный надзор).
Откуда берётся каждый сигнал качества
Контроль говорит, что измеряет деталь. Он не говорит, кто задал число, — и большинство споров о качестве на самом деле споры об этом решении.
| Сигнал | Что он реально доказывает | Где было принято решение |
|---|---|---|
| Размерный отчёт CMM | Отобранные детали в пределах чертежа | Допуски литья — и был ли допуск вообще достижим |
| Карта SPC и Cpk | Процесс стабилен и насколько далеко он от границ | Научное литьё и валидация PQ |
| FAI и PPAP | Документированный процесс совпадает с утверждённым | PPAP в автопроме |
| Комплект ISO 13485 | Цепочка доказательств для медицинской программы | Медицинское литьё и FDA и страница медицинского направления |
| История брака | Что процесс делает, когда никто не смотрит | Дефекты и отходы |
| Воспроизводимость на жёстких размерах | Точность заложена в конструкцию или в сортировку | Прецизионное литьё |
Практическое следствие: поставщик, который умеет выпускать отчёты, но не может объяснить, какое из этих решений принял, показывает документацию, а не управление процессом. Вопросы аудита, разделяющие эти две вещи, — в чек-листе квалификации поставщика.
5. Вопросы Команде Качества Поставщика
До размещения производственного заказа задайте эти пять вопросов. Ответы — или неспособность ответить — скажут вам о системе качества поставщика больше, чем любой сертификат на стене.
«Покажите размерный отчёт с последней производственной серии — не образец отчёта, а реальный отчёт по отгруженным деталям.» Поставщик с настоящей системой качества достанет его за минуты. Поставщик, который мнётся или предлагает такой отчёт подготовить, говорит вам, что отчёты формируются постфактум.
«Какая у вас система идентификации гнёзд?» В многоместной форме каждое гнездо должно быть физически промаркировано (выгравированный номер на некосметической поверхности), чтобы деталь можно было проследить до гнезда, которое её отлило. Если гнёзда не промаркированы, данные инспекции по гнёздам получить невозможно.
«Что происходит, когда межоперационный контроль находит размер вне допуска?» Ответ должен описывать определённую процедуру: остановить производство, изолировать детали до последней годной проверки, найти корневую причину, скорректировать процесс, задокументировать. Ответ не должен звучать как «подправляем размер и продолжаем» без упоминания изоляции и расследования.
«Можно посетить отдел контроля во время производства?» Не в формате аудита — просто посмотреть, как он работает. Чистая, организованная, хорошо освещённая измерительная комната с калиброванным оборудованием и потоком деталей через неё — самый честный сертификат качества, какой бывает.
«Кто подписывает сертификат соответствия и что он удостоверяет?» Если ответ «контролёр ОТК удостоверяет, что детали соответствуют чертежу», задайте следующий вопрос: «У этого контролёра чертёж перед глазами, когда он подписывает?» CoC должен ссылаться на конкретные документы: «Детали соответствуют чертежу REV C согласно отчёту FAI №2026-0472 от 03-Jun-2026.»
Система качества — не сертификаты в вестибюле. Это данные из отдела контроля, полученные во время производства людьми, которые знают, что кто-то на другой стороне действительно их прочитает. До размещения заказа попросите показать данные. Если вы получили одностраничное резюме без измерений — запросите исходные отчёты. Поставщик, у которого они есть, пришлёт их. У которого нет — найдёт отговорки. Эта разница стоит больше любого чек-листа аудита.