Руководство по Проектированию Литья со Вставками — Металлические Вставки, Тепловое Расширение и Прочность на Вырыв
Инженер-конструктор производителя промышленного оборудования завершает проект корпуса насоса, который крепится болтами к литому алюминиевому коллектору. Корпус отливается под давлением из стеклонаполненного нейлона: стенки 2,8 мм, габарит 180 × 120 мм, масса детали 420 г. Четыре болта M6 проходят через корпус в резьбовые отверстия коллектора. Момент затяжки болта по спецификации — 12 Н·м. В первом прототипе использовались самонарезающие винты прямо в литых нейлоновых бобышках. При сборке винты сорвали пластиковую резьбу на 7 Н·м — на 40 % ниже требований спецификации.
Решение — литьё со вставками: резьбовые металлические вставки устанавливаются в форму до впрыска, и пластик охватывает их за цикл литья. Резьбу держит вставка, конструктивную геометрию — пластик. Тот же корпус с заформованными латунными вставками M6 дал прочность резьбы 18 Н·м — запас 50 % к требуемому моменту сборки.
Литьё со вставками решает проблему прочности резьбы, которая ограничивает применение пластика в узлах с механическим крепежом. Но оно приносит другой набор задач: металлическая вставка и пластик усаживаются с разной скоростью, и на границе раздела возникает остаточное напряжение. Слишком маленькая или слишком гладкая вставка вырывается под нагрузкой. Вставка, установленная без учёта поверхностей смыкания формы, даёт облой, который перекрывает резьбовое отверстие. Данное руководство охватывает типы вставок, проектирование бобышек, а также механические и тепловые факторы, от которых зависит, будет ли соединение со вставкой держать или разрушится.
Литьё со Вставками и Обливка — В Чём Разница
Литьё со вставками и обливка часто смешиваются, но это разные процессы:
| Характеристика | Литьё со Вставками | Обливка |
|---|---|---|
| Что помещается в форму | Готовый компонент (металл, керамика, другой пластик) | Ничего — сначала отливается первый слой, затем второй материал формуется поверх него |
| Механизм соединения | Механический замок (пластик усаживается на вставку) | Химическая или механическая связь между двумя пластиками |
| Типичное применение | Резьбовой крепёж, электрические контакты, усиливающие штифты | Мягкие на ощупь рукоятки, уплотнения, двухцветные декоративные детали |
| Сложность оснастки | Добавляется операция загрузки вставки — вручную или автоматически | Требуется двухкомпонентная машина либо две формы с переносом детали |
| Цикл процесса | Один впрыск; загрузка вставки добавляет время к циклу | Два впрыска: поворотный стол или челнок; два цикла: требуется перенос детали |
Литьё со вставками по своей природе — одноэтапный процесс, в который вводится готовый компонент. Обливка по своей природе — процесс двух материалов. Правила проектирования различаются, потому что различаются механизмы отказа: литьё со вставками отказывает вырывом вставки или растрескиванием пластика вокруг неё, обливка — расслоением по линии связи двух материалов. Допуски литья под давлением в зоне вставок жёстче общих допусков детали, поскольку положение вставки определяет соосность ответного крепежа.
Типы Вставок и Выбор
Вставки различают по способу анкеровки в пластике:
Резьбовые Вставки
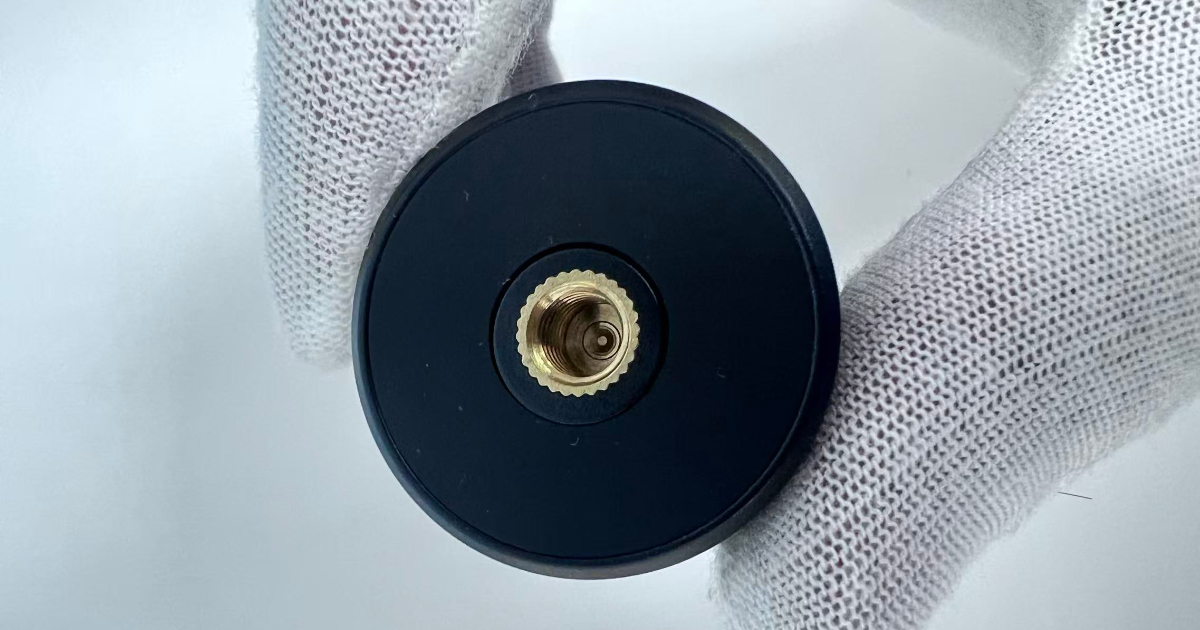
Самый распространённый тип. Металлический цилиндр с внутренней резьбой и наружными элементами анкеровки. Выпускается из латуни (чаще всего), нержавеющей стали (коррозионная стойкость) и алюминия (снижение массы).
| Тип | Механизм Анкеровки | Лучше всего для | Ограничения |
|---|---|---|---|
| Накатная | Алмазная или прямая накатка по наружному диаметру | Общее применение; высокий момент затяжки | Накатка может расколоть тонкие стенки бобышки |
| Шестигранная | Шестигранный наружный диаметр сопротивляется провороту | Высокая стойкость к провороту | Требует более толстой стенки бобышки |
| С поднутрением / канавками | Радиальные канавки или поднутрения | Высокая прочность на вырыв | Стойкость к провороту ниже, чем у накатной |
| С фланцем | Фланец на одном торце как опорная поверхность | Сжимающие нагрузки; предотвращает продавливание | Требует зенковки в бобышке |
Размеры вставки масштабируются с размером резьбы. Для стандартной латунной вставки M6:
| Параметр | Типичное Значение |
|---|---|
| Наружный диаметр вставки | 8,0–9,0 мм |
| Длина вставки | 10–15 мм |
| Глубина накатки | 0,2–0,4 мм |
| Диаметр пилота (заход) | на 0,3–0,5 мм меньше корпуса |
| Толщина стенки вокруг вставки | ≥1,5× наружного диаметра вставки или 0,5× номинальной стенки — что больше |
Нерезьбовые Вставки
Резьба нужна не каждой вставке. Штифты, втулки и усиливающие элементы заформовываются для механических функций, отличных от крепления:
- Установочные штифты — Закалённые стальные штифты, дающие износостойкие опорные поверхности или базы для базирования при сборке. Штифт шлифуется до точного диаметра, пластик охватывает элементы удержания.
- Электрические контакты — Латунные или фосфористо-бронзовые клеммы, заформованные в разъёмы и корпуса переключателей. Контактная поверхность должна оставаться без облоя — на каждом контакте требуется положительное смыкание формы.
- Усиливающие штифты — Стальные или композитные стержни, воспринимающие изгибающие нагрузки по пластиковой детали. Применяются в конструкциях, где один пластик дал бы недопустимый прогиб.
- Втулки и подшипники — Спечённые бронзовые или с ПТФЭ-вкладышем втулки для вращающихся валов. Втулка даёт поверхность трения, пластик — геометрию корпуса.
Проблема Теплового Расширения
Металл и пластик усаживаются с разной скоростью при охлаждении от температуры переработки до комнатной. Эта разница усадки — главная инженерная задача литья со вставками.
| Материал | КТР (Коэффициент Теплового Расширения) | Усадка от 250°C до 25°C |
|---|---|---|
| Латунь | 19 × 10⁻⁶ /°C | 0,43 % |
| Сталь | 12 × 10⁻⁶ /°C | 0,27 % |
| Алюминий | 23 × 10⁻⁶ /°C | 0,52 % |
| Нейлон 6/6 (ненаполненный) | 80–100 × 10⁻⁶ /°C | 1,8–2,3 % |
| Нейлон 6/6 (30 % GF) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| ABS | 70–90 × 10⁻⁶ /°C | 1,6–2,0 % |
| PC | 65–70 × 10⁻⁶ /°C | 1,5–1,6 % |
| PBT (30 % GF) | 30–40 × 10⁻⁶ /°C | 0,7–0,9 % |
| PP (ненаполненный) | 100–150 × 10⁻⁶ /°C | 2,3–3,4 % |
| PEEK (ненаполненный) | 45–55 × 10⁻⁶ /°C | 1,0–1,2 % |
Цикл выглядит так: форма смыкается вокруг холодной (комнатной температуры) вставки. Горячий пластик при 200–350°C обтекает вставку. Пластик остывает и усаживается. Вставка, нагретая пластиком, тоже усаживается при остывании — но примерно в одну четвёртую – одну шестую от скорости пластика. Итоговый эффект: пластик усаживается на вставку, создавая сжимающее кольцевое напряжение, которое и даёт механический захват.
Это звучит как хорошая новость — пластик зажимает вставку. Для большинства конструкций вставок так и есть. Но возможны два механизма отказа:
Растрескивание от кольцевых напряжений. Если пластик усаживается слишком агрессивно на жёсткую вставку — особенно у ненаполненных материалов с высокой усадкой, таких как ненаполненный нейлон или PP, — растягивающее кольцевое напряжение в пластике вокруг вставки может превысить предел прочности материала. Результат — радиальные трещины, расходящиеся от места установки вставки. Стеклонаполненные материалы снижают этот риск: стекловолокно уменьшает и КТР, и абсолютную усадку, снижая кольцевое напряжение на границе вставки. Имеет значение и толщина стенки бобышки: слишком тонкая стенка не поглощает напряжение усадки, слишком толстая создаёт локальное утолщение и утяжину на противоположной поверхности.
Ослабление при повышенной температуре. Резьбовая вставка, плотная при комнатной температуре, может ослабнуть при 80°C: при нагреве пластик расширяется сильнее металла, и сжимающий захват на границе падает. Это тепловой храповик: плотно на холоде, свободно в горячем состоянии. Решение — геометрия анкеровки (накатка, поднутрение, шестигранный наружный диаметр), дающая механический замок независимо от теплового захвата.
Проектирование Бобышек под Заформовываемые Вставки
Бобышка — цилиндрический выступ пластика вокруг вставки — ключевой элемент конструкции. Её геометрия определяет удержание вставки, заполнение формы вокруг вставки и качество противоположной поверхности.
Толщина Стенки Бобышки
| Наружный Диаметр Вставки | Рекомендуемая Стенка Бобышки | Минимальная Стенка Бобышки |
|---|---|---|
| ≤6 мм | 2,0–3,0 мм | 1,5 мм |
| 6–10 мм | 2,5–4,0 мм | 2,0 мм |
| 10–16 мм | 3,5–6,0 мм | 2,5 мм |
| >16 мм | 0,4–0,6× наружного диаметра вставки | 0,3× наружного диаметра вставки |
Стенка бобышки должна быть достаточно толстой, чтобы нести кольцевое напряжение от усадки пластика и механическую нагрузку от момента крепежа. Но она должна быть и достаточно тонкой, чтобы не дать утяжину на противоположной поверхности: в основании, где бобышка переходит в номинальную стенку, образуется локальное утолщение. Действует стандартное правило соотношения ребра к стенке: стенка бобышки у основания должна составлять 0,5–0,6× номинальной толщины стенки, иначе появится утяжина.
Высота Бобышки
Бобышка должна выступать на 0,5–1,0 мм над верхом вставки, давая заход для ответного крепежа. Полная высота бобышки = длина вставки + 0,5–1,0 мм. Для вставки длиной 12 мм бобышка будет 12,5–13,0 мм.
Угол Уклона
Бобышке нужен уклон и по наружному диаметру (для съёма с формы), и по внутреннему (если отверстие формуется, а не образуется вставкой):
- Уклон по наружному диаметру: 1–2° от вертикали. Уклон сужает бобышку от толстого основания к тонкому верху.
- Уклон по внутреннему диаметру: 0,5–1°, если отверстие не образуется вставкой. Минимальный уклон для знака, который выводится из внутреннего диаметра бобышки.
Поднутрение у Основания Вставки
Наиболее стойкие к вырыву конструкции вставок содержат положительное поднутрение — канавку, буртик или выборку в теле вставки, которую пластик заполняет при литье. При усадке пластик заходит в это поднутрение, создавая механический замок, сопротивляющийся вырыву даже при ослаблении теплового захвата при повышенной температуре. Глубина поднутрения — 0,3–0,5 мм для вставок наружным диаметром до 10 мм и 0,5–0,8 мм для более крупных вставок.
Прочность на Вырыв и Проворот
Конструкцию удержания вставки определяют два механических механизма отказа:
Прочность на Вырыв (Осевая Нагрузка)
Усилие, необходимое, чтобы вырвать вставку из бобышки вдоль оси. Определяется:
- Захват кольцевым напряжением: радиальное сжимающее усилие от усадки пластика, умноженное на коэффициент трения между вставкой и пластиком. Основной механизм удержания гладких вставок.
- Срез поднутрения: чтобы вырвать вставку, пластик в её поднутрении должен быть срезан. Площадь среза — цилиндрическая поверхность глубины поднутрения, умноженная на периметр вставки. Прочность пластика на срез на диаметре поднутрения определяет усилие вырыва.
- Прочность бобышки на растяжение: сама бобышка не должна разрушиться. Площадь растяжения — кольцевое сечение стенки бобышки.
Для типичной латунной вставки M6 с накаткой в стеклонаполненном нейлоне (наружный диаметр 9 мм, длина 12 мм, стенка бобышки 2,5 мм):
| Механизм Отказа | Примерная Несущая Способность |
|---|---|
| Фрикционный захват кольцевым напряжением | 800–1 200 Н |
| Срез поднутрения | 2 500–3 500 Н |
| Разрыв бобышки на растяжение | 4 000–5 500 Н |
| Лимитирующий фактор | Захват кольцевым напряжением (~1 000 Н) |
Лимитирующим фактором обычно оказывается захват кольцевым напряжением. Добавление поднутрения переносит лимитирующий фактор на срез поднутрения и примерно втрое увеличивает прочность на вырыв. Поэтому накатные вставки и вставки с поднутрением стандартны для механически нагруженных применений: гладкая вставка полагается только на тепловой захват, который зависит от температуры и партии материала.
Прочность на Проворот (Крутящая Нагрузка)
Момент, необходимый, чтобы провернуть вставку в бобышке при затяжке крепежа. Определяется:
- Зацепление накатки: зубья накатки врезаются в пластик, давая механическое сопротивление вращению. Алмазная накатка сопротивляется в обоих направлениях; прямая — только в одном (в одну сторону лучше, чем в другую).
- Шестигранный наружный диаметр: шестигранный профиль исключает проворот полностью — пластик заполняет шестигранную полость, и вставка не может повернуться, не срезав пластик одновременно по всем шести углам. Это геометрия с наибольшей стойкостью к провороту.
Для той же вставки M6:
| Тип Накатки | Примерный Момент Проворота |
|---|---|
| Гладкая (без накатки) | 1–3 Н·м |
| Прямая накатка | 5–10 Н·м |
| Алмазная накатка | 8–15 Н·м |
| Шестигранный наружный диаметр | 15–25 Н·м |
Требование по провороту определяется моментом сборки ответного крепежа. Рекомендуемый проектный запас — 2× к моменту сборки: если болт затягивается моментом 12 Н·м, прочность вставки на проворот должна быть не менее 24 Н·м.
Конструкция Пресс-Формы для Литья со Вставками
Литьё со вставками добавляет к циклу операцию — загрузку вставки. Форма раскрывается, предыдущая деталь выталкивается, и оператор или робот устанавливает вставки в форму перед следующим циклом. Эта операция напрямую увеличивает время цикла и создаёт риск качества: смещённая вставка повреждает форму.
Удержание Вставки в Форме
Форма должна удерживать вставку точно при смыкании и впрыске. При давлении впрыска 80–120 МПа поток расплава может сместить вставку, не имеющую положительной фиксации:
- Штифтовое удержание: подпружиненный или убирающийся штифт, входящий во внутренний диаметр вставки. Штифт выводится до или во время выталкивания.
- Магнитное удержание: для ферромагнитных вставок магнит, заделанный в сталь формы, держит вставку. Эффективно для мелких лёгких вставок; недостаточно для вставок примерно от 20 г и для применений с высоким давлением.
- Посадка с натягом: наружный диаметр вставки имеет небольшой натяг с гнездом в полости формы. Вставку запрессовывает в гнездо оператор. Надёжно, но добавляет время на загрузку.
- Вакуумное удержание: вакуумный канал в форме прижимает вставку к стенке полости. Применяется для плоских неферромагнитных вставок (электрические контакты, латунные клеммы).
Предотвращение Облоя на Вставке
Форма должна уплотняться по поверхности вставки, чтобы пластик не затекал на функциональные поверхности:
- Резьбовые вставки: убирающийся знак, ввинчивающийся во внутренний диаметр вставки, уплотняет резьбу и не даёт пластику проникнуть внутрь. Знак вывинчивается при выталкивании, либо деталь выталкивается при выведенном знаке, и резьба остаётся чистой.
- Электрические контакты: поверхность положительного смыкания, шлифованная до зазора 0,02 мм относительно контактной поверхности. Смыкание нужно проверять каждые 5 000–10 000 циклов на накопление облоя по кромке.
- Сквозные вставки: вставки со сквозным отверстием (втулки, подшипники) требуют знака, проходящего через вставку и уплотняющегося с обоих торцов. Знак передаёт усилие удержания вставки и обеспечивает смыкание.
Типичные Дефекты Литья со Вставками
| Дефект | Внешний Вид | Корневая Причина | Решение |
|---|---|---|---|
| Вырыв вставки (в эксплуатации) | Вставка выходит из бобышки под нагрузкой | Недостаточное поднутрение, гладкое тело вставки, ползучесть материала при повышенной температуре | Задать накатную вставку или вставку с поднутрением; проверить совместимость по КТР |
| Радиальные трещины вокруг вставки | Трещины, расходящиеся от вставки в стенке бобышки | Чрезмерное кольцевое напряжение от усадки пластика; стенка бобышки слишком тонкая | Увеличить стенку бобышки; перейти на материал с меньшей усадкой (стеклонаполненный) |
| Облой в резьбовом отверстии | Пластик в резьбе вставки | Знак не уплотняется по торцу вставки; зазор знака слишком велик | Проверить посадку знака; уменьшить зазор до <0,03 мм |
| Смещение вставки при литье | Вставка не в проектном положении; наклонена или вдавлена в бобышку | Вставка не удержана в форме; её сместило давление впрыска | Применить положительную фиксацию (штифт, магнит, натяг) |
| Утяжина напротив бобышки | Видимая впадина на поверхности напротив бобышки | Стенка бобышки слишком толстая у основания; локальное утолщение | Уменьшить стенку бобышки до 0,5–0,6× номинальной; выполнить выборку у основания бобышки |
| Ослабление вставки после термоциклирования | Вставка проворачивается или вырывается после температурного воздействия | Несовпадение КТР; потеря теплового захвата при повышенной температуре | Применить механический замок (поднутрение или накатка); проверить пару материалов |
| Холодная пробка на вставке | Неполное заполнение вокруг вставки; видимая линия спая на поверхности вставки | Вставка слишком холодная; фронт расплава застывает при контакте с вставкой | Подогревать вставки до 80–120°C перед загрузкой; повысить скорость впрыска |
Предварительный нагрев вставок — самый эффективный контроль процесса в литье со вставками. Вставка комнатной температуры (25°C), на которую попадает расплав 280°C, создаёт мгновенный застывший слой на своей поверхности: пластиковая корка затвердевает, не успев затечь в накатку или поднутрение. Подогрев вставок до 80–120°C снижает тепловой удар на 60–70°C и позволяет расплаву полностью заполнить элементы удержания до застывания. Стандартные решения — индукционный нагрев, станции обдува горячим воздухом или нагреваемые магазины вставок, встроенные в ячейку автоматизации.
Инженер по корпусу насоса перешёл от самонарезающих винтов в литых бобышках к латунным вставкам M6 с алмазной накаткой, заформованным со знаком, уплотняющим резьбу, и подпружиненным штифтом удержания на время впрыска. Вставки подогревались до 100°C перед загрузкой. Стенка бобышки составляла 3,5 мм при наружном диаметре вставки 9,0 мм — 0,4× номинальной стенки у основания бобышки, что исключило утяжину на противоположной поверхности. Сборка дала прочность резьбы 18 Н·м без единого вырыва вставки на первых 10 000 изделиях.
Литьё со вставками превращает пластиковую деталь из компонента, который принимает крепёж, в компонент, который его анкерит. Проектная цена — внимание к тепловому расширению, геометрии бобышки и удержанию вставки. Заплатить её нужно на этапе DFM, а не после первого серийного запуска, когда детали идут со вставками, которые свободно проворачиваются, стоит клиенту затянуть болт.