Литьё под Давлением против Литья Уретана — Как Выбрать Правильный Процесс для Пластиковых Деталей Малого и Среднего Объёма
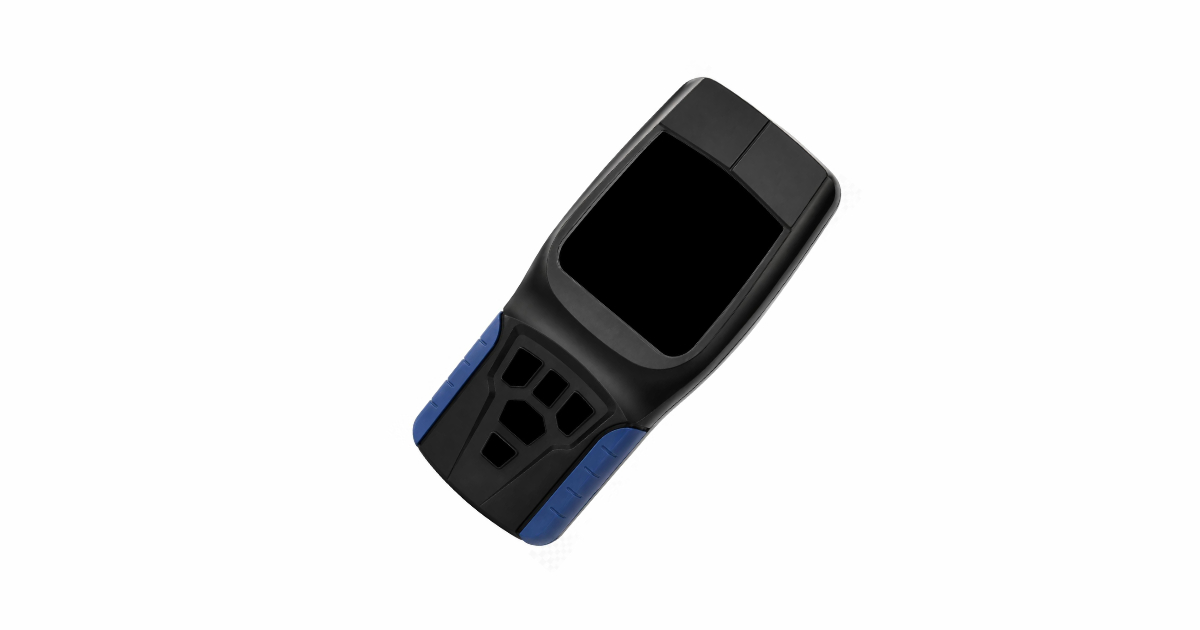
Команда разработки продукта стартапа медицинских устройств завершила проектирование корпуса портативного диагностического прибора — АБС, 95 × 55 × 22 мм, стенка 2,0 мм, с защёлкивающейся сборкой и прозрачным окном из ПК, формуемым вторым этапом. Бизнес-план предусматривает 500 единиц для клинических испытаний в первом месяце, рост до 2 000 единиц для начального рыночного запуска в шестом месяце и выход на 15 000 единиц в год к восемнадцатому месяцу. Бюджет на оснастку ¥180 000, приемлемая себестоимость ¥35 при пусковых объёмах.
Бизнес-план предусматривает литьё под давлением при 15 000 единиц в год. Но стальная пресс-форма стоит ¥65 000 и требует пяти недель до T1. Образцы для клинических испытаний нужны через три недели. Альтернативы: фрезеровать корпуса на ЧПУ из листового АБС (¥220 за штуку, 3 дня), печатать на 3D-принтере (¥85 за штуку, приемлемая косметика, но без долговечности защёлок) или отливать из уретана (¥45 за штуку, 10 дней на силиконовую форму, 20–25 деталей с формы в день).
Литьё уретана занимает промежуток между штучным прототипированием и производственным литьём под давлением — примерно от 10 до 5 000 единиц, где экономика штуки при жёсткой оснастке ещё не пересеклась, а себестоимость фрезеровки или 3D-печати уже слишком высока. Как и литьё под давлением малых объёмов, оно обслуживает диапазон объёмов, где экономика единицы продукции является доминирующим критерием выбора процесса. Это также стандартный метод мостового производства: изготовление деталей в материале, эквивалентном производственному, пока строится стальная пресс-форма, чтобы клинические испытания, регистрационное досье или рыночная валидация могли идти параллельно с изготовлением оснастки. Данный мостовой подход — стратегия-компаньон к быстрому изготовлению оснастки: литьё уретана закрывает окно 10–500 единиц, где не оправдана даже алюминиевая прототипная форма.
Как Работает Литьё Уретана
Процесс начинается с мастер-модели — как правило, напечатанной на 3D-принтере или обработанной на ЧПУ детали, представляющей окончательную геометрию. Модель подвешивается в формовочном ящике, и вокруг заливается жидкий силиконовый каучук. После отверждения силикона (обычно 16–24 часа при комнатной температуре) форма разрезается по заданной линии разъёма, и модель извлекается. В результате получается гибкая силиконовая полость, точно воспроизводящая отделку поверхности и геометрию модели.
Для изготовления детали двухкомпонентная жидкая уретановая смола смешивается, дегазируется под вакуумом и заливается в силиконовую форму. Форма помещается в камеру давления 4–6 бар, чтобы схлопнуть оставшиеся пузырьки воздуха. Уретан отверждается — обычно 30–90 минут при 60–80 °C — и деталь извлекается. Силиконовая форма пригодна для повторного использования примерно на 20–30 заливок, после чего поверхность полости деградирует, а точность размеров уходит за пределы допуска.
Процесс ручной, медленный и даёт небольшое количество деталей с формы в день. Одна силиконовая форма, дающая 25 деталей в день, обеспечивает примерно 500 деталей в месяц — достаточно для клинических испытаний, пилотного производства и мостовых объёмов.
Пересечение Затрат — Где Выигрывает Каждый Процесс
Экономическое сравнение литья уретана и литья под давлением определяется двумя кривыми: амортизированная стоимость оснастки на деталь снижается с объёмом, а себестоимость производства детали (материал + труд + машинное время) примерно постоянна.
| Объём (ед.) | Литьё Уретана Себестоимость/Ед. | Литьё под Давлением Себестоимость/Ед. | Более Дешёвый Процесс |
|---|---|---|---|
| 10 | ¥180–250 | ¥2 500–4 000 | Литьё уретана |
| 100 | ¥80–120 | ¥280–420 | Литьё уретана |
| 500 | ¥45–65 | ¥70–95 | Литьё уретана |
| 1 000 | ¥40–55 | ¥42–58 | Примерно равно |
| 3 000 | ¥35–50 | ¥18–25 | Литьё под давлением |
| 5 000 | ¥32–48 | ¥11–16 | Литьё под давлением |
| 10 000 | ¥30–45 | ¥7–11 | Литьё под давлением |
| 50 000 | Нецелесообразно | ¥3–5 | Только литьё под давлением |
Точка пересечения — момент, когда литьё под давлением становится дешевле на деталь, чем литьё уретана — обычно находится между 800 и 1 500 единиц для деталей массой 50–200 г. Выше 5 000 единиц литьё уретана редко бывает экономически конкурентоспособным. Ниже 500 единиц литьё под давлением редко экономически оправдано, если только деталь не требует свойств материала, которых уретан дать не может.
Разбор затрат на литьё под давлением при малых объёмах определяется амортизацией стальной формы. Форма за ¥65 000, распределённая на 500 деталей, добавляет ¥130 на деталь только за счёт оснастки — больше, чем полная себестоимость детали при литье уретана. На 10 000 деталях амортизация оснастки падает до ¥6,50 на деталь, и себестоимость производства ¥4–7 делает литьё под давлением очевидным победителем.
Свойства Материалов — Уретан против Термопласта
Смолы для литья уретана — термореактивные: они отверждаются химической реакцией, сшивающей полимерные цепи, а не охлаждением из расплава, как термопласты. Сшитая структура даёт уретанам превосходную вязкость и химическую стойкость, но свойства материала отличаются от литьевых термопластов в нескольких важных отношениях:
| Свойство | Литой Уретан (имитация АБС) | Литой под Давлением АБС | Дельта |
|---|---|---|---|
| Предел прочности | 45–55 МПа | 40–50 МПа | Сопоставимо |
| Модуль упругости при изгибе | 1,8–2,4 ГПа | 2,0–2,5 ГПа | Близко |
| Ударная вязкость по Изоду | 80–120 Дж/м | 200–350 Дж/м | Уретан на 50–65 % ниже |
| Теплостойкость | 70–85 °C | 85–95 °C | Уретан ~ на 10 °C ниже |
| УФ-стойкость | Низкая (желтеет без добавок) | Средняя (УФ-стабилизир. марки) | АБС превосходит |
| Окрашиваемость | Ограниченная (пигмент в смоле) | Полный диапазон (предварительно окрашенный гранулят или мастербатч) | Литьё под давлением лучше |
| Минимальная толщина стенки | 1,5 мм (ограничено текучестью) | 0,5–1,0 мм типично | Литьё под давлением лучше |
| Усадка | 0,1–0,3 % (очень низкая) | 0,5–0,7 % (АБС) | Уретан ниже |
Ключевое ограничение уретана — ударная вязкость. Защёлка, выдерживающая 50 циклов сборки в литом АБС, может выйти из строя через 10–15 циклов в литом уретане, имитирующем АБС. Сшитая структура, которая даёт уретанам вязкость в массиве, хрупка при высоких деформациях и малых сечениях, характерных для балки защёлки. Для конструкций с защёлками, живыми шарнирами и другими высокодеформационными элементами литьё уретана — это функциональная проверка геометрии, но не надёжный прогноз долговечности литой детали. Выбор материала для производства должен проводиться отдельно, с использованием литьевых образцов для валидации DFM.
Второе ограничение — теплостойкость. Большинство универсальных литьевых уретанов имеют теплостойкость на 10–20 °C ниже, чем соответствующие литьевые термопласты. Медицинское устройство, которое должно выдерживать автоклавирование при 134 °C, нельзя оценивать по литой уретановой детали — уретан размягчится и деформируется. Для высокотемпературных применений единственный корректный процесс функциональных испытаний — литьё под давлением в производственном материале.
Стоимость и Сроки Изготовления Форм
| Параметр | Силиконовая Форма (Уретан) | Стальная Форма (Литьё под давлением) |
|---|---|---|
| Материал формы | Силиконовый каучук (Shore A 30–50) | Сталь P20 / 718H / H13 |
| Стоимость формы | ¥3 000–8 000 | ¥35 000–80 000+ |
| Срок до первой детали | 5–10 дней | 18–30 дней (внутр. пр-во) |
| Ресурс формы | 20–30 заливок | 100 000–500 000+ впрысков |
| Гнёздность | 1 (типично) | 1–16+ |
| Воспроизведение поверхности | Отличное — точно копирует мастер-модель | Отличное — SPI A-1 до VDI 45 |
| Допуск размеров | ±0,15–0,25 мм (усадка формы) | ±0,05–0,15 мм (зависит от процесса) |
| Поднутрения | Отлично — гибкая форма снимает поднутрения без ползунов | Требуются выталкиватели, ползуны или разборные знаки |
| Изменения конструкции | Новая силиконовая форма (¥3 000–8 000, 5–10 дней) | Доработка стальной формы или новый вкладыш (¥5 000–20 000, 7–21 день) |
Гибкость силиконовой формы — одновременно её преимущество и ограничение. Форма снимает поднутрения без боковых ползунов, поэтому детали со сложной геометрией защёлок можно лить без той сложности оснастки, которую требует литьё под давлением — существенный выигрыш по стоимости и срокам для геометрически сложных деталей при малых объёмах. Но форма деградирует с каждой заливкой: силикон поглощает компоненты уретановой смолы, набухает и теряет точность размеров. К 25–30-й заливке на поверхности полости видны следы разрушения, а размеры деталей начинают уходить на 0,1–0,2 мм.
Если деталь требует поднутрений, которые в стальной форме потребовали бы боковых ползунов, гибкая форма для литья уретана — экономичный способ проверить геометрию поднутрения до того, как будет утверждена конструкция литьевой формы. Она работает как процесс функционального прототипа, который одновременно валидирует конструкцию детали и выигрывает время для производственной оснастки.
Отделка Поверхности — Преимущество Мастер-Модели
Литьё уретана воспроизводит отделку поверхности мастер-модели с исключительной точностью. Если мастер-модель отполирована до отделки SPI A-1, литые детали получат отделку SPI A-1. Если мастер-модель текстурирована, литые детали воспроизведут текстуру. Это существенное преимущество перед фрезерованными или 3D-печатными прототипами, которым для достижения косметического качества поверхности нужна постобработка.
Для корпуса команды медицинского устройства — с матовой отделкой снаружи и полированным прозрачным окном — мастер-модель была бы изготовлена с нанесением обеих отделок, и силиконовая форма точно воспроизвела бы их при каждой заливке. Стандарты отделки поверхности, применимые к литьевым деталям, в равной степени применимы к мастер-модели: отливка воспроизводит то, что даёт мастер-модель. Литые детали были бы косметически неотличимы от производственных литьевых деталей — критическое требование для партий клинических испытаний, с которыми будут работать клиницисты, формирующие впечатление о качестве по внешнему виду и тактильным ощущениям устройства.
Система Принятия Решений
| Критерий | Выбрать Литьё Уретана, когда… | Выбрать Литьё под Давлением, когда… |
|---|---|---|
| Объём | 10–1 500 единиц всего | >1 500 единиц или >5 000/год |
| Срок | Детали нужны через <2 недели | 4–8 недель доступно на оснастку |
| Требования к материалу | Механические свойства некритичны; HDT <85 °C | Требуются свойства производственного материала; высокая теплостойкость или ударная нагрузка |
| Косметика | Поверхность, эквивалентная производственной, при прототипном объёме | Стабильные цвет и отделка от партии к партии |
| Геометрия | Сложные поднутрения, которые потребовали бы боковых ползунов | Тонкие стенки (<1,5 мм), жёсткие допуски (±0,10 мм или жёстче) |
| Бюджет | <¥10 000 на оснастку | Бюджет на производственную форму |
| Функциональные испытания | Проверка формы и посадки; ограниченные функциональные испытания | Полные функциональные, надёжностные и регуляторные испытания |
Команда медицинского устройства из начала статьи приняла стандартное решение мостового производства: литьё уретана для 500 единиц клинических испытаний (¥45/шт., силиконовая форма за 10 дней, косметика, эквивалентная производственной), затем стальная пресс-форма для 2 000 единиц запуска и ежегодных 15 000. Силиконовая форма обошлась в ¥6 000 и выдала детали через 12 дней. Клинические испытания шли по графику, пока изготавливалась стальная форма. Себестоимость при 15 000 единиц литьём под давлением составила ¥6,80 — в 6,6 раза ниже, чем литьё уретана при 500 единицах.
Литьё уретана не заменяет литьё под давлением. Оно дополняет его — процесс, заполняющий разрыв по объёму между прототипом и производством и разрыв по времени между заморозкой дизайна и поставкой T1. Стратегически применённое, оно позволяет разработке продукта и оснастке идти параллельно, а не последовательно — та же логика, которая делает быстрое изготовление оснастки ценным для проектов, где объём достаточно велик, чтобы оправдать стальную форму, но срок не позволяет её ждать.