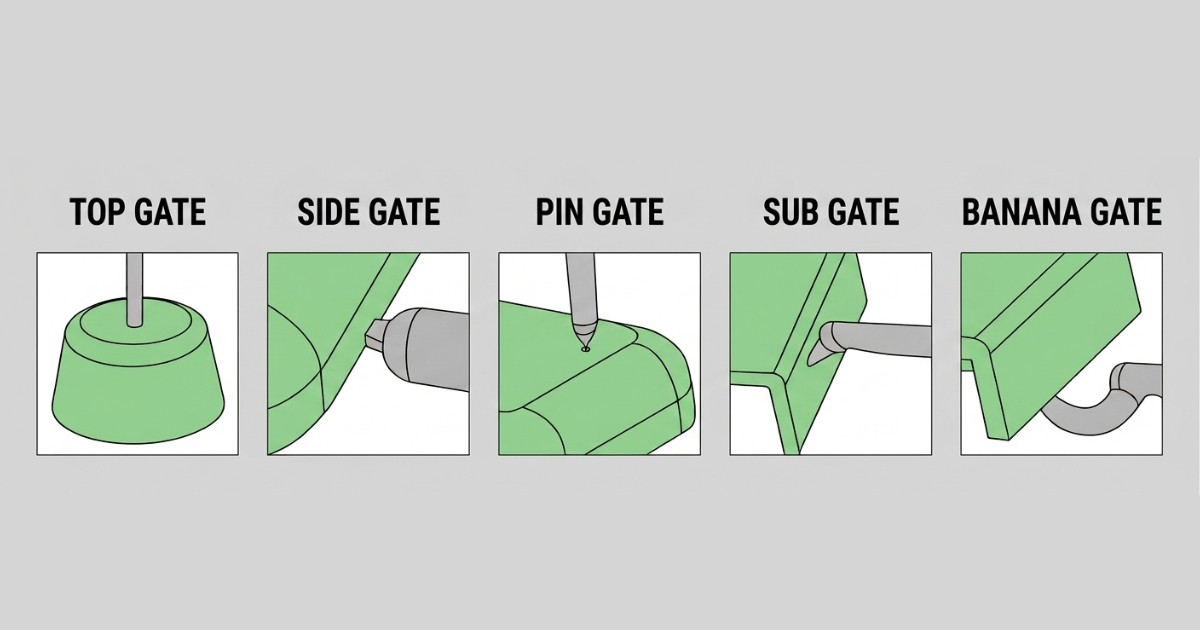
Проектирование Впускных Литников для Пресс-Форм — Типы, Расположение и Управление Следами
Конструктор пресс-форм на контрактном производстве получает файл детали — прозрачного поликарбонатного корпуса медицинского прибора: 85 × 55 × 22 мм, стенка 2,0 мм, полировка SPI A-1 на всех видимых поверхностях и примечание в спецификации: «следы литника не должны быть видны ни на одной поверхности Класса А». У детали четыре наружные грани, и все они косметические. Нижняя грань — поверхность защёлочного соединения с 12 консольными защёлками: она несёт функциональную нагрузку и для размещения литника недоступна. Внутренняя поверхность занята стойками печатной платы, башнями защёлок и стенкой батарейного отсека.
Перед конструктором два вопроса, определяющих всё дальнейшее: где разместить литник и какой тип литника даст требуемый косметический результат при заполнении стенки 2 мм на пути течения 85 мм?
Проектирование литников — это пересечение инженерии пресс-форм, поведения материала и косметических требований. Неудачно выбранное место литника даёт линию спая через конструктивный элемент. Неудачно выбранный тип литника оставляет след, выходящий за косметическую спецификацию. Слишком маленький литник повышает давление заполнения, удлиняет цикл и может вызвать сдвиговую деструкцию материала на входе в литник. Это руководство охватывает пять типов литников, применяемых в производственных пресс-формах, правила размещения, определяющие качество заполнения, и стандарты управления следами, которых требуют косметические детали.
Что Делает Литник
Литник — это финальное сужение, через которое расплав полимера поступает в формующую полость. Это наименьшее поперечное сечение во всей системе подачи расплава — намеренно. Литник выполняет четыре функции:
- Ограничение потока — создаёт сдвиговой нагрев в точке входа в полость и снижает вязкость расплава ровно в тот момент, когда материал входит в полость. Принцип тот же, что при растирании ладоней для согрева: скорость сдвига в узком литнике генерирует фрикционное тепло, которое улучшает текучесть именно там, где это нужно.
- Контроль застывания — литник застывает первым при остановке впрыска, отсекая полость от литниковой системы. Если литник слишком велик, при падении давления впрыска полость может отдать материал обратно в литниковый канал — с образованием пустот, утяжин и размерных отклонений.
- Расположение следа — литник оставляет на детали след. Тип литника определяет размер, форму и положение этого следа. Косметическая спецификация влияет на выбор литника не меньше, чем требования заполнения.
- Метод отделения литника — способ, которым литник отделяется от детали после литья, определяет, будет отделение автоматическим (форма делает это при выталкивании), ручным (оператор срезает) или роботизированным (съёмщик литников или инструмент на конце руки робота). Метод отделения напрямую влияет на себестоимость детали.
Типы Литников — Выбор по Геометрии и Требованиям
1. Щелевой Литник (Боковой)
Наиболее распространённый тип. Прямоугольное или трапециевидное сечение, выполненное в плоскости разъёма и питающее полость с одной стороны. Литник лежит в той же плоскости, что и плоскость разъёма, и подаёт материал непосредственно в стенку полости.
| Параметр | Типичное Значение |
|---|---|
| Ширина литника | 1,5–6,0 мм (обычно 0,5–0,8× стенки детали в месте литника) |
| Глубина литника | 0,5–1,5 мм (обычно 0,5–0,7× толщины стенки) |
| Длина перешейка | 0,5–1,5 мм (короткий перешеек — меньше перепад давления, но сложнее обработка) |
| Уклон литника | 2–3° на каждую сторону для чистого выталкивания |
Когда применять: универсальный литник для деталей, где след литника может находиться на некосметической кромке. Работает почти со всеми материалами и геометриями деталей. Прямоугольное сечение даёт широкий неглубокий вход расплава, который распределяет фронт потока вдоль стенки полости, — это снижает струйное течение и даёт гладкую картину заполнения.
Когда не применять: когда все наружные грани детали косметические или когда место литника находится на поверхности, видимой конечному пользователю. Щелевой литник оставляет прямоугольный след, требующий ручной зачистки: оператор срезает остаток литника бокорезами заподлицо, и срезанная поверхность должна укладываться в косметическую спецификацию.
Отделение: ручное — оператор срезает след литника после выталкивания. Время зачистки обычно 3–8 секунд на деталь в зависимости от размеров литника и доступности. В крупносерийном производстве накопленные затраты труда на ручное отделение часто оправдывают более высокую стоимость оснастки для литника с автоматическим отделением.
2. Туннельный Литник (Подводящий)
Конический или трапециевидный туннель, обработанный под углом в стали формы и входящий в полость ниже плоскости разъёма. При выталкивании литник отрывается от детали автоматически: наклонный туннель срезает литник у стенки полости, пока деталь выталкивается, отделяя её от литникового канала без участия оператора.
| Параметр | Типичное Значение |
|---|---|
| Диаметр литника у полости | 0,5–1,8 мм |
| Угол туннеля | 30–45° от горизонтали |
| Длина туннеля | 1,5–4,0 мм |
| Точка входа литника | 0,5–1,0 мм ниже плоскости разъёма на боковой стенке полости |
Когда применять: крупносерийное производство, где затраты на ручное отделение неприемлемы. Туннельные литники обеспечивают полностью автоматическое литьё: деталь и литниковый канал выталкиваются раздельно, канал падает в приёмную тару, а детали передаются на следующую операцию без участия оператора у машины. Особенно эффективны для PP, PE и эластичных материалов, которые было бы трудно зачистить чисто щелевым литником.
Когда не применять: жёсткие хрупкие материалы (PS, ненаполненный POM, некоторые марки PMMA), которые при выталкивании ломаются, а не срезаются, — отрыв литника может распространиться в тело детали и создать трещину или конструктивно слабую точку. Стеклонаполненные материалы ускоряют износ туннеля: абразивный наполнитель разрушает кромку входа туннеля за 50 000–100 000 циклов, после чего требуется замена вставки. Не подходят они и для деталей, где след литника (небольшой выступ в точке входа) приходится на косметическую поверхность.
Отделение: автоматическое — срез при выталкивании. След представляет собой небольшой выступ или углубление в точке входа литника, обычно высотой 0,2–0,5 мм. Допустим на внутренних поверхностях и скрытых наружных стенках; недопустим на косметических поверхностях Класса А.
3. Веерный Литник
Литник, расширяющийся от литникового канала по треугольной или веерной схеме и входящий в полость широким фронтом. Глубина литника постоянна, а ширина увеличивается, распределяя расплав по большей площади входа в полость.
| Параметр | Типичное Значение |
|---|---|
| Ширина литника у полости | 6–40 мм (обычно 2–10× глубины перешейка) |
| Глубина литника | 0,3–1,0 мм (тоньше стенки детали в точке входа) |
| Угол веера | 15–30°, полный угол при вершине |
| Длина перешейка | 0,5–1,5 мм |
Когда применять: крупные плоские детали, где точечный литник дал бы чрезмерное время заполнения и перепад давления. Широкий вход расплава создаёт равномерный фронт потока и снижает риск следов течения (эффект граммофонной записи) на видимых плоских поверхностях — типичная проблема рамок дисплеев, панелей приборов и прозрачных деталей, где следы течения являются основным косметическим дефектом.
Когда не применять: мелкие детали (ширина веерного литника превысила бы размер детали), многогнёздные формы, где веерные литники заняли бы слишком много полезной площади формы, а также детали со сложной геометрией на входной кромке, где широкий фронт расплава дал бы непредсказуемое заполнение.
Отделение: ручное — требуется зачистка по широкой линии литника. Чем шире литник, тем больше времени у оператора на деталь. Для веерного литника шириной 30 мм время зачистки составляет 8–12 секунд против 3–5 секунд для щелевого литника 4 мм. Веерные литники обычно ограничены одногнёздными или малогнёздными формами, где затраты труда на отделение не доминируют в себестоимости детали.
4. Мембранный Литник (Кольцевой)
Литник по всему периметру, применяемый для цилиндрических деталей, где расплав входит по всей окружности детали. Литник образует тонкое кольцевое сечение, питающее полость одновременно по 360°.
| Параметр | Типичное Значение |
|---|---|
| Толщина перешейка литника | 0,2–0,5 мм |
| Длина перешейка | 0,5–1,0 мм |
| Тип литниковой системы | Холодноканальная система с кольцевым питающим каналом |
Когда применять: цилиндрические и осесимметричные детали — шестерни, обоймы подшипников, корпуса линз, корпуса клапанов и любые круглые детали, где критична соосность. Вход расплава по 360° даёт строго радиальный поток и устраняет коробление, которое создаёт асимметричное заполнение от одного щелевого литника на круглой детали. Применяется также для тонкостенных цилиндрических деталей (стенка <1,0 мм), где кольцевой литник по 360° минимизирует длину пути течения и снижает давление заполнения.
Когда не применять: нецилиндрические детали (геометрия не поддерживает кольцевой литник) или детали, где след литника по всему периметру недопустим, — мембранный литник оставляет тонкую кольцевую линию, которую нужно срезать или обработать механически.
Отделение: ручное или механическое. Тонкий кольцевой литник обычно вырубают во второй операции (вырубной штамп снимает кольцо литника за один ход пресса) или обтачивают на токарном станке при жёстких требованиях к допускам. Некоторые конструкции используют внутренний мембранный литник (питание в центр кольцевой детали), который выламывается выталкивающей втулкой при выталкивании.
5. Игольчатый Литник (Клапан Горячего Канала)
Литник горячеканальной системы с механически приводимой иглой, которая открывает и закрывает отверстие литника на поверхности полости. При впрыске игла отводится пневматическим или гидравлическим давлением, пропуская расплав, а после заполнения полости выдвигается вперёд и запирает литник на поверхности полости. Результат — след литника, практически заподлицо с поверхностью детали: плоский круглый отпечаток вместо выступающего бугорка.
| Параметр | Типичное Значение |
|---|---|
| Диаметр литника | 1,5–6,0 мм (при полностью отведённой игле) |
| Диаметр иглы | 1,0–4,0 мм (соответствует отверстию литника) |
| Привод | Пневматический (стандарт) или гидравлический (для материалов с высокой температурой расплава) |
Когда применять: косметические детали, где выступающий след литника недопустим, — внутренняя отделка автомобиля, корпуса бытовой электроники, кожухи медицинских приборов и любые поверхности Класса А, где отпечаток литника находится на видимой грани. Применяется также при больших массах впрыска (>200 г), где литник должен оставаться открытым в течение продолжительной фазы заполнения и подпитки, и при последовательном открытии игольчатых литников, когда несколько литников открываются по очереди для управления картиной заполнения крупных деталей (автомобильные бамперы, панели приборов).
Когда не применять: мелкосерийное производство, где стоимость горячеканальной системы ($3 000–8 000 на точку) не окупается на достаточном количестве деталей. Термочувствительные материалы, которые деградировали бы в коллекторе горячего канала при длительном времени пребывания. Детали меньше примерно 20 г, где оснастка игольчатого литника физически слишком велика для геометрии полости.
Отделение: не требуется — игла запирает литник заподлицо или почти заподлицо с поверхностью полости. След литника — плоский круглый отпечаток, обычно глубиной 0,02–0,05 мм, которая может быть признана допустимой даже на видимых поверхностях при разумном размещении.
Размещение Литника — Пять Правил
Размещение литника так же важно, как его тип. Правильно спроектированный литник в неверном месте даёт деталь, которая заполняется, но не работает.
Правило 1: Подводить в Самое Толстое Сечение
Пластик неохотно течёт от тонкого к толстому и естественно — от толстого к тонкому. Литник должен питать самое толстое сечение детали, чтобы фронт расплава двигался от толстого к тонкому: так тонкие сечения заполняются последними, что и нужно, поскольку тонкие сечения застывают быстрее всего. Если литник питает тонкое сечение и расплав должен течь в более толстую зону, тонкое сечение застывает до того, как толстое получит полную подпитку, — в толстой зоне образуются утяжины и пустоты.
Для детали с переменной толщиной стенки литник размещают на самом толстом участке, а путь течения должен идти к последовательно более тонким сечениям.
Правило 2: Сознательно Позиционировать Линии Спая
Каждое отверстие, паз или знак в полости создаёт ниже по потоку линию спая. Положение линии спая предсказуемо: она образуется там, где фронт расплава сходится после разделения препятствием. Конструктор управляет тем, где образуются линии спая, позиционируя литник относительно препятствия.
Если линия спая неизбежна, её размещают:
- на некосметической поверхности (внутреннее ребро, скрытая стенка);
- вдали от конструктивных элементов (бобышек, защёлок, шарнирных точек);
- вдали от мест установки резьбовых вставок, где пониженная прочность на линии спая вызвала бы вырыв.
Анализ течения расплава предсказывает положение линий спая до обработки стали. Конструктор, пропускающий этот шаг, обнаруживает линии спая на образце T1 и затем объясняет заказчику, почему видимая линия проходит через логотип на лицевой грани детали.
Правило 3: Минимизировать Длину Течения
Длина пути течения от литника до самой удалённой точки полости определяет требуемое давление впрыска и минимальную толщину стенки, которую можно заполнить. Для данного материала и толщины стенки существует максимальная длина течения, за которой фронт расплава застывает, не дойдя до конца полости, — получается недолив.
| Материал | Максимальное Отношение Длины Течения (длина течения : толщина стенки) |
|---|---|
| PP (легкое течение) | 250:1 – 300:1 |
| ABS | 150:1 – 200:1 |
| PC | 80:1 – 120:1 |
| PC/ABS | 100:1 – 150:1 |
| PA6 | 150:1 – 250:1 |
| PBT | 100:1 – 150:1 |
| POM | 100:1 – 180:1 |
| PEEK | 50:1 – 80:1 |
Если требуемая длина течения превышает возможности материала при данной толщине стенки, варианты такие: увеличить толщину стенки (если позволяет конструкция), перенести литник ближе к удалённой точке (сократив длину течения) или добавить дополнительные литники (разбив поток на более короткие участки ценой дополнительных линий спая).
Правило 4: Избегать Прямого Удара о Знаки
Литник, направленный прямо напротив знака, заставляет расплав ударять о поверхность знака с высокой скоростью и создаёт след течения (серебристость или побежалость), расходящийся от точки удара. Решение: сместить литник не менее чем на 2× его диаметра от оси любого знака либо применить литник с промежуточной перемычкой, который направляет поток расплава параллельно поверхности знака, а не перпендикулярно ей.
Правило 5: Учитывать Материал-Специфичное Поведение
- Стеклонаполненные материалы (PA6-GF30, PP-GF20, PBT-GF30): ориентация стекловолокна следует направлению потока. Литник, создающий асимметричный поток (один щелевой литник на прямоугольной детали), даёт асимметричную ориентацию волокна, а она — разную усадку в направлении потока и поперёк него и, как следствие, коробление. Центральный литник или два боковых литника, создающие симметричный поток, минимизируют коробление после литья у наполненных материалов.
- Огнестойкие материалы: антипирены повышают вязкость расплава и снижают термостабильность. Увеличенные литники (1,2–1,5× стандартного сечения для той же толщины стенки) снижают сдвиговой нагрев и предотвращают деградацию материала в литнике. Меньшие литники с антипиренами дают прижоги на литнике уже в первые 100–200 циклов.
- Прозрачные материалы (PC, PMMA, MABS): след литника заметнее, чем на окрашенных материалах. Туннельный литник на прозрачной детали оставляет внутреннюю концентрацию напряжений, видимую как ореол двулучепреломления в поляризованном свете. Щелевой литник на некосметической кромке — самый безопасный вариант по умолчанию для прозрачных деталей, если игольчатый литник не оправдан объёмом производства.
Размер Литника — Расчёт Поперечного Сечения
Слишком маленький литник вызывает сдвиговую деструкцию (материал горит в литнике), чрезмерный перепад давления (потребность в большем усилии запирания) и струйное течение (расплав входит в полость узкой струёй, а не сплошным фронтом). Слишком большой литник удлиняет цикл (литник застывает медленнее, задерживая набор дозы), оставляет больший след, а в холодноканальной системе означает более массивный литниковый канал и перерасход материала.
Отправная точка для глубины и ширины литника — толщина стенки детали в месте литника:
| Материал | Глубина Литника | Ширина Литника |
|---|---|---|
| ABS, PS, PMMA (аморфные, легкое течение) | 0,5–0,7× стенки | 0,5–1,0× глубины |
| PC, PPO (аморфные, вязкие) | 0,7–0,8× стенки | 0,5–1,0× глубины |
| PP, PE (полукристаллические, легкое течение) | 0,4–0,6× стенки | 0,8–1,2× глубины |
| PA6, PA66 (полукристаллические, средние) | 0,6–0,8× стенки | 0,5–1,0× глубины |
| POM, PBT (полукристаллические, средние) | 0,6–0,8× стенки | 0,5–0,8× глубины |
| Стеклонаполненные (>20 %) | 0,8–1,0× стенки | 0,6–0,8× глубины |
| PEEK, PPS, PEI | 0,8–1,0× стенки | 0,6–0,8× глубины |
Для стенки ABS 2,0 мм в месте литника: глубина литника = 1,0–1,4 мм, ширина литника = 0,5–1,4 мм. Глубина литника 1,2 мм и ширина 1,0 мм — консервативная отправная точка, которую корректируют по результатам заполнения на T1.
Длина перешейка — расстояние от литникового канала до полости, на котором сечение литника постоянно, — должна быть как можно короче — насколько позволяет обработка, обычно 0,5–1,5 мм. Короткий перешеек снижает перепад давления на литнике и сдвиговой нагрев материала. Длинный перешеек повышает перепад давления и сдвиговой нагрев, но даёт более чистую точку отрыва для туннельного литника. Длина перешейка — параметр обработки, а не параметр конструкции: конструктор задаёт минимальное практическое значение для данного типа литника, а изготовитель формы определяет, что позволяет его процесс EDM или CNC.
След Литника по Косметическому Классу
Косметическая спецификация определяет, какая степень отпечатка литника допустима:
| Косметический Класс | Требование к Следу Литника | Допустимые Типы Литников |
|---|---|---|
| Класс A (видимый, след недопустим) | Заподлицо, максимум 0,05 мм, без выступающего бугорка | Только игольчатый литник |
| Класс B (видимый, малый след допустим) | Выступающий след ≤0,2 мм, плоская срезанная поверхность | Туннельный литник (некосметическая грань), щелевой литник с зачисткой |
| Класс C (невидимый или скрытый) | След ≤0,5 мм, след зачистки допустим | Щелевой, туннельный, веерный литник |
| Внутренний (только функция) | Без ограничений | Любой тип литника |
Для корпуса медицинского прибора, с которого начинается это руководство, — Класс А на всех наружных гранях, внутренняя поверхность загружена функциональными элементами — решением будет игольчатый литник с выходом на внутреннюю поверхность. Игла входит со стороны пуансона (внутренняя поверхность полости) и стоит между стойками печатной платы, оставляя круглый след глубиной 0,02 мм на некосметической внутренней грани. Горячеканальная система добавляет $5 000 к стоимости формы, но исключает ручное отделение и косметический брак; альтернатива — щелевой литник на нижней кромке под защёлку — потребовала бы ручной зачистки 12 литников на деталь — примерно 18 секунд работы оператора на каждую деталь, что добавляет около $0,45 трудозатрат на деталь. При 50 000 деталей в год игольчатый литник окупает вложения в горячеканальную систему в первый год производства и даёт деталь с лучшим косметическим результатом.
Проектирование литника — не второстепенный вопрос в процессе проектирования формы. Оно определяет качество заполнения, управляет положением линий спая, задаёт косметический стандарт детали и определяет стоимость отделения литника, которая накапливается в каждом производственном прогоне за весь срок службы формы. Время, потраченное на определение типа и положения литника, окупается отсутствием хотя бы одной доработки оснастки для переноса литника, размещённого без учёта Правила 2: сознательно позиционируйте линии спая.