Литьё Под Давлением с Газом — Техническое Руководство по Пустотелым и Толстостенным Пластиковым Деталям
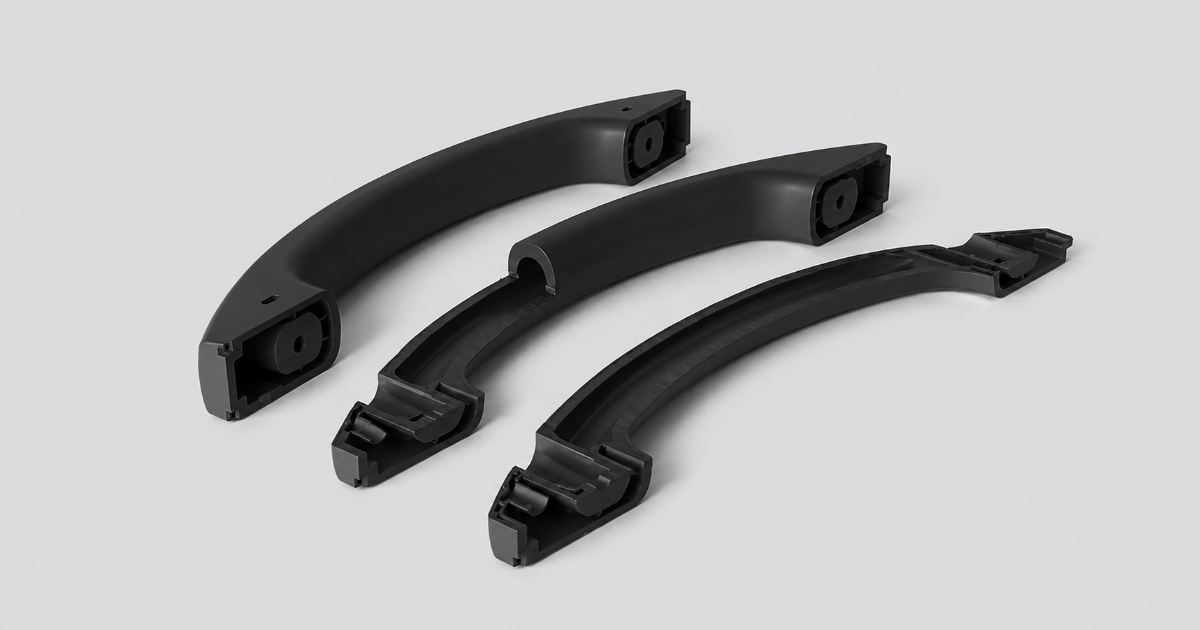
Инженер-продуктолог автомобильного поставщика проектирует внутреннюю дверную ручку. Текущая конструкция — монолитная деталь из АБС: длина 180 мм, диаметр в зоне захвата 28 мм, номинальная толщина стенки 4 мм, четыре крепёжные бобышки. При объёме 50 000 единиц в год время цикла составляет 42 секунды. Деталь весит 85 граммов. На каждом соединении бобышки через окрашенное покрытие класса A проступает видимая утяжина. OEM отклонил три последние подачи PPAP из-за косметических дефектов в зонах бобышек. Инструментальный участок вывел давление выдержки на максимум, увеличил время выдержки и опробовал три разные марки материала. Ничто не убирает утяжины без вывода времени цикла за пределы согласованной себестоимости.
Решение — не в большем давлении выдержки. Решение — в газообразном азоте.
Проблема: Когда Монолитного Пластика Слишком Много
Деталь из пластика с поперечным сечением 20 мм звучит как рядовая задача литья под давлением — пока не посчитаешь цифры. Время охлаждения монолитного сечения 20 мм примерно пропорционально квадрату толщины стенки. При стенке 2 мм охлаждение занимает 5–8 секунд. При 20 мм — 8–12 минут. С таким временем цикла в серийном производстве работать нельзя.
Даже если бы можно было ждать, на каждом стыке толстых сечений выросла бы глубокая утяжина. Пока расплавленный сердечник остывает и садится, уже затвердевшая корка втягивается внутрь — получается видимая впадина, которую не предотвратить никаким давлением выдержки. Попытка компенсировать её повышенным давлением выдержки создаёт внутренние напряжения, и деталь коробится при выталкивании.
Именно здесь в разговор вступает литьё с газом.
Возьмите подлокотник кресла, автомобильную дверную ручку или рукоятку бытового прибора. Этим деталям нужна конструкционная жёсткость: монолитное сечение израсходует лишний материал, растянет время цикла до экономически неприемлемого уровня и даст косметический дефект на каждом стыке. Литьё с газом решает все три проблемы одновременно — делает толстое сечение полым сжатым азотом, сокращая расход материала на 20–40%, время охлаждения на 40–60% и сводя утяжины к нулю.
Что Такое Литьё Под Давлением с Газом?
Литьё под давлением с газом — вариант процесса, при котором сжатый газообразный азот (обычно 200–350 бар) впрыскивается в полость формы во время впрыска расплава или сразу после него. Газ идёт по пути наименьшего сопротивления через расплавленный сердечник детали, вытесняя пластик наружу к стенке полости, и образует сеть пустотелых каналов во всех толстых сечениях.
С пластиком газ не смешивается: он проталкивает вперёд ещё расплавленный материал сердечника, завершая заполнение полости и одновременно делая внутренний объём полым. В результате деталь имеет монолитную корку и пустотелый сердечник — по структуре она похожа на кость или на полую трубу: максимум жёсткости на изгиб при минимуме массы.
В промышленной практике доминируют два варианта процесса.
Метод Короткого Впрыска (Внутренний Газ)
Полость формы намеренно заполняется расплавом только на 70–85% полного объёма. Затем азот впрыскивается через газовый штифт непосредственно в расплавленный пластик. Газ расширяется и выталкивает пластик наружу, пока тот не прижмётся ко всей стенке полости. Поскольку впрыск газа компенсирует намеренно недолитый объём, готовая деталь получается полностью оформленной — но с пустотелым сердечником вместо монолитного сечения.
Метод короткого впрыска — самый распространённый вариант. Лучше всего он работает на деталях с чётко выраженными толстыми сечениями, которые могут служить газовыми каналами: ручки, направляющие, рамки и компоненты с одним доминирующим путём течения.
Метод Полного Впрыска (Внешний Газ)
При полном впрыске полость заполняется расплавом полностью — это обычный цикл литья. Затем газ подаётся с нелицевой стороны детали, как правило через газовые штифты, установленные напротив косметических поверхностей. Внутрь детали газ не проникает: он создаёт равномерное давление на поверхность, прижимая пластик к полости снаружи, пока сердечник остывает.
Внешний газ применяют главным образом для устранения утяжин на больших плоских поверхностях и на рёберных структурах — панели бытовой техники, приборные панели, корпуса потребительской электроники, где косметические требования исключают любой дефект поверхности. Давление газа, поддерживаемое всю фазу охлаждения, не даёт корке отойти от стенки полости, пока сердечник садится.
Физика: Почему Газ Делает То, Чего Не Может Давление Выдержки
Обычное литьё под давлением полагается на сам расплав: он передаёт давление выдержки от шнека через литник, через разводящий канал, через тонкие стенки и дальше в толстые сечения. Но пластик — плохая гидравлическая жидкость: его вязкость растёт экспоненциально по мере охлаждения, а падение давления по пути течения приводит к тому, что толстое сечение в 150 мм от литника получает лишь 15–20% давления выдержки, созданного у шнека.
У газа такого ограничения нет. Азот при 300 бар испытывает пренебрежимо малое падение давления на любом расстоянии внутри формы. Как только газовый канал сформирован, давление одинаково по всей газовой сети. Толстое сечение в 200 мм от литника получает ровно то же давление выдержки, что и сечение в 20 мм.
Эта равномерная подача давления — фундаментальная причина, по которой литьё с газом устраняет утяжины. Каждый кубический миллиметр внутреннего объёма детали держится под одинаковым давлением, пока корка не затвердеет. Зон пониженного давления, где усадка могла бы втянуть поверхность внутрь, нет.
Когда Использовать Литьё с Газом: Матрица Решений
Не каждой толстостенной детали нужен газ. Решение зависит от конкретной геометрии и конкретной экономики.
Идеальные Кандидаты
| Тип Геометрии | Почему Газ Выигрывает | Примеры |
|---|---|---|
| Монолитные ручки и рукоятки | Устраняет утяжину на стыках, сокращает материал на 25–35% | Подлокотники кресел, ручки инструмента, рукоятки приборов |
| Длинные конструкционные направляющие | Непрерывный газовый канал заменяет монолитное ребро, снижает массу на 30–40% | Рейлинги крыши, направляющие конвейера |
| Крупные панели с рёберной сеткой | Внешний газ уплотняет рёбра без утяжин на лицевой стороне | Приборные панели, столешницы, дверцы приборов |
| Переходы от толстого к тонкому | Газ распределяет давление равномерно по перепадам сечения | Корпуса насосов, крышки коллекторов |
| Детали с несколькими бобышками | Газовые каналы связывают изолированные толстые сечения, выдержка равномерная | Рамы оборудования, корпуса медицинских приборов |
Когда Обычное Литьё Лучше
| Условие | Причина |
|---|---|
| Равномерная толщина стенки менее 3 мм | Толстых сечений, по которым мог бы идти газ, нет — процесс добавляет стоимость без выгоды |
| Высокие косметические требования в местах установки газовых штифтов | Газовый штифт оставляет небольшой след — недопустимо на видимых поверхностях класса A |
| Прозрачные детали | Газовый канал создаёт видимую внутреннюю полость — оптическая прозрачность падает |
| Малые объёмы впрыска (менее 5 000 в год) | Амортизация газового оборудования превышает экономию на материале и времени цикла |
| Детали, требующие равномерной плотности | В части конструкционных применений для распределения нагрузки нужно монолитное сечение |
Выбор Материала Для Литья с Газом
Большинство термопластов, перерабатываемых литьём под давлением, совместимы с газовым процессом, но сам процесс накладывает требования, которые сужают практический выбор материала.
Идеальные материалы:
- ПП (полипропилен): самый распространённый материал для литья с газом. Низкая вязкость расплава позволяет газу проникать на большие расстояния (газовые каналы свыше 600 мм реализуемы). Широкое технологическое окно выдерживает цикл с впрыском газа. Отлично подходит для мебели, бытовой техники и автомобильных интерьеров.
- АБС: хорошая проникающая способность газа. Гладкая поверхность внутреннего канала. Хорошо подходит для окрашиваемых и гальванизируемых деталей, где утяжины должны быть устранены.
- ПЭВП: по поведению при газовой переработке близок к ПП. Применяется для крупных конструкционных контейнеров, паллет и садовой мебели.
- ПА 6/66 (нейлон): вязкость выше, чем у ПП, но процесс управляем при повышенной температуре расплава. Применяется для подкапотных автомобильных компонентов, где нужны тепло- и химстойкость.
Материалы, требующие корректировки процесса:
- ПК (поликарбонат): высокая вязкость расплава ограничивает дальность проникновения газа. Требует более высокого давления газа (250–350 бар) и повышенной температуры расплава. Поверхность газового канала может иметь внутреннюю шероховатость.
- ПК/АБС: газом перерабатывается лучше чистого ПК. Применяется для окрашенных корпусов электроники и панелей приборов.
- ПОМ (полиацеталь): газом перерабатывается, но требует тщательного контроля температуры. Деструкция при технологических температурах может давать формальдегид — нужны вентиляция и контроль процесса.
- Стеклонаполненные марки: абразивны для газовых штифтов, требуют закалённых деталей штифтов. Дальность проникновения газа снижается, так как стекловолокно повышает вязкость расплава.
Материалы, которых следует избегать:
- LCP (жидкокристаллический полимер): сильно анизотропное течение расплава — газ идёт непредсказуемыми путями, геометрией канала управлять невозможно.
- ТПЭ/ТПУ: эластичное поведение расплава делает формирование газового канала нестабильным. Газ может «прорастать» сквозь мягкий расплав, не образуя чистого канала.
Правила Проектирования Геометрии Газового Канала
Газовый канал — это спроектированная полость, по которой азот проходит через деталь. От её конструкции зависит, будет процесс работать или нет.
Размер Канала
Диаметр газового канала должен составлять 2–3× прилегающей номинальной толщины стенки. Для детали со стенкой 3 мм сечение газового канала должно быть 6–9 мм в диаметре. Ниже 2× толщины стенки газ идёт преимущественно по более тонким участкам, а не остаётся в отведённом канале — это даёт неконтролируемый прорыв газа на поверхность детали, дефект, который обычно называют «fingering».
Газовый канал должен быть непрерывным и без перерывов от точки впрыска газа до конца толстого сечения. Тупиковые каналы, куда газ может войти, но не может пройти насквозь, создают перекос давления: газ сжимается в тупике, но не может передать давление выдержки соседним сечениям.
Расположение Газовых Штифтов
Газовые штифты следует располагать на нелицевых поверхностях, где это возможно: с нижней стороны ручки, на тыльной стороне панели или на поверхности внутреннего ребра. Газовый штифт оставляет небольшой след (обычно 1,0–2,0 мм в диаметре), который виден на текстурированных поверхностях и заметен на глянцевых.
Для деталей с несколькими толстыми сечениями, разделёнными тонкими стенками, может потребоваться несколько газовых штифтов — по одному на каждое изолированное толстое сечение. Один газовый штифт не может создать давление в толстом сечении, физически отрезанном от газовой сети.
Совместимость с Обливкой и Многоматериальным Литьём
Литьё с газом можно совмещать с обливкой, но газовый канал должен быть полностью заключён в материал подложки. Если газовый канал пересекает границу соединения подложки и обливки, газ под давлением может расслоить два материала по границе раздела.
Требования к Оборудованию и Оснастке
Для литья с газом нужны два дополнительных компонента системы сверх стандартной машины литья под давлением.
Модуль генерации и сжатия азота. Система забирает атмосферный воздух, отделяет кислород и влагу через мембранный блок или блок PSA (адсорбция при переменном давлении) и сжимает оставшийся азот до 200–350 бар. Типовой модуль даёт чистоту азота 99,5% при расходе, достаточном для подачи 2–50 см³ газа на цикл в зависимости от геометрии канала.
Блок управления впрыском газа. Контроллер регулирует давление газа, объём газа, момент впрыска и профиль спада давления в фазе охлаждения. Большинство современных контроллеров дают многоступенчатые профили давления: начальная фаза высокого давления (250–350 бар) для формирования газового канала, затем более низкое давление выдержки (100–200 бар) в охлаждении, чтобы не переуплотнить деталь.
Газ подаётся через газовый штифт, установленный прямо в форме и соединённый с блоком управления трубкой из нержавеющей стали высокого давления. Газовые штифты бывают двух конфигураций: неподвижные (прямой монтаж в форме) для простых геометрий и выдвижные (втягиваются после впрыска газа, оставляя чистую поверхность) для применений, критичных по внешнему виду.
Параметры Процесса
| Параметр | Типовой Диапазон | Примечания |
|---|---|---|
| Давление газа (начальное) | 200–350 бар | Выше для вязких материалов (ПК, ПА) |
| Давление газа (выдержка) | 100–200 бар | Предотвращает переуплотнение при охлаждении |
| Задержка впрыска газа | 0,5–3,0 с | После впрыска пластика; короче для тонких стенок |
| Время впрыска газа | 1,0–5,0 с | До полного формирования канала |
| Время выдержки газа | 10–30 с | До замерзания литника |
| Объём впрыска расплава | 70–85% полости | Метод короткого впрыска; 100% для внешнего газа |
| Температура расплава | Стандартная для материала | Может быть повышена на 5–10°C для проникновения газа |
| Чистота азота | ≥99,5% | Кислород деструктирует полимер и даёт прижоги |
Задержка впрыска газа — интервал между концом впрыска пластика и началом впрыска газа — самый чувствительный параметр по времени. Симуляция анализа течения предсказывает оптимальное окно задержки до резки стали и сокращает число итераций подгонки на T1 на 2–3 цикла. Слишком короткая задержка — газ пробивает расплав до образования устойчивой корки, получается прорыв на поверхности. Слишком длинная — корка слишком толстая, газ не может вытеснить материал сердечника, канал формируется не полностью. Окно обычно составляет 0,5–3,0 секунды и зависит от температуропроводности материала и толщины стенки.
Контроль Качества Газовых Деталей
Газовые детали добавляют к обычному литью дополнительные требования по контролю качества.
- Непрерывность канала. Рентгеновский или ультразвуковой контроль газовых каналов на образцах первой детали — проверка того, что каналы непрерывны, правильно расположены и не содержат изолированных пустот; встроено в протокол производственного контроля качества. Разрезка поперечных сечений на выборке 1:500 подтверждает диаметр канала и распределение толщины стенки.
- Осмотр поверхности. Визуальный контроль при 800 люкс на прорыв газа («fingering»), вздутия поверхности и следы газовых штифтов. Места установки штифтов — зона повышенного риска: сопло штифта может забиваться или изнашиваться, давая нестабильный впрыск газа.
- Проверка массы. Объём газового канала напрямую отражается на массе детали. Разброс массы более ±1,5% указывает на нестабильное проникновение газа — либо канал сформирован не полностью (деталь тяжелее), либо газ прошёл слишком далеко (деталь легче).
- Испытания на прочность. Пустотелые детали теряют прочность на сжатие по сравнению с монолитными аналогами. Функциональные испытания — тест на вырыв для ручек, тест под нагрузкой для конструкционных направляющих — нужно проводить на газовых деталях, а не полагаться на таблицы свойств материала, которые предполагают монолитное сечение.
- Контроль чистоты азота. Содержание кислорода в подаваемом азоте выше 0,5% даёт внутренние прижоги на поверхности газового канала. Снаружи они не видны, но создают локальную деструкцию полимера, снижающую механические свойства.
Литьё с Газом Против Альтернатив
| Процесс | Идеален Для | Стоимость | Качество Поверхности | Снижение Массы |
|---|---|---|---|---|
| Литьё с газом | Толстостенные детали с внутренними каналами | Средняя (надбавка за оборудование) | Хорошее (следы от штифтов) | 20–40% |
| Структурная пена | Крупные толстые детали; звуко- и вибропоглощение | Низкая | Плохое (завихрения, разводы газа) | 15–25% |
| Литьё с водой | Пустотелые каналы большого диаметра (10–50 мм) | Выше | Хорошее (гладкая внутренняя поверхность) | 30–50% |
| Химическое вспенивание | Тонкостенные детали; небольшое снижение массы | Низкая | Среднее | 5–15% |
| Монолит + сборка | Любая сложная геометрия | Переменная | Лучшее | 0% |
Литьё с водой — развивающаяся альтернатива для деталей, которым нужны пустотелые каналы очень большого диаметра (10–50 мм): автомобильные каналы охлаждающей жидкости, коллекторы для работы с жидкостями, велосипедные рамы. Вода имеет более высокую теплоёмкость и более высокую вязкость, чем азот, что даёт более гладкую внутреннюю поверхность канала и более быстрое охлаждение. Плата за это — более сложное оборудование, работа с водой и удаление воды после литья.
Структурное вспенивание — с химическими порообразователями или микроклеточное вспенивание MuCell — конкурирующий процесс для общего снижения массы. Он даёт равномерный пенистый сердечник вместо отдельных пустотелых каналов. Качество поверхности хуже (характерный рисунок завихрений), зато процесс не требует оборудования для впрыска газа и работает на стандартных формах.
Итоги
Литьё под давлением с газом решает конкретную и экономически значимую проблему: толстостенные пластиковые детали слишком медленно остывают, слишком тяжелы и слишком склонны к утяжинам, когда их льют монолитным сечением. Впрыскивая сжатый азот в расплавленный сердечник, процесс делает толстые сечения пустотелыми — сокращая расход материала на 20–40%, время охлаждения на 40–60% и полностью устраняя утяжины.
При этом процесс не является универсальным улучшением обычного литья. При равномерной толщине стенки менее 3 мм оборудование для впрыска газа добавляет стоимость без выгоды. На косметических поверхностях класса A след от газового штифта требует продуманного размещения на нелицевых гранях. Для прозрачных деталей внутренняя полость визуально недопустима. Но для подлокотников кресел, автомобильных ручек, конструкционных направляющих бытовой техники и любой детали, где толстые сечения несут конструкционную, а не декоративную функцию, литьё с газом — это разница между жизнеспособным производственным процессом и деталью, которую невозможно отлить экономически.
Решение об использовании газа должно приниматься на этапе проектирования детали — а не после того, как первые образцы T1 вернулись с утяжинами. Добавить газовые каналы задним числом в форму, спроектированную под монолитное заполнение, почти невозможно. Геометрия газового канала, расположение штифтов, калибровка объёма короткого впрыска и профиль спада давления закладываются в форму с самого начала.
Данное руководство охватывает основы процесса, критерии выбора материала и правила проектирования газового литья. Для DFM-анализа вашей конкретной детали — включая проверку выполнимости газовых каналов, моделирование себестоимости и прогноз времени цикла — свяжитесь с нашей инженерной командой, приложив 3D-модель. Обратная связь по DFM в течение 24 часов.