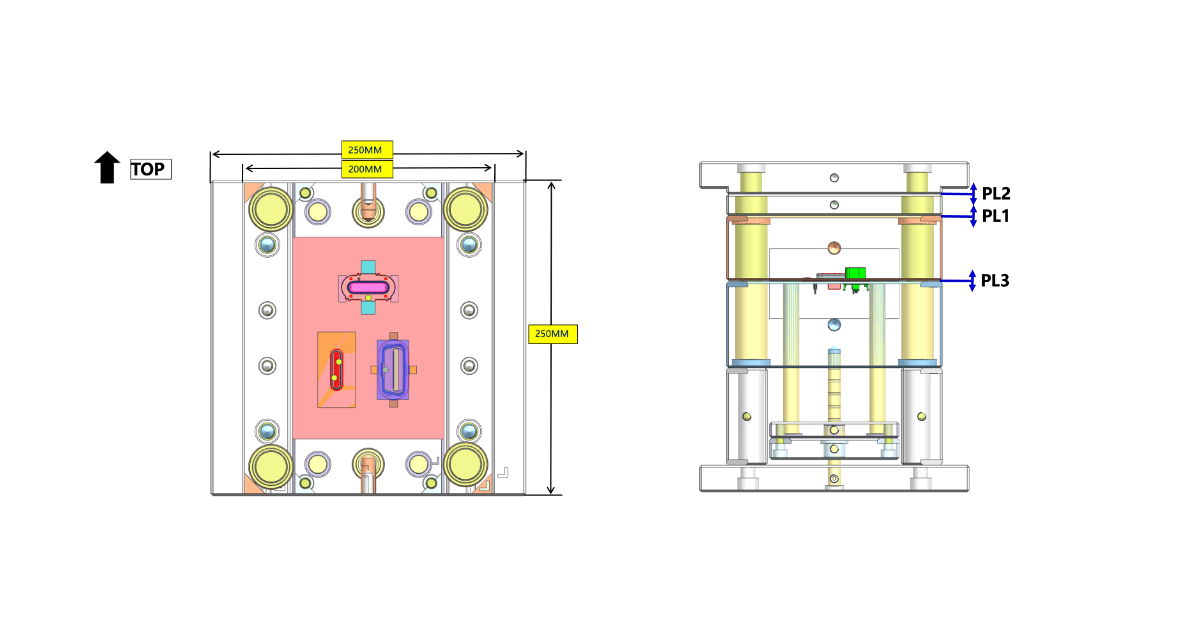
Руководство по Проектированию Семейных Пресс-форм — Балансировка Разных Деталей в Одной Форме
Продукт продается комплектом: разъем, задняя крышка и опорный кронштейн — три детали, собираемые в одно устройство. Закупщик запрашивает три формы и получает три предложения. Изготовитель формы возвращается с четвертым вариантом: одна форма, три гнезда, три разные детали, один цикл. Это семейная пресс-форма — и предложение примерно на 40 % ниже, чем три отдельные формы.
Экономия реальна, но покупается инженерной работой. Семейная форма требует от одной литниковой системы заполнить три детали с разной длиной течения, от одного времени цикла — охладить три толщины стенки, и от одного блока — удержать три величины усадки. У каждого из этих конфликтов есть конструктивное решение — и у каждого есть режим отказа, если проектирование его пропустило. Это руководство охватывает проектную работу, благодаря которой семейная форма держит серийные допуски, а не превращается в постоянный сортировочный пост. Об экономическом решении — когда семейная форма вообще правильная инвестиция — начните с обзора многогнездных и семейных форм.
Два Типа Семейных Пресс-форм
Семейные формы делятся на две категории, и требования к проектированию у них заметно различаются.
Комплектные формы (set molds). Все гнезда производят детали одной сборки с совпадающим спросом: левую и правую половину корпуса, разъем с его крышкой, основание с его кронштейном. Каждый цикл дает полный комплект. Комплектные формы — классический случай: наша автомобильная программа OBD работает в конфигурации 1+1+1, производя разъем, заднюю крышку и опорный кронштейн из одной формы за один впрыск.
Смешанные формы (mixed molds). Гнезда производят не связанные между собой детали, которые случайно совпали по материалу, цвету и срокам производства. Спрос на каждую деталь независим — и в этом структурная проблема. Когда объем заказа одной детали падает, ее гнездо все равно работает каждый цикл, производя склад, который никто не заказывал. Смешанные формы почти всегда ошибка выше прототипных объемов; комплектные формы с совпадающим спросом — оправданное применение.
Остальная часть руководства предполагает комплектную форму. Если ваши детали не собираются в одно изделие, проектная работа ниже не спасет экономику — разделите форму.
Раскладка Гнезд — Усилие Смыкания и Длина Течения
Первое проектное решение — где расположены гнезда в блоке формы, и его определяют два ограничения, тянущие в противоположные стороны.
Баланс усилия смыкания. Проецируемая площадь каждого гнезда, умноженная на давление в гнезде, должна давать равнодействующую, проходящую через центр формы. Если большая деталь лежит с одной стороны формы, а малые — с другой, распределение усилия смыкания асимметрично — плита прогибается, линия разъема открывается неравномерно, и малые детали дают облой, пока большая недопрессована. Правило раскладки: распределяйте гнезда вокруг литниковой втулки так, чтобы взвешенный центр проецируемых площадей лежал в пределах 5 % от центра формы. Для разъема (большая проецируемая площадь), крышки (средняя) и кронштейна (малая) кронштейн ставится напротив разъема, а не рядом с ним.
Баланс длины течения. Канал от литниковой втулки до каждого гнезда должен быть как можно более равным — но при разных деталях геометрическое равенство невозможно и не является целью. Важно, чтобы впуск каждого гнезда подавал расплав с правильным расходом для объема своей детали. Два ограничения конфликтуют: баланс смыкания хочет большое гнездо в центре, баланс течения хочет короткие пути к малым гнездам. Раскладка, удовлетворяющая обоим, обычно компромисс, найденный в DFM, а не очевидное расположение.
| Фактор проектирования | Комплектная форма (совпадающий спрос) | Смешанная форма (независимый спрос) |
|---|---|---|
| Основной риск | Рассогласование заполнения/цикла между гнездами | Дисбаланс склада, простаивающее гнездо |
| Драйвер раскладки | Симметрия смыкания + длина течения | Общность материала/цвета |
| Экономическая логика | Одна форма заменяет 2–3 формы | Только при совпадении сроков и спроса |
| Вердикт | Оправдана ниже ~30K комплектов/год | Избегать выше прототипного объема |
Балансировка Заполнения — Расчет Впусков по Гнездам
Многогнездная форма для одинаковых деталей балансируется, делая каждый путь течения геометрически одинаковым. Семейная форма этого не может — детали отличаются по объему и длине течения по определению. Балансировка семейной формы — это инженерия впусков по гнездам, и начинается она с цифр, а не с пробных впрысков.
Соотношение весов. Вес впрыска самой большой детали, деленный на вес самой малой, задает класс сложности. Соотношение до 3:1 рутинно балансируется расчетом впусков. Между 3:1 и 5:1 закладывайте штраф по времени цикла и планируйте клапанные впуски. Выше 5:1 малое гнездо стоит под полным давлением впрыска все время заполнения большой детали — перепрессовка, облой и дрейф размеров почти неизбежны, если впуск малого гнезда не может закрываться независимо. Выше 5:1 — точка, где семейная форма должна быть отклонена в DFM.
Расчет впускного канала. Впуск каждого гнезда рассчитывается под свое время заполнения. Рабочее уравнение — соотношение расхода через отверстие: расход масштабируется с площадью впуска, поэтому сечение впуска каждого гнезда задается пропорционально весу впрыска гнезда, деленному на целевое время заполнения. На практике: большая деталь получает большой впуск и запас по времени заполнения; малая деталь получает зауженный впуск, ограничивающий ее заполнение примерно тем же временем, что и большая деталь. Малая деталь, заполняющаяся за 0,4 секунды, пока большая требует 1,2 секунды, — сигнатура отказа: малое гнездо закончило заполнение и начинает подпитку, пока шнек еще движется вперед.
Почему балансировка типа MeltFlipper здесь не работает. Технологии коррекции сдвигового дисбаланса — геометрия вращения расплава, разработанная для геометрически сбалансированных многогнездных литников, — решают проблему распределения между одинаковыми гнездами. Дисбаланс семейной формы — это проблема расчета размеров между разными гнездами. Инструмент для нее — заужение впуска по гнездам; вращение канала — нет.
Проверка на T0. Баланс заполнения проверяется серией коротких впрысков, как на любой многогнездной форме: частичные заполнения на номинальной скорости впрыска должны показывать, что все гнезда достигают сопоставимого процента заполнения при одном положении шнека, а контроль веса на 30 циклах должен удерживать разброс между гнездами ниже 1 % от среднего веса детали. Если гнездо #2 заполнено на 95 %, а #1 на 80 %, впускные каналы перерабатываются — это нормальная доводка формы, а не провал испытаний. См. руководство по проектированию впусков о типах впусков и размерах каналов по материалам.
Стратегия Подпитки — Решение о Клапанном Впуске
Баланс заполнения решает первую половину проблемы. Вторая половина — подпитка: после заполнения каждой детали нужны свои давление и время выдержки. Тонкостенной крышке нужна короткая жесткая подпитка; толстому кронштейну — длинная мягкая. Один шнек не может дать обе одновременно — общий литник означает, что каждое гнездо видит одно давление выдержки.
Две конфигурации решают это:
Холодный канал с заужением впусков по гнездам. Зауженный впуск малой детали замерзает рано, отсекая ее гнездо от давления выдержки, пока большая деталь продолжает подпитываться. Это работает — и именно это использует форма OBD 1+1+1, с холодным каналом и размерами впусков, заданными в DFM, — но момент замерзания зависит от материала и температуры. Изменение процесса сдвигает его; баланс стабилен только внутри валидированного окна процесса.
Последовательные клапанные впуски. Каждое гнездо получает клапанный впуск горячего канала с независимым открытием/закрытием: большое гнездо открывается первым, малые открываются, когда фронт потока проходит их впуски или с программируемой задержкой, и каждый клапан закрывается, завершая фазу подпитки своего гнезда независимо. Это ближайшее к управлению процессом по гнездам, что может иметь семейная форма, — ценой клапанной горячеканальной системы, добавляющей примерно 8 000–15 000 $ к форме за коллектор на 2–4 сопла.
| Метод подпитки | Стоимость формы | Контроль | Лучше всего для |
|---|---|---|---|
| Холодный канал + зауженные впуски | Базовая | Только момент замерзания | Соотношение ≤ 3:1, стабильный процесс |
| Последовательные клапанные впуски | + 8K–15K $ | Независимая подпитка по гнездам | Соотношение > 3:1, жесткие допуски, большой объем |
Решение принимается в DFM против соотношения весов, требований по допускам и годового объема — а не выбором дешевого варианта по умолчанию в надежде, что замерзание попадет в окно процесса.
Зонное Охлаждение — Одна Форма, Разные Температуры
Конфликт времени цикла — самая заметная неэффективность семейной формы: самая толстая деталь задает цикл, и каждая более тонкая ждет. Менее заметно, что детали хотят и разные температуры формы. Кронштейн 3,5 мм охлаждается лучше всего при форме 70 °C; крышка 1,5 мм предпочла бы 50 °C. Одна температура формы — компромисс, ухудшающий обе.
Зонное охлаждение решает обе проблемы независимыми контурами охлаждения по гнездам:
- Раздельные контуры. Каждое гнездо получает свой контур охлаждения со своим регулировочным клапаном расхода на коллекторе формы, так что расход теплоносителя — и, следовательно, отвод тепла — настраивается по гнездам, а не усредняется по форме.
- Терморазделение. Гнезда, требующие действительно разных температур формы, нуждаются в тепловой изоляции между зонами — воздушных зазорах или изолирующих пластинах, врезанных в блок формы между температурными зонами. Без изоляции зоны перетекают друг в друга, и разница температур схлопывается.
- Проектирование охлаждения по деталям. Разводка каналов вокруг каждого гнезда следует геометрии детали — см. руководство по проектированию систем охлаждения о правилах разводки. В семейной форме проектирование выполняется по гнездам, затем интегрируется.
Усадка взаимодействует с охлаждением. Разные детали работают при разных температурах, усаживаются с разной скоростью и на разную величину — даже в одном материале толстая стенка усаживается больше тонкой. Сопрягаемые элементы между деталями семейной формы (защелки, центрирующие ребра, бобышки под винты) должны проектироваться под фактические отлитые размеры, которых каждая деталь реально достигнет, предсказанные моделированием течения — а не под номинальные значения CAD. Защелка, рассчитанная из CAD с натягом 0,1 мм, может прийти на сборочную линию с зазором 0,05 мм, потому что две детали усели по-разному.
DFM-Чеклист из 10 Пунктов для Семейных Форм
Прежде чем резать сталь, каждая раскладка семейной формы должна пройти эти десять проверок:
- Совпадающий спрос. Все детали собираются в одно изделие в одинаковом темпе. Гнезда с разным спросом отклоняются или форма разделяется.
- Соотношение весов ниже 5:1. Выше 3:1 закладываются клапанные впуски; выше 5:1 раскладка отклоняется.
- Симметрия усилия смыкания. Взвешенный центр проецируемых площадей в пределах 5 % от центра формы; ни одна сторона формы не несет полную нагрузку самого большого гнезда.
- Расчет впусков по гнездам. Каждый впускной канал рассчитан под вес впрыска и целевое время заполнения своего гнезда; ни одно гнездо не делит размер впуска ради удобства.
- Выбран метод подпитки. Холодный канал с замерзающими впусками или последовательные клапанные впуски — выбрано в DFM против соотношения и допусков, а не на T0.
- Зонное охлаждение. Независимые контуры по гнездам; тепловая изоляция там, где гнездам нужны разные температуры формы.
- Допуски с учетом разной усадки. Сопрягаемые элементы рассчитаны под предсказанные отлитые размеры каждой детали, по данным моделирования течения.
- Нумерация гнезд. Каждое гнездо гравируется идентификатором на нерабочей поверхности для прослеживаемости качества по гнездам.
- Баланс выталкивания. Жесткость плиты выталкивателей проверена против суммарной нагрузки выталкивания всех гнезд; усилия выталкивания выровнены по гнездам.
- Стратегия запасных вставок. Семейная форма не может работать с частичным комплектом гнезд — если вставка одного гнезда повреждена, вся форма останавливается. Запасные вставки для самого изнашиваемого гнезда специфицируются при покупке формы, а выбор стали для пресс-форм учитывает, что общий блок обслуживает весь комплект.
Часто Задаваемые Вопросы
Каково максимальное соотношение весов между деталями в семейной форме?
До 3:1 рутинно балансируется расчетом впусков по гнездам. От 3:1 до 5:1 планируйте последовательные клапанные впуски и принимайте штраф по циклу. Выше 5:1 малое гнездо перепрессовывается, пока большое заполняется — отклоняйте раскладку в DFM.
Нужны ли семейным формам горячие каналы?
Нет. Семейные формы с холодным каналом и заужением впусков по гнездам хорошо работают до соотношения весов около 3:1 — форма OBD 1+1+1 выполнена с холодным каналом. Горячие каналы становятся правильным выбором, когда нужны клапаны для независимой подпитки или когда объем холодного канала стал бы доминировать в весе впрыска.
Как проверяется баланс заполнения на семейной форме?
Серия коротких впрысков на номинальной скорости: при одном положении шнека все гнезда должны показывать сопоставимый прогресс заполнения. Затем контроль веса на 30 циклах — разброс между гнездами ниже 1 % от среднего веса. Критерии прохождения — по деталям, а не по циклам: каждая деталь должна соответствовать своей размерной спецификации, а проверка баланса подтверждает стабильность последовательности заполнения.
Что происходит, когда одно гнездо изнашивается или повреждается?
Вся форма останавливается — у семейной формы нет режима частичного производства. Поэтому стратегия запасных вставок — пункт 10 чеклиста. Экономика семейной формы должна включать стоимость запасных вставок для самого изнашиваемого гнезда и подверженность простоям всего комплекта.
Когда семейную форму следует разделить на отдельные формы?
Выше примерно 30 000 комплектов в год штраф по циклу и риск брака перевешивают экономию на оснастке. Также разделяйте, когда спрос не совпадает, соотношение весов превышает 5:1 или допуски сопряжения сборки жестче, чем разброс между гнездами, который может удержать раскладка. Полная таблица решений — в обзоре многогнездных и семейных форм.
Семейная форма — это законное инженерное решение для задачи комплекта с совпадающим спросом, а не трюк для урезания затрат. Экономия на оснастке реальна, около 40 % против отдельных форм, но она превращает начальные затраты в сложность проектирования: впуски по гнездам, стратегию подпитки, зонное охлаждение и допуски с учетом разной усадки. Когда эти четыре элемента спроектированы, форма выдает комплекты серийного качества цикл за циклом. Когда их пропустили, экономия возвращается сортировочным трудом, выброшенными комплектами и формой, не способной удержать собственные допуски. Наш сервис изготовления многогнездных пресс-форм строит и сбалансированные многогнездные формы, и семейные формы для совпадающих комплектов — с программой OBD 1+1+1 в качестве опубликованной справки. Запросите DFM-проверку вашего комплекта деталей →