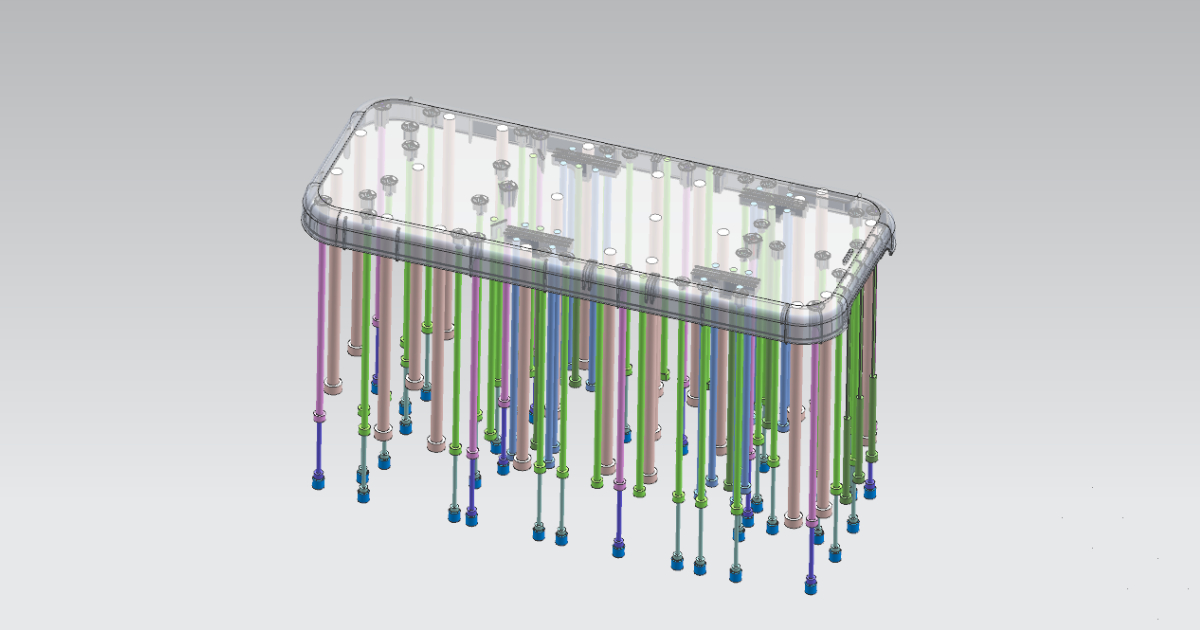
Проектирование Системы Выталкивания для Пресс-Форм — Толкатели, Плоские Выталкиватели, Плиты Съёма и Последовательность Возврата
Конструктор пресс-формы проверяет образцы T1 нового инструмента для корпуса медицинского прибора — 4-гнёздная форма для корпуса из ПК/АБС с глубиной матрицы 55 мм, стенками 2,0 мм и полированной наружной поверхностью SPI A-2. Детали стабильно выталкиваются. Время цикла — 24 секунды. Косметическое качество у литника идеальное. Только одна проблема: каждая деталь показывает четыре круглых следа толкателей на наружной поверхности — диаметром около 6 мм, выступающие на 0,05 мм над окружающей поверхностью и видимые при стандарте контроля 800 люкс заказчика. Спецификация поверхности Класса А гласит: «никаких видимых следов толкателей на наружной стороне».
Конструктор разместил толкатели на плоской наружной стороне, потому что внутренняя поверхность занята 14 стойками печатной платы, двумя башнями защёлок и стенкой батарейного отсека — ни на одной не было достаточно площади для толкателя 6 мм. Плоская наружная сторона была единственной доступной поверхностью. Результат: форма, производящая размерно точные, полностью заполненные, но косметически дефектные детали, и доработка оснастки, которая стоит ¥12 000 и задерживает производство на десять дней.
Проектирование системы выталкивания — последнее, что задаёт конструктор пресс-формы, и первое, что видит заказчик. Каждый толкатель оставляет след. Задача проектирования — сделать эти следы невидимыми, допустимыми или вывести их на поверхность, на которую заказчик никогда не смотрит.
Что Делает Система Выталкивания
После охлаждения и затвердевания деталь удерживается на стороне пуансона. Деталь дала усадку на пуансон — та же дифференциальная усадка, что вызывает коробление в производстве, здесь действует как удерживающая сила, фиксирующая деталь в форме. Система выталкивания должна преодолеть эту удерживающую силу, снять деталь с пуансона и дать ей свободно упасть или быть снятой роботом — без деформации, царапин и следов, выходящих за косметическую спецификацию.
Удерживающая сила пропорциональна:
- усадке пластика (больше усадка — плотнее посадка на пуансон);
- площади контакта поверхности пуансона с деталью;
- коэффициенту трения между пластиком и полированной сталью пуансона;
- углу уклона (меньше уклон — больше удержание; уклон 0,5° даёт примерно в 3 раза большее усилие удержания, чем уклон 2°).
Для типичного корпуса с пуансоном глубиной 55 мм и уклоном 2° из ПК/АБС: усилие удержания ≈ 800–1 200 Н на гнездо. 4-гнёздная форма требует примерно 3 200–4 800 Н усилия выталкивания — его передаёт система выталкивания через плиту выталкивания машины, которая обычно развивает 20–80 кН при ходе 100–150 мм.
Усилие выталкивания должно распределяться на достаточное число элементов выталкивания, чтобы ни один элемент не превышал предел прочности пластика на сжатие при температуре выталкивания. Выталкивание горячей детали из ПП (ещё при 80 °C в момент раскрытия формы) одним толкателем 4 мм гарантированно пробьёт деталь — дефект выталкивания, вызванный не заполнением или охлаждением, а недостаточной площадью контакта выталкивателя для предела прочности материала на сжатие при температуре выталкивания.
Пять Типов Выталкивателей
1. Цилиндрические Толкатели — Рабочая Лошадка
Цилиндрические толкатели, упирающиеся в деталь со стороны пуансона. Стандартные диаметры от 1,5 до 25 мм, закалённая сталь H13 (48–52 HRC), наружный диаметр шлифован с допуском −0,005…−0,015 мм для посадки скольжения в отверстии плиты выталкивания.
| Диаметр Толкателя (мм) | Макс. Усилие на Толкатель (Н) — ПК/АБС при 90 °C | Макс. Усилие на Толкатель (Н) — ПП при 80 °C | Типичное Применение |
|---|---|---|---|
| 3 | 60–90 | 30–50 | Малые элементы, узкие рёбра |
| 4 | 110–160 | 55–85 | Рёбра, бобышки, средние элементы |
| 5 | 170–250 | 85–130 | Стандартные элементы на плоских поверхностях |
| 6 | 250–360 | 125–190 | Стандарт для корпусов и кожухов |
| 8 | 450–630 | 220–330 | Большие плоские поверхности, конструктивные детали |
| 10 | 700–1 000 | 350–520 | Тяжёлые детали, глубокая вытяжка |
Толкатель оставляет круглый след. След складывается из:
- Отпечатка торца толкателя: полированный торец передаёт детали свою шероховатость. Полированный торец (Ra 0,4 мкм) оставляет глянцевое пятно; текстурированный торец может слиться с текстурированной поверхностью детали.
- Разницы температурного расширения: толкатель имеет ту же температуру, что и сталь пуансона (50–80 °C), а поверхность детали, с которой он контактирует, — 80–100 °C. Более холодный торец локально подстуживает поверхность детали, создавая видимый ореол вокруг следа.
- Механического вдавливания: если усилие на толкатель превышает предел текучести пластика при сжатии при температуре выталкивания, толкатель вдавливается в поверхность, а не толкает её. Пластик локально течёт, и след представляет собой углубление, а не выступающий отпечаток.
2. Плоские Выталкиватели — Для Рёбер и Тонких Стенок
Прямоугольные выталкивающие пластины с отношением ширины к толщине от 3:1 до 10:1. Плоские выталкиватели снимают тонкие элементы — рёбра, косынки, узкие стенки — там, где круглый толкатель не помещается. Толщина пластины обычно 1,0–3,0 мм, ширина — 3–30 мм.
| Толщина Пластины (мм) | Диапазон Ширины (мм) | Макс. Усилие на Пластину (Н) | Типичное Применение |
|---|---|---|---|
| 1,0 | 3–10 | 40–80 | Тонкие рёбра, косынки |
| 1,5 | 5–15 | 90–160 | Средние рёбра, узкие стенки |
| 2,0 | 6–20 | 160–280 | Конструктивные рёбра, глубокие стенки |
| 3,0 | 9–30 | 350–600 | Толстые рёбра, массивные сечения |
Пластины ориентируют тонкой стороной параллельно направлению ребра или стенки. Выталкиватель контактирует с ребром по всей длине, распределяя усилие выталкивания по сечению ребра, а не в точке. След — прямоугольный отпечаток на поверхности ребра: допустим на внутренних рёбрах, недопустим на косметических поверхностях.
3. Трубчатые Выталкиватели — Для Бобышек и Знаков
Полая цилиндрическая втулка, охватывающая знак. Втулка снимает деталь, пока знак остаётся неподвижным, обеспечивая выталкивание по всей окружности бобышки или круглого элемента. Втулки — стандартное решение для бобышек, слишком высоких, чтобы до них достали окружающие толкатели, или для бобышек, где усилие выталкивания нужно приложить как можно ближе к поверхности посадки с натягом между пластиком и стальным знаком.
| Внутренний Диаметр Втулки (мм) | Наружный Диаметр Втулки (мм) | Толщина Стенки (мм) | Макс. Усилие (Н) |
|---|---|---|---|
| 3 | 5–6 | 1,0–1,5 | 60–120 |
| 4 | 6–8 | 1,0–2,0 | 110–220 |
| 6 | 9–12 | 1,5–3,0 | 250–500 |
| 8 | 12–16 | 2,0–4,0 | 450–880 |
| 10 | 15–20 | 2,5–5,0 | 700–1 400 |
Наружная поверхность втулки контактирует с пластиком, след — кольцо вокруг бобышки. На бобышке, где верхнюю поверхность закрывает головка крепежа или шайба, это кольцо скрыто после сборки — поэтому втулка идеальна для деталей с множеством бобышек, где следы толкателей на плоских поверхностях были бы видны.
4. Плиты Съёма — Для Выталкивания Без Видимых Следов
Плита съёма — плоская плита, контактирующая со всем периметром детали — обычно по наружной кромке или по непрерывному фланцу — и снимающая деталь с пуансона без локальных следов толкателей. Плиты съёма — решение для поверхностей Класса А, где любой отпечаток недопустим.
| Тип Детали | Площадь Контакта Плиты | Типичное Применение |
|---|---|---|
| Прозрачные линзы, световоды | Кромка периметра или фланец | Ноль видимых следов на оптических поверхностях |
| Косметические корпуса (Класс А) | Внутренний фланец, полка защёлки | Следы допустимы на невидимых внутренних элементах |
| Тонкостенные контейнеры | Бортик или кромка | Выталкивание по всему периметру, без деформации |
| Шестерни и точные детали | Ступица или фланец наружного диаметра | Равномерное выталкивание, без искажения профиля зубьев |
Плиту съёма приводит тот же узел выталкивания, что и толкатели: она соединена с плитой выталкивания тягами или закреплена на ней напрямую. Плита должна перемещаться по закалённым направляющим колонкам, чтобы не перекашиваться (не наклоняться) при выталкивании — перекос приводит к заклиниванию плиты на пуансоне и неравномерному съёму. Ход плиты съёма ограничен глубиной детали плюс зазор 2–5 мм — обычно 15–60 мм, меньше хода выталкивания.
5. Пневмовыталкивание — Для Тонкостенных и Гибких Деталей
Сжатый воздух подаётся между деталью и пуансоном через микроклапаны или пористые стальные вставки. Воздух разрывает вакуум между деталью и пуансоном и помогает выталкиванию. Пневмовыталкивание редко бывает основным способом выталкивания — почти всегда оно вспомогательное, в сочетании с толкателями или плитой съёма, для деталей, где вакуумное прилипание между деталью и полированной поверхностью пуансона является доминирующей удерживающей силой.
Пневмовыталкивание особенно эффективно для тонкостенных контейнеров и стаканов (толщина стенки <1,5 мм), где вакуумная сила может превышать механическое удержание и где механические выталкиватели деформировали бы ещё горячую деталь.
Правила Размещения Толкателей
Правило 1: Размещать на Некосметических Поверхностях
Первое правило размещения толкателей то же, что первое правило размещения литников: ставить технологические следы там, где заказчик их никогда не увидит. Толкатели должны быть на внутренних рёбрах, вершинах бобышек (закрытых головкой крепежа), внутренних сторонах защёлок, нижней стороне фланцев и на любой поверхности, обозначенной на чертеже детали как некосметическая.
DFM-анализ, определяющий доступные поверхности для выталкивания, должен выполняться до проектирования системы охлаждения — потому что каналы охлаждения и толкатели конкурируют за одно и то же пространство в стали пуансона. Прецизионная обработка, требуемая для отверстий толкателей (допуск H7, шероховатость отверстия Ra 0,8 мкм), — тот же класс работ, что и литниковые и охлаждающие элементы, разделяющие геометрию пуансона. Пуансон с хорошо размещёнными каналами охлаждения и без места для толкателей так же проблематичен, как пуансон с толкателями, блокирующими каждое возможное место канала охлаждения.
Правило 2: Уравновесить Усилие Выталкивания
Элементы выталкивания следует располагать симметрично вокруг центра детали так, чтобы равнодействующая усилия проходила через центр масс детали. Несимметричное выталкивание — толкатели с одной стороны детали и отсутствие их с другой — наклоняет деталь при съёме, вызывая заклинивание на пуансоне. Заклинивание повышает усилие выталкивания, усилие повышает склонность к следам, конструктор добавляет ещё толкатели — и при несимметричной расстановке заклинивание только усиливается.
Центр усилия выталкивания должен совпадать с геометрическим центром детали. Для прямоугольной детали четыре толкателя по углам дают уравновешенное выталкивание. Для круглой детали три или более толкателей по окружности дают уравновешенное выталкивание. Для детали неправильной формы схему выталкивания строят вокруг центра проекции площади, а не по ближайшим свободным плоским поверхностям.
Правило 3: Не Размещать Напротив Тонких Стенок
Толкатель, расположенный напротив стенки 0,8 мм, прогнёт стенку раньше, чем деталь сойдёт с пуансона. Усилие, необходимое для съёма детали с пуансона, распределяется по площади контакта выталкивателей — но реакция сосредоточена в месте толкателя. Тонкая стенка напротив толкателя не имеет достаточной изгибной жёсткости, чтобы сопротивляться усилию выталкивания, и деталь прогибается локально вместо того, чтобы сходить с пуансона.
Толщина стенки в месте толкателя должна быть не менее 1,0 мм для толкателя 4 мм и 1,5 мм для толкателя 6 мм. Если стенка тоньше, толкатель переносят на более массивное сечение — ребро, бобышку, фланец или косынку.
Правило 4: Соблюдать Расстояние до Края
Толкатели должны отстоять не менее чем на 1,5–2,0 мм от любого края полости, линии разъёма или элемента пуансона. Ближе 1,5 мм отверстие толкателя пробивает сталь в соседний элемент, создавая путь для затекания пластика. Отверстие, пересекающее край полости, даёт след с острой заусеницей: пластик затекает в зазор между толкателем и отверстием в месте пересечения.
Правило 5: Учитывать Уклон
Толкатели должны быть перпендикулярны плоскости разъёма — они не могут следовать уклону наклонной или профилированной поверхности. Поэтому на стенке с уклоном (2–3° от вертикали) торец толкателя контактирует с поверхностью детали под углом, равным углу уклона. Торец не параллелен поверхности детали. Контакт идёт по линии, а не по круглой площади, что даёт серповидный след и сосредоточение усилия выталкивания на линии.
Для поверхностей с уклоном круче 2° конструктор должен утопить торец в плоскодонный карман в стали пуансона, чтобы торец был параллелен поверхности детали. Карман — дополнительная механическая операция: фреза с плоским дном, врезанная в наклонную поверхность пуансона, — но она превращает линейный контакт обратно в контакт по всей площади.
Двухступенчатое Выталкивание и Ранний Возврат
Зачем Нужны Две Ступени
Деталь с глубокими рёбрами и высоким пуансоном может требовать двух ступеней выталкивания: первая ступень отводит пуансон или отделяет плиту съёма от поверхности пуансона, разрывая начальный вакуум и посадку с натягом; вторая ступень полностью снимает деталь с оставшейся поверхности пуансона толкателями. Одноступенчатое выталкивание на детали с глубоким пуансоном сосредотачивает всё усилие выталкивания в момент начального отрыва — самый нагруженный момент цикла выталкивания — и рискует деформировать или пробить деталь.
Две ступени реализуются механическим или гидравлическим секвенсором в системе выталкивания: первая ступень (обычно плита съёма или крупноплощадные выталкиватели) проходит 5–15 мм до отрыва детали; вторая ступень (толкатели или втулки) завершает ход выталкивания. Секвенирование выполняется задерживающими штифтами, гидроцилиндрами или механическими защёлками в системе выталкивания.
Механизм Раннего Возврата
Плита выталкивания должна вернуться в исходное положение до закрытия формы. Если плита выталкивания остаётся в переднем положении при закрытии формы, толкатели ударят в матрицу — повредив толкатели, поверхность матрицы или и то и другое. Стандартный возврат выполняется механическими пружинами или штоком возврата машины. Но в быстроцикловом литье ожидание возврата плиты выталкивания пружинами добавляет время к последовательности закрытия формы.
Механизм раннего возврата (также называемый принудительным или предохранительным возвратом) использует механические связи — отжимные штифты, контактирующие с плитой матрицы при закрытии формы, — чтобы принудительно вернуть плиту выталкивания в исходное положение до смыкания пуансона и матрицы. Он не зависит от усилия пружин и тайминга машины и исключает риск столкновения толкателя, оставшегося в переднем положении, с закрывающейся матрицей.
Для форм с глубокой вытяжкой, где ход выталкивания превышает 60 мм, ранний возврат — стандартная практика. Для высокооборотных форм (время цикла <15 секунд) время, сэкономленное за счёт отказа от ожидания пружинного возврата, может составлять 0,5–1,0 секунды за цикл — сокращение времени цикла на 3–7 %.
Чистота Поверхности Толкателя и Косметика
След от торца толкателя определяется отделкой торца относительно отделки окружающей поверхности детали:
| Отделка Торца | Отделка Поверхности Детали | Вид Следа |
|---|---|---|
| Полированная (Ra 0,2–0,4 мкм) | Полированная (SPI A-1/A-2) | Едва заметен — глянцевое пятно на глянцевой поверхности |
| Полированная (Ra 0,2–0,4 мкм) | Матовая / текстура VDI | Заметен — глянцевое пятно на матовой поверхности |
| Текстурированная в тон | Текстурированная (VDI 27, SPI C-1) | Почти невидим — текстура маскирует кромку торца |
| Пескоструйная (Ra 1,6–3,2 мкм) | Любая | Плоское, слегка шероховатое пятно |
Наиболее косметически незаметный след толкателя — тот, где текстура торца совпадает с окружающей поверхностью. На текстурированной детали текстурирование торцов по той же спецификации устраняет видимый ореол, отличающий полированный толкатель от текстурированной поверхности. На полированной детали (SPI A-1) полированный торец (Ra 0,2 мкм) даёт след, невидимый при большинстве условий контроля, — но он может оставаться видимым под наклонным светом 800 люкс.
Конструктор формы корпуса медицинского прибора, начавший со следов толкателей на наружной поверхности Класса А, переработал выталкивание: четыре толкателя Ø6 мм удалены с наружной стороны и заменены восемью плоскими выталкивателями Ø3 мм на внутренних рёбрах, четырьмя трубчатыми выталкивателями Ø4 мм вокруг бобышек платы и двумя толкателями Ø8 мм на внутренних сторонах башен защёлок. Доработка оснастки обошлась в ¥12 000 и потребовала повторной обработки вставки пуансона — фрезерования пазов под плоские выталкиватели и гнёзд под втулки. Переработанная форма дала детали без видимых следов толкателей на наружной поверхности. Заказчик принял образцы T2 с первой подачи.
Проектирование системы выталкивания — не запоздалая мысль в процессе проектирования формы. Это поиск компромисса между геометрией детали (которая определяет, где можно разместить выталкиватели), косметической спецификацией (которая определяет, где они могут быть видны) и свойствами материала при температуре выталкивания (которые определяют усилие, которое каждый элемент выталкивания может приложить без повреждения детали). Конструктор, который разрешает этот компромисс до резки стали пуансона, получает форму, которая чисто выталкивает, не оставляет видимых следов и работает на заявленном времени цикла.