Дефекты Литья Под Давлением и Отходы — Четыре Источника, их Стоимость и Как их Снизить
Большинство литьевых программ ведут по «доле отходов», которую никто не определил. Два человека на одном совещании могут назвать 0,4 % и 45 %, и оба будут правы — потому что они измеряют одним словом разные вещи.
У отходов в литье под давлением четыре источника. Каждый определяется своим решением, измеряется в своей единице и обычно закреплён за своим человеком. Порядок ниже — по тому, насколько легко это изменить, а не по тому, как часто об этом говорят.
Дефект — это не то же самое, что отход
Доля дефектов — это часть изготовленных деталей, не прошедших контроль. Её знаменатель — изготовленные детали.
Доля отходов — это часть материала, поданного в машину, которая так и не выходит в виде годной к отгрузке детали. Её знаменатель — впрыск.
Разница между ними — это литник, плюс впрыски при запуске, плюс каждая деталь, ушедшая в дробилку. Ничего из этого нет в протоколе контроля. Всё это есть в счёте на материал.
Мы публикуем долю дефектов: наша доля дефектов по данным клиентов на освоенных серийных программах ниже 0,3 %, а новые программы нацелены на уровень ниже 1 % в первые 90 дней. Это доля дефектов. Это не доля отходов, и выдавать её за неё было бы введением в заблуждение: она полностью исключает литник, исключает пробные впрыски на T0 и T1 и исключает первые часы после переналадки.
| Источник | Чем определяется | Чем измеряется | Где виден |
|---|---|---|---|
| Литник и разводящие каналы | Конструкция формы: горячеканальная или холодноканальная, сечение канала, число гнёзд | Вес литника ÷ вес впрыска | Счёт на материал, пропускная способность дробилки |
| Отбракованные детали | Окно процесса, состояние формы, сухость материала | Cpk → PPM, доля дефектов | Данные контроля, трудозатраты на сортировку |
| Запуск и переналадка | Процесс проб, стандартизация переналадки, блокировка параметров | Отбракованные впрыски за запуск × число запусков | Кривые выхода на режим, бункеры брака в начале смены |
| Потери на дроблёнке | Химия материала, спецификация клиента, доля дроблёнки | % дроблёнки × деградация за проход | Выход переработанного материала |
Если относиться к этим четырём источникам как к одному числу, указание «снижайте отходы» именно поэтому ничего не даёт. Горячеканальная система не устраняет неравномерность заполнения. Статистическое управление процессом не возвращает 18 граммов литника в каждом впрыске. Это четыре отдельных бюджета с отдельными ответственными, и разбирать их нужно по отдельности.
Источник 1 — Литник и разводящие каналы
Это единственный из четырёх, который можно точно посчитать до первого впрыска.
Тонкостенный корпус из ABS, одно гнездо, 500 000 деталей в год. Деталь весит 22 грамма. Литниковая система — сеть каналов, подающих расплав от сопла машины к оформляющей полости — весит 18 граммов. Впрыск составляет 40 граммов, из которых 22 грамма — продукт, а 18 граммов — отходы, идущие прямо в дробилку.
Это 45 % каждого впрыска.
В годовом пересчёте программа расходует 11 000 кг материала в виде продаваемых деталей и 9 000 кг в виде литника. Эти 9 000 кг — не полная потеря: их дробят и возвращают в процесс. Но дроблёнка — не первичный материал. Каждый проход укорачивает полимерные цепи, а долю возврата ограничивает спецификация клиента, а не ваше оборудование.
Холодноканальные системы превращают 15–30 % впрыска в литник и разводящие каналы на каждом цикле. Горячеканальная система держит расплав горячим в обогреваемом коллекторе между впрысками, поэтому извлекается только деталь, а доля литника уходит в ноль. Плата за это реальна: форма стоит дороже, коллектор требует обслуживания, а качество впуска становится отдельной инженерной задачей. При 500 000 деталей в год сэкономленный материал обычно окупает эту разницу в течение первого года. Полное сравнение, включая случаи, когда холодноканальная система — правильный ответ, приведено в статье горячеканальная система против холодноканальной.
Как это измерить: возьмите план раскладки формы и сложите объём литника. Это число известно уже на этапе расчёта цены. Это первый вопрос поставщику, чья цена за деталь выглядит слишком низкой.
Источник 2 — Отбракованные детали
Отбракованные детали — это то, что большинство понимает под «отходами», и по весу это обычно самый маленький из четырёх источников.
Дефекты — это вопрос воспроизводимости, поэтому их измеряют относительно возможностей процесса, а не материала:
| Cpk | Примерная доля дефектов | Что это значит на практике |
|---|---|---|
| < 1,00 | Более 2 700 PPM (0,27 %) | Процесс невоспроизводим. Детали сортируют, а не управляют ими. |
| 1,33 | ~63 PPM (0,006 %) | Обычная воспроизводимость. Достаточно для большинства коммерческих изделий. |
| 1,67 | ~0,6 PPM | Входное требование для PPAP в автопроме и для медицинского производства. |
| 2,00 | ~0,002 PPM | Критичные по безопасности размеры. На жёстких допусках редко удерживается долго. |
Поставьте источники рядом — и разница в масштабе станет главным аргументом. Литник возвращает 45 % впрыска в виде дроблёнки; воспроизводимый процесс даёт 0,006 % брака. Разрыв составляет более трёх порядков. Число, которое доминирует на совещании по качеству, — не то число, которое доминирует в стоимости материала.
Отбракованные детали при этом важны коммерчески, по причине, не связанной с материалом: в многогнёздной форме одно дефектное гнездо может испортить весь впрыск, если детали нельзя экономично рассортировать. В 16-гнёздной форме одно гнездо с облоем — это потеря 16 деталей за цикл, а не одной.
Как это измерить: Cpk, рассчитанный по гнёздам, партиям материала и времени, а не по пяти деталям из одного гнезда на T1. Разница между отчётом и утверждением о воспроизводимости — это выборка. Наша опубликованная позиция и схема контроля за ней — на странице качества; расчёт воспроизводимости и её указание на чертеже — в статье допуски литья под давлением.
Источник 3 — Запуск, переналадка и квалификация
Это источник, по которому нет надёжного опубликованного ориентира нигде, в том числе здесь. Мы не называем цифру отходов при запуске, потому что число из одной формы и одного материала было бы несопоставимо с вашей программой, а его упоминание подразумевало бы точность, которую мы не измеряли.
Что входит в эту категорию:
- Пробные впрыски. T0 и T1 существуют, чтобы найти окно процесса. Каждый впрыск до первого утверждённого образца — по определению отходы.
- Утверждение первой детали. Серия не начинается, пока первые детали не измерены и не выпущены.
- Смена материала и цвета. Очищающий гранулят, переходные впрыски и ожидание стабилизации цвета.
- Перезапуск после обслуживания. Отремонтированное гнездо или заменённая вставка требует повторной квалификации до отгрузки деталей.
- Холодный запуск. Форме, поднимаемой с температуры окружающей среды, нужно больше времени до теплового равновесия, чем той, что уже работала.
Рычаг здесь — не оптимизация процесса, а частота и стандартизация: документированный лист запуска с утверждённой первой деталью в качестве визуального эталона, параметры процесса, защищённые от несанкционированной правки, и последовательность переналадки, не зависящая от того, кто в смене. Форма, запускаемая дважды в неделю, несёт иную нагрузку по запуску, чем работающая непрерывно, и ни то, ни другое не лечится подстройкой профиля впрыска.
Процесс проб от T0 до выпуска в серию описывает, как строится этап квалификации, чтобы пробы остались разовыми затратами, а не постоянными.
Источник 4 — Дроблёнка
Дроблёнка — это частичное возвращение материала, а не переработка, и это единственный источник, предел которого задаётся вне завода.
Расчёт прямой. Стоимость материала на деталь:
Стоимость материала = (вес детали в граммах ÷ 1 000) × цена материала за кг × (1 + доля отходов)
Деталь весом 50 граммов из ABS по 4,00 $/кг при доле отходов 3 % обходится в 0,21 $ за штуку. При 0 % было бы 0,20 $. На миллионе деталей эти 3 % составляют 10 000 $ — реальные деньги, но не того порядка, что литник.
Инженерный предел важнее арифметики. Каждый проход через дробилку укорачивает молекулярные цепи и снижает собственные свойства материала:
- ABS и PC: сначала падает ударная вязкость, затем страдает внешний вид — появляются заметные следы течения и уход цвета.
- PA (полиамид): молекулярная масса снижается, а дроблёнка набирает влагу быстрее первичного материала, поэтому сушка становится критичнее, а не менее критичной.
- Стеклонаполненные марки: волокна ломаются при дроблении. Дроблёный GF30 — уже не GF30, и деталь, проходящая на первичном материале, может не пройти на той же форме при высокой доле дроблёнки.
- ПВХ и большинство трудногорючих марок: практически не дробятся — либо пакет добавок деградирует, либо спецификация это запрещает.
Ограничение обычно задаёт спецификация клиента, а не процесс: автомобильные программы часто ограничивают дроблёнку указанным процентом с прослеживаемостью, а медицинские программы нередко требуют только первичный материал. Эти пределы относятся к заказу, а не к устной договорённости. Расчёт на деталь, включая разделение материала и машинного времени, приведён в статье стоимость литья под давлением.
Сколько стоят четыре источника — и почему они не заменяют друг друга
Нагляднее всего сравнить их на программе, где присутствуют все четыре. Корпус прибора, 85 г из PC/ABS, 400 000 деталей за три года, две стратегии изготовления формы:
| Позиция | Дешёвая форма (P20, минимальное охлаждение) | Правильная форма (H13, конформное охлаждение, закалка) |
|---|---|---|
| Цена формы | 6 000 $ | 11 000 $ |
| Время цикла | 38 с (в предложении 30) | 28 с |
| Доля отходов | 2,1 % | 0,4 % |
| Стоимость отходов на 400 000 деталей | 5 880 $ | 1 120 $ |
| Стоимость переработки на 400 000 деталей | 120 000 $ | 88 000 $ |
| Итого по программе (форма + всё) | 140 280 $ | 101 920 $ |
Бросаются в глаза две вещи, и обе против того, чтобы делать отходы главным показателем.
Во-первых, разница по отходам составляет 4 760 $ на всю программу. Это реальная статья, и её стоит вернуть. Во-вторых, разница по переработке — 32 000 $, почти в семь раз больше, и она возникает из времени цикла, а не из отходов. Программа, которая исправила долю отходов и сохранила цикл 38 секунд, выиграла меньшую половину спора. Полная модель, включая обслуживание и простои, — в статье совокупная стоимость владения формой.
Практическое следствие — порядок действий. Литник первым, потому что он проектируется и считается до серии и составляет наибольшую долю по весу. Запуск вторым, потому что стандартизация дешева и обратима. Отбракованные детали третьими, потому что улучшение воспроизводимости идёт медленно и требует данных. Дроблёнка последней, потому что её потолок задаёт спецификация клиента, а не процесс.
И они действительно не заменяют друг друга. Покупка горячеканальной системы ради «снижения отходов», когда форма продолжает давать облой, даёт программу с дорогим коллектором и операцией сортировки. Снижение брака до 0,1 % при литнике в 45 % впрыска даёт программу, которая гордится числом, никогда не имевшим значения.
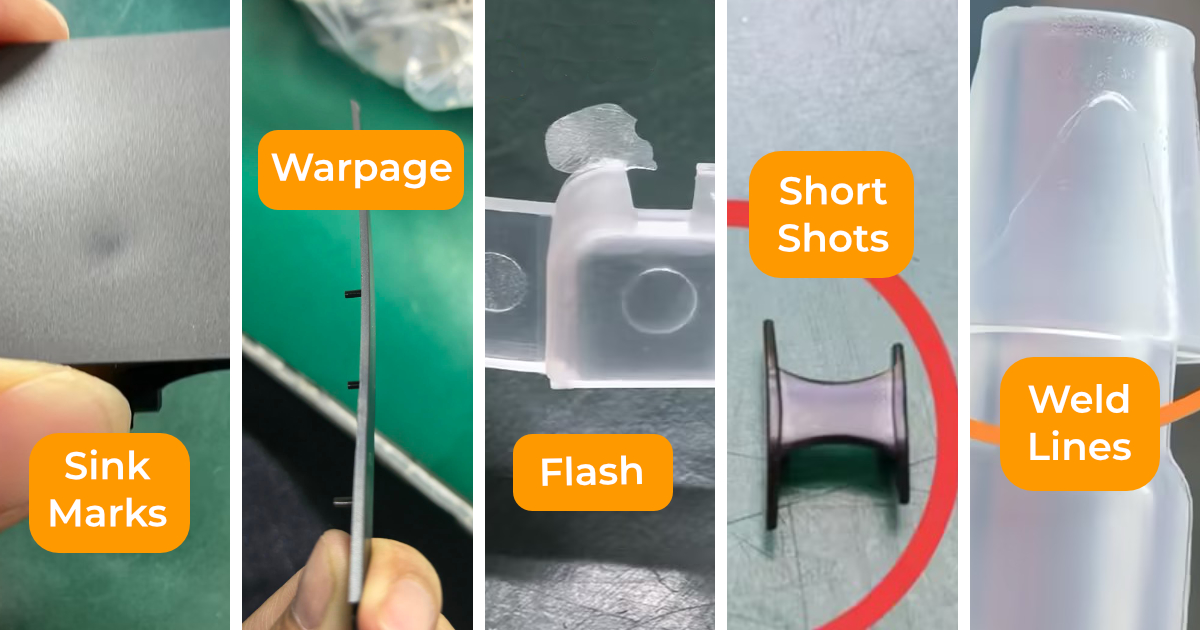
Пять дефектов, дающих основную часть брака
По весу отбракованные детали — самый маленький из четырёх источников, но единственный, который видит заказчик: они приходят как рекламация, а не как строка в счёте. Пять симптомов покрывают основную их часть, и у каждого есть отдельная статья с причинами и исправлениями.
1. Утяжины
Видимая впадина напротив толстого сечения, бобышки или ребра. Наружная корка затвердевает, пока сердцевина ещё даёт усадку, и сокращение втягивает поверхность внутрь.
Первая проверка — соотношение толщин: рёбра на уровне 50–60 % номинальной толщины стенки, равномерные сечения, облегчённые бобышки. Вторая — давление и время выдержки, которые должны дойти до толстой зоны раньше, чем застынет впуск. Обнаруживается на косом свете; если деталь видимая, допустимую глубину утяжины стоит согласовать до серии, а не после. Полное руководство: утяжины при литье под давлением.
2. Коробление
Деталь выходит изогнутой, скрученной или неплоской — размерно неверной, хотя каждая стенка в допуске.
Коробление — это разная усадка, поэтому причины всегда асимметрии: неравномерная толщина стенки, смещённый впуск, контуры охлаждения с разной температурой на пуансоне и матрице. Полукристаллические материалы (PP, PA, POM, PBT) коробятся заметно сильнее аморфных (ABS, PC, PMMA). Порядок исправления: сначала геометрия, затем баланс охлаждения, параметры в последнюю очередь. Полное руководство: коробление при литье под давлением.
3. Облой
Тонкая плёнка материала за краем детали — по плоскости разъёма, вокруг толкателей или у воздушных каналов.
Облой — это баланс сил: давление впрыска против усилия смыкания, а между ними — прилегание плоскости разъёма. На новой форме он указывает на ошибку конструкции или обработки. На форме с историей он обычно означает износ, и межсервисный интервал можно задавать по числу впрысков. Полное руководство: облой при литье под давлением.
4. Недоливы
Часть оформляющей полости не заполнена — как правило, в последней точке заполнения, далеко от впуска или в самой тонкой стенке.
Расплаву не хватило давления, тепла или пути течения. Порядок проверки: сначала вентиляция (запертый воздух создаёт противодавление, которое не преодолевает никакое давление впрыска), затем температура расплава, затем сечение впуска и в конце объём впрыска. Стенки тоньше примерно 0,8 мм затрудняют все четыре проверки сразу.
5. Линии спая
Видимый шов там, где встретились два фронта расплава — за знак, вставкой или оконным проёмом.
Линии спая важны и с виду, и механически: прочность в месте соединения может составлять 30–80 % прочности основного материала, а стеклонаполненные марки теряют больше ненаполненных. Положение впуска определяет, где окажется линия; температура расплава и формы определяет, насколько она прочна. Полное руководство: линии спая в литье под давлением.
Ещё два, которые стоит знать. Серебристые полосы почти всегда означают влагу: материал не был высушен по спецификации поставщика, и никакая настройка процесса не исправит влажный материал. Подгорания и газовые ловушки — это отказ вентиляции: воздуху некуда было уходить, и он дизелил под давлением.
Как запрашивать у поставщика данные по отходам
Если вы оцениваете литейное производство, спрашивайте четыре числа по отдельности. Поставщик, который отвечает одним сводным показателем, либо не измеряет их раздельно, либо предпочитает, чтобы вы этого не делали.
| Вопрос | Как выглядит хороший ответ |
|---|---|
| Доля литника для этой детали | Процент из плана раскладки формы, до её изготовления |
| Доля дефектов на сопоставимых программах | Помесячные данные по освоенным деталям с указанной базой выборки |
| Отходы на один запуск формы | Отбракованные впрыски за запуск — или честное «мы так не учитываем» |
| Политика по дроблёнке | Доля, прослеживается ли она по партиям и как её ограничивает спецификация клиента |
| Cpk по критичным размерам | Данные по гнёздам, партиям и времени — не выборка с T1 |
Доверия заслуживают ответы со знаменателем. «Меньше 1 %» без указанной базы — это не измерение, а успокоение.
Наши собственные опубликованные цифры относятся к стороне дефектов: ниже 0,3 % по данным клиентов на освоенных программах и ниже 1 % в первые 90 дней новой программы. Серийные программы, на которых эти показатели удерживаются, описаны на странице крупносерийное производство, а управление процессом за ними — SPC каждые 50–100 впрысков, пооперационное протоколирование, валидация по каждому гнезду — в статье контроль качества в литье под давлением.
Если вы хотите получить расчёт доли литника для своей детали до принятия решения по форме, пришлите файл детали и годовой объём. Это входит в DFM-анализ, который мы делаем при каждом расчёте.