Проектирование Системы Охлаждения Пресс-Форм — Каналы, Перегородки, Барботажные Трубки и Математика Рейнольдса
Изготовитель пресс-форм получает запрос на оснастку для контейнера из полипропилена — диаметр 180 мм, глубина 120 мм, стенка 2,2 мм, с пуансоном глубиной 95 мм, который формует внутреннюю полость. Пуансон — цельный блок стали P20 диаметром 140 мм. Целевое время цикла детали — 25 секунд. Изготовитель сверлит два водяных канала 10 мм через пуансон, подключает их к термостату и отгружает форму.
На T1 время цикла — 42 секунды. Температура поверхности пуансона, измеренная контактной термопарой при испытании неполной заливкой, — 72 °C, тогда как сторона матрицы — 48 °C. Перепад 24 °C вызывает неравномерное охлаждение: поверхностный слой детали со стороны пуансона остаётся расплавленным дольше, кристаллическая структура развивается по-разному на двух поверхностях, и после выталкивания деталь коробится в сторону более горячего пуансона — дефект литья, вызванный не заполнением или подпиткой, а неравномерным отводом тепла. Изготовитель пробует снизить температуру воды с 25 °C до 15 °C. Температура пуансона падает до 65 °C. Всё ещё на 17 °C выше, чем у матрицы. Время цикла сокращается на 3 секунды. Всё ещё на 14 секунд больше целевого.
Проблема не в температуре воды. Проблема в том, что два прямых канала 10 мм не могут охладить цельный стальной пуансон диаметром 140 мм и глубиной 95 мм. Тепло должно пройти от поверхности пуансона через 60–70 мм сплошной стали, прежде чем достигнет канала охлаждения — а сталь проводит тепло при 30–50 Вт/м·K, примерно одной десятой теплопроводности алюминия. К тому времени, когда тепло поверхности пуансона доходит до воды, вода уже имеет температуру обратного потока, и градиент теплопередачи в центре пуансона близок к нулю.
Проектирование системы охлаждения — это не сверление отверстий, через которые течёт вода. Это размещение поверхностей отвода тепла достаточно близко к стали формы, чтобы тепловое сопротивление от пластика к теплоносителю было достаточно низким для достижения целевого времени цикла без создания градиента температуры поверхности, который коробит деталь.
Почему Охлаждение Важно — Уравнение Времени и Качества
Время охлаждения составляет 50–70 % цикла литья под давлением. Деталь нельзя извлечь, пока всё сечение — включая последнюю застывающую зону в самом толстом сечении — не охладится ниже температуры теплостойкости материала и не наберёт достаточный модуль, чтобы выдержать усилие выталкивания без остаточной деформации. Именно поэтому толщина стенки — доминирующий рычаг времени цикла: время охлаждения пропорционально квадрату толщины стенки, независимо от того, насколько хорошо работает система охлаждения.
Время охлаждения для заданной толщины стенки приближённо описывается уравнением:
t_cool ≈ (s² / (π² × α)) × ln((8/π²) × ((T_melt − T_mold) / (T_eject − T_mold)))
Где:
s— толщина стенки (мм)α— температуропроводность пластика (мм²/с), обычно 0,08–0,12 для аморфных, 0,10–0,15 для полукристаллическихT_melt— температура расплава (°C)T_mold— температура поверхности формы (°C)T_eject— температура выталкивания (°C)
Ключевой вывод из уравнения: время охлаждения пропорционально квадрату толщины стенки и обратно пропорционально температуре поверхности формы. Уменьшение толщины стенки вдвое сокращает время охлаждения на 75 %. Снижение температуры поверхности формы на 10 °C — достижимое смещением канала охлаждения на 5 мм ближе к матрице — сокращает время охлаждения примерно на 12–18 % для типичной детали из PP.
Задача системы охлаждения — поддерживать поверхность матрицы при равномерной заданной температуре, отводя тепло из стали с той скоростью, с какой пластик его приносит — примерно 300–600 кДж на килограмм переработанного пластика. Для отливки 200 г из PP при цикле 30 секунд скорость отвода тепла составляет примерно 2,5–5,0 кВт — грубо говоря, мощность двух бытовых обогревателей, сосредоточенная в форме размером с микроволновую печь.
Три Режима Конструирования Каналов Охлаждения
1. Прямые Сверлёные Каналы — Базовый Уровень
Самый простой и наиболее распространённый способ охлаждения. Прямые отверстия, просверленные через плиты формы и соединённые внешними шлангами или внутренними фрезерованными карманами в контур. Каналы обычно диаметром 8–14 мм, размещены на расстоянии 1,5–2,5× диаметра канала от поверхности матрицы.
| Диаметр Канала (мм) | Рекомендуемое Расстояние до Матрицы (мм) | Рекомендуемый Шаг Каналов (мм) | Расход при 3 м/с (л/мин) |
|---|---|---|---|
| 8 | 12–20 | 20–30 | 9 |
| 10 | 15–25 | 25–38 | 14 |
| 12 | 18–30 | 30–45 | 20 |
| 14 | 21–35 | 35–53 | 28 |
Расстояние от поверхности матрицы — компромисс: ближе означает лучшее охлаждение, но более высокие термические напряжения в стали (градиент температуры между поверхностью матрицы при 200 °C и стенкой канала при 25 °C создаёт сжимающие напряжения на поверхности матрицы). Слишком близкий к матрице канал может вызвать термическое растрескивание поверхности матрицы после 100 000–200 000 циклов, особенно в алюминии или предварительно закалённых сталях.
Прямые каналы хорошо работают для плоских или плавно изогнутых поверхностей матрицы с отношением глубины к ширине примерно ниже 1:1. Для пуансона глубже его диаметра прямые каналы оставляют центр неохлаждённым — тепло должно пройти через весь радиус пуансона, прежде чем достигнет канала в стенке. Здесь становится необходим второй режим.
2. Перегородки и Барботажные Трубки — Охлаждение Пуансона
Перегородки делят сверлёное отверстие на два проточных канала — входящий и выходящий — с помощью пластины, проходящей большую часть длины отверстия. Вода идёт вниз по одной стороне перегородки и возвращается вверх по другой. Перегородка направляет поток к дну (вершине пуансона) и обратно, обеспечивая подачу теплоносителя к самой горячей части пуансона — вершине, которая формует самое глубокое сечение детали.
| Диаметр Пуансона (мм) | Рекомендуемый Диаметр Отверстия Перегородки (мм) | Толщина Пластины Перегородки (мм) | Макс. Глубина Пуансона (мм) |
|---|---|---|---|
| 20–40 | 10–12 | 1,5–2,0 | 80–120 |
| 40–80 | 12–16 | 2,0–2,5 | 120–200 |
| 80–150 | 16–22 | 2,5–3,0 | 200–350 |
Пластина перегородки должна останавливаться в 5–8 мм от дна сверлёного отверстия, чтобы теплоноситель мог развернуться, не создавая застойной зоны на вершине. Пластина должна быть посажена в отверстии с натягом — зазор больше 0,2 мм между пластиной и стенкой отверстия позволяет теплоносителю обходить пластину, снижая расход на вершине.
Барботажные трубки — вариант для пуансонов, слишком узких для перегородки. Трубка малого диаметра (4–8 мм) вставляется в сверлёное отверстие. Теплоноситель поднимается по внутренней трубке и возвращается вниз по кольцевому зазору между трубкой и стенкой отверстия. Барботажная трубка подаёт теплоноситель к вершине узкого пуансона — диаметром примерно до 12 мм — где пластина перегородки была бы слишком тонкой для обработки или запирала бы поток.
| Диаметр Пуансона (мм) | НД Барботажной Трубки (мм) | Диаметр Сверлёного Отверстия (мм) | Расход (л/мин) |
|---|---|---|---|
| 12–25 | 4–6 | 8–12 | 2–5 |
| 25–40 | 6–8 | 12–16 | 5–10 |
| 40–60 | 8–10 | 16–20 | 10–18 |
3. Термосифоны — Высокопроизводительное Точечное Охлаждение
Термосифон — герметичная трубка с рабочей жидкостью (обычно вода или метанол под частичным вакуумом), которая передаёт тепло испарением и конденсацией — миниатюрная тепловая труба. Основание термосифона находится в канале охлаждения. Вершина уходит в пуансон. Тепло пуансона вскипает жидкость на вершине; пар перемещается к охлаждаемому основанию, конденсируется, и жидкость возвращается капиллярным действием. Эффективная теплопроводность термосифона в 100–500× выше, чем у сплошного медного стержня тех же размеров.
Термосифоны применяются там, где горячую точку — тонкое сечение стали, глубокое ребро, основание бобышки — нельзя достать сверлёным каналом или барботажной трубкой. Они стандартны в многогнёздных формах, где одна горячая точка ограничивает время цикла всей формы. Термосифон стоит $80–200 и требует сверлёного гнезда в пуансоне, что делает его экономичным точечным решением по сравнению с альтернативой — добавлением целого контура охлаждения.
Число Рейнольдса — Когда Течение Имеет Значение
Проектирование каналов охлаждения — по сути задача теплопередачи, а теплопередача от стенки канала к теплоносителю определяется режимом течения. Ламинарное течение (число Рейнольдса Re < 2 300) создаёт у стенки канала пограничный слой, который работает как изолирующая плёнка — теплопередача через него плохая. Турбулентное течение (Re > 4 000) разрушает пограничный слой, увеличивая коэффициент теплопередачи в 3–5× по сравнению с ламинарным.
Число Рейнольдса для круглого канала:
Re = (ρ × v × D) / μ
Где:
- ρ — плотность теплоносителя (1 000 кг/м³ для воды)
- v — скорость потока (м/с)
- D — диаметр канала (м)
- μ — динамическая вязкость (0,001 Па·с для воды при 20 °C)
Для канала 10 мм: достижение Re = 4 000 требует скорости потока примерно 0,4 м/с — расход около 2 л/мин. Это легко обеспечивается стандартным термостатом. Проблема не в достижении турбулентности в главном канале — а в достижении её в перегородках, барботажных трубках и узких сечениях, где скорость потока падает и пограничный слой восстанавливается.
Практические целевые значения числа Рейнольдса для контуров охлаждения:
| Тип Контура | Целевое Re | Обоснование |
|---|---|---|
| Главный канал (прямой, ≥10 мм) | >5 000 | Обеспечивает полностью турбулентное течение с запасом на разделение потока |
| Канал перегородки | >4 000 на сторону | После разделения потока каждая сторона несёт половину общего расхода |
| Кольцевой зазор барботажной трубки | >3 500 | Кольцевая геометрия имеет более высокое отношение поверхности к объёму; переход к турбулентности происходит при меньшем Re |
| Конформный канал (печатный) | >3 000 | Шероховатая поверхность печатных каналов способствует более ранней турбулентности |
Ниже этих значений контур охлаждения отводит меньше тепла, чем предполагает геометрия канала — и время цикла платит за это.
Падение Давления — Практическое Ограничение
Контур охлаждения формы — замкнутая гидравлическая система. Насос термостата обеспечивает заданный расход при заданном давлении — обычно 3–6 бар (0,3–0,6 МПа) на подающем коллекторе. Каждый изгиб, тройник, изменение диаметра, перегородка и барботажная трубка вносят падение давления. Суммарное падение давления в контуре не должно превышать давление, развиваемое насосом при целевом расходе.
| Элемент | Примерное Падение Давления | Примечания |
|---|---|---|
| 1 м прямого канала 10 мм | 0,02–0,05 бар | При 10 л/мин, гладкая стенка |
| Колено 90° (острое) | 0,05–0,10 бар | 10 мм, эквивалентная длина ~0,5 м |
| Перегородка (два поворота 180°) | 0,15–0,30 бар | Отверстие 12 мм при 10 л/мин |
| Барботажная трубка (кольцевой возврат) | 0,20–0,50 бар | Трубка 6 мм в отверстии 12 мм |
| Расходомер (турбинного типа) | 0,05–0,15 бар | Зависит от модели |
| Быстроразъёмное соединение | 0,03–0,08 бар на пару | При 10 л/мин |
Для типичного контура с 2 м прямого канала, четырьмя коленами, двумя перегородками и двумя быстроразъёмными соединениями: суммарное падение давления ≈ 0,1 + 0,3 + 0,4 + 0,1 = 0,9 бар. Вполне в пределах насоса на 3 бар. Но добавьте ещё четыре перегородки и восемь колен для сложного пуансона с несколькими вставками — и падение давления может достичь 3–4 бар, превысив возможности насоса и оставив дальние перегородки без потока.
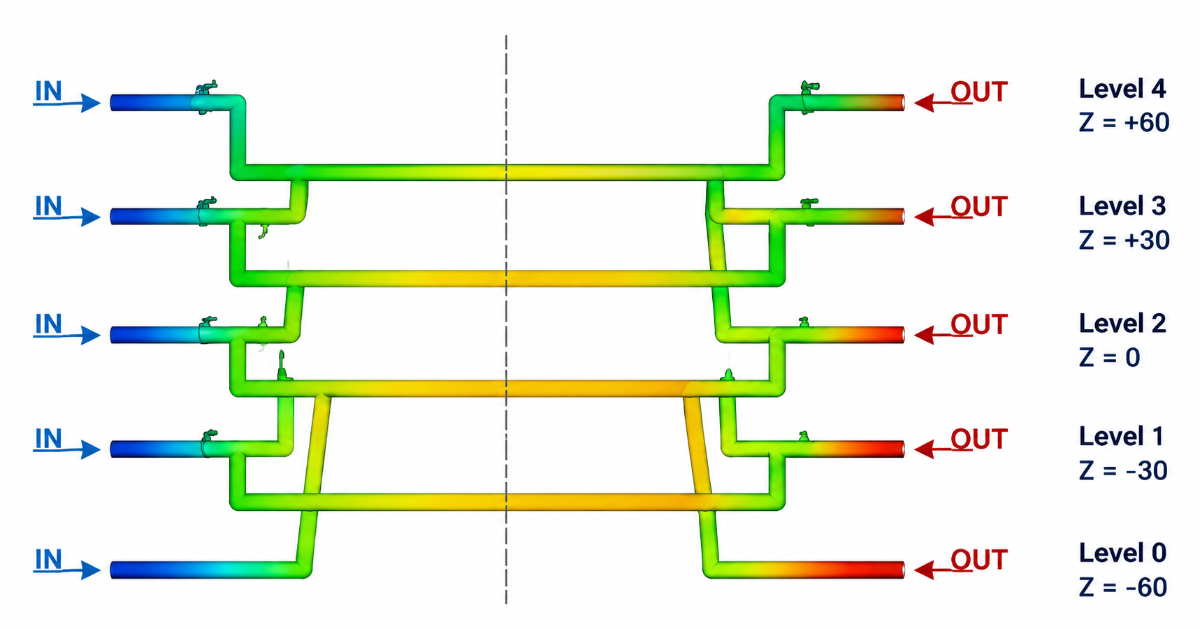
Ограничение по падению давления означает, что контуры охлаждения должны проектироваться как параллельные, а не последовательные, для многогнёздных форм и форм с несколькими вставками. Каждый контур должен обслуживать ограниченное число элементов охлаждения (2–4 на контур для перегородок; 4–8 на контур для прямых каналов) и питаться независимо от распределительного коллектора. Подход с параллельным потоком обеспечивает одинаковую температуру и расход теплоносителя для каждого гнезда.
Правила Компоновки Охлаждения
Правило 1: Агрессивно Охлаждать Пуансон
Сторона пуансона всегда работает горячее стороны матрицы, потому что пуансон окружён пластиковой деталью — у него меньше открытой поверхности, чтобы излучать тепло в окружающий воздух и на плиты пресса. Пуансон обычно требует на 30–50 % больше холодопроизводительности (больше каналов, больший диаметр или выше расход), чем сторона матрицы, при той же уставке температуры. Если в матрице четыре канала 10 мм, в пуансоне должно быть шесть каналов 10 мм или четыре канала 12 мм.
Правило 2: Расстояние до Матрицы — Правило 2D
Расстояние от центра канала охлаждения до поверхности матрицы должно составлять 1,5–2,5× диаметра канала. Ближе 1,5D: термические напряжения в стали, риск термических трещин и видимые следы канала на поверхности детали (особенно на полированных или текстурированных поверхностях). Дальше 2,5D: тепловое сопротивление через сталь слишком высокое, и время охлаждения растёт. Шаг между соседними каналами должен быть 2,5–4,0× диаметра канала — каналы, расположенные ближе 2,5D друг к другу, дают убывающую отдачу, потому что отводят тепло из перекрывающихся зон стали.
Правило 3: Турбулентное Течение Повсюду
Каждый участок контура охлаждения должен достигать Re > 4 000 при проектном расходе. Это включает зоны после разделения потока и кольцевые возвраты в барботажных трубках. Контур, турбулентный в главном канале, но ламинарный в барботажном возврате, отдаёт примерно 20–30 % своей теоретической холодопроизводительности в самой горячей точке формы.
Правило 4: Противоточная Конфигурация
В двухплитной форме контур охлаждения пуансона должен течь в направлении, противоположном контуру охлаждения матрицы — противоточная схема. Это усредняет градиент температуры по детали: горячий конец контура матрицы (где теплоноситель набрал тепло) находится напротив холодного конца контура пуансона (где теплоноситель только вошёл), и наоборот. Прямоточная схема (оба контура текут в одном направлении) создаёт градиент температуры от входной стороны формы к выходной, вызывая неравномерное охлаждение детали и, как следствие, коробление.
Правило 5: Независимые Контуры
Сторона матрицы и сторона пуансона должны иметь независимые контуры регулирования температуры со своими термостатами. Матрица и пуансон имеют разные тепловые массы, разные объёмы стали и разные требования к охлаждению. Один термостат на обе стороны вынуждает пуансон и матрицу к одной уставке — но пуансон будет работать горячее, потому что его холодопроизводительность меньше относительно получаемого тепла. Независимое регулирование позволяет пуансону работать на 5–10 °C горячее матрицы (стандарт для полукристаллических материалов, которым для развития кристалличности полезно более медленное охлаждение со стороны пуансона) или при той же температуре (стандарт для аморфных материалов, где равномерное охлаждение — главная цель). Такое дифференцированное регулирование температуры — часть подхода научного литья — система охлаждения не просто отводит тепло; она управляет скоростью и равномерностью отвода тепла для достижения заданного качества детали.
Когда Применять Конформное Охлаждение
Конформное охлаждение — каналы, повторяющие контур полости, изготовленные 3D-печатью (SLM/DMLS) вставки формы — это решение, когда прямые сверлёные каналы не могут следовать геометрии полости. Конформное охлаждение сокращает время охлаждения на 20–40 % для деталей с глубокими пуансонами, сложными контурами или переходами от толстого к тонкому, создающими горячие точки, недоступные прямым каналам.
Конформное охлаждение не заменяет хорошо спроектированную обычную систему охлаждения. Это эскалация для геометрий, которые обычная система не может охладить должным образом. Последовательность решений:
- Могут ли прямые каналы с перегородками и барботажными трубками достичь целевого времени цикла? Если да — обычное охлаждение.
- Может ли термосифон устранить оставшуюся горячую точку? Если да — добавить термосифоны в обычную конструкцию.
- Оправдывает ли оставшийся разрыв по времени цикла стоимость вставки конформного охлаждения ($3 000–8 000 за вставку)? Если да — конформное охлаждение для конкретной вставки, ограничивающей цикл.
Конструктор формы, следующий этим правилам для контейнера из PP с пуансоном глубиной 95 мм, задал бы: канал с перегородкой диаметром 20 мм, доходящий до 8 мм от вершины пуансона, с пластиной перегородки из нержавеющей стали толщиной 2,5 мм, четыре прямых канала 10 мм в стенке пуансона на расстоянии 18 мм от поверхности матрицы и с шагом 30 мм, а также независимое регулирование температуры пуансона (уставка 55 °C) и матрицы (уставка 45 °C). Суммарный расход теплоносителя: 18 л/мин при 4 бар, разделённый между двумя параллельными контурами. Число Рейнольдса в канале перегородки: примерно 5 200 при проектном расходе. Целевое время цикла: 26 секунд — в пределах 1 секунды от целевого значения в запросе.
Проектирование системы охлаждения — не сантехническая работа. Это задача теплопередачи, замаскированная под сверлёные отверстия. Время цикла, которое называет инженер по продажам, зависит от каналов охлаждения, которые задаёт конструктор формы — а разница между двумя отверстиями 10 мм и правильно спроектированным контуром с перегородками и каналами — это разница между формой, которая укладывается в заявленное время цикла, и формой, которая стоит на 40 % дороже за деталь весь остаток своего производственного срока.