Литье в Чистом Помещении и Сборка — Почему на Передаче Между Ними Теряются Выход Годных и Чистота
Отлитая деталь выходит из пресса чистого помещения с чистотой ISO 8. Затем ее фасуют в пакет, укладывают в коробку, везут на сборочное предприятие, распаковывают на открытом полу, берут руками и либо отмывают заново, либо просто принимают. То, что создало чистое помещение, теряется на передаче между литьем и сборкой — и за этот шаг никто не отвечает, потому что зона ответственности изготовителя заканчивается на отгрузочной коробке, а зона ответственности сборщика начинается на приемной площадке.
Есть и вторая, менее заметная статья затрат. Сборка предъявляет к отлитой детали требования, которых изготовитель никогда не видит на чертеже. У корпуса зарядного устройства USB Type-C, который мы льем, верхняя и нижняя половины соединяются ультразвуковой сваркой, и плоскость сварки должна быть плоской в пределах ±0,03 мм по всему периметру 32 мм. Зазор более 0,05 мм в любой точке этой линии стыка снижает эффективность передачи энергии и дает слабый или неполный сварной шов — дефект, который проявляется только после сборки, на площадке сборщика, много позже приемки формы.
У обеих проблем одна первопричина: литье и сборка рассматриваются как две закупки, а не как один процесс.
Почему Передача Является Слабым Местом
Бюджет контаминации меняется между двумя шагами
Литье и сборка привносят разные загрязнители, и чистое помещение, рассчитанное на одно, не обязательно подходит для другого.
Литье привносит летучие продукты полимера и частицы от обращения с материалом. Они контролируются закрытыми бункерами, выделенным сушильным шкафом и выделенными прессами.
Сборка привносит три категории, с которыми литьевой зоне иметь дело не приходится:
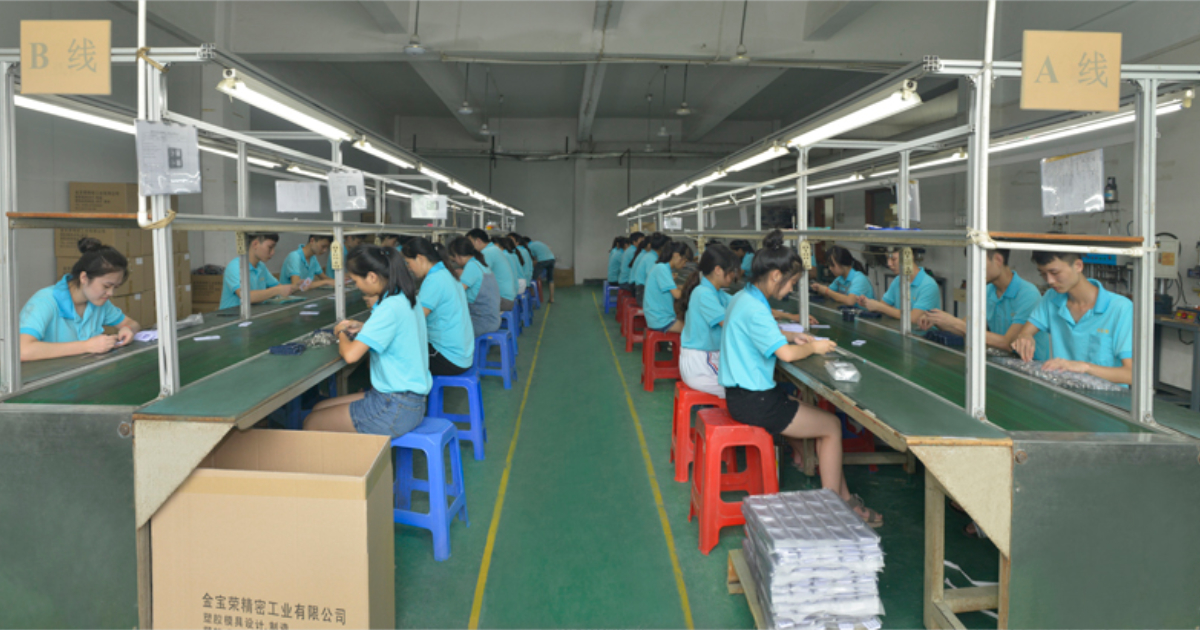
Люди. Персонал — доминирующий источник частиц в любом чистом помещении, а сборка более трудоемка, чем литье: больше операторов на деталь, больше постов, больше ручных операций. Именно протокол переодевания и вход через воздушный душ в шлюзе удерживают это под контролем.
Расходные материалы. Лента, клей, салфетки, этикетки и — классика — гофрокартон. Наше чистое помещение запрещает картон и личные вещи внутри зоны именно по этой причине, а упаковочный материал одноразовый и контролируемый.
Отходы процесса. Ультразвуковая сварка образует частицы в зоне стыка. Термозаклепка вставок стирает накатку вставки о бобышку. Закручивание винтов дает частицы износа. Все это образуется на сборочном посту, то есть ниже по потоку от всех литьевых контролей, которые вы выстроили.
Если сборка проходит вне контролируемой среды, все три категории оседают на детали, которая была чистой при литье.
Именно сборка фактически определяет ряд литьевых допусков
Это тот инженерный аргумент, который упускают при выборе поставщика.
Требование плоскостности плоскости сварного стыка — не косметическое требование, а требование процесса сварки. То же относится к глубине зацепления защелки, диаметру бобышки под запрессовку, сжатию канавки под кольцо круглого сечения и зазору при вставке разъема. Эти размеры существуют из-за последующего этапа сборки, и именно они определяют выход годных при сборке.
Рассмотрим две реальные детали:
| Деталь | Требование, заданное сборкой | Последствие дрейфа |
|---|---|---|
| Корпус зарядного устройства USB Type-C (две половины из PC, ультразвуковая сварка) | Плоскость стыка плоская в пределах ±0,03 мм по периметру 32 мм | Зазор >0,05 мм снижает передачу энергии → слабый или неполный шов |
| Внутренний кронштейн глюкометра (стенка 0,8 мм, сборочные размеры ±0,05 мм) | ±0,05 мм на всех сборочных интерфейсах | Дрейф 0,05 мм смещает разъем тест-полоски относительно паза корпуса → ошибки вставки в эксплуатации |
Ни один из этих размеров изготовитель не может оценить в одиночку, потому что критерий приемки — «собирается ли и проходит ли функциональное испытание», а не «укладывается ли в допуск чертежа». Когда изготовитель и сборщик — две разные компании, цепочка допусков разрезана границей заказа, и тот, кто обнаруживает проблему, никогда не является тем, кто ее вызвал.
Руководство по ультразвуковой сварке разбирает правила проектирования стыка, стоящие за этими цифрами; здесь важно то, что это сборочные требования, которые нужно передать вверх по потоку — в чертеж отлитой детали.
Переквалификация — скрытая стоимость отдельного этапа сборки
Покупать литье и сборку раздельно означает выбор из двух вариантов.
Либо детали заново отмывают и повторно проверяют при приемке на сборочном предприятии — что добавляет процесс, затраты, валидацию и новый вид отказа, поскольку удалить частицы с отлитой детали труднее, чем изначально содержать ее чистой. Либо передача принимается как неконтролируемая, и чистое помещение, за которое вы заплатили, отдает чистую деталь, приходящую на сборку с той чистотой, которую создал путь.
Ни один из вариантов не появляется в коммерческом предложении. Оба появляются позже.
Как Выглядит Интегрированная Зона
Литье и сборка в одной контролируемой среде
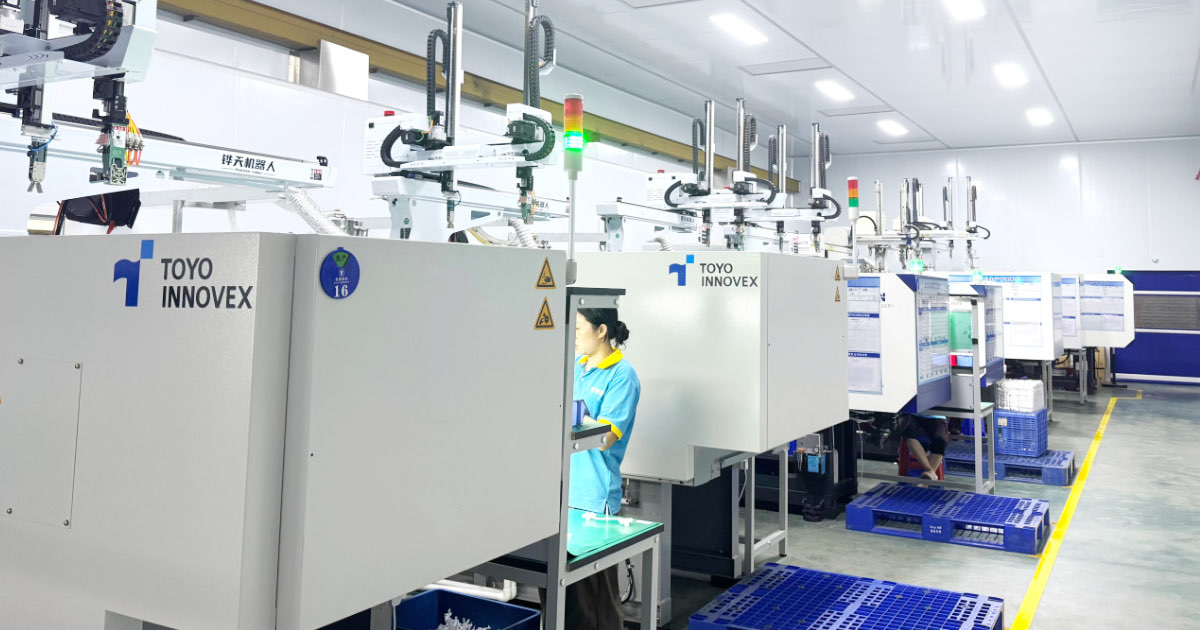
На нашем заводе в Шэньчжэне зона ISO 8 включает и участок литья, и участок сборки, поэтому детали переходят между ними, не покидая контролируемую среду.
| Параметр | Значение |
|---|---|
| Класс чистоты | ISO 8 / класс 100 000 (ISO 14644-1) |
| Предел частиц ≥0,5 мкм | 3 520 000 частиц/м³ |
| Предел частиц ≥5,0 мкм | 29 300 частиц/м³ |
| Фильтрация | HEPA, 99,97 % при 0,3 мкм |
| Давление воздуха | Избыточное — поток наружу |
| Температура | 20–24 °C ±2 °C |
| Относительная влажность | 40–60 % |
| Кратность воздухообмена | Не менее 20 в час |
| Мониторинг | Счетчик частиц, температура, влажность — протокол по сменам |
| Литьевые прессы | Выделенные сервогидравлические 90–250 т, роботизированная выемка |
| Обращение с материалом | Закрытые бункеры, выделенный сушильный шкаф, материал не смешивается |
| Хранение форм | С регулируемой температурой и влажностью, внутри контролируемой зоны |
| Упаковка | Фасовка и заварка внутри зоны |
| Персонал | Полное переодевание, вход через воздушный душ, без картона, выделенный инструмент |
Полное описание зоны приведено на странице литье в чистом помещении; для этой статьи важно, что сборочные посты находятся внутри нее, а не после.
Какие сборочные процессы идут в зоне
Та же контролируемая среда берет на себя шаги, которые иначе нарушили бы границу чистоты:
- Сборка защелками и запрессовкой
- Закручивание винтов с контролем крутящего момента — включая контроль частиц износа, которого требует закручивание
- Пружины и клипсы, шарнирные и поворотные механизмы
- Уплотнения — включая силиконовые кольца круглого сечения для корпусов со степенью защиты IP
- Присоединение кабелей и разъемов
- Термозаклепка вставок ультразвуком (латунь, нержавеющая сталь, алюминий) и запрессовка металлических втулок
- Позиционирование залитых вставок и заливка
- Ультразвуковая сварка — диаметр сварочного инструмента 15–50 мм, герметичность для сборок IP54 и IP67, с проверкой прочности шва по каждой партии
Проверка после сборки охватывает то, что иначе пришлось бы выявлять входному контролю заказчика: 100 % визуальный контроль по стандарту внешнего вида, совпадение цвета, полнота и правильность сборки, точность этикеток и маркировки; размерная проверка на КИМ; контроль калибрами «годен/не годен» на функциональных интерфейсах; и выборочный контроль AQL по ANSI/ASQ Z1.4, уровень II. Программы функциональных испытаний включают усилие защелкивания и расцепления, испытание на давление и герметичность (под давлением или вакуумом), проверку степени защиты IP орошением или погружением и проверку электрической непрерывности встроенных компонентов.
Электронике нужен второй слой контроля
Для электронных и прецизионных применений зона дополнительно несет контроль ESD, поскольку электростатический разряд — это и риск контаминации, и риск повреждения компонента:
- Токопроводящий пол с заземляющими браслетами
- Ионизирующие воздуходувы на сборочных постах
- ESD-безопасная упаковка — антистатические пакеты и токопроводящие лотки
- Марки материалов с углеродным наполнением, безопасные по ESD, когда этого требует применение
Организация ESD хорошо иллюстрирует интегрированный подход: ионизирующий воздуходув на сборочном посту имеет смысл только тогда, когда этот пост находится внутри контролируемой зоны, под тем же режимом переодевания и мониторинга, что и прессы.
Две детали, которые отгружаются как сборки, а не как детали
Нагляднее всего разница видна на деталях, которые мы отгружаем как готовые сборки.
Для портативного анализатора для диагностики у постели пациента мы льем двухкомпонентный корпус из поликарбоната USP Class VI в зоне ISO 8 и поставляем его как сборку-клэмшелл из 2 деталей (верх и низ) — 15 000 сборок в год, 30 000 отлитых деталей — с полной прослеживаемостью по партиям, отчетом по первой детали и документацией, выстроенной под подачу 510(k) и Device History Record заказчика. См. пример с корпусом медицинского диагностического прибора.
Для SOS-кулона как медицинского изделия класса II — медицинский ABS 30 × 55 × 10 мм, 7 г, ультратонкие стенки 1,6 мм — литье и сборка совместно обеспечивают степень защиты IP67, достигаемую силиконовым кольцом круглого сечения, с биосовместимостью по ISO 10993-5 и антимикробным покрытием на основе ионов серебра. Эта программа отгружает 50 000 собранных изделий в год из 100 000 отлитых деталей. См. пример с кулоном экстренного оповещения.
В обоих случаях соотношение деталей и сборок равно 2:1, и в обоих случаях чистота и герметичность — свойства сборки, а не какой-либо из двух отлитых половин.
Один комплект документации, а не два
Разделенная цепочка поставок дает два набора записей, которые надо сводить. Интегрированная зона дает один, охватывающий оба шага:
| Документ | Содержание |
|---|---|
| Маршрутный лист партии | Дата, смена, машина, оператор, партия материала, количество |
| Протокол производства в чистом помещении | Счет частиц, температура, влажность — по сменам |
| Сертификат на материал | Сертификат USP Class VI или ISO 10993 на каждую партию гранулята |
| Контроль первой детали | Все размеры чертежа, измерены и записаны |
| Размерный отчет | Данные КИМ с Cp/Cpk по критическим размерам |
| Сертификат соответствия | На каждую отгрузку, подписан руководителем службы качества |
Этот комплект поддерживает подачу документов по FDA 510(k), технические досье для маркировки CE и внешние аудиты ISO 13485; записи хранятся не менее 10 лет. Что доказывает каждый документ — и как его проверять, а не принимать на веру — разобрано в нашем руководстве по документации медицинского литья.
Интегрированно или Раздельно
| Фактор | Литье и сборка в одном чистом помещении | Отдельные изготовитель и сборщик |
|---|---|---|
| Чистота детали при сборке | Сохранена — детали не покидают контролируемую среду | Ухудшается при перевозке, хранении и распаковке; может потребоваться повторная отмывка |
| Допуски, заданные сборкой | За них отвечает один процесс; требования по плоскостности и зазорам стоят на литьевом чертеже | Разрезаны границей заказа; отказы проявляются у сборщика |
| Обращение при передаче | Отсутствует — контролируемый переход между участками | Фасовка, перевозка, распаковка, дополнительное обращение |
| Контаминация от сборки | Управляется тем же режимом переодевания, мониторинга и расходных материалов | Вносится на неконтролируемом полу |
| Контроль ESD | Простирается от литья до сборочных постов | Нужно выстраивать заново у сборщика |
| Документация | Один набор записей на оба шага | Два набора для сведения; разрыв прослеживаемости на передаче |
| Квалификация и аудит | Один поставщик, один аудит, одна СМК | Два аудита, две системы качества, два соглашения об изменениях |
| Сроки и логистика | Нет промежуточной отгрузки | Лишний участок, лишнее обращение, лишний страховой запас |
| Когда подходит | Медицинские изделия, диагностические компоненты, оптические детали и детали разъемов, корпуса со степенью защиты IP | Крупные сборки с множеством стандартных деталей от нескольких специализированных поставщиков |
Чистое помещение не является автоматически правильным ответом для любой сборки. Оно становится правильным, когда функция детали зависит от чистоты в момент сборки — жидкостный тракт, поверхность, контактирующая с пациентом, оптический интерфейс, разъем с мелким шагом контактов или уплотнение, которое надо собрать, не загрязнив уплотняющую поверхность.
Что Указывать в Спецификации
1. Задавайте класс по шагу, а не на весь процесс. Правильный класс определяется самым чувствительным к контаминации шагом последовательности, а не классом литьевой зоны. Определить, какой это шаг — и достаточно ли зоны ISO 8 (класс 100 000), — это тот же анализ, что описан в нашем руководстве по литью в чистом помещении.
2. Передайте сборочные требования в литьевой чертеж. Плоскостность стыка под ультразвуковую сварку, диаметры бобышек под запрессовку, глубина зацепления защелок, сжатие канавки уплотнения, зазор при вставке разъема. Если все это живет только в технологической карте сборщика, от изготовителя требуют держать допуски, которые никто не измерял.
3. Явно укажите способ передачи. «Отлито в чистом помещении» ничего не говорит о том, что происходит в следующие двадцать минут. Укажите, переходят ли детали напрямую в смежную контролируемую зону сборки или их упаковывают и вскрывают заново.
4. Назовите расходные материалы сборки и ограничения по ним. Клеи, ленты, салфетки и этикетки — все это потенциальные источники контаминации, и тип упаковочного материала важен не меньше, чем процесс упаковки. Спросите прямо, допускается ли картон внутри.
5. Решите, входит ли контроль ESD в объем. Если сборка содержит электронику, ESD-безопасное обращение, заземление и упаковка — это отдельный слой контроля от частичной чистоты, и нужны оба.
6. Укажите место упаковки. Детали, заваренные внутри контролируемой зоны, приходят в том состоянии, в котором были произведены. Упакованные снаружи — нет.
7. Требуйте один комплект документации на оба шага. Маршрутный лист, заканчивающийся на литьевом прессе, оставляет этап сборки недокументированным.
Три ловушки, которые стоит назвать
Сборочные допуски, которые не дошли до изготовителя. Самая частая причина годных деталей, которые не собираются. Если у сборщика есть требование к плоскостности стыка, оно принадлежит чертежу отлитой детали.
Отмывка как замена контролю. Отмыть отлитую деталь труднее, чем содержать ее чистой, и каждый шаг отмывки требует собственной валидации и собственной оценки остатков — что очень важно для деталей, контактирующих с пациентом.
Расхождение классов между литьем и сборкой. Если этап сборки требует более чистой среды, чем этап литья, проведение сборки в классе литьевой зоны — компромисс, который приходится нести процессу сборки, а не литью.
Частые Вопросы
Должны ли литье и сборка происходить в одном чистом помещении?
Нет, но если нет, передача между ними становится неконтролируемым шагом, которым надо сознательно управлять — либо повторной отмывкой и перепроверкой при приемке, либо упаковкой, действительно сохраняющей чистоту до сборки. Выполнение обоих в одной контролируемой среде устраняет этот шаг, а не управляет им.
Какой класс ISO нужен для литья по сравнению со сборкой?
Класс задается самым чувствительным к контаминации шагом последовательности. Многие программы медицинских изделий ведут и литье, и сборку при ISO 8 (класс 100 000), что покрывает большинство диагностических компонентов, компонентов доставки лекарств и мониторинга пациентов. Когда компонент требует ISO 7 — имплантаты, детали, попадающие в стерильную зону, поверхности оптического качества, — это требование обычно относится к сборке в той же мере, что и к литью.
Можно ли выполнять ультразвуковую сварку внутри чистого помещения?
Да, и это частая причина интегрировать сборку: сварка образует частицы в зоне стыка, поэтому выполнение ее в контролируемой среде с тем же режимом мониторинга, что и литье, удерживает эти частицы в управляемом пространстве. Герметичная ультразвуковая сварка для сборок IP54 и IP67 выполняется в нашей зоне, с проверкой прочности шва по каждой партии.
Как сборка влияет на литьевые допуски?
Методы сборки предъявляют размерные требования, которых сама функция детали не предъявляет. Плоскость сварного стыка должна быть достаточно плоской, чтобы передать энергию по всей линии стыка; запрессовка требует контролируемого натяга; канавка под кольцо круглого сечения должна равномерно сжимать уплотнение. Это реальные допуски с реальными последствиями дрейфа, и они должны стоять на чертеже отлитой детали.
Какую контаминацию привносит сборка, которой нет при литье?
Три вещи. Люди, потому что сборка более трудоемка на деталь. Расходные материалы, включая клеи, ленты, салфетки, этикетки и упаковочные материалы вроде картона. И отходы процесса, образующиеся на самом посту: облой и частицы от ультразвуковой сварки, частицы износа от термозаклепки и закручивания винтов. Все три находятся ниже по потоку от всех литьевых контролей.
Нужен ли мне контроль ESD вдобавок к чистому помещению?
Только если сборка содержит электронные компоненты или контакты с мелким шагом, где статический разряд может повредить деталь и одновременно притянуть частицы. Контроль ESD — отдельный слой: токопроводящий пол и заземление, ионизированный воздух на сборочных постах, ESD-безопасная упаковка и, где требуется, марки с углеродным наполнением.
Литье и Сборка в Одной Контролируемой Зоне
Мы ведем зону чистого помещения ISO 8 и операцию сборки и упаковки в одной контролируемой среде — выделенные сервогидравлические прессы от 90 до 250 т с роботизированной выемкой, закрытое обращение с материалом, контролируемое хранение форм, переодевание и вход через воздушный душ, мониторинг среды по сменам и контроль ESD, простирающийся до сборочных постов там, где есть электроника.
Объем сборки охватывает защелки и запрессовку, закручивание винтов с контролем момента, пружины, шарниры, уплотнения, присоединение кабелей и разъемов, термозаклепку вставок, запрессовку втулок и ультразвуковую сварку с проверкой прочности по партии. Проверка после сборки включает 100 % визуальный контроль, размерную проверку на КИМ, контроль калибрами «годен/не годен», выборочный контроль AQL по ANSI/ASQ Z1.4, уровень II, и функциональные испытания на усилие защелки, герметичность и давление, степень защиты IP и электрическую непрерывность. Упаковка — от блистера и клэмшелла до антистатического лотка и вкладыша из пеноматериала по размеру, с маркировкой штрихкодом, серийным номером и лазером.
Наша страница сборка и упаковка описывает детали процесса; страница медицинские изделия — категории изделий, которые мы производим.
Если вы сейчас покупаете литье и сборку у двух поставщиков и хотите увидеть, где передача обходится вам дорого, пришлите нам чертеж детали и описание процесса сборки. Мы скажем, какие размеры, заданные сборкой, должны стоять на литьевом чертеже и как должна выглядеть передача между двумя шагами.
Отправьте чертеж и описание сборочного процесса на совместный анализ →