Что Такое Литье Под Давлением? Полное Руководство для Инженеров и Закупщиков
Литье пластмасс под давлением — наиболее широко используемый производственный процесс для серийного выпуска пластиковых деталей. Если вы инженер, специфицирующий пластиковый компонент, закупщик, работающий с Китаем, или продакт-менеджер, оценивающий варианты производства, это руководство отвечает на практические вопросы: как устроен процесс, из чего складывается стоимость, где границы применимости и по каким критериям проверять поставщика.
Как Работает Литье Под Давлением
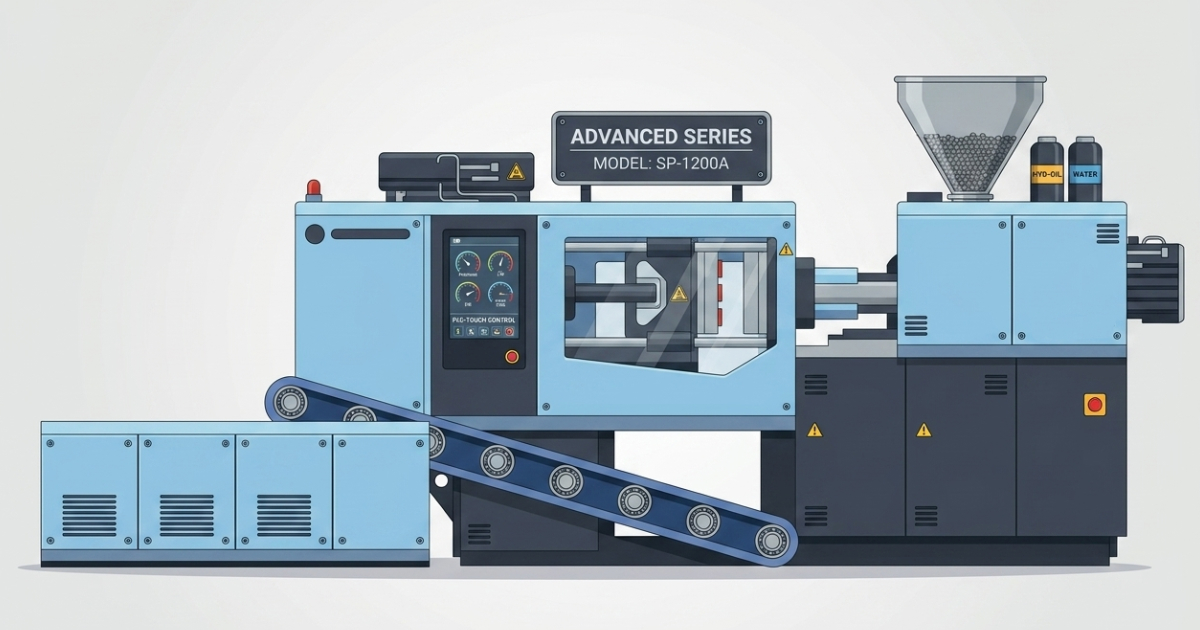
Литье под давлением — циклический производственный процесс из четырех последовательных фаз. Цикл повторяется без изменений все время, пока идет производство, и каждая фаза влияет на качество детали не меньше, чем конструкция формы.
1. Смыкание
Пресс-форма — прецизионно обработанный стальной инструмент с полостью по форме вашей детали — удерживается закрытой под высоким давлением узлом смыкания термопластавтомата. Усилие смыкания измеряется в тоннах и должно превышать давление впрыска, умноженное на площадь проекции детали. Недостаточное усилие дает облой по плоскости разъема, избыточное — переразмеренную машину и лишнюю стоимость машино-часа в цене детали.
2. Впрыск
Пластиковые гранулы (смола) подаются из бункера в нагретый цилиндр, где возвратно-поступательный шнек расплавляет материал и продвигает его вперед. На стадии впрыска шнек работает как поршень, подавая расплав в закрытую форму под высоким давлением (обычно 500–1 500 бар) через литник — узкий канал, рассчитанный так, чтобы полость заполнилась полностью до того, как пластик застынет.
3. Охлаждение и Подпитка
После заполнения полости форма удерживается под давлением подпитки, которое компенсирует усадку, происходящую при охлаждении пластика. Каналы охлаждения, выполненные в теле формы, отводят тепло водой или теплоносителем. Время цикла определяется в первую очередь временем охлаждения — обычно 60–80% общего цикла. Давление подпитки и время выдержки здесь влияют на утяжины и стабильность размеров не меньше, чем конструкция формы.
4. Выталкивание
Когда деталь застыла настолько, что держит форму (не обязательно остыв полностью до температуры окружающей среды), форма раскрывается и толкатели выталкивают деталь из полости. Затем форма смыкается — и цикл начинается заново.
Полный цикл для типовой промышленной детали занимает 15–60 секунд — в зависимости от геометрии детали, толщины стенки и материала.
Что Можно Изготовить Литьем Под Давлением
Литье под давлением дает детали в диапазоне от микроскопических медицинских компонентов массой 0,1 грамма до крупных автомобильных бамперов массой несколько килограммов. Практически любая пластиковая деталь с постоянным сечением — стаканы, корпуса, кронштейны, шестерни, разъемы, кожухи — может быть отлита под давлением.
У каждого семейства деталей, которое мы льём чаще всего, есть своя страница: корпуса, кожухи, кронштейны, крышки, разъёмы и силовые детали. Страница изготовление пластиковых деталей на заказ описывает процесс целиком, от DFM до серии.
Литье под давлением не подходит для:
- Деталей с очень толстыми сечениями (применяйте механообработку, литье или литье с вспениванием)
- Крайне малых тиражей (менее ~500 штук, где 3D-печать или ЧПУ могут оказаться экономичнее)
- Деталей, требующих непрерывной длины (применяйте экструзию)
Выбор материала определяет большую часть стоимости и итоговых свойств. Библиотека материалов охватывает свойства по каждому полимеру, семейства марок и замечания по DFM; руководство по выбору материала объясняет, как сузить 500+ доступных смол до трех кандидатов.
Литье Под Давлением Против Альтернативных Процессов
| Процесс | Мин. Объем | Цена за Штуку | Стоимость Оснастки | Срок |
|---|---|---|---|---|
| Литье под давлением | ~1 000+ | Низкая | $2 000–$50 000 | 4–8 недель, T1 |
| 3D-печать (FDM/SLS) | 1 | Высокая | Нет | Дни |
| Обработка на ЧПУ | 1–1 000 | Средне-высокая | Низкая | 1–3 недели |
| Выдувное формование | 5 000+ | Низкая | $5 000–$30 000 | 6–10 недель |
| Термоформование | 500+ | Низкая–средняя | $1 000–$15 000 | 3–6 недель |
У каждой альтернативы есть собственное сравнение, потому что решение зависит от объёма, оснастки и отделки, а не от названия процесса: литьё против ЧПУ-обработки, против 3D-печати, против литья уретана и против литья под давлением металла. Для полых или толстостенных деталей, которые льют, а не собирают, см. литьё с газовым впрыском.
Литье под давлением становится конкурентоспособным по стоимости с 3D-печатью примерно на 500–1 000 штук для небольших деталей, а при объемах свыше 10 000 штук в год цена за штуку падает резко. Полная модель — амортизация оснастки, время цикла, брак и отделка — разобрана в структуре затрат на литье под давлением.
Стоимость Литья Под Давлением
Стоимость литья под давлением состоит из двух компонентов.
Стоимость Оснастки (Пресс-формы)
Форма — это единовременная капитальная затрата. Форма принадлежит вам: она хранится и обслуживается на заводе весь срок жизни производственной программы. Стоимость оснастки зависит от:
- Размера детали — крупные детали требуют более крупных блоков формы и большего объема стали
- Сложности детали — поднутрения, требующие боковых подвижных элементов, сложная литниковая система, горячие каналы
- Количества гнезд — 8-гнездная форма стоит дороже одноместной, но снижает цену детали
- Марки стали — P20 (стандарт) против H13 (крупная серия) против S136 (коррозионные смолы)
Ориентировочные стоимости форм для деталей от простых до средней сложности при производстве в Китае:
| Сложность | Пример | Ориентировочная Стоимость |
|---|---|---|
| Простая одноместная | Крышка бутылки, простая накладка | $2 000–$6 000 |
| Средняя одноместная | Корпус электроники | $6 000–$15 000 |
| Сложная или многогнездная | Автомобильный разъем (8 гнезд) | $15 000–$40 000 |
| Высокая сложность | Горячий канал, медицинское изделие | $30 000–$80 000+ |
Цена формы — лишь часть затрат на оснастку; остальное — обслуживание, ремонты и замена по исчерпании ресурса. Совокупная стоимость владения формой показывает полную цифру.
Цена Детали (Стоимость за Штуку)
Цена детали определяется:
- Временем цикла × ставка машино-часа
- Расходом материала (масса детали + литник и разводящий канал)
- Трудом (автоматизация против ручной операции)
- Выходом годного / долей брака
Для ориентира: простой корпус из PP массой ~50 г, произведенный в Китае серийно, может стоить $0,10–$0,50 за штуку — в зависимости от объема, сложности и отделки. Цену детали сильнее всего двигают три рычага — толщина стенки, время цикла и гнездность; они разобраны в материале стратегии снижения стоимости пластиковой детали.
Выбор Поставщика Литья Под Давлением
При оценке поставщиков смотрите дальше предложенной цены. Ключевые критерии:
- Оснастка на месте — поставщики, которые делают формы сами, контролируют качество и сроки. Оснастка на стороне добавляет риск
- Инженерная поддержка — проверяют ли они вашу конструкцию до предложения? Поставщик, пропускающий DFM, обойдется вам дороже на доработках
- Сертификация качества — ISO 9001 как база; ISO 13485 для медицины, IATF 16949 для автопрома
- Прозрачные сроки до T1 — просите обязательство, а не оценку
- Референсы — просите примеры из вашей отрасли
Список выше — короткая версия. Чек-лист квалификации поставщика превращает каждый пункт в документ, который можно запросить, а выбор поставщика литья под давлением в Китае разбирает коммерческую сторону оценки. Область и срок действия сертификата важнее логотипа на бланке — наша страница сертификаций приводит и то, и другое для ISO 9001 и ISO 13485.
Типичные Дефекты Литья Под Давлением и Как Их Избежать
| Дефект | Причина | Предотвращение |
|---|---|---|
| Утяжины | Толстые сечения, недостаточное давление подпитки | Равномерная толщина стенки, правильный размер литника |
| Коробление | Неравномерное охлаждение, несимметричная геометрия | Сбалансированное охлаждение, правильный выбор материала |
| Недоливы | Недостаточное давление или объем впрыска | Размер литника, корректные настройки процесса |
| Облой | Недостаточное усилие смыкания, износ формы | Правильное смыкание, обслуживание формы |
| Линии спая | Встреча потоков в месте соединения после обтекания отверстия | Перемещение литника, замена материала |
| Следы пригара | Захваченный воздух, избыточная скорость впрыска | Вентиляция, оптимизированная скорость впрыска |
У каждого дефекта есть отдельное руководство по устранению: утяжины, коробление, линии спая, серебристые полосы и расслоение, плюс общий обзор дефектов для недоливов, облоя и следов пригара. Размерные проблемы — отдельная категория: допуски литья под давлением объясняют, что на самом деле разрешает допуск по DIN 16901.
Начало Работы с JBRplas
JBRplas выполняет бесплатный анализ технологичности (DFM) с каждым предложением. Пришлите нам 3D-файл и 2D-чертеж — и получите отчет DFM в течение 2–3 рабочих дней, без оплаты и без обязательств.
Что именно охватывает этот анализ, описано в руководстве по DFM; парк машин и возможности процесса — на странице услуги литья под давлением.