Производство Пластиковых Крышек
Пластиковые крышки на заказ методом литья под давлением для электроники, бытовой техники, медицинских изделий, промышленного оборудования, автомобильных компонентов и потребительских товаров — от проектирования пресс-формы и оснастки до серийного производства.
Возможности производства пластиковых крышек
Шесть семейств крышек, которые мы проектируем и льём, — от лицевых крышек класса A до защитных и сервисных.
Лицевые крышки
Крышки, где видимая поверхность определяет деталь, — поверхности класса A, контролируемый глянец или текстура и плоскостность на A-поверхности.
Крышки на защёлках
Крышки без винтов с консольными защёлками, крючками и фиксаторами — усилие удержания уравновешено с усилием сборки и гибкостью материала.
Крышки на винтах
Крышки крепятся саморезами, резьбовыми закладными или невыпадающими винтами — геометрия бобышек рассчитана на повторные сборки без трещин.
Крышки батарей и доступа
Крышки, которые открываются в эксплуатации, — защёлки, элементы базирования и посадка, остающаяся плотной после многократного открывания и закрывания.
Защитные крышки
Крышки, экранирующие соединители, датчики и функциональные зоны, — формуются как жёсткие экраны или обливаются мягкой уплотнительной губкой.
Крупногабаритные крышки
Большие плоские крышки со строгой плоскостностью — толщина стенки, рёбра, впуск и охлаждение планируются против коробления до изготовления формы.
Типы пластиковых крышек, которые мы производим
Семь категорий крышек для OEM-программ. Типичные применения отражают семейства деталей, которые мы льём, — это не каталог.
| Тип крышки | Функция и типичные применения |
|---|---|
| Верхние крышки | Закрывают верхнее отверстие и защищают внутренние компоненты — верхние панели бытовой техники · верхние крышки приборов · крышки оборудования |
| Нижние крышки | Закрывают нижнюю часть и образуют опорную поверхность — нижние крышки приборов · панели основания · нижние крышки оборудования |
| Передние и задние крышки | Закрывают и отделывают видимую грань — передние панели · задние крышки · крышки интерфейсов |
| Крышки батарейных отсеков | Закрывают и защищают батарейные отсеки — дверцы батарейных отсеков · крышки отсеков |
| Защитные крышки | Экранируют соединители, датчики или функциональные зоны — крышки разъёмов · крышки датчиков · крышки клемм |
| Декоративные крышки | Несут видимый облик изделия — декоративные панели · лицевые крышки |
| Сервисные крышки | Обеспечивают доступ к внутренним компонентам — панели обслуживания · крышки для техобслуживания |
Пластиковые крышки для разных применений
Где применяются отлитые нами крышки — с типичными применениями для каждой отрасли.
Электроника
Крышки для электронных устройств, модулей и интерфейсов.
Типичное применение: крышки устройств · крышки разъёмов · крышки батарейных отсеков · сервисные крышки
Медицинские приборы
Крышки для диагностических, мониторных и портативных медицинских приборов.
Типичное применение: крышки приборов · крышки датчиков · крышки батарейных отсеков · защитные крышки
Автомобилестроение
Внутренние и компонентные крышки для автомобильных программ.
Типичное применение: внутренние крышки · крышки датчиков · крышки электронных компонентов
Промышленное оборудование
Крышки для оборудования, пультов и сервисного доступа.
Типичное применение: крышки оборудования · крышки контроллеров · сервисные крышки · защитные крышки
Бытовая техника
Крышки и панели для бытовой техники.
Типичное применение: крышки бытовой техники · крышки панелей управления · декоративные крышки
Потребительские товары
Крышки для потребительских и носимых устройств.
Типичное применение: крышки изделий · лицевые крышки · крышки батарейных отсеков
Проектирование пластиковых крышек
Крышку оценивают по тому, как она садится на корпус, который закрывает, и как выглядит. Плоскостность и внешний вид проектируются вместе, а глубину текстуры нужно увязать с уклонами.
Толщина стенки
Большие тонкие крышки — классическая проблема толщины стенки: утяжины, коробление и неполная заливка восходят к размеру сечения. Стенки назначаются под материал и выдерживаются настолько равномерными, насколько позволяет требование жёсткости.
Контроль коробления
Крышки обычно большие, относительно тонкие и плоские — самый сложный случай коробления в литье под давлением. Толщина стенки, рёбра, расположение впуска, охлаждение, усадка материала и температура формы планируются вместе и анализируются до изготовления формы.
Проектирование защёлок
Многие крышки собираются без винтов — консольные защёлки, крючки и фиксаторы формуются прямо в детали. Геометрия должна уравновесить усилие удержания, усилие сборки и гибкость материала, чтобы соединение защёлкивалось без побеления и трещин.
Бобышки и крепёж
Крышки на винтах используют саморезы, резьбовые закладные или невыпадающие винты. Толщина стенки бобышки, высота, положение винта и установка закладной определяются на этапе DFM, чтобы бобышки не просаживали ответную поверхность и не трескались после повторных сборок.
Сопряжение и совмещение
Крышку оценивают по корпусу, который она закрывает, — зазор, заподлицо, совмещение и ступенька формируют видимое качество изделия. Это задачи допусков и базирования, решаемые вместе с ответной деталью в одной размерной цепи.
Отделка поверхности
Требования к отделке зависят от того, что для крышки главное — функция, защита или внешний вид: от отделок SPI и текстур VDI до матового или глянцевого вида, окраски и печатной графики.
Уклоны и выталкивание
Большие поверхности, глубокие стенки и текстура сопротивляются извлечению. Уклоны назначаются против глубины текстуры, а точки выталкивания выбираются так, чтобы не оставить следов на лицевой поверхности.
Материалы для литых пластиковых крышек
Выбор материала крышки следует за внешним видом, ударными нагрузками и средой: видимой крышке может понадобиться косметический сорт, а защитной — стойкость к удару или химии.
| Материал | Типичное применение |
|---|---|
| ABS | Внешний вид и потребительские товары |
| PC | Повышенные требования к удару |
| PC/ABS | Электроника — баланс внешнего вида и ударопрочности |
| PP | Лёгкость и химическая стойкость |
| PA | Требования к механическим свойствам |
| TPE / TPU | Мягкие на ощупь или гибкие элементы крышки |
Технологии производства пластиковых крышек
В зависимости от геометрии крышки, требований к внешнему виду и объёма мы подбираем оснастку и процесс литья, подходящие программе.
Многогнёздное литьё
Формы на 4, 8 и 16 гнёзд для серийных программ крышек — сбалансированная заливка, чтобы детали из каждого гнезда совпадали по виду и посадке.
Прецизионное литьё
Контролируемые размеры на элементах, определяющих посадку, — измерение на CMM и SPC по критичным размерам крышка–корпус.
Литьё с закладными
Металлические закладные формуются прямо в крышках — резьбовые точки крепления и втулки ставятся в форме, а не собираются потом.
Заливка мягким полимером
Мягкий TPE или TPU заливается на жёсткие крышки для зон захвата, уплотнительных губок и мягких на ощупь поверхностей — формуется за один цикл.
2K-литьё
Двухкомпонентные крышки, сочетающие твёрдые и мягкие материалы или два цвета, — без отдельной сборки или покраски.
Тонкостенное литьё
Для подходящих конструкций тонкостенное литьё может снизить расход материала и вес детали, но требует тщательного контроля заливки, охлаждения и коробления.
Элементы пластиковых крышек
Элементы, которые делают крышку подходящей, крепимой и визуально правильной, — задаются на чертеже и формуются в оснастке.
Защёлка
Консольные защёлки и крючки, собирающие крышку без крепежа.
Бобышка под винт
Бобышки под саморезы или резьбовые закладные.
Ребро
Рёбра, придающие жёсткость большим плоским зонам без толстых стенок.
Элемент базирования
Центраторы и направляющие, задающие положение крышки на корпусе.
Уклон
Углы съёма, назначенные против высоты стенки и глубины текстуры.
Плоскость разъёма
Размещается там, где меньше всего читается на видимых поверхностях.
Точка выталкивания
Схема выталкивателей спланирована так, чтобы не оставлять следов на лицевых поверхностях.
Текстура поверхности
Текстура формы, степень глянца и отделка задаются поверхность за поверхностью.
Кейсы пластиковых крышек
Программы крышек с опубликованными данными — материалы, число гнёзд и требования, которым должна была соответствовать каждая деталь.
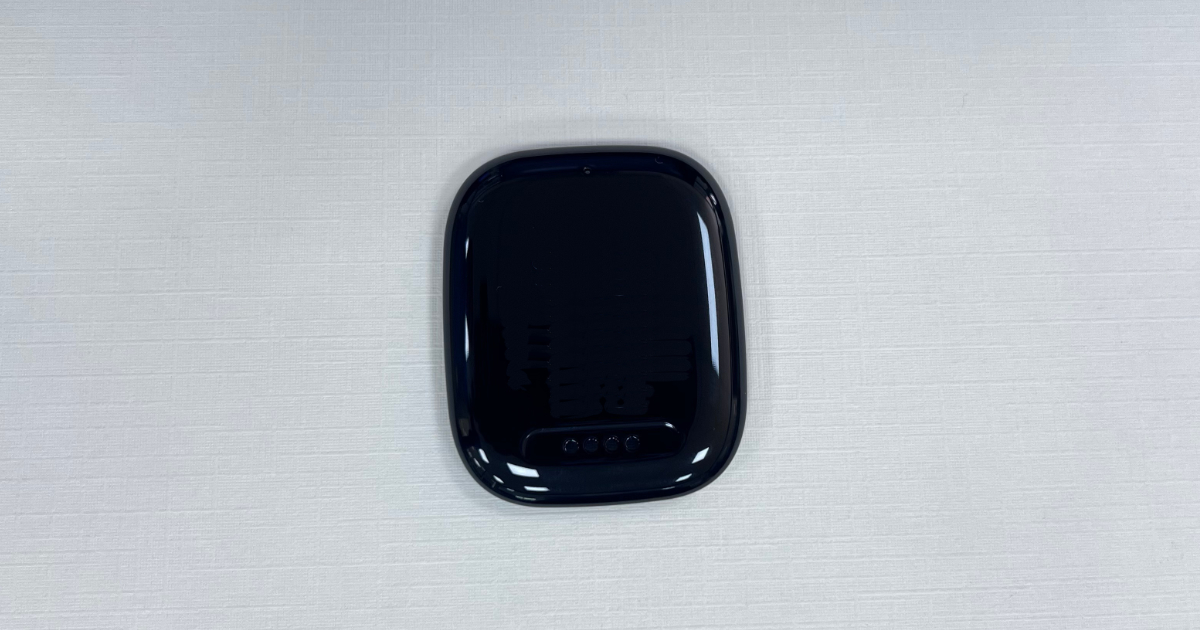
Задняя Крышка Смарт-Часов
Бытовая Электроника и Носимые Устройства · 8 гнёзд · допуск ±0,2 мм
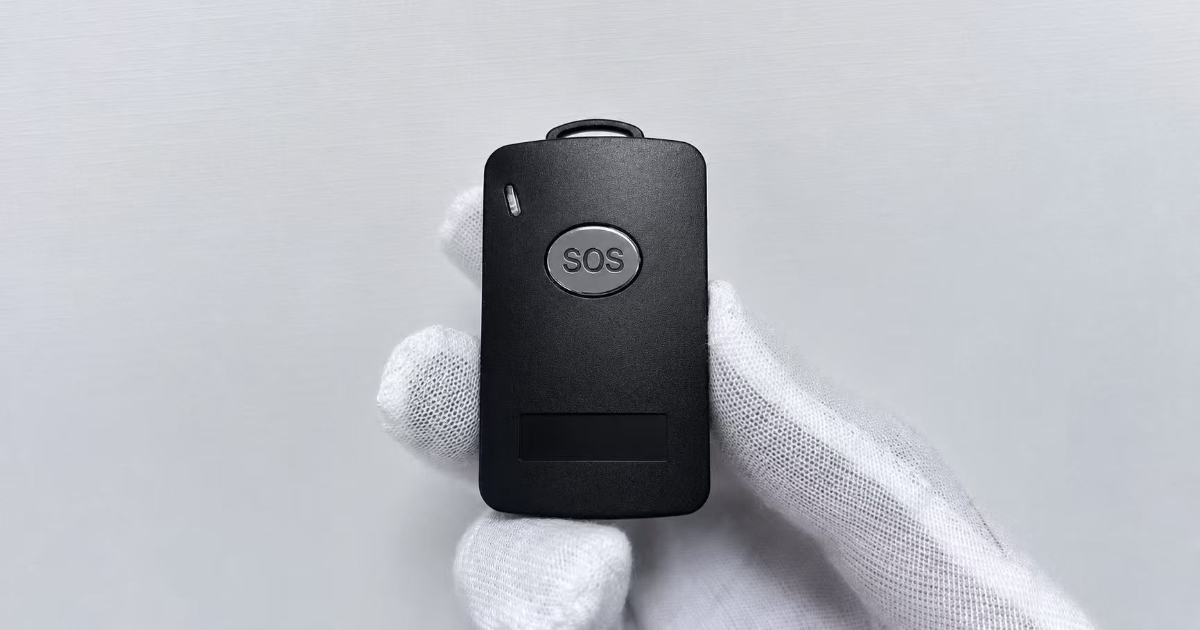
Тревожный Кулон
Медицинские Изделия и Здравоохранение · 2 гнезда · стенки 1,6 мм · IP67
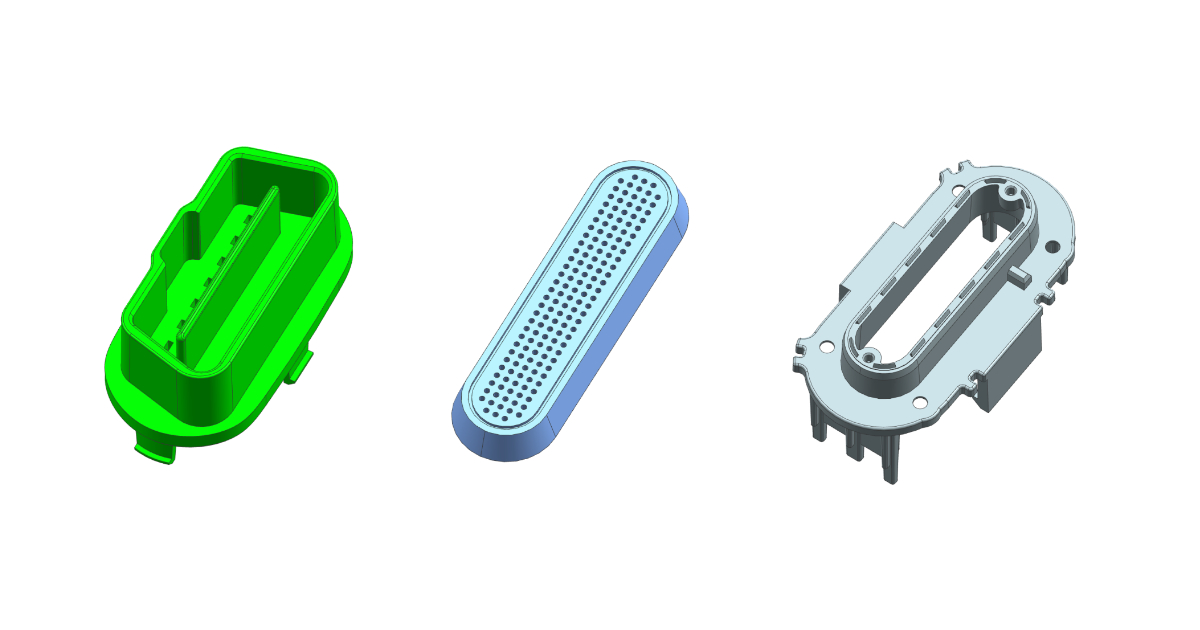
Автомобильный OBD-Прибор
Автомобильная Промышленность · семейная форма 1+1+1 · 50 000 циклов
Что определяет стоимость пластиковой крышки?
Лицевая крышка может иметь относительно простую геометрию, но требовать дополнительных затрат на оснастку и отделку из-за строгих требований к внешнему виду. Вот факторы в проектах крышек.
Стоимость формы
- ✓Размер детали
- ✓Сложность детали
- ✓Число гнёзд
- ✓Ползуны и подъёмники
- ✓Горячеканальная система
- ✓Выбор стали формы
- ✓Текстура поверхности
Стоимость детали
- ✓Материал и марка
- ✓Вес детали
- ✓Время цикла
- ✓Размер машины
- ✓Объём производства
Дополнительные операции
- ✓Окраска
- ✓Печать
- ✓Лазерная маркировка
- ✓Сборка
Что нужно, чтобы рассчитать вашу пластиковую крышку
Проекты крышек оценивают по посадке и внешнему виду — обозначьте A-поверхности и косметические требования сразу: они определяют решения по оснастке, текстуре и отделке.
Деталь и чертёж
- ✓3D-файл CAD (STEP или IGES)
- ✓2D-чертёж с допусками
- ✓Материал и марка
- ✓Цвет и отделка поверхности
- ✓Критичные размеры и допуски
- ✓Критичные лицевые поверхности (A-поверхности)
Производство и косметика
- ✓Годовой объём
- ✓Способ сборки (защёлки, винты или закладные)
- ✓Косметические требования (степень глянца, текстура, совпадение цвета)
- ✓Особые функциональные требования
FAQ по производству пластиковых крышек
Вопросы закупок и инжиниринга, которые чаще всего возникают в проектах крышек.
В чём разница между пластиковой крышкой и корпусом?
Корпус образует полную внешнюю оболочку изделия. Крышка закрывает, защищает или украшает его участок — верхнюю крышку, дверцу батарейного отсека, переднюю панель или сервисную крышку. И то и другое льётся одинаково, но проектируется вокруг разных вопросов: корпус — вокруг полной архитектуры изделия, а крышка — вокруг посадки на корпус, который она закрывает, и вида своей поверхности. Страница пластиковых корпусов рассказывает о корпусной стороне работы.
Какие материалы обычно используют для литых пластиковых крышек?
ABS, PC, PC/ABS, PP, PA и TPE/TPU покрывают большинство применений крышек — их выбирают по внешнему виду, ударопрочности, химическому воздействию или мягкому тактильному ощущению. Недавние проекты использовали ПК/АБС для задней крышки смарт-часов, медицинский АБС для верхней крышки тревожного кулона и PC+ABS для автомобильной задней крышки. JBRplas льёт из библиотеки более 500 аттестованных марок.
Можно ли собирать пластиковые крышки на защёлках?
Да — консольные защёлки, крючки, фиксаторы и элементы удержания формуются прямо в крышке, поэтому винты не нужны. Конструкция должна уравновесить усилие удержания, усилие сборки и гибкость материала, чтобы соединение собиралось без побеления и трещин. Недавний пример: задняя крышка смарт-часов, которая защёлкивается в прецизионно обработанную металлическую рамку, а периметральные защёлки выдержаны на 1,0–1,2 мм базовой толщины в равномерной стенке 2,0 мм. Гид по проектированию защёлок в нашем блоге описывает пределы деформации и правила геометрии.
Можете ли вы производить текстурированные пластиковые крышки?
Да — крышки текстурируются в форме отделками SPI или текстурами VDI, от тонкого мата до структурированного зерна, и разные поверхности одной детали могут нести разные текстуры. Глубина текстуры взаимодействует с уклонами и сталью формы: более глубоким текстурам нужно больше уклона для чистого съёма, а текстура наносится на готовую формообразующую полость. Когда программе нужен глянцевый вид, его обычно получают полировкой формы или окраской.
Можно ли красить или печатать на пластиковых крышках?
Да. Окраска, печать, лазерная маркировка и сборка — дополнительные операции, которые мы выполняем для проектов крышек. Недавний пример: задняя крышка смарт-часов с глянцевой чёрной окраской распылением, выдержанная на ±0,2 мм и выпускаемая в объёме 2 000 000 штук в год. Там, где требования к внешнему виду позволяют, окрашивание и текстурирование прямо при литье избавляют от затрат на отделку — этот компромисс оценивается на этапе DFM.
Как вы контролируете коробление крупных пластиковых крышек?
Большие плоские крышки — самый сложный случай коробления в литье под давлением. Толщина стенки, схема рёбер, положение впуска, схема охлаждения, усадка материала и температура формы планируются как одна система, а заливка и охлаждение анализируются в Moldflow до изготовления формы. Ориентир: задняя крышка смарт-часов из 8-гнёздной формы ПК/АБС держит допуск ±0,2 мм в производстве при 2 000 000 штук в год.
Можете ли вы производить тонкостенные пластиковые крышки?
Для подходящих конструкций — да, тонкостенное литьё может снизить расход материала и вес детали, но требует тщательного контроля заливки, охлаждения и коробления. Недавний пример: верхняя крышка медицинского тревожного кулона отлита со стенкой 1,6 мм и весом 7 граммов, при этом герметичность IP67 сохраняется в серийном производстве. Не каждая крышка — кандидат на тонкую стенку: толщина оценивается на DFM против жёсткости, удара и длины течения.
Можете ли вы выпускать пластиковые крышки большими объёмами?
Да — 27 термопластавтоматов от 90 до 650 тонн, работающих с многогнёздными формами до 16 гнёзд. Текущие программы крышек выпускают 2 000 000 штук в год для задней крышки смарт-часов и 500 000 в год для крышки медицинского тревожного кулона, обе с документированной воспроизводимостью процесса.