Производство Конструкционных Пластиковых Деталей
Точные конструкционные компоненты, отлитые под давлением, для механических, электронных, автомобильных, промышленных, медицинских изделий и товаров народного потребления — от проектирования пресс-формы и оснастки до серийного производства.
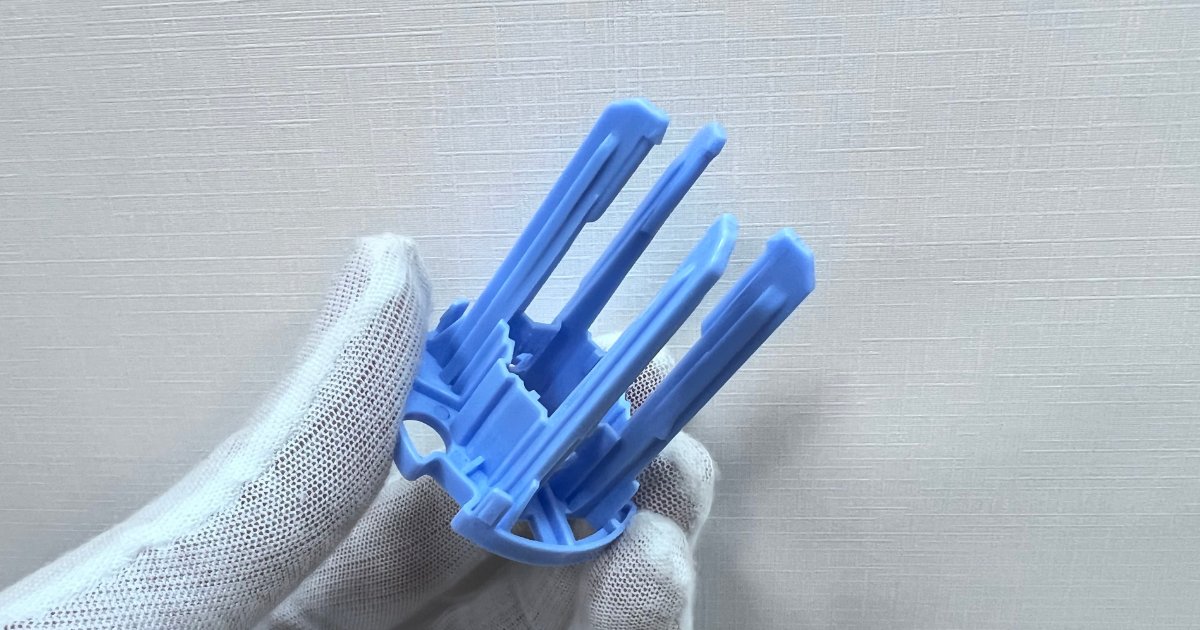
Что такое конструкционные пластиковые детали?
Конструкционные пластиковые детали — это функциональные компоненты, предназначенные поддерживать, позиционировать, соединять, усиливать или нести нагрузки внутри изделия или узла. В отличие от декоративных корпусов и крышек, конструкционные компоненты проектируются прежде всего вокруг механических характеристик, размерной стабильности, требований сборки и долговременной надёжности.
JBRplas льёт конструкционные компоненты для OEM-программ, где деталь должна выполнять механическую работу — нести нагрузку, удерживать положение в течение срока службы изделия или передавать усилие через узел. Такие детали задаются критичными размерами, а не внешним видом, и оснастка, материал и план процесса следуют за механическим требованием.
| Конструкционная функция | Типовые элементы |
|---|---|
| Опора | Рёбра, стенки, точки крепления |
| Позиционирование | Установочные штифты, отверстия, бобышки |
| Соединение | Защёлки, лепестки, бобышки под винт |
| Усиление | Рёбра, косынки, рамки |
| Передача нагрузки | Усиленные сечения, утолщённые зоны |
| Сборка | Защёлки, закладные, крепёж |
| Механическое движение | Оси, направляющие, посадочные места под подшипник |
Типы конструкционных пластиковых деталей
Восемь семейств конструкционных компонентов, которые мы проектируем и льём. Каждое рассчитывается по чертежу и механическому требованию — а не по каталогу.
Конструкционные рамки
Внутренние рамки и силовые каркасы, удерживающие компоновку изделия — отливаются одной деталью с интегрированными точками крепления, кабельными трассами и усиливающей геометрией.
Опорные компоненты
Детали, которые несут и удерживают внутренние узлы — платы, модули, аккумуляторы и механизмы — позиционируя их внутри готового изделия.
Усиливающие компоненты
Детали, повышающие жёсткость конструкции изделия — рёбра жёсткости, косынки и усиление кромок, отлитые в составе узла.
Крепёжные компоненты
Монтажные основания и плиты, закрепляющие изделие или модуль — контролируемая сетка отверстий, плоскостность и крепёжные элементы в одной отлитой детали.
Внутренние механические компоненты
Работающие детали узла — рычаги, направляющие, кулачки и элементы передач, рассчитанные на нагрузку, износ и зазор.
Компоненты позиционирования
Установочные и направляющие детали — штифты, базирующие блоки и элементы баз, фиксирующие положение других компонентов.
Конструкционные кронштейны
Несущие кронштейны — конструкционное семейство с собственными правилами проектирования, подробно разобранное на странице пластиковых кронштейнов.
Функциональные детали на заказ
Конструкционные детали, не попадающие в стандартную категорию — оцениваются по чертежу и функции, которую деталь должна выполнять.
Конструкционные пластиковые компоненты по функции
Те же семейства деталей, сгруппированные по задаче в узле — именно так конструкционные детали и задаются в спецификации.
Нести нагрузку
Детали, главная задача которых — нести механическую нагрузку; оцениваются по пути нагрузки, распределение напряжений и запас прочности проверяются против условий эксплуатации.
Поддерживать узлы
Детали, удерживающие другие компоненты в заданном положении — опоры плат, носители модулей и внутренние полки, сохраняющие положение узла в течение срока службы изделия.
Позиционировать компоненты
Детали, фиксирующие положение других компонентов — штифты, элементы базирования и базовые поверхности, делающие сборку повторяемой от детали к детали.
Крепить и собирать
Детали, соединяющие узел — бобышки под винт, клипсы, защёлки и точки крепления, отлитые в той же пресс-форме, что и сама конструкция.
Повышать жёсткость
Детали и элементы, повышающие жёсткость — рёбра, косынки и рамки, добавляющие жёсткость без увеличения толщины стенки и связанной с ней массы.
Обеспечивать движение
Детали с механической ролью в движении — оси, направляющие, поверхности скольжения и посадочные места, рассчитанные на износ и зазор.
Проектирование конструкционных пластиковых деталей
Конструкционные детали задаются тем, что они несут и как позиционируют, а не внешним видом. Нагрузку, геометрию, материал и поведение при литье нужно оценивать вместе.
Нагрузка и прочность
Проектирование начинается с ожидаемой нагрузки: статической, динамической, ударной или усталостной. Концентрация напряжений, запас прочности и условия эксплуатации проверяются до толщины стенки — и никакая цифра прочности не обещается, пока её не обеспечивает геометрия.
Рёбра и косынки
Рёбра повышают жёсткость без увеличения толщины стенки — главный рычаг конструкционной детали. Высота, шаг и соотношения толщин задаются относительно базовой стенки, чтобы рёбра не давали утяжин на противоположной поверхности.
Бобышки и крепёжные элементы
Бобышки под винт, резьбовые закладные, крепёжные отверстия и установочные бобышки проектируются как единая система с межосевыми расстояниями, которые нужны узлу. Диаметр бобышки считается от прилегающей стенки, а не добавляется сверху.
Толщина стенки
Увеличение толщины — не способ добавить прочности: толстые сечения неравномерно охлаждаются, дают утяжины и коробятся. Конструкционные детали проектируются с равномерными стенками и плавными переходами, а жёсткость обеспечивает геометрия.
Допуски и размерная стабильность
Сопрягаемые размеры, крепёжные отверстия, элементы позиционирования и сборочные зазоры нормируются поэлементно относительно сопрягаемой детали — а затем выдерживаются в производстве за счёт воспроизводимости процесса, а не только контроля.
Коробление и усадка
Длинные детали, большие тонкие зоны, оребрённые сечения и асимметричная геометрия — самые сложные случаи коробления. Конструкция пресс-формы, расположение впуска, баланс охлаждения, выбор материала и геометрия детали влияют совместно — это анализируется до изготовления оснастки.
Защёлки и сборочные элементы
Защёлкивающие крючки, клипсы, элементы удержания и направляющие сборки позволяют собрать конструкционную деталь без крепежа — или удерживать её в соосности до установки винтов. Геометрия консоли и предельные деформации рассчитываются так, чтобы соединение собиралось без трещин.
Металлические закладные
Там, где конструкционному соединению нужен металл — резьбовые закладные, втулки и валы — их заливают в пресс-форме или устанавливают контролируемой дополнительной операцией, в зависимости от элемента и объёма.
Материалы для конструкционных пластиковых компонентов
Выбор материала следует за нагрузкой, а не только за технической таблицей — жёсткость, ударная вязкость, износ, температура и химическое воздействие решают, какая марка подходит.
| Материал | Типовое конструкционное применение |
|---|---|
| PA / Нейлон | Прочность и износостойкость — общие конструкционные детали |
| PA-GF | Повышенная жёсткость и размерная стабильность — несущие детали |
| POM | Низкое трение и износ — подвижные компоненты |
| PC | Ударная вязкость — детали, которые получают удары или падают |
| PC/ABS | Прочность с качеством поверхности — видимые конструкционные детали |
| PBT / PBT-GF | Электрические и размерно-точные применения — детали рядом с электроникой |
| PP | Лёгкие конструкционные компоненты — химическое воздействие |
| PEEK | Высокопроизводительные применения — термо- и химстойкость |
Выбор материала зависит от нагрузки, температуры, химического воздействия, требований к размерам, электрических требований, износа и объёма производства.
Возможности производства конструкционных деталей
В зависимости от геометрии, допусков и объёма мы выбираем оснастку и подход к литью, подходящие под конструкционное требование.
Литьё под давлением
Серийное литьё на 27 машинах от 90T до 650T — серийная оснастка для конструкционных деталей в объёме.
Многогнёздные пресс-формы
Оснастка на 4, 8 и 16 гнёзд для конструкционных деталей в длинных программах — сбалансированное заполнение, чтобы детали из каждого гнезда собирались одинаково.
Прецизионное литьё
Жёсткие требования по размерам и сборке с подтверждённой воспроизводимостью процесса — контроль на CMM и SPC по размерам, определяющим посадку.
Литьё с закладными
Металлические закладные, отлитые прямо в конструкционные детали — резьбовые точки, втулки и валы, устанавливаемые в пресс-форме.
Обливка
Мягкий TPE или TPU, облитый поверх жёстких конструкционных деталей там, где нужна демпфирующая поверхность, уплотнение или зона захвата.
2K-литьё
Двухкомпонентные детали, сочетающие жёсткий и мягкий материал за один цикл — функциональные комбинации без отдельной сборочной операции.
Крупносерийное производство
Автоматизированное производство и многогнёздная оснастка для конструкционных программ на сотни тысяч деталей в год.
Конструкционные детали для разных отраслей
Где применяются отлитые нами конструкционные детали — с типовыми применениями для каждой отрасли.
Автомобилестроение
Конструкционные кронштейны, опоры и крепёжные компоненты для автомобильных программ — с документацией по требованиям PPAP.
Типичное применение: кронштейны HVAC · кронштейны датчиков · крепёжные компоненты · опоры модулей
Электроника
Внутренние рамки, опоры плат и крепёжные конструкции для электронных изделий.
Типичное применение: опоры плат · внутренние рамки · крепёжные конструкции · носители компонентов
Медицина
Внутренние конструкционные компоненты и детали позиционирования для медицинских приборов; литьё под ISO 13485 там, где это требует программа.
Типичное применение: опоры приборов · внутренние конструкционные детали · компоненты позиционирования
Промышленное оборудование
Крепёжные конструкции, механические опоры и внутренние рамки для оборудования и систем управления.
Типичное применение: крепёжные конструкции · механические опоры · внутренние рамки
Потребительские товары
Внутренние конструкционные компоненты и функциональные механизмы для потребительских изделий.
Типичное применение: внутренние конструкционные детали · функциональные механизмы · опорные компоненты
Конструкционные детали под разные производственные требования
Стратегия оснастки и производства следует за требованием — объём, допуск, число гнёзд и среда, в которой льётся деталь.
Прототип и малая серия
Мостовая оснастка и мелкосерийное производство для проверки конструкции и выхода на рынок — до вложений в многогнёздную оснастку.
Крупносерийное производство
Многогнёздная оснастка и автоматизированное литьё для конструкционных программ на сотни тысяч деталей в год.
Многогнёздное производство
Оснастка на 4, 8 и 16 гнёзд со сбалансированным заполнением — чтобы конструкционные детали из каждого гнезда собирались одинаково.
Прецизионные конструкционные компоненты
Конструкционные детали с жёсткими требованиями по размерам и сборке — документированная воспроизводимость процесса и контроль на CMM.
Конструкционные компоненты для чистого помещения
Конструкционные детали, отлитые в чистом помещении ISO 8 для медицинских и прецизионных применений, с полной прослеживаемостью партий.
Конструкционные пластиковые детали, которые мы изготовили
Серийные программы с опубликованными характеристиками — какое конструкционное требование должна была выдержать каждая деталь и как под него построены оснастка и процесс.
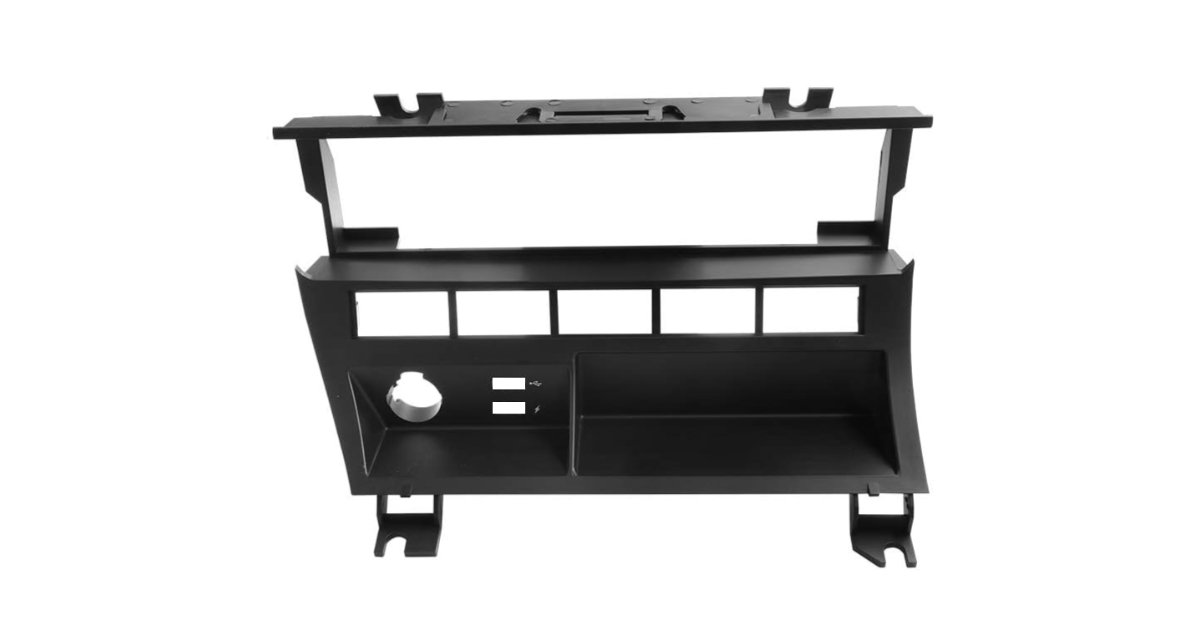
Автомобильный кронштейн HVAC
Автомобилестроение · 4 гнезда · PPAP Level 3
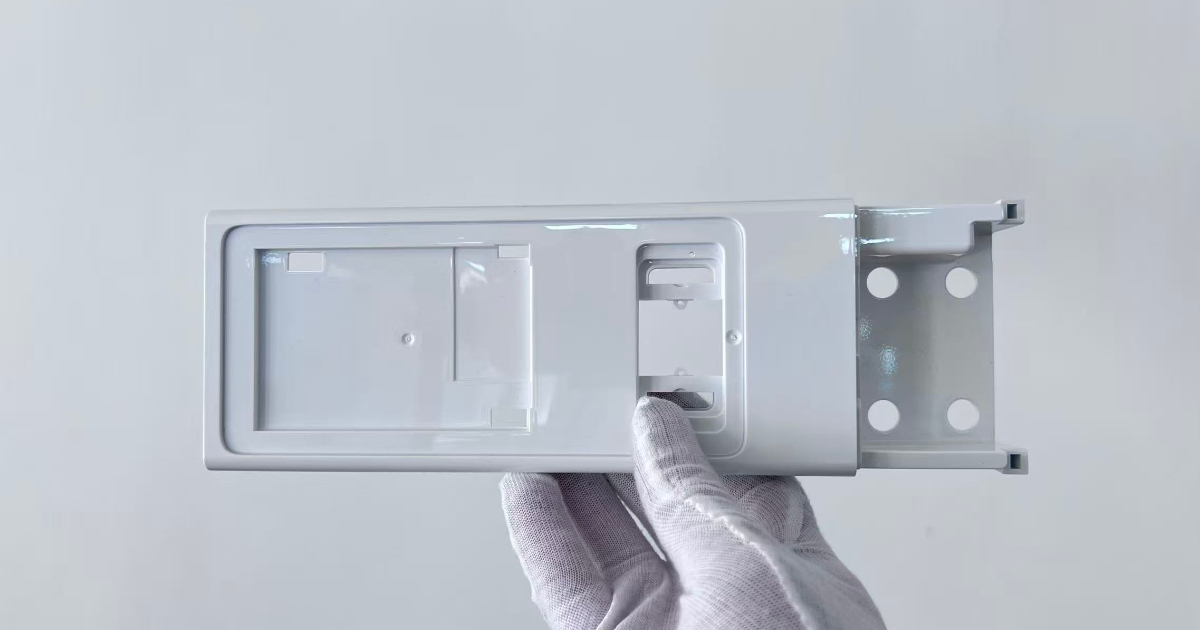
Опора монитора POS
Торговое оборудование и POS · 1 гнездо · плоскостность 0,28 мм на 245 мм
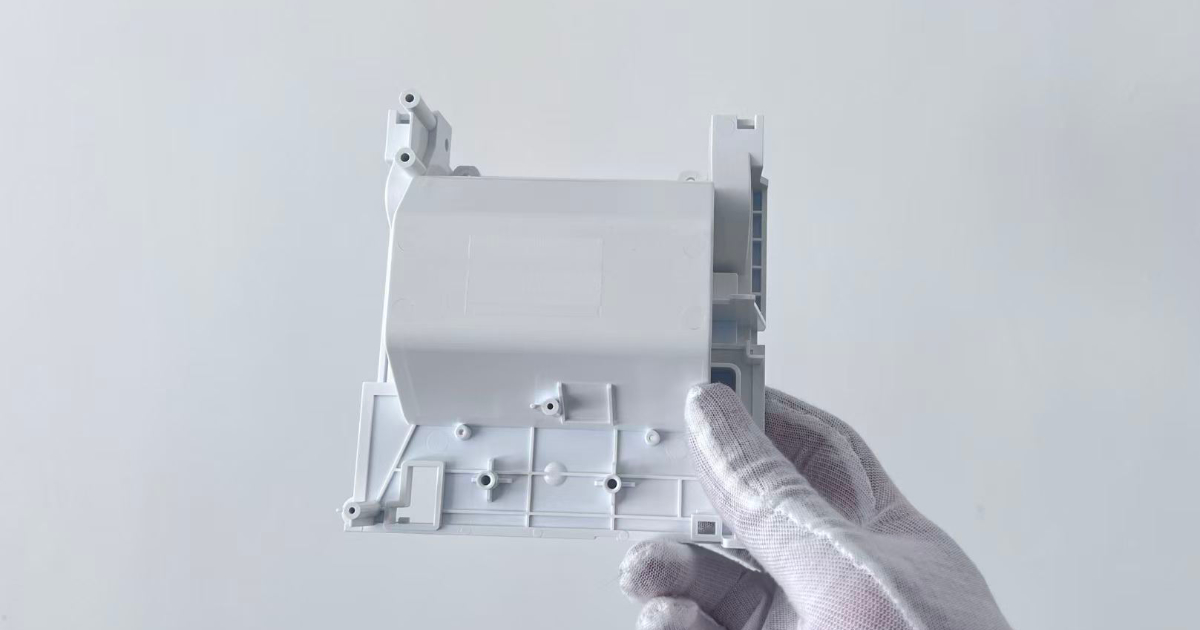
Монтажный кронштейн принтера POS
Торговое оборудование и POS · 1 гнездо · стенка оптимизирована 2,5→1,5 мм
Внутренняя опора глюкометра
Медицинские приборы · 2 гнезда · стенка 0,8 мм · ±0,05 мм
DFM для конструкционных деталей, отлитых под давлением
Пятнадцать пунктов, которые наши инженеры проверяют по каждой конструкционной детали до изготовления оснастки — от пути нагрузки до итоговой размерной цепи.
- 01 Требования по нагрузке Путь нагрузки, напряжения и запас прочности проверяются первыми
- 02 Толщина стенки Равномерные сечения, рассчитанные под материал
- 03 Толщина рёбер Соотношения ребра и стенки, исключающие утяжины и проблемы заполнения
- 04 Конструкция бобышек Соотношения бобышки и стенки, облегчение геометрии
- 05 Уклоны Уклон стенок, рёбер и бобышек для чистого извлечения
- 06 Радиусы углов Радиусы, снижающие концентрацию напряжений
- 07 Поднутрения Решаются ползунами, толкателями или изменением геометрии
- 08 Плоскость разъёма Расположение с учётом функции и внешнего вида
- 09 Извлечение Схема толкателей без следов и деформаций
- 10 Расположение впуска Баланс заполнения, линии спая и ориентация волокна
- 11 Охлаждение Схема охлаждения для равномерной усадки
- 12 Усадка Компенсация усадки под конкретный материал
- 13 Коробление Анализ охлаждения, выдержки под давлением и влияния волокна
- 14 Критичные допуски Поэлементная размерная цепь относительно сопрягаемых деталей
- 15 Требования сборки Посадка и функция проверяются по сопрягаемому узлу
Контроль качества конструкционных пластиковых деталей
Конструкционные детали оценивают по размерам и посадке — поэтому контроль строится вокруг элементов, которые определяют и то и другое.
Критичные размеры
Критичные размеры чертежа определяются до изготовления оснастки и контролируются по плану контроля — а не выборочно.
Стабильность размеров
Воспроизводимость процесса отслеживается по критичным элементам в ходе производства — посадка не дрейфует от поставки к поставке.
Контроль первой детали
Образцы T1 проверяются по полному чертежу до утверждения серии, с документированным отчётом.
Контроль в процессе
Проверки критичных элементов в ходе производства — контроль размеров, пока детали льются.
Верификация на испытаниях формы
Испытания T1 и T2 проверяют оснастку по чертежу и узлу — до литья серийных количеств.
Прослеживаемость материала
Марка и партия полимера фиксируются по каждому производственному прогону — с прослеживаемостью до сертификата материала.
Стабильность по гнёздам
На многогнёздной оснастке детали из каждого гнезда проверяются друг против друга, чтобы сборка не зависела от номера гнезда.
Посадка при сборке
Там, где есть сопряжённые образцы, деталь проверяется по ответной детали — единственный тест, доказывающий работоспособность интерфейса.
Что определяет стоимость конструкционных пластиковых деталей
Факторы стоимости оснастки, детали и дополнительных операций в конструкционных программах.
Стоимость оснастки
- ✓Число гнёзд
- ✓Геометрия и размер детали
- ✓Ползуны и толкатели
- ✓Закладные
- ✓Требования по допускам
- ✓Выбор стали
- ✓Горячеканальная система
- ✓Требования к стойкости пресс-формы
Стоимость детали
- ✓Полимер и марка
- ✓Масса детали
- ✓Время цикла
- ✓Число гнёзд
- ✓Размер машины
- ✓Объём производства
Дополнительные операции
- ✓Установка закладных
- ✓Сборка
- ✓Покраска
- ✓Печать
- ✓Контроль
- ✓Упаковка
Что нужно, чтобы рассчитать вашу конструкционную деталь?
Механическое требование определяет выбор материала, геометрии и процесса — расскажите, что несёт деталь и как позиционирует, а не только как она выглядит.
Деталь и чертёж
- ✓3D CAD-файл (STEP или IGES)
- ✓2D-чертёж
- ✓Полимер и марка
- ✓Критичные размеры
- ✓Требования по допускам
- ✓Качество поверхности
Производство и функция
- ✓Годовой объём
- ✓Ожидаемая стойкость пресс-формы
- ✓Требования сборки
- ✓Металлические закладные, если есть
- ✓Целевой рынок и применение
- ✓Информация о существующей пресс-форме при переносе оснастки
Наша инженерная команда может разобрать геометрию детали и обозначить возможные вопросы по литью, оснастке, материалу и стоимости до запуска в производство.
FAQ по производству конструкционных пластиковых деталей
Вопросы закупок и инженерии, которые мы отвечаем чаще всего по конструкционным программам.
Что такое конструкционные пластиковые детали?
Конструкционные пластиковые детали — это функциональные компоненты, предназначенные поддерживать, позиционировать, соединять, усиливать или нести нагрузки внутри изделия или узла. В отличие от декоративных корпусов и крышек, они проектируются вокруг механических характеристик, размерной стабильности и требований сборки — конструкционные рамки, опорные детали, усиливающие детали, крепёжные компоненты и внутренние механизмы. Конструкционные кронштейны — одно из семейств этой категории, разобранное на странице пластиковых кронштейнов.
Какие пластики обычно применяют для конструкционных компонентов?
PA и PA-GF — для прочности и жёсткости, POM — для подвижных и изнашиваемых поверхностей, PC — для ударной вязкости, PC/ABS — там, где нужны и прочность, и качество поверхности, PBT и PBT-GF — для деталей рядом с электроникой, PP — для лёгких деталей, PEEK — для высокотемпературных и химически агрессивных условий. В недавних конструкционных программах применялись PA66-GF30 для автомобильного кронштейна HVAC, PC+ABS для опоры монитора POS и PC + 20 % GF для монтажного кронштейна принтера. JBRplas льёт из библиотеки более 500 квалифицированных марок.
Можете ли вы производить несущие пластиковые компоненты?
Да. Несущие детали проектируются по пути нагрузки — геометрия стенок и рёбер, концентрация напряжений и материал оцениваются вместе, запас прочности проверяется против условий эксплуатации. Документированные примеры: автомобильный кронштейн HVAC из PA66-GF30, квалифицированный на непрерывную температуру от -40 °C до +110 °C и вибрацию 30G, и медицинская опора со стенкой 0,8 мм, выдерживающая ±0,05 мм по критичным размерам.
Может ли JBRplas изготовить конструкционные детали с металлическими закладными?
Да. Резьбовые закладные, втулки и валы можно заливать прямо в пресс-форме или устанавливать контролируемой дополнительной операцией — в зависимости от элемента и объёма. Литьё с закладными обычно выбирают там, где положение закладной критично для сборки; на странице услуг по обливке и литью с закладными описано, когда применяется каждый подход.
Можете ли вы производить конструкционные компоненты крупными сериями?
Да — 27 термопластавтоматов от 90T до 650T с многогнёздной оснасткой до 16 гнёзд. Текущие конструкционные программы идут на 280 000 деталей в год для автомобильного кронштейна HVAC и 500 000 в год для внутренней опоры глюкометра. Для длинных программ мы строим серийную оснастку под годовой объём и требуемую стойкость пресс-формы.
Можете ли вы сделать многогнёздные пресс-формы для конструкционных деталей?
Да — оснастка на 4, 8 и 16 гнёзд со сбалансированным заполнением, чтобы детали из каждого гнезда собирались одинаково. В конструкционных программах число гнёзд следует за годовым объёмом и допуском: детали с жёсткими допусками часто льются в меньшем числе гнёзд ради лучшей управляемости процесса, а освоенные крупносерийные детали переходят на большее число гнёзд для снижения себестоимости. Сторона оснастки описана на странице производства многогнёздных пресс-форм.
Как вы снижаете коробление конструкционных пластиковых компонентов?
Коробление закладывается до изготовления оснастки: схема охлаждения, расположение впуска, профиль выдержки под давлением, усадка материала и ориентация волокна анализируются против геометрии детали — длинным деталям, большим тонким зонам и асимметричным сечениям уделяется больше всего внимания. На автомобильном кронштейне HVAC с пролётом 180 мм без опоры предыдущий поставщик не прошёл PPAP при короблении до 1,2 мм после извлечения; после переработки охлаждения и профиля выдержки коробление составило 0,14 мм при пределе 0,30 мм.
Какие файлы нужны для расчёта конструкционной пластиковой детали?
3D CAD-файл (STEP или IGES), 2D-чертёж с допусками и критичными размерами, полимер и его марку, годовой объём, ожидаемую стойкость пресс-формы, требования сборки и данные о металлических закладных, если они есть. При переносе существующей пресс-формы пришлите также информацию о ней. Наша инженерная команда разбирает геометрию и обозначает вопросы по литью, оснастке, материалу и стоимости до расчёта.