759 000 деталей за неделю: JBRplas устанавливает недельный рекорд выпуска
Отдел литья под давлением JBRplas выпустил 759 000 годных деталей за неделю 44 2026 года — новый недельный рекорд, на 15,6 % выше прежних 656 800 деталей.
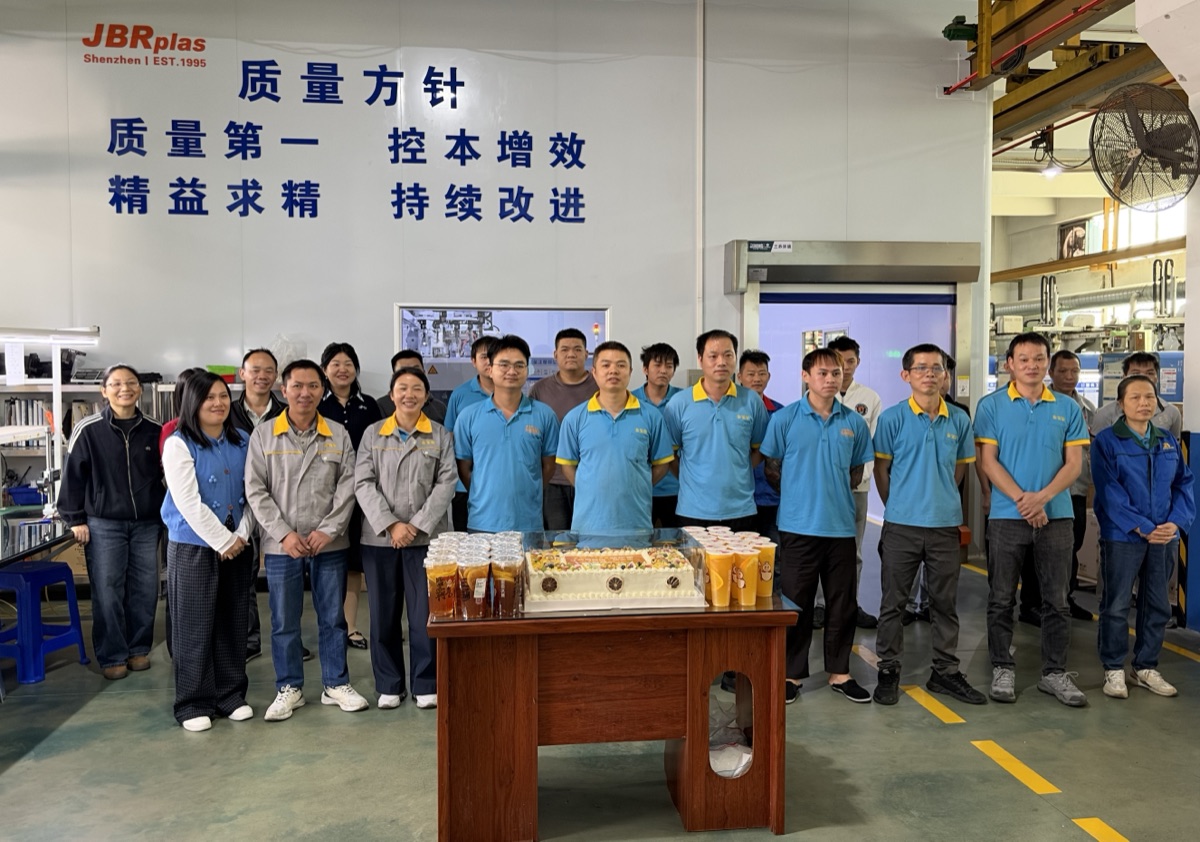
[Шэньчжэнь, Китай] – Отдел литья под давлением JBRplas выпустил 759 000 годных деталей за одну неделю — на неделе 44 2026 года. Это самый высокий недельный выпуск за всю историю компании с момента её основания в 1995 году и на 15,6 % больше предыдущего недельного рекорда в 656 800 деталей.
Подсчёт свели уже после закрытия недели; результат отдел отметил 10 ноября.
Недельная цифра измеряет ровно одно: сколько деталей вышло из отдела за семь дней. Сама по себе она ничего не говорит о том, как прошла неделя, — поэтому дальше показано, к чему сводятся 759 000 деталей, что должно совпасть, чтобы неделя вышла на такой уровень, и что эта цифра меняет для клиентов, а что нет.
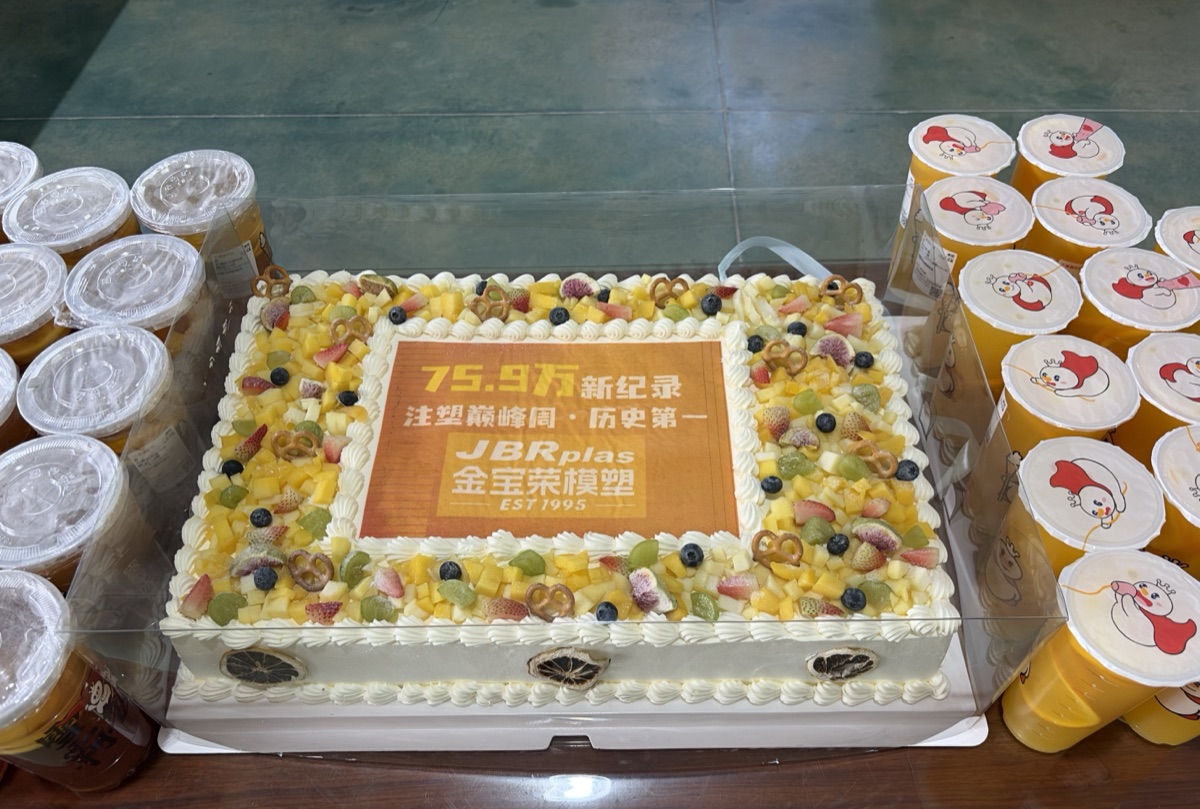
Что означают 759 000 деталей
Недельные итоги плохо сравнимы между заводами: «неделя» может означать пять дней в две смены, семь дней в три смены или что-то среднее, — а один завод считает циклы, другой годные детали. Здесь считаются годные детали: прошедшие контроль, а не весь отлитый объём вместе с браком. Читаемой цифру делает пересчёт:
| Показатель | Значение |
|---|---|
| Выпуск за неделю 44 (годные детали) | 759 000 деталей |
| Предыдущий недельный рекорд | 656 800 деталей |
| Прирост к рекорду | +102 200 деталей (+15,6 %) |
| В календарный день (7 дней) | ~108 400 деталей |
| В рабочий день (5 дней) | ~151 800 деталей |
| На машину в неделю (парк из 27 машин) | ~28 100 деталей |
| На машину в рабочий день (5 дней) | ~5 600 деталей |
Это арифметика, а не показатель загрузки. Цифра в 27 машин взята из опубликованного списка оборудования — от 90 до 650 тонн, — а не из числа прессов, реально работавших в конкретную смену; и две недели никогда не распределяют работу по парку одинаково.
Что должно совпасть
Недельный итог определяет не самая быстрая машина, а та, что дольше всех выходит из простоя. Пять условий должны выполняться одновременно:
- Доступность прессов. Незапланированный простой на крупном прессе за один день стоит больше деталей, чем малый пресс делает за смену. Недельную цифру определяют станки, которые не вставали.
- Состояние формы. Износ гнёзд, замерзание впускного литника и загрязнение каналов охлаждения сначала проявляются как дрейф цикла или размера, а не как остановка. Обслуживание формы, запланированное внутри недели, удерживает гнёзда в допуске при большем числе снятых циклов.
- Подача и сушка материала. Всплеск влажности не замедляет цикл — он даёт брак на полной производительности. Непрерывная сушка и подача гранулята должны соответствовать плану прессов, а не идти за ним.
- Пропускная способность контроля. Если контроль качества не успевает за прессами, детали не отгружаются, а накапливаются, и рекорд производства превращается в рекорд склада.
- Планирование. От того, какие заказы идут подряд, зависят потери на переналадку. Группировка по материалу и цвету и порядок форм по тоннажу — это то, что превращает доступные машино-часы в детали.
Неделя, в которой все пять условий выполняются вместе, — это неделя, в которой рекорд возможен. Именно эту часть стоит зафиксировать.
Команда за цифрой
Результат сложился из того, что производство, технологи, контроль качества и руководство работали по одному плану: замены форм, настройки процесса и планы контроля согласовывались внутри недели, а не вокруг неё.
Руководство отметило отдел целиком, а не отдельную смену или группу станков, и связало неделю с бережливым производством и надёжностью цепочки поставок, которые выдерживают повышенный выпуск, — это два фактора, определяющие, повторится ли сильная неделя или останется разовой.
Генеральный директор Стивен Лян обратился к отделу на празднике.
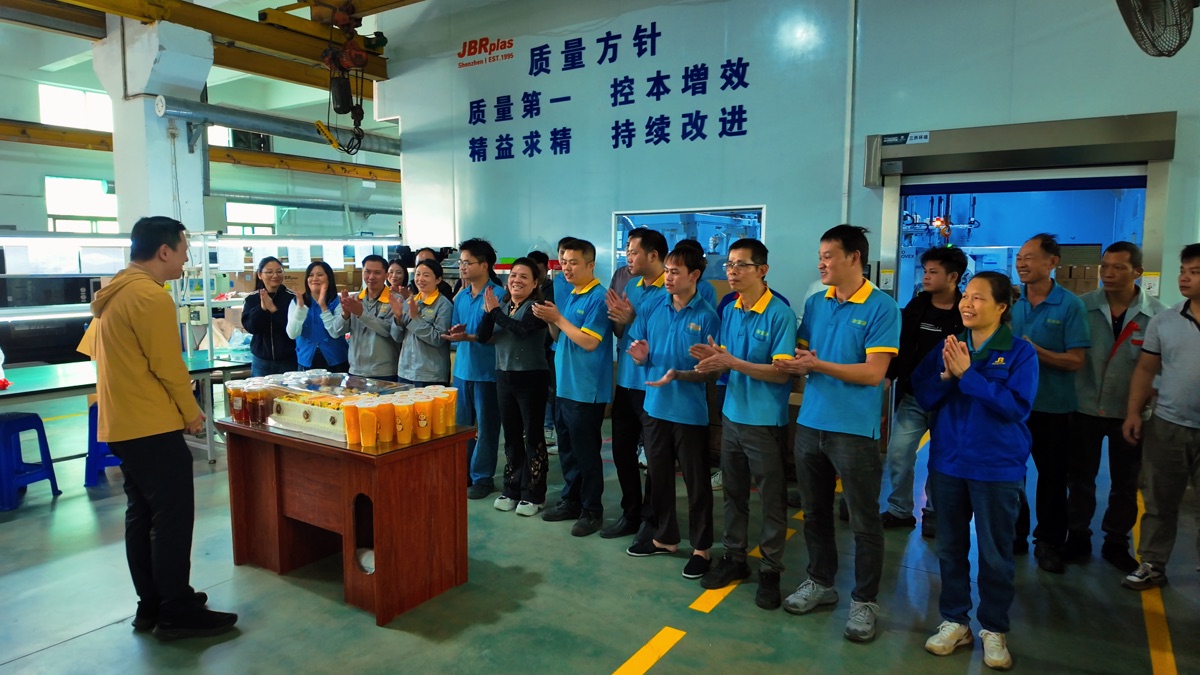
Праздник
Отдел отметил неделю прямо в цехе — торт и напитки, у стены с четырьмя принципами качества, по которым работает завод:
| По-китайски | По-русски |
|---|---|
| 质量第一 | Качество прежде всего |
| 控本增效 | Контроль затрат |
| 精益求精 | Стремление к совершенству |
| 持续改进 | Постоянное улучшение |
Если читать эти четыре строки как рабочую инструкцию, а не как лозунг, они описывают компромиссы, которые отдел выдерживает каждую неделю: выпуск против качества и затраты против улучшений. Неделя на 759 000 деталей заслуживает фиксации только в том случае, если эти компромиссы выдержаны.
Что это значит для клиентов
Действующие программы не затронуты. Из этой недели не следует никаких изменений в процессе, оснастке или документации: действуют те же DFM-анализ, отчёт по первой детали и валидация процесса.
Это проверенный ориентир мощности, а не заявление. Клиент, планирующий программу на несколько сотен тысяч деталей в месяц, может рассматривать 759 000 годных деталей за неделю как реально достигнутый заводом выпуск, а не как расчётную модель; и поскольку брак в подсчёт не входит, это цифра отгрузки, а не прессо-часов. Если срок зависит от такого порядка объёма, это нужно обсуждать на этапе расчёта, а не после изготовления формы.
Резервирование мощности обсуждается в предложении. Для программ свыше 500 000 деталей в год распределение прессов и недельные обязательства обсуждаются на этапе предложения: как это устроено — в разделе крупносерийное производство, а сторона контроля на такой производительности — в статье контроль качества при литье под давлением.
Читайте также: расширение мощностей 2026, полный список оборудования и экскурсию по заводу — в том цехе, где прошла эта неделя. Если программе нужен такой недельный выпуск, запросите предложение →