Чек-лист аудита поставщика
Чек-лист аудита поставщика литья под давлением: аудит на месте из 5 этапов
Чек-лист аудита поставщика литья под давлением из пяти этапов: проверка документов, аудит на месте, образцы FAI/PPAP, опытный запуск и постоянный мониторинг.
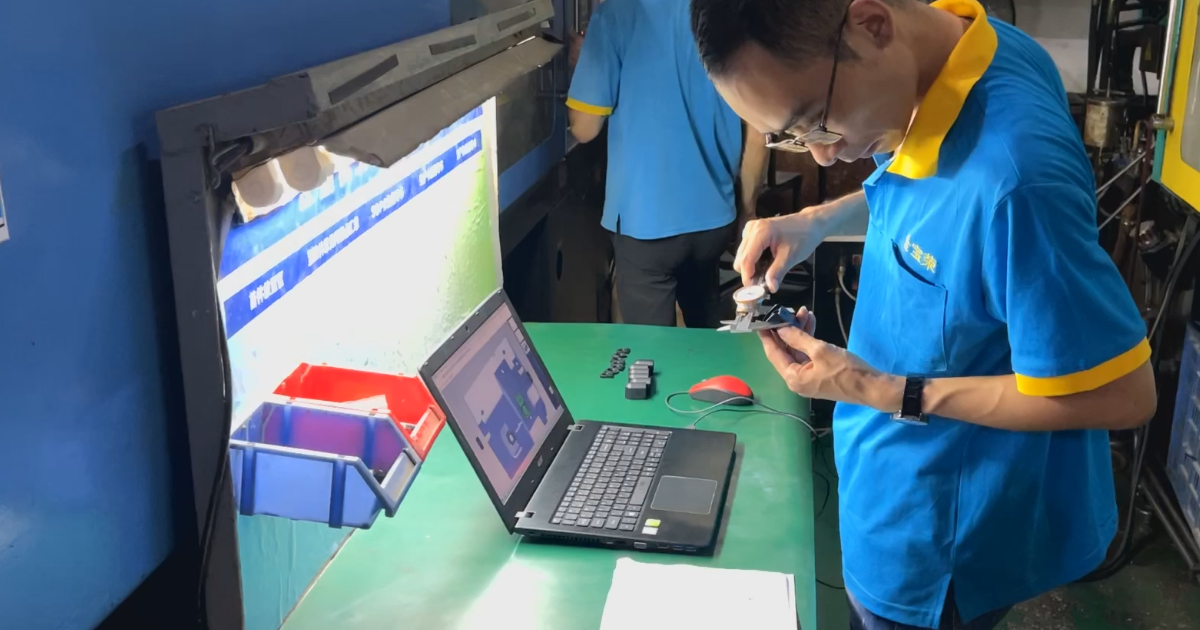
Квалификация нового поставщика литья под давлением по ответам на запросы выглядит просто — каждый завод присылает сертификаты ISO, списки возможностей и заявления о «строгом контроле качества». Задача — превратить эти заявления в проверенные факты до выдачи заказа на закупку. Цена выяснения правды в процессе производства — остановленная сборочная линия и проваленный запуск продукта.
Эта страница и есть чек-лист, выстроенный так, как квалификация проходит в реальности, — пять этапов, у каждого критерий прохождения. Используйте его как план аудита, список запрашиваемых документов или оценочный лист для сравнения поставщиков. Полная версия на 4 страницах с контрольными точками на месте доступна бесплатно в виде PDF ниже.
Что подтверждает квалификация
Отбор сравнивает кандидатов между собой. Квалификация проверяет одного кандидата по трем требованиям:
- Возможности — поставщик может изготовить вашу деталь. Подтверждается инженерной проверкой, DFM-анализом и измерением образцов.
- Мощности — поставщик может сделать достаточно ваших деталей и вовремя. Подтверждается машинным временем, планами по оснастке и загрузкой.
- Контроль — поставщик замечает дрейф процесса раньше вас. Подтверждается данными SPC, дисциплиной документации и самим аудитом.
Большинство проваленных квалификаций проваливаются на третьем пункте, потому что это единственное, что не может показать образец. Красивый образец T1 доказывает возможности. Только данные процесса доказывают контроль.
Пять этапов
| Этап | Ключевой пункт | Критерий прохождения |
|---|---|---|
| 1. Документы | Сертификаты ISO, список оборудования, свежие документы по образцам | Область охватывает литье; документы не старше 12 месяцев |
| 2. Аудит — производство | Количество машин, обслуживание, обращение с материалом | Цех соответствует списку оборудования |
| 2. Аудит — качество | Калибровка, SPC в цехе в реальном времени, прослеживаемость | Контролер показывает действующую SPC-карту |
| 2. Аудит — инженерия | Глубина DFM, Moldflow, записи по оснастке, ECN | Могут объяснить положение впуска на работающей пресс-форме |
| 2. Аудит — процесс | Мониторинг циклов, интервал выборки, карты наладки | Данные идут от машины к карте без ручного переноса |
| 2. Аудит — снабжение | Запас полимера, вторичные поставщики, упаковка | Называют план на случай задержки полимера |
| 3. Образцы | Первая деталь (FAI), исследование Cpk, сертификат материала, данные испытаний оснастки | Cpk ≥ 1,33 (≥ 1,67 для прецизионных), данные до утверждения |
| 4. Опытный запуск | Уровень дефектов на разгоне, комплект документации | <1% за 90 дней со снижением к <0,3% |
| 5. Постоянный контроль | OTD, PPM, CAPA, калибровка, уведомление об изменениях | Определенные пороги, проверка ежемесячно |
Подробности по этапам
Этап 1 — Проверка документов. Запросите сертификаты ISO (область должна явно охватывать литье под давлением и изготовление пресс-форм), список оборудования с брендами и тоннажем, руководство по качеству, документацию по образцам из недавнего проекта (первая деталь, CoC, сертификат материала — не старше 12 месяцев), политику в отношении права на оснастку, политику по NDA и регистрацию компании. Важнее самих документов два сигнала: как быстро они приходят и свежие ли они. Поставщик, у которого сбор документов занимает три недели, будет три недели отвечать и на CAPA.
Этап 2 — Аудит на месте. Пройдите по цеху со списком оборудования — пересчитайте ТПА. Проверьте записи об обслуживании, обращение с материалом, калибровочные сертификаты, действующие SPC-карты, прослеживаемость партии от мешка полимера до готовой коробки и возможности инструментального цеха (нет своего инструментального цеха — нет обслуживания оснастки). Попросите инженеров объяснить, почему впуск расположен именно там на работающей пресс-форме. Полный чек-лист из 20 пунктов для аудита на месте — в PDF.
Этап 3 — Образцы. Сначала запросите DFM-отчет — это первый технический артефакт поставщика, и он задает планку глубины для всего дальнейшего. Затем размерные отчеты по T1 с измеренными значениями, полный размерный лист первой детали, сертификаты материала, привязанные к фактической партии полимера, данные испытаний оснастки (время цикла, давления, температуры) и PPAP Level 3 для автомобильных программ с Cpk ≥ 1,33 по критичным размерам. Одно структурное правило: запрашивайте данные по образцам до утверждения образца.
Этап 4 — Опытный запуск. Определите критерии до запуска: уровень дефектов на разгоне ниже 1% в течение 90 дней со снижением; ниже 0,3% в установившемся режиме. Утвердите комплект документации — контрольный план, PFMEA, рабочие инструкции, спецификацию упаковки, шаблон CoC, план контроля. Проверьте логистический маршрут, а не только детали: упаковку, маркировку, экспортные документы, фактическое направление отгрузки.
Этап 5 — Постоянный контроль. Квалификация — не разовое мероприятие. Отслеживайте своевременность поставок (действия при показателе ниже 95% два месяца), PPM дефектов, скорость реакции на CAPA (порог 14 дней), статус калибровки, записи об обслуживании оснастки и незаявленные изменения материала или процесса. Проводите повторную квалификацию, когда в программе появляется новое семейство материалов, оснастка передается, объем меняется более чем на 50% или производство простаивает 12 месяцев.
Полный инженерный контекст — в наших статьях контроль качества при литье под давлением и квалификация поставщика. Если вы пока на этапе отбора, начните с как выбрать поставщика в Китае.
Если вы аудируете нас
Каждый пункт этого чек-листа соответствует информации, которую мы публикуем открыто, — она сделана именно для этого процесса:
- Сертификация — ISO 9001:2015 и ISO 13485:2016, детали области, соответствие RoHS
- Список оборудования — 27 ТПА (90–650Т), ЧПУ, EDM, электроэрозионная резка проволокой, шлифовка, с брендами и тоннажем
- Система качества — SPC, контроль на КИМ, прослеживаемость партий, документация PPAP
- Экскурсия по заводу — цех до того, как вы запишетесь на визит
Скачайте полный чек-лист ниже — он работает как оценочный лист для любого поставщика, включая нас.
Чек-лист готов
Скачивание доступно ниже. Копию мы также отправим вам по электронной почте.
Скачать PDF (4 страницы)