Обзор Проекта
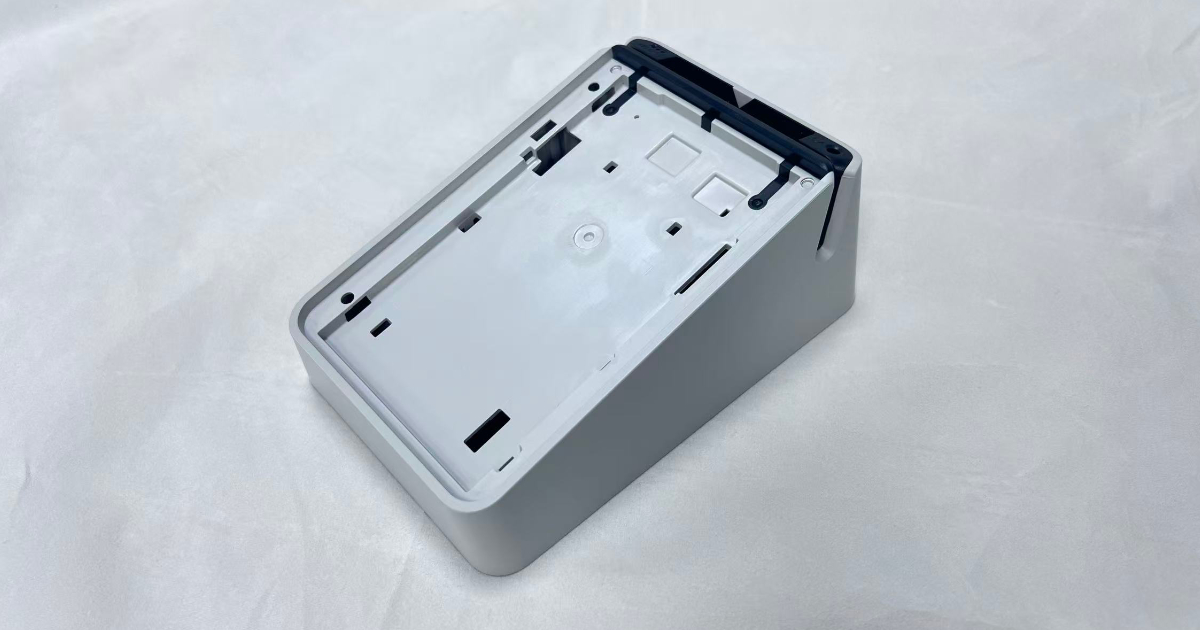
Британский производитель платёжных терминалов, разрабатывающий POS-устройство нового поколения для европейского рынка, нуждался в производственной пресс-форме для корпуса терминала — двухкомпонентной литьевой сборке, сочетающей чёрную направляющую картридера из ПК с белой основной оболочкой из ПК UL V-0, средней перегородкой и внутренней рёберной структурой. Полная сборка имеет размеры 106 × 146 × 56 мм и весит 110 граммов, выполняя роль одновременно структурной оболочки и лицевой поверхности финансового транзакционного устройства, эксплуатируемого в торговых и гостиничных средах по всей Европе.
Корпус — не простая оболочка. Он объединяет прецизионную направляющую картридера из чёрного ПК, структурную оболочку из белого ПК со стенками 3 мм, среднюю перегородку 1,5 мм, отделяющую отсек электроники от тракта карты, усиливающие рёбра 1 мм для стойкости к ударным нагрузкам, запрессованный металлический экранирующий лист и контактные точки, залитые в среднюю перегородку, а также интегрированную решётку динамика на одной из сторон для звукового подтверждения транзакции. Каждый из этих элементов должен быть изготовлен за один цикл двухкомпонентной поворотной пресс-формы.
Корпус POS-терминала несёт обязательства по соответствию, которых нет у бытовой электроники. Белый ПК должен соответствовать огнестойкости UL V-0 — требование для финансовых терминалов, устанавливаемых в коммерческих средах, где стандарты электробезопасности контролируются органами сертификации платёжных сетей. Направляющая картридера должна выдерживать точность ±0,2 мм по всему пути протяжки для надёжного считывания магнитной полосы. Металлическая экранирующая закладная, залитая в перегородку, должна сохранять электрическую целостность до земли без облоя, попадающего на контактную поверхность.
Технические Характеристики Детали
| Параметр | Спецификация |
|---|---|
| Изделие | Корпус платёжного POS-терминала в сборе |
| Расположение клиента | Великобритания |
| Размеры | 106,0 × 146,0 × 56,0 мм |
| Вес (полная сборка) | 110 г |
| Толщина стенки корпуса | 3,0 мм |
| Толщина средней перегородки | 1,5 мм |
| Толщина рёбер | 1,0 мм |
| Первый впрыск (чёрный) | ПК — направляющая картридера |
| Второй впрыск (белый) | ПК UL V-0 — основная оболочка, перегородка, рёбра |
| Металлические закладные | Экранирующий лист + контакты (запрессованные) |
| Особенности | Интегрированная решётка динамика в боковой стенке |
| Применение | Платёжный терминал, финансовый POS |
Инженерный Подход
Стратегия Двухкомпонентного Литья — Почему не две отдельные пресс-формы?
Клиент изначально рассматривал изготовление чёрной направляющей картридера и белой оболочки корпуса как двух отдельных литьевых деталей, соединяемых винтами или защёлками на финальной сборке. Этот подход упростил бы конструкцию пресс-формы — две независимые одноместные формы без требования поворотного стола — но вносил три проблемы, делавшие его непригодным для финансового терминала:
Выравнивание пути карты. Направляющая считывателя магнитной полосы требует непрерывной безразрывной поверхности с допуском ±0,2 мм по всей длине протяжки. Отдельная чёрная деталь направляющей, как бы точно она ни была отлита, вносит накопление сборочных допусков — направляющую нужно выровнять по оболочке, оболочку по печатной плате, плату по щели карты. Каждый стык добавляет 0,05–0,10 мм позиционной неопределённости. Двухкомпонентная пресс-форма формирует чёрную направляющую и белую оболочку как молекулярно связанную единую деталь, устраняя три сборочных стыка и связанное с ними накопление допусков.
Защита от проникновения. POS-терминалы в торговых помещениях подвержены пролитым напиткам, конденсату от размещения на холодной стойке и чистящим средствам для прилавков. Сборка из двух частей с защёлкой или винтовым соединением между чёрной направляющей и белой оболочкой создаёт путь проникновения влаги, который устраняет двухкомпонентный корпус из одной детали. Молекулярная связь между чёрным ПК первого впрыска и белым ПК второго впрыска образует непрерывный барьер без зазора, без прокладки и без сборочного герметика.
Признаки вскрытия. Платёжные терминалы подпадают под требования PCI PTS (PIN Transaction Security), предписывающие физическую стойкость к вскрытию и наличие признаков вскрытия. Отдельная деталь направляющей картридера, которую можно снять и заменить, не оставив видимых следов, — уязвимость. В двухкомпонентном корпусе, где чёрная направляющая неразрывно связана с белой оболочкой, любая попытка разделить материалы очевидно разрушительна — требование к признакам вскрытия выполняется на уровне механической конструкции.
Двухкомпонентный подход использует одну поворотную пресс-форму: первый впрыск формирует чёрную направляющую картридера в первой позиции, поворотный стол индексируется на 180°, и второй впрыск формирует белую оболочку из ПК UL V-0 поверх и вокруг чёрной направляющей. Деталь выходит из формы единым интегрированным компонентом.
Выбор Материала — Почему ПК для обоих впрысков?
Использование ПК для первого и второго впрысков было обдуманным инженерным решением, а не удобством по стоимости материала. Двухкомпонентный процесс требует, чтобы первый и второй материалы связывались на молекулярном уровне при заливке: если материалы имеют разную температуру расплава, разную усадку или несовместимую химию полимеров, линия связи расслоится при термоциклировании или механической нагрузке.
ПК чёрный (первый впрыск) выбран для направляющей картридера по трём причинам:
Износостойкость. Магнитную карту протягивают через направляющую тысячи раз за срок службы терминала. Стандартный АБС показал бы видимые следы износа уже после 50 000 протяжек; ПК сохраняет отделку поверхности и точность размеров свыше 500 000 циклов.
Размерная стабильность. Направляющая карты требует ±0,2 мм на пролёте 106 мм. Низкая и предсказуемая усадка ПК (0,5–0,7 %) делает это достижимым в производственных условиях, тогда как материалы с большей усадкой требовали бы постоянной подстройки процесса для удержания допуска.
Термическая совместимость со вторым впрыском. Чёрная направляющая должна выдержать температуру расплава 280–300°C белого ПК второго впрыска без деградации поверхности и размерного коробления. Поскольку оба материала — ПК, поведение при тепловом расширении и сжатии идентично: направляющая расширяется с той же скоростью, что и белая оболочка, при втором впрыске, а затем сжимается с той же скоростью при охлаждении, устраняя напряжение линии связи.
ПК белый UL V-0 (второй впрыск) выбран для основной оболочки за сочетание огнестойкости и механических свойств. Сертификация UL V-0 при толщине стенки 3 мм — безусловное требование для платёжных терминалов, продаваемых в европейские коммерческие среды, где применяются стандарты безопасности IEC 62368-1. Пакет антипиренов выбран без бромированных соединений, которые ограничены директивой EU RoHS и всё чаще запрещены закупочными политиками ритейлеров.
Запрессовка Металлических Закладных
Средняя перегородка содержит две металлические закладные, устанавливаемые в форму перед вторым впрыском и заливаемые при подаче белого ПК:
- Экранирующий лист — Лист нержавеющей стали 0,3 мм, обеспечивающий электромагнитное экранирование между электроникой картридера и основной печатной платой. Лист фиксируется в гнезде позиционирующими штифтами, и белый ПК обтекает его периметр при втором впрыске, закрепляя в перегородке без дополнительного крепежа.
- Контакты — Подпружиненные латунные контакты, обеспечивающие путь заземления от экранирующего листа к печатной плате. Устанавливаются отдельной оснасткой и заливаются одновременно с экранирующим листом.
Литьё с закладными устраняет две сборочные операции (установку экранирующего листа и пайку контактов) и две связанные станции контроля качества. Процесс заливки также гарантирует, что экранирующий лист не сместится и не ослабнет за срок службы терминала — риск механически закреплённых экранов, подверженных вибрации и термоциклам.
Критический контроль процесса при литье с закладными — предотвращение попадания облоя на контактные поверхности. Облой толщиной 0,05 мм на контакте заземления достаточен для прерывистого электрического соединения — дефект, который пройдёт визуальный контроль, но вызовет нестабильную работу терминала в эксплуатации. Конструкция пресс-формы включает поверхности плотного смыкания вокруг каждой контактной точки, обработанные с зазором 0,02 мм, чтобы предотвратить проникновение облоя и при этом надёжно устанавливать закладную в каждом цикле.
Интегрированная Решётка Динамика
Боковая стенка корпуса включает интегрированную решётку динамика — массив отверстий малого диаметра для акустического вывода подтверждающих сигналов транзакции и звуковых подсказок доступности. Формовка решётки непосредственно в стенке корпуса, а не отдельной вставкой решётки или сверлением после литья, обеспечивает одинаковость отверстий и устраняет дополнительную операцию.
Отверстия решётки формируются знаками со стороны гнезда пресс-формы. При диаметрах 1,0–1,5 мм и шаге 1,5 мм знаки изготовлены из закалённой стали H13 для сопротивления изгибу при впрыске — давление расплава в зоне решётки может создавать до 10 Н боковой силы на каждый знак, а отклонение знака более 0,03 мм даёт видимо несовпадающие отверстия.
Управление Переменной Толщиной Стенки
Корпус имеет три различные зоны толщины стенки — 3 мм для внешней оболочки, 1,5 мм для средней перегородки и 1 мм для усиливающих рёбер — все заполняемые во время одного второго впрыска. Такая вариация толщины стенки создаёт задачу заполнения: секции 3 мм заполняются легко и дольше остаются расплавленными, тогда как рёбра 1 мм склонны к преждевременному застыванию при слишком низкой температуре расплава или скорости впрыска.
Решением стала стратегия заполнения с несколькими точками впрыска с 3–4 точками, расположенными так, чтобы расплав приходил в зоны рёбер первым и тонкие секции заполнялись до остывания фронта потока. Температура пресс-формы 85–95°C — выше типичного диапазона 50–80°C для ненаполненного ПК — держит поверхность гнезда достаточно тёплой, чтобы 1-мм секции рёбер заполнялись полностью до застывания корки расплава, и при этом позволяет 3-мм секциям оболочки остыть в окне цикла 18–22 с.
Детали Конструкции Пресс-Формы
| Параметр | Деталь |
|---|---|
| Тип пресс-формы | Двухкомпонентная поворотная литьевая пресс-форма |
| Гнёзда | 1+1 (поворотный стол, индекс 180°) |
| Сталь пресс-формы | P20 (знак и матрица) |
| Первая позиция | ПК чёрный — направляющая картридера |
| Вторая позиция | ПК белый UL V-0 — оболочка, перегородка, рёбра |
| Литниковая система | Горячеканальная, управление игольчатым клапаном |
| Загрузка закладных | Ручная загрузка, фиксация позиционирующими штифтами |
| Охлаждение | Конформное охлаждение на второй позиции |
| Выталкивание | Многоточечное с последовательным освобождением |
| Поверхности смыкания | Зазор 0,02 мм в точках контакта закладных |
| Ресурс пресс-формы | 300 000 впрысков |
Процесс Литья Под Давлением
Первый Впрыск — ПК Чёрный (Направляющая Картридера)
| Параметр | Значение |
|---|---|
| Материал | ПК чёрный, высокотекучий, УФ-стойкий |
| Температура цилиндра | 270–285°C (зональный нагрев) |
| Температура сопла | 295°C |
| Температура пресс-формы | 85–95°C |
| Давление впрыска | 95–115 МПа |
| Давление выдержки | 80–95 МПа |
| Время выдержки | 2–3 с |
| Время охлаждения | 12–15 с |
| Смазка для съёма | Разделительный агент для ПК, каждые 5–10 циклов |
Диапазон температуры цилиндра 270–285°C при сопле 295°C удерживает вязкость расплава ПК достаточно низкой, чтобы стабильно заполнять направляющую толщиной 2,0–2,5 мм без термодеградации. Деградация ПК начинается выше 320°C, поэтому температура сопла 295°C даёт запас 25°C при сохранении текучести.
Нанесение разделительного агента каждые 5–10 циклов предотвращает прилипание чёрного ПК к поверхности гнезда при поворотном индексировании. Избыток даёт матовость на направляющей; недостаток рискует прилипанием детали в первой позиции и смещением при поворотном переносе.
Второй Впрыск — ПК Белый UL V-0 (Основная Оболочка)
| Параметр | Значение |
|---|---|
| Материал | ПК белый, высокотекучий, UL V-0 |
| Температура цилиндра | 280–300°C (зональный нагрев) |
| Температура сопла | 305°C |
| Температура пресс-формы | 85–95°C |
| Давление впрыска | 80–105 МПа |
| Давление выдержки | 70–90 МПа |
| Время выдержки | 2–3 с |
| Время охлаждения | 18–22 с |
| Точки впрыска | 3–4 множественные |
| Сушка материала | 120°C × 4 часа, влажность <0,02 % |
Давление впрыска второго впрыска 80–105 МПа намеренно на 10–15 МПа ниже первого, несмотря на то что белый ПК заполняет больший объём. Причина — чёрная направляющая, уже занимающая часть гнезда: избыточное давление второго впрыска может сместить или деформировать деталь первого впрыска, особенно на стыке, где белая оболочка заливается поверх чёрной направляющей. Конфигурация с несколькими точками (3–4) компенсирует пониженное давление, распределяя поток расплава по нескольким входам и сокращая длину течения и требуемое давление заполнения.
Температура сопла 305°C — у верхней границы окна переработки ПК — необходима потому, что пакет антипиренов UL V-0 повышает вязкость расплава по сравнению с ненаполненным ПК. Более высокая температура восстанавливает текучесть, нужную для заполнения 1-мм секций рёбер до застывания, а время охлаждения 18–22 с обеспечивает достаточное отверждение более толстых 3-мм секций оболочки перед выталкиванием.
Контроль Качества
Каждая производственная партия проходит структурированный протокол контроля, соответствующий требованиям сертификации финансовых терминалов:
- Размерный контроль — полная раскладка КИМ по первой детали и выборка 1:200; ширина направляющей карты проверяется в 5 точках вдоль пути протяжки на соответствие допуску ±0,2 мм
- Целостность двухкомпонентной связи — микроскопия поперечного сечения на линии связи чёрный–белый на выборке 1:500; отсутствие видимого отслоения, пустот и загрязнений на границе материалов
- Качество заливки закладных — 100 % проверка целостности цепи от экранирующего листа к контактам; осмотр контактной поверхности под увеличением 10× на попадание облоя
- Контроль решётки динамика — 100 % визуальный контроль на просвет на закупоренные или недолитые отверстия; калибр-пробка «годен/не годен» на диаметр отверстия
- Внешний вид — 100 % визуальный контроль при 800 люкс на постоянство цвета, дефекты поверхности, следы течения и линии спая
- Проверка UL V-0 — вертикальное испытание на горение отлитых образцов по UL 94; затухание в пределах 10 секунд, без каплепадения
- Испытание на падение — свободное падение с 1,0 м на бетон, 6 ориентаций; корпус не должен трескаться, направляющая карты должна оставаться в допуске после падения
- Термоциклирование — от -20°C до +60°C, 50 циклов; отсутствие изменения размеров более 0,1 мм, отсутствие разделения линии связи
- Износостойкость протяжки — 500 000 циклов протяжки тестовой магнитной картой; износ направляющей <0,05 мм, отсутствие видимой деградации поверхности
- Стабильность веса — разброс веса от впрыска к впрыску <1,5 % для первого и второго впрысков, согласно протоколу контроля качества
Результаты
| Показатель | Цель | Достигнуто |
|---|---|---|
| Точность направляющей карты | ±0,2 мм на 106 мм | Cpk = 1,52 |
| Прочность двухкомпонентной связи | Без отслоения в сечении | ✅ Пройдено, все образцы |
| Непрерывность контактов закладных | 100 % электрическая целостность | ✅ 100 % прохождение |
| Заполнение отверстий решётки | 100 % открытых отверстий | 99,8 % (0,2 % закупорено, в пределах нормы) |
| Испытание UL V-0 | Затухание ≤10 с, без каплепадения | ✅ Пройдено (в среднем 8,5 с) |
| Испытание на падение (1,0 м) | Без трещин, направляющая в допуске | ✅ Пройдено, все ориентации |
| Термоциклирование (-20°C до +60°C) | Δ размер <0,1 мм | Δ = 0,04 мм в среднем |
| Износостойкость протяжки (500 тыс. циклов) | Износ <0,05 мм | 0,02 мм в среднем |
| Вариация веса (1-й впр.) | <1,5 % | 1,1 % |
| Вариация веса (2-й впр.) | <1,5 % | 1,3 % |
| Себестоимость детали (вкл. установку закладных) | ≤¥28,00 | ¥24,50 |
Двухкомпонентная поворотная пресс-форма вышла в стабильное производство и надёжно поставляет корпуса POS-терминалов для европейских торговых и гостиничных внедрений клиента. Конструкция с поворотным столом на 180° — первая позиция формирует чёрную направляющую карты, вторая заливает белую оболочку — поддерживала время цикла 42–48 секунд на полную сборку, обеспечивая годовую мощность свыше 150 000 единиц с одного комплекта пресс-форм.
Размерная стабильность направляющей карты — Cpk = 1,52 при поле допуска ±0,2 мм — обеспечила стабильное качество считывания магнитной полосы на всех производственных единицах. Процесс заливки закладных с зазором смыкания 0,02 мм вокруг контактных точек дал 100 % электрическую целостность без дефектов, связанных с облоем, за весь производственный прогон.
Двухкомпонентный подход устранил три сборочные станции (установку чёрной направляющей, монтаж экранирующего листа и пайку контактов) по сравнению с конструкцией из нескольких компонентов, снизив трудозатраты на сборку единицы у клиента примерно на ¥6,80 и устранив три потенциальные точки отказа качества с производственной линии.
Данный кейс демонстрирует возможности JBRplas по сложному двухкомпонентному литью под давлением — включая поворотную пресс-форму с молекулярной интеграцией ПК чёрный/белый, запрессовку металлических закладных для EMI-экранирования, размерный контроль финансового класса, переработку материала UL V-0 и комплексную проверку качества для требований сертификации платёжных терминалов.