Обзор Проекта
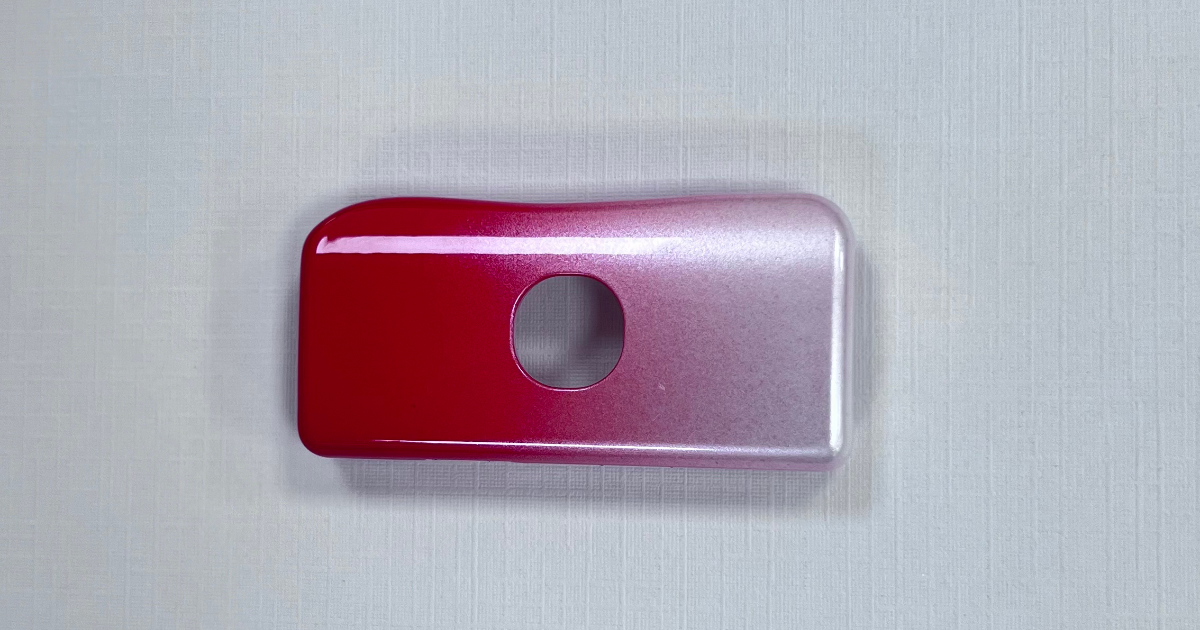
Производитель аудиооборудования, разрабатывающий портативный беспроводной микрофон для прямых трансляций и создания контента, нуждался в производственной пресс-форме для корпуса устройства — компактной литьевой оболочке размерами 25 × 52 × 9 мм с равномерной толщиной стенки 2,0 мм. При весе всего 2,9 грамма корпус вмещает микрофонный капсюль, печатную плату, аккумулятор и беспроводную антенну в портативном формате, который должен выдерживать частое обращение, натяжение кабеля и случайные падения с высоты стола.
Визуальное требование было необычно высоким для аудиоаксессуара: градиентное красно-фиолетовое высокоглянцевое покрытие с плавным переходом по поверхности корпуса. В отличие от сплошного цвета, градиент требует точного контроля распыления — зона перехода должна быть бесшовной, без видимых полос, цветовых ступеней или перепыла на границе. Любой поверхностный дефект под краской — утяжина, линия течения, едва заметная линия спая — становится немедленно видимым через высокоглянцевый прозрачный лак.
С 16 прецизионными отверстиями, распределёнными по корпусу для монтажа печатной платы, выравнивания компонентов, захвата звука микрофоном и направления сборки, пресс-форма требовала многогнёздного подхода с точным размещением знаков и межотверстийной позиционной точностью.
Технические Характеристики Детали
| Параметр | Спецификация |
|---|---|
| Изделие | Корпус портативного микрофона |
| Размеры | 25,0 × 52,0 × 9,0 мм |
| Вес | 2,9 г |
| Материал | ПК/АБС (технический сорт) |
| Толщина стенки | 2,0 мм номинально |
| Количество отверстий | 16 отверстий (4 конфигурации) |
| Отделка поверхности | Градиентная красно-фиолетовая высокоглянцевая окраска |
| Критический допуск | ±0,15 мм |
| Общий допуск | ±0,3 мм |
Инженерный Подход
Выбор Материала — ПК/АБС против ПММА
Клиент оценивал два материала для корпуса: смесь ПК/АБС и ПММА (акрил). Каждый предлагал свой набор преимуществ и недостатков для данного применения.
ПК/АБС был выбран по трём причинам:
Ударопрочность. Корпус портативного микрофона подвергается частому обращению, рывкам кабеля и случайным падениям. ПК/АБС обеспечивает ударную вязкость по Изоду с надрезом 45–55 кДж/м² — примерно в 3 раза выше, чем у стандартного ПММА. Испытание на свободное падение с высоты 1,2 м на бетон, требуемое спецификацией качества клиента, вполне в пределах возможностей корпуса из ПК/АБС с толщиной стенки 2 мм.
Адгезия краски без дополнительного праймера. Поликарбонатная фракция в ПК/АБС обеспечивает полярные поверхностные группы, которые связываются непосредственно с ПУ-праймерами, устраняя необходимость в отдельном адгезионном промоторе или обработке пламенем, которые обычно требуются для ПММА перед окраской.
Стабильность размеров на 16 гнёздах. ПК/АБС демонстрирует предсказуемое, хорошо изученное поведение усадки, которое легче компенсировать в многогнёздной компоновке, чем ПММА, который более чувствителен к колебаниям температуры пресс-формы и может вызывать размерный дрейф между гнёздами.
ПММА рассматривался из-за превосходной оптической прозрачности и твёрдости поверхности, но для данного применения прозрачность не требовалась (корпус полностью окрашивается), а недостаток ударной вязкости оказался решающим. Для применений, где требуется прозрачность или исключительная стойкость к царапинам — например, видимая решётка микрофона или световод светодиода, встроенный в корпус — ПММА остаётся жизнеспособной альтернативой.
Прецизионная Схема 16 Отверстий
Корпус включает 16 отверстий в четырёх функциональных конфигурациях, каждая с различными требованиями к позиционному допуску:
| Тип Отверстия | Кол-во | Диаметр | Назначение | Позиционный Допуск |
|---|---|---|---|---|
| Монтаж платы | 8 | Φ3,5 мм | Винтовое крепление печатной платы | ±0,15 мм |
| Выравнивание компонентов | 4 | Φ2,0 мм | Позиционирование внутренних компонентов | ±0,20 мм |
| Захват звука микрофоном | 2 | Φ4,0 мм | Акустический порт для микрофонного капсюля | ±0,20 мм |
| Направляющие сборки | 2 | Φ2,5 мм | Выравнивающие стойки половин корпуса | ±0,15 мм |
Самый жёсткий допуск — ±0,15 мм — несут 8 монтажных отверстий платы, поскольку печатная плата является жёсткой подложкой, которая должна совпадать одновременно по всем 8 винтовым позициям. Одно отверстие, смещённое на 0,2 мм, создаёт помеху при сборке, способную расколоть плату при вкручивании винта.
Два отверстия захвата звука микрофоном требуют дополнительного управления процессом: кромка отверстия должна быть свободна от облоя, заусенцев или перемычек краски, которые перекрывали бы акустический путь. Перемычка краски толщиной 0,1 мм через акустический порт Φ4,0 мм снижает эффективную открытую площадь до 10 % и вносит слышимое изменение частотной характеристики.
Межотверстийная позиционная точность в 16-гнёздной компоновке была достигнута за счёт прецизионно обработанных знаков отверстий с закалёнными стальными вставками в каждой позиции отверстия, а не за счёт сверления после литья. Литьевые отверстия устраняют вторичную операцию и обеспечивают стабильную позиционную точность по всему объёму производства.
Процесс Градиентной Распылительной Окраски
Градиентное красно-фиолетовое покрытие является определяющей визуальной характеристикой этого корпуса. В отличие от однородного цветного покрытия, градиент требует нанесения двух цветов в контролируемой зоне перехода, где один цвет плавно переходит в другой без видимой границы.
Процесс распылительной окраски в производственном масштабе был организован следующим образом:
| Шаг | Процесс | Спецификация |
|---|---|---|
| 1 | Ультразвуковая очистка | Удаление остатков разделительного состава и частиц |
| 2 | Сушка | Принудительная подача воздуха 60–80°C, 10–15 мин |
| 3 | Грунтовочный слой | ПУ-праймер, толщина сухой плёнки 15–20 мкм |
| 4 | Базовый цвет (красный) | Наносится на нижние 60 % поверхности корпуса |
| 5 | Переходный цвет (фиолетовый) | Наносится на верхние 40 %, перекрывая зону перехода 15–20 мм |
| 6 | Прозрачный лак | Защитный прозрачный лак, 10–15 мкм |
| 7 | Отверждение | Печь 60°C, 30 мин |
Зона градиентного перехода — полоса 15–20 мм, в которой красный переходит в фиолетовый — является самым чувствительным к процессу этапом. Скорость перемещения краскораспылителя, давление распыления и расстояние от сопла до детали должны быть одинаковыми для обоих цветов. Фиолетовый слой наносится, пока красная база ещё липкая (время испарения: 60–90 секунд при температуре окружающей среды), что позволяет двум цветам смешиваться на молекулярной границе, а не образовывать резкую линию раздела.
Стабильность цвета по производственным партиям проверяется спектрофотометром с максимально допустимым отклонением цвета ΔE ≤ 1,5 в зоне перехода. Это жёстче, чем ΔE ≤ 2,0, типичное для бытовой электроники сплошного цвета, что отражает видимость даже незначительных цветовых сдвигов в градиенте.
Спецификации Качества Окраски
| Параметр | Спецификация | Метод Испытания |
|---|---|---|
| Общая толщина плёнки | 35–45 мкм | Вихретоковый толщиномер |
| Уровень блеска | ≥85 GU при 60° | Блескомер |
| Адгезия | ≥Класс 3 | Тест решётчатого надреза с лентой (ISO 2409) |
| Стойкость к царапанию | Отсутствие видимых следов при 500 г | Твёрдость по карандашу / нагруженный стилус |
| Отклонение цвета | ΔE ≤ 1,5 | Спектрофотометр |
Общая толщина плёнки 35–45 мкм — праймер, цветные слои и прозрачный лак — достаточна для получения глубокого «влажного» глянца, но не настолько велика, чтобы скалываться на кромках отверстий при сборке. Кромки вокруг 16 отверстий являются зонами наибольшего риска отслоения краски, и слой праймера 15–20 мкм специально рассчитан на покрытие кромок отверстий малого диаметра без перемычек и заполнения.
Конструкция Пресс-Формы и Стратегия Охлаждения
16-гнёздная компоновка была выбрана для соответствия прогнозируемому годовому объёму при сохранении практичного размера пресс-формы для 200-тонной литьевой машины клиента. Гнёзда были расположены в матрице 4×4 с естественно сбалансированной литниковой системой, питающей каждый квадрант.
При номинальной толщине стенки 2,0 мм корпус достаточно тонок, чтобы равномерность охлаждения по всем 16 гнёздам была доминирующим фактором размерной согласованности. Контур охлаждения с разделённым потоком обеспечивает поступление охлаждающей жидкости в каждое гнездо с одинаковой температурой на входе и скоростью потока. Сторона матрицы поддерживается на 5°C холоднее стороны знака для смещения усадки к некосметической внутренней поверхности, что сохраняет видимые наружные поверхности размерно стабильными.
Уклон 1,5°–2,5° на вертикальных поверхностях — в сочетании с 8 выталкивателями малого диаметра, распределёнными по периметру — обеспечивает чистое извлечение детали с усилием выталкивания 15–25 Н на гнездо. Такое низкое усилие выталкивания минимизирует побеление от напряжений, что критично, поскольку любая концентрация напряжений полимера в месте расположения выталкивателя проявится через градиентную краску как локальная вариация блеска.
Детали Конструкции Пресс-Формы
| Параметр | Деталь |
|---|---|
| Тип пресс-формы | Двухплитная литьевая пресс-форма |
| Гнёзда | 16 гнёзд (матрица 4 × 4) |
| Сталь пресс-формы | P20 (знак и матрица) |
| Литниковая система | Естественно сбалансированная, разделённый поток |
| Охлаждение | Водяное охлаждение с разделённым потоком, сторона матрицы на 5°C холоднее |
| Выталкивание | 8 периферийных выталкивателей на гнездо |
| Тип впуска | Боковой впуск на некосметической поверхности |
| Знаки отверстий | Закалённые стальные вставки во всех 16 позициях отверстий |
| Уклон | 1,5°–2,5° |
| Ресурс пресс-формы | 500 000 впрысков |
Процесс Литья Под Давлением
| Параметр | Значение |
|---|---|
| Материал | ПК/АБС, технический сорт |
| Температура цилиндра | 220–240°C (зональный нагрев) |
| Температура пресс-формы | 50–60°C |
| Давление впрыска | 80–120 МПа |
| Давление выдержки | 60–80 МПа |
| Время выдержки | 3–5 с |
| Время охлаждения | 25–30 с |
| Общее время цикла | 45–55 с |
| Сушка материала | 80°C × 4 часа, влажность <0,02 % |
Температура цилиндра 220–240°C была выбрана для используемого сорта ПК/АБС — диапазон немного уже, чем 220–250°C, типичные для ПК/АБС общего назначения, что отражает потребность в более жёстком термическом контроле при одновременном заполнении 16 тонкостенных гнёзд. Более низкая температура пресс-формы 50–60°C (по сравнению с 70–80°C для более толстостенных деталей из ПК/АБС) ускоряет образование корки и сокращает время цикла для стенки 2 мм, при этом всё ещё обеспечивая достаточное заполнение гнезда до застывания фронта потока.
Общее время цикла 45–55 секунд — включая 25–30 секунд охлаждения — было проверено анализом течения расплава и подтверждено на выборке T1. При 16 деталях за цикл это даёт примерно 1 050–1 280 деталей в час, обеспечивая годовую производственную мощность свыше 3 миллионов единиц на одной пресс-форме.
Контроль Качества
Каждая производственная партия проходит структурированный протокол контроля:
- Размерный контроль — КИМ-выборка с частотой 1:100; все 16 позиций отверстий проверены на соответствие ±0,15 мм (монтажные и направляющие отверстия) или ±0,20 мм (выравнивающие и отверстия захвата звука)
- Качество отверстий — 100 % визуальный контроль отверстий захвата звука под 10-кратным увеличением на наличие облоя, заусенцев или перемычек краски
- Внешний вид поверхности — 100 % визуальный контроль под освещением 800 люкс на согласованность градиента, цветовые полосы, дефекты окраски и равномерность блеска
- Адгезия краски — Тест решётчатого надреза с лентой по ISO 2409, адгезия ≥Класс 3 на всех поверхностях, включая кромки отверстий
- Измерение цвета — Спектрофотометрическая проверка зоны градиентного перехода, ΔE ≤ 1,5
- Стойкость к царапанию — Испытание нагруженным стилусом 500 г на окрашенной поверхности, отсутствие видимых следов
- Испытание на падение — Свободное падение с 1,2 м на бетон, 6 ориентаций; отсутствие трещин или отслоения краски
- Маслостойкость — 48-часовое погружение в минеральное масло при 23°C; отсутствие изменений размеров или размягчения краски
- Стабильность веса — Межгнёздная вариация веса <2,0 %, проверено по протоколу контроля качества
Результаты
| Показатель | Цель | Достигнуто |
|---|---|---|
| Межгнёздная вариация веса (16 гнёзд) | <2,0 % | 1,4 % |
| Критический размерный допуск | ±0,15 мм | Cpk = 1,48 |
| Позиционная точность отверстий | ±0,20 мм | Cpk = 1,62 |
| Уровень поверхностного блеска | ≥85 GU при 60° | 86–91 GU |
| Отклонение цвета градиента | ΔE ≤ 1,5 | ΔE = 0,8–1,3 |
| Адгезия краски (решётчатый надрез) | ≥Класс 3 | Класс 4 (без отслоения на кромках отверстий) |
| Испытание на падение (1,2 м) | Без трещин и повреждений краски | ✅ Пройдено, все ориентации |
| Маслостойкость (48 ч) | Без деформации и размягчения | ✅ Пройдено |
| Время цикла | ≤55 с | 48 с в среднем |
| Себестоимость детали (с отделкой) | ≤¥3,50 | ¥3,20 |
16-гнёздная пресс-форма вышла на стабильное производство и неизменно обеспечивает качество градиентной отделки, требуемое для потребительского аудиопродукта. Конструкция охлаждения с разделённым потоком удерживала межгнёздную стабильность веса в пределах 1,4 % по всем 16 гнёздам — жёстче спецификации 2,0 % и заметно лучше для 16-гнёздной компоновки, где термическая вариация обычно накапливается на большей площади пресс-формы.
Процесс градиентной распылительной окраски, проверенный спектрофотометрическими измерениями с частотой выборки 1:500, удерживал ΔE ≤ 1,3 по всем производственным партиям — с запасом внутри спецификации ≤1,5 и приближаясь к стабильности отделки бытовой электроники одного цвета. Себестоимость детали ¥3,20, включая материал, литьё под давлением, 4-этапную распылительную окраску и контроль качества, соответствовала целевой себестоимости для потребительского аудиопродукта среднего класса.
Данный кейс демонстрирует возможности JBRplas по прецизионным многогнёздным компонентам бытовой электроники — включая сбалансированную 16-гнёздную оснастку с литыми массивами отверстий, выбор материала ПК/АБС для ударно-критичных аудиоустройств, многоэтапную градиентную распылительную окраску и комплексный контроль качества для крупносерийного производства.