Обзор Проекта
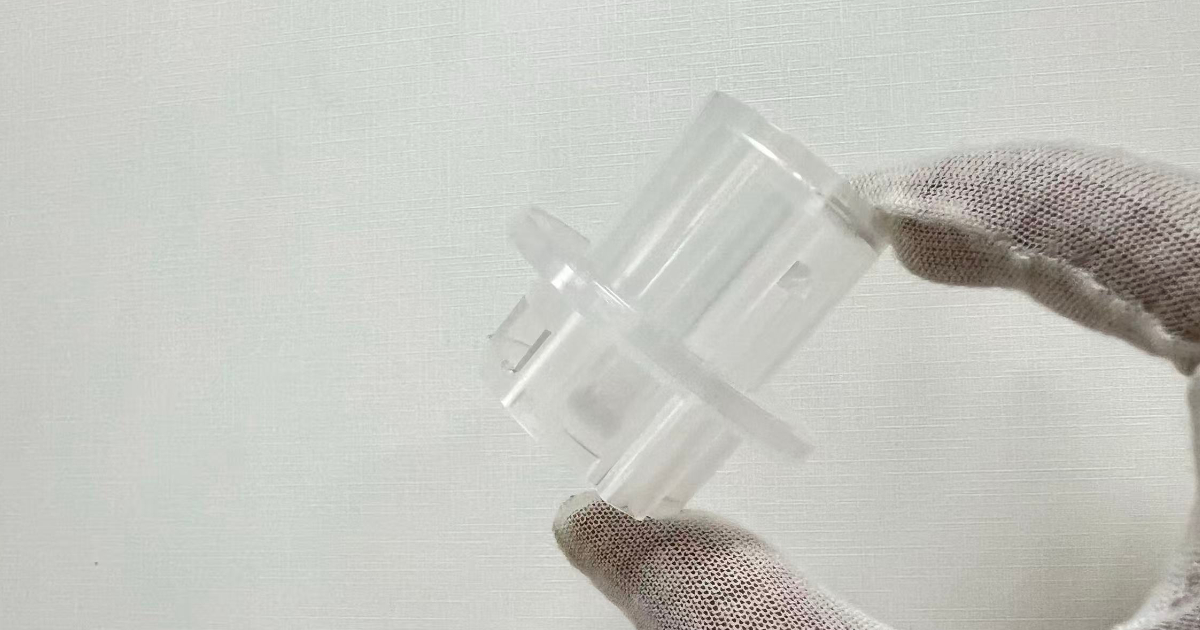
Этот проект включал DFM-анализ и проектирование пресс-формы для литья под давлением пластикового соединителя — корпуса Ø52,48 × 47,86 мм из PP-PR350. Деталь имеет фланец, боковое окно и два квадратных отверстия, которые невозможно извлечь по основному направлению раскрытия пресс-формы; в 3D-данных заказчика несколько поверхностей гнезда были смоделированы с нулевым уклоном.
JBRplas проверил геометрию детали, направление раскрытия, линию разъема, литниковую систему, ползунные механизмы, выталкивающую систему и уклоны до того, как была вырезана сталь. Проверка дала документированные изменения изделия и концепцию пресс-формы, построенную вокруг них: 2-гнездная форма на стандартном блоке Hasco с гнездом и стержнем из H13, горячеканальной литниковой системой, а также специальными ползунными и выталкивающими конструкциями.
Спецификации Детали
| Параметр | Спецификация |
|---|---|
| Изделие | Пластиковый соединитель |
| Материал | PP-PR350 |
| Размеры детали | Ø52,48 × 47,86 мм |
| Конфигурация формы | 2 гнезда |
| Блок пресс-формы | Стандарт Hasco |
| Сталь пресс-формы | H13 / 420 SS |
| Размер пресс-формы | 300 × 350 × 440 мм |
| Термопластавтомат | 120 т |
| Вес пресс-формы | 380 кг |
| Целевой ресурс | 1 000 000 циклов |
Результаты DFM: Элементы, Блокирующие Извлечение
Проверка была сосредоточена на участках, где деталь в исходном виде сопротивлялась бы форме. Каждый результат документировался размеченным чертежом и конкретным изменением на утверждение заказчика.
Поверхности Гнезда с Нулевым Уклоном
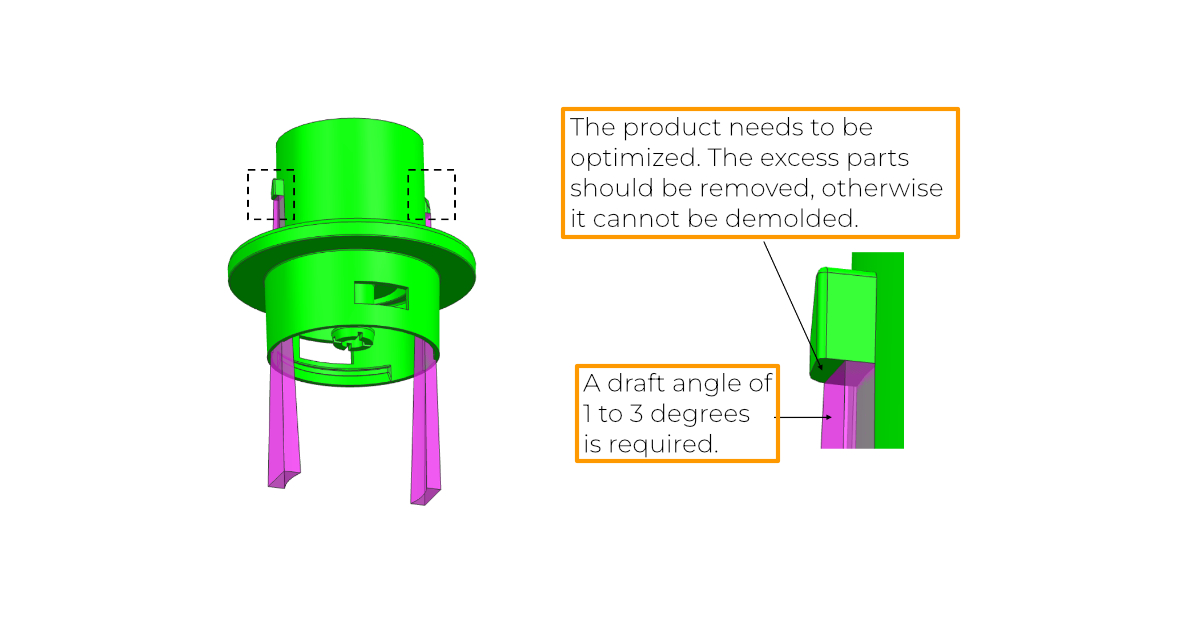
DFM-анализ выявил вертикальные поверхности, смоделированные с уклоном 0°. Вертикальная стенка может освободиться, только если пластик при остывании усаживается, отходя от стали; при 0° поверхность вместо этого трется о гнездо, царапает деталь и может удерживать ее на стержне при выталкивании. JBRplas рекомендовал изменить геометрию изделия, введя уклон 1°–3°, и задокументировал затронутые поверхности в DFM-разметке.
Два Квадратных Отверстия в Направлении Ползуна
Два квадратных отверстия в соединителе должны формоваться ползунами, и сами отверстия нуждаются в уклоне по направлению движения ползуна — без него вставка ползуна не может чисто выйти из отверстия. JBRplas рекомендовал уклон 3° на обоих элементах и предложил соответствующее изменение конструкции изделия.
Излишки Материала, Препятствующие Извлечению
DFM-разметка также выявила излишки материала в геометрии детали, которые блокировали бы извлечение. Рекомендация — удалить их из конструкции изделия до изготовления оснастки: изменение, которое ничего не стоит на этапе данных и позже потребовало бы повторной резки стали.
Конструкция Ползунов и Вставок
Квадратные отверстия формуются ползунными механизмами, которые отходят от детали перед выталкиванием. Концепция формы объединяет блок ползуна — направление его перемещения задано на концептуальном чертеже — со вставкой ползуна, формирующей квадратные отверстия, так что ползун можно обслуживать или заменять, не трогая блок гнезда.
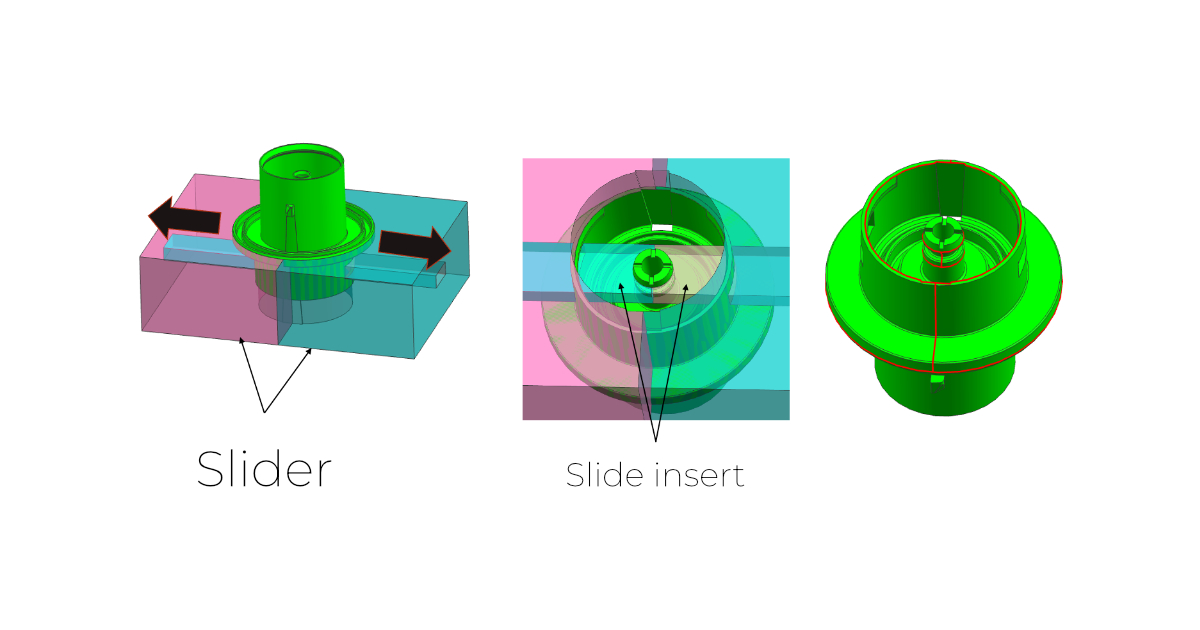
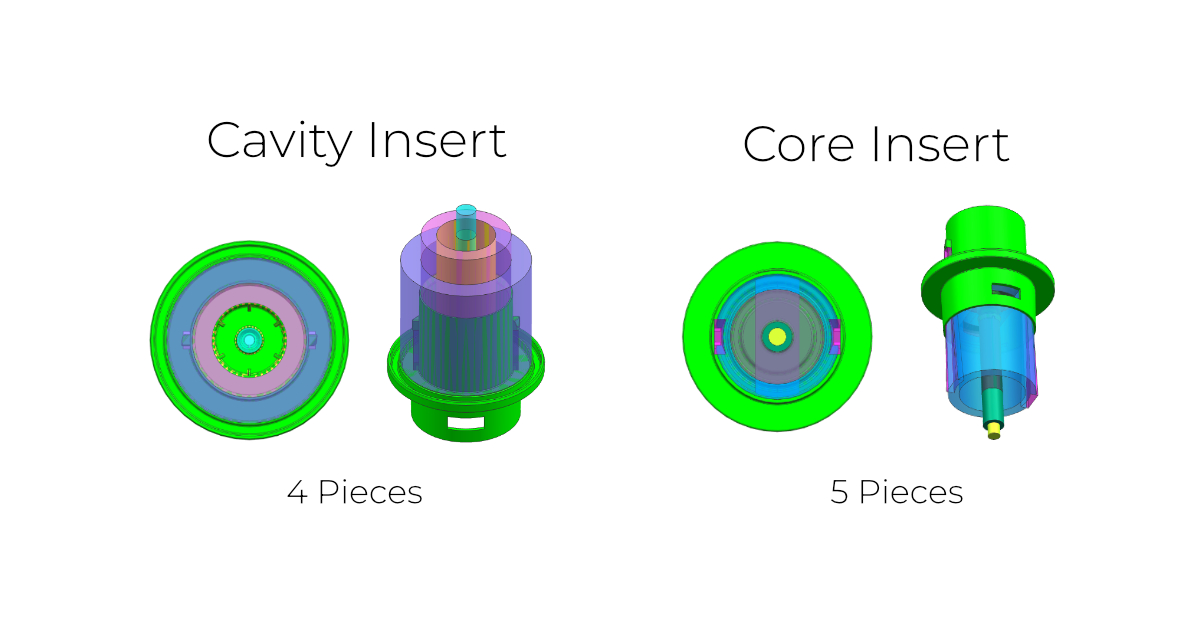
Гнездо и стержень выполнены как модульные вставочные сборки, вместо того чтобы прорезать элементы прямо в блоках. Конструкция по DFM определяет четыре подвижные вставки гнезда и пять вставок стержня, так что элементы с интерфейсами ползунов и внутренняя геометрия детали могут заменяться или перерезаться без переработки блока пресс-формы — та же модульная логика, что задокументирована в нашем проекте семейной пресс-формы.
Горячий Канал, Литниковая Система и Выталкивание
В предлагаемой конструкции используется горячеканальная система: одно горячее сопло питает точечный впуск. Заданный диаметр впуска — 2 мм, в DFM-предложении указан дополнительный размер точечного впуска 1,2 мм. Точечный впуск оставляет небольшой чистый след, не требующий отделки на технической детали, такой как этот соединитель — обоснование выбора типа впуска рассмотрено в нашем руководстве по проектированию впусков, а компромиссы при выборе литниковой системы — в сравнении горячеканальной и холодноканальной систем.
Для выталкивания предлагаемая конструкция объединяет выталкивающий блок и выталкивающую втулку. Втулка снимает деталь со стержня по всей окружности, а не в отдельных точках, что подходит цилиндрическому корпусу соединителя — общие принципы рассмотрены в нашем руководстве по конструкции выталкивающих систем.
Сводка Инженерных Решений
| Выявленная проблема | Рекомендация JBRplas |
|---|---|
| Поверхности гнезда с нулевым уклоном | Добавить уклоны 1°–3° |
| Излишки материала, препятствующие извлечению | Удалить выявленные излишки материала из конструкции изделия |
| Два квадратных отверстия по направлению ползуна | Добавить уклоны 3° |
| Сложная геометрия соединителя | Применить специальные ползунные механизмы и вставки |
| Требования к выталкиванию детали | Интегрировать выталкивающие блоки и втулки |
Эти рекомендации учитывают конкретную геометрию и проблемы извлечения, выявленные при проверке. Окончательная реализация зависит от утверждения заказчиком предложенных изменений изделия.
Спецификации Изготовления Пресс-формы
| Позиция | Предлагаемая спецификация |
|---|---|
| Конструкция формы | 2-гнездная пресс-форма |
| Сталь гнезда | H13, HRC 50–51 |
| Сталь стержня | H13, HRC 48–49 |
| Сталь ползунов | H13, HRC 48–49 |
| Сталь плит | 420 SS |
| Плита выталкивания | 1.1730 |
| Литниковая система | Горячий канал |
| Горячее сопло | 1 |
| Тип впуска | Точечный впуск |
| Чистота поверхности гнезда | SPI-B2 |
| Чистота поверхности стержня | SPI-B3 |
| Стандарт формы | Hasco |
Гнездо и стержень из H13 заданы с разной твердостью — 50–51 HRC у гнезда, 48–49 HRC у стержня и ползунов — что согласует рабочие поверхности с их нагрузкой, не делая детали стержня и ползунов хрупкими. При целевом ресурсе 1 000 000 циклов выбор марки стали и твердости — первое решение по долговечности; обоснование рассмотрено в нашем руководстве по выбору стали для пресс-форм.
Инженерный Подход JBRplas
Этот проект показывает, как DFM-проверка и проектирование пресс-формы работают как единый процесс, а не два. Вместо расценки формы на деталь в исходном виде инженерная проверка выявляет геометрию, которая повлияла бы на извлечение, и переводит ее в конкретные рекомендации по конструкции:
- Геометрия детали — поверхности с нулевым уклоном и излишки материала, препятствующие извлечению.
- Конструкция формы — согласование гнезда, стержня, вставок и ползунных механизмов.
- Проектирование впуска — горячий канал и точечный впуск, интегрированные в компоновку формы.
- Проектирование выталкивания — компоновка выталкивающего блока и втулки под геометрию соединителя.
- Технологичность — конкретные рекомендации по уклонам на рассмотрение заказчика до изготовления оснастки.
Решение этих вопросов на инженерном этапе — а не их обнаружение на испытании пресс-формы — удерживает проект оснастки в графике. Уклон, добавленный в 3D-файл, не стоит ничего; то же изменение в закаленной вставке гнезда стоит повторной резки и дней графика.
Заключение
Для этого пластикового соединителя JBRplas объединил DFM-анализ с 2-гнездной конструкцией пресс-формы, использующей горячеканальную систему, ползунные механизмы и специальную выталкивающую систему. Инженерный фокус был на решении проблем извлечения точечными изменениями изделия: уклоны 1°–3° на выявленных поверхностях гнезда и уклоны 3° на двух квадратных отверстиях по направлению движения ползуна.
Выявив эти требования на этапе DFM, JBRplas дал заказчику четкие, выполнимые рекомендации — с размеченной документацией на утверждение — для последующего изготовления пресс-формы. Тот же подход «сначала проверка» применяется в наших программах проектирования пресс-форм и изготовления многогнездных пресс-форм; отправьте свои 3D-файлы, чтобы запустить проект литья под давлением.