Обзор Проекта
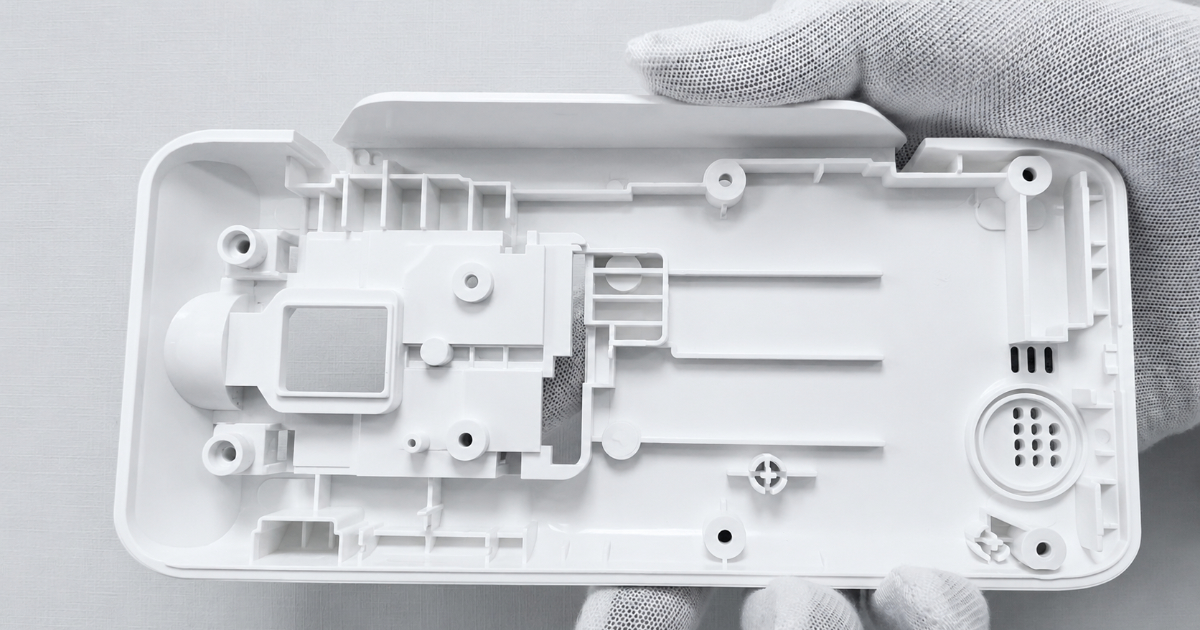
Производитель платёжных устройств, разрабатывающий компактный POS-терминал для малых торговых точек и поп-ап магазинов, нуждался в производственной пресс-форме для нижнего корпуса устройства — структурного основания размером 80 × 170 × 27 мм, служащего монтажной платформой для всех внутренних подсистем терминала. При весе 59,5 г корпус фиксирует основную плату управления, узел термопечатающей головки, батарейный отсек, модуль датчиков и плату интерфейса связи — всё внутри оболочки с толщиной стенки 2 мм, которая должна сохранять размерную стабильность примерно по 8–10 прецизионным монтажным отверстиям и функциональным проёмам.
В отличие от простой оболочки, нижний корпус POS-терминала — это шасси. Он воспринимает механические нагрузки механизма печатающей головки при протяжке бумаги, поглощает энергию удара при перемещении устройства или падении на торговый прилавок и обеспечивает монтажные базы, определяющие взаимное положение печатающей головки, тракта подачи бумаги и верхней крышки корпуса. Смещение 0,3 мм на монтажных стойках печатающей головки даёт видимый перекос печати — дефект, который конечный пользователь замечает на каждом чеке.
Корпус также объединяет три типа функциональных проёмов, которые должны быть отформованы, а не обработаны после литья: решётку динамика для звукового подтверждения транзакции, окна датчиков для обнаружения бумаги и контроля открытия крышки и вентиляционные прорези для отвода тепла от термопечатающей головки — самого горячего компонента устройства, работающего при 60–80°C во время непрерывной печати чеков.
Характеристики Детали
| Параметр | Спецификация |
|---|---|
| Изделие | Нижний корпус мини POS-терминала |
| Размеры | 80,0 × 170,0 × 27,0 мм |
| Вес | 59,5 г |
| Материал | ПК/АБС (технический сорт, UL94 V-2) |
| Толщина стенки | 2,0 мм ±0,1 мм |
| Угол уклона | 2–3° |
| Усадка | 0,5–0,7 % (стандартный диапазон ПК/АБС) |
| Общее количество отверстий | 8–10 (резьбовые стойки, порты датчиков, монтажные отверстия) |
| Резьба | Стойки с резьбой M3 |
| Функциональные элементы | Решётка динамика, окна датчиков, вентиляционные прорези для отвода тепла |
| Внутренние элементы | Монтажные рёбра платы, опорные колонны печатающей головки, стенки батарейного отсека, кронштейн модуля датчиков |
| Отделка поверхности | Окраска распылением, подложка Ra 1,6–3,2 мкм |
| Критический допуск | ±0,3 мм (монтажные базы ±0,2 мм) |
Инженерный Подход
Выбор Материала — Почему ПК/АБС для Шасси
Нижний корпус — самый механически нагруженный компонент POS-терминала. Три требования определили выбор материала в пользу ПК/АБС, а не стандартного АБС или ударопрочного полистирола:
Ударопрочность. Мини POS-терминал в розничной и гостиничной среде перемещают между прилавками, хранят на полках и время от времени роняют со стола. Нижний корпус — как основание, контактирующее с прилавком, — принимает энергию удара при любом падении. ПК/АБС обеспечивает ударную вязкость по Изоду с надрезом 35–55 кДж/м², примерно в 2–3 раза выше стандартного АБС при равной толщине стенки. Испытание падением с высоты 1,0 м на бетон с приземлением терминала на нижний угол — это наихудший вариант нагружения, который корпус должен выдержать без трещин в основаниях стоек и на кромках вентиляционных прорезей.
Термостойкость рядом с печатающей головкой. Термопечатающая головка работает при 60–80°C во время непрерывной печати чеков. Головка крепится непосредственно к стойкам на нижнем корпусе, то есть материал корпуса в этих стойках испытывает длительную температуру 60–70°C за счёт теплопередачи. Стандартный АБС имеет теплостойкость (HDT) около 85–95°C при 1,8 МПа — достаточно, но с ограниченным запасом. ПК/АБС повышает HDT до 100–110°C, давая запас 30–40°C над рабочей температурой, который гарантирует, что резьба в стойках не поплывёт и не ослабнет за срок службы изделия.
Огнестойкость. POS-терминалы не подпадают под те же требования к оболочке UL V-0, что и устройства ввода PIN-кода, но источник питания и схема зарядки батареи внутри терминала делают UL94 V-2 разумным базовым уровнем — он достигается на стандартных сортах ПК/АБС без ценовой надбавки за огнестойкие композиции V-0.
Конструкция Пресс-Формы для Интеграции Функций
Нижний корпус компонует примерно 8–10 прецизионных элементов — резьбовые стойки, проёмы датчиков, вентиляционные прорези и монтажные рёбра — на площади 80 × 170 мм. Каждый элемент требует собственного знака, вставки или запорной поверхности в пресс-форме. Основная задача конструкции — разместить все эти элементы в 2-местной компоновке, сохранив достаточную толщину стали между ними для прочности формы и эффективности охлаждения.
Конструкция стоек: все резьбовые стойки M3 спроектированы с базовым диаметром 6,0 мм (2× диаметра резьбы) и толщиной стенки 1,2 мм (0,6× номинальной стенки), чтобы предотвратить утяжины на наружной окрашенной поверхности. Стойки расположены не ближе 8 мм от боковых стенок корпуса — так между знаком стойки и стенкой полости остаётся достаточно стали.
Решётка динамика: массив из примерно 15–20 отверстий Ø1,2 мм с шагом 1,5 мм сформирован закалёнными знаками из H13. При таких диаметрах прогиб знака при впрыске — основной вид отказа. Знаки изготовлены с конусностью 0,5° и опираются с двух концов через двухплитную систему фиксации, предотвращающую уход под давлением расплава.
Вентиляционные прорези: прорези вблизи зоны крепления печатающей головки — это вытянутые прямоугольные отверстия (12 × 3 мм, 3 прорези в ряд), сформированные вставными блоками. Ориентация прорезей совмещена с направлением течения расплава, чтобы фронт потока не расщеплялся вокруг каждой прорези и не создавал линии спая на противоположной стороне корпуса.
Окраска Распылением
Нижний корпус получает матовое чёрное распылительное покрытие — как для единообразия внешнего вида, так и для стойкости поверхности. Процесс окраски следует стандартной производственной последовательности:
| Шаг | Процесс | Спецификация |
|---|---|---|
| 1 | Подготовка поверхности | Промывка деионизированной водой, снятие статического заряда |
| 2 | Сушка | Принудительный обдув 60°C, 10–15 мин |
| 3 | Грунтовочный слой | ПУ-грунт, 10–15 мкм DFT |
| 4 | Покрывной слой | Матовый чёрный акрил, 15–20 мкм DFT |
| 5 | Отверждение | Печь 60°C, 30 мин |
| 6 | Контроль | 100 % визуальный контроль при 800 люкс |
Подложка с шероховатостью Ra 1,6–3,2 мкм по стандартам отделки поверхности — достигаемая за счёт отделки полости пресс-формы — обеспечивает достаточную механическую шероховатость для адгезии краски без химического травления или обработки пламенем. Угол уклона 2° на наружных стенках и 3° на внутренних рёбрах обеспечивает чистое извлечение детали без следов задира, которые проступили бы через слой краски.
Детали Конструкции Пресс-Формы
| Параметр | Деталь |
|---|---|
| Тип пресс-формы | Двухплитная литьевая пресс-форма |
| Гнёзда | 2 гнезда |
| Сталь пресс-формы | 718H предварительно закалённая (знак и матрица) |
| Литниковая система | Естественно сбалансированная H-образная, холодный канал |
| Тип литника | Боковой литник на не косметической внутренней поверхности |
| Охлаждение | Водяное охлаждение, каналы 8 мм, на расстоянии 18 мм от полости |
| Выталкивание | 6× выталкивателей Ø4 мм + 4× пластинчатых выталкивателя на гнездо |
| Знаки | Закалённые вставки H13 для резьбовых стоек и проёмов датчиков |
| Знаки решётки динамика | H13, Ø1,2 мм, конусность 0,5°, опора с двух сторон |
| Угол уклона | 2° (наружные поверхности), 3° (внутренние рёбра и стойки) |
| Поверхность | Зеркало полости Ra 1,6–3,2 мкм |
| Ресурс пресс-формы | 300 000 впрысков |
Процесс Литья Под Давлением
| Параметр | Значение |
|---|---|
| Материал | ПК/АБС, технический сорт |
| Температура пресс-формы | 50–60°C |
| Скорость впрыска | Средняя (во избежание газовых следов в тонких рёбрах) |
| Давление впрыска | 80–110 МПа |
| Давление выдержки | 60–80 МПа |
| Время выдержки | 15–20 с |
| Время охлаждения | 30–40 с |
| Общее время цикла | 50–65 с |
| Сушка материала | 80°C × 4 часа, влажность <0,02 % |
Температура пресс-формы 50–60°C — нижняя часть диапазона для ПК/АБС — выбрана по двум причинам: она ускоряет образование корки на стенке 2 мм, сокращая время цикла, и снижает риск газовых следов (серебристых полос), которые ПК/АБС может давать при более высокой температуре формы в присутствии влаги. Средняя скорость впрыска предотвращает образование струи у литника и обеспечивает равномерное заполнение рёбер 1,2 мм без запирания воздуха на их концах.
Время выдержки 15–20 с больше типичного для детали со стенкой 2 мм, потому что стойки создают локальные утолщения в переходах от стойки к стенке. Эти переходы остывают медленнее номинальной стенки и требуют увеличенной подпитки, чтобы на окрашенной наружной поверхности напротив стоек не появились утяжины.
Контроль Качества
Каждая производственная партия проходит структурированный протокол контроля:
- Размерный контроль — выборочный обмер на КИМ с частотой 1:100; положение всех монтажных отверстий проверяется на соответствие ±0,3 мм (общий допуск) и ±0,2 мм (базы печатающей головки и крепление платы)
- Контроль резьбы в стойках — проверка калибрами «годен/не годен» всех резьбовых стоек M3 — 5 деталей в смену
- Контроль решётки динамика — 100 % визуальный контроль на просвет на закупоренные или частично отформованные отверстия; проверка калибром диаметра Ø1,2 мм ±0,05 мм
- Внешний вид поверхности — 100 % визуальный контроль при освещённости 800 люкс на равномерность окраски, следы течения, постоянство цвета и дефекты поверхности
- Контроль толщины стенки — ультразвуковой толщиномер в 5 точках на выборке 1:200; 2,0 мм ±0,1 мм
- Испытание на падение — свободное падение с 1,0 м на бетон, 6 ориентаций; отсутствие трещин в основаниях стоек, на кромках прорезей и в зоне решётки
- Термостойкость — термовыдержка 72 часа при 70°C с установленным имитатором печатающей головки; отсутствие ослабления резьбы, отсутствие изменения размеров более 0,1 мм по монтажным базам
- Адгезия краски — тест решётчатым надрезом с лентой, класс адгезии ≥3 по 5-балльной шкале
Результаты
| Показатель | Цель | Достигнуто |
|---|---|---|
| Размерный допуск (общий) | ±0,3 мм | Cpk = 1,42 |
| Точность монтажных баз (критическая) | ±0,2 мм | Cpk = 1,35 |
| Равномерность толщины стенки | 2,0 мм ±0,1 мм | 2,0 мм ±0,06 мм |
| Доля открытых отверстий решётки динамика | 100 % | 99,7 % |
| Адгезия краски (решётчатый надрез) | ≥Класс 3 | Класс 4 (без отслоения) |
| Качество поверхности | Без следов течения, без вариации цвета | ✅ Пройдено |
| Испытание на падение (1,0 м) | Без трещин на любом элементе | ✅ Пройдено, все ориентации |
| Термовыдержка (70°C × 72 ч) | Без ослабления резьбы, Δ <0,1 мм | ✅ Пройдено |
| Себестоимость детали (с отделкой) | ≤¥8,50 | ¥7,80 |
2-местная пресс-форма вышла в производство через 7 недель после старта проекта. Подход с интеграцией функций — формование решётки динамика, проёмов датчиков, вентиляционных прорезей и всех монтажных стоек за один впрыск — исключил четыре вторичные операции (сверление решётки, механическую обработку окон датчиков, вырубку вентиляционных прорезей и нарезание резьбы в стойках) по сравнению с упрощённой оболочкой, которая потребовала бы изготовления этих элементов после литья. Себестоимость детали ¥7,80, включая материал, литьё под давлением, распылительную окраску и контроль качества, уложилась в целевую для компонента платёжного устройства среднего объёма.
Данный кейс демонстрирует возможности JBRplas по структурно нагруженным многофункциональным компонентам POS-терминалов — включая выбор материала ПК/АБС под требования по удару и теплу, интеграцию формования решётки и вентиляционных прорезей, прецизионную геометрию стоек для крепления подсистем и матовую чёрную распылительную отделку с валидацией класса адгезии.