Обзор Проекта
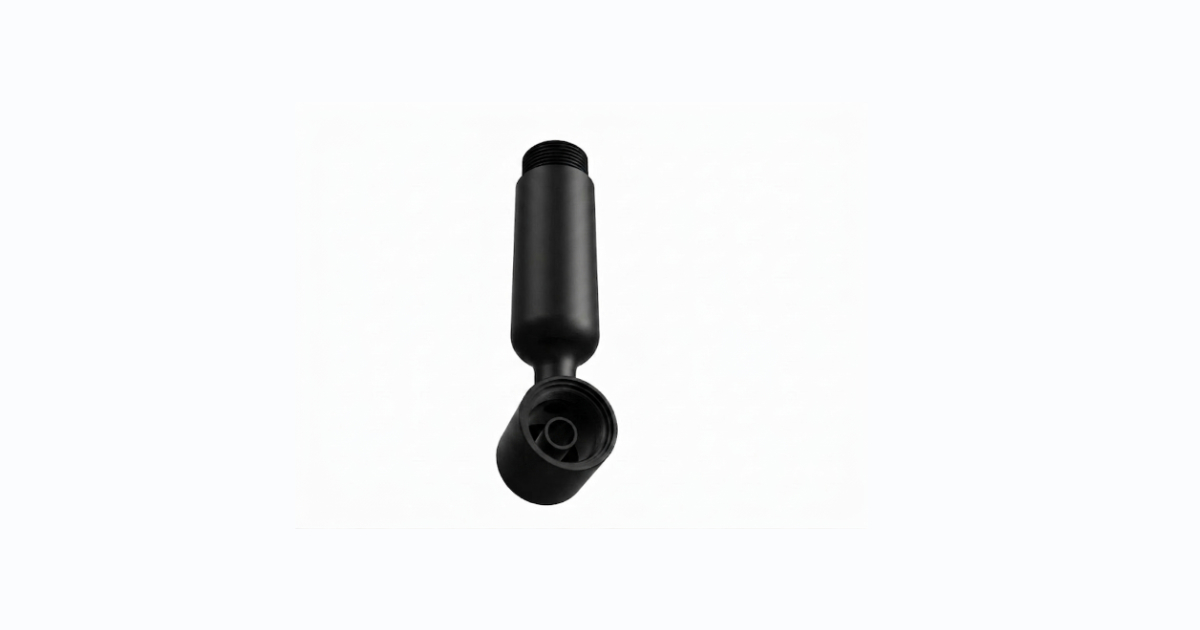
Производитель оборудования экологического мониторинга нуждался в прецизионном литом корпусе для зонда датчика качества воды непрерывного действия — тонком цилиндрическом компоненте, рассчитанном на постоянное или длительное погружение в муниципальные системы водоснабжения, резервуары аквакультуры и технологические водяные линии промышленных предприятий. Корпус защищает внутренние электроды и электронные чувствительные элементы, оставаясь в постоянном контакте с водой, параметры которой за годы эксплуатации меняются по pH, содержанию хлора, температуре и концентрации растворённых минералов.
Заказчик указал PEEK (полиэфирэфиркетон) в качестве материала корпуса — решение, продиктованное сочетанием постоянного химического воздействия, повышенных температур воды в части промышленных применений и ожидаемого многолетнего срока службы, что исключало более дешёвые конструкционные смолы.
Спецификации Детали
| Параметр | Спецификация |
|---|---|
| Размеры детали | 32,6 × 137 × 32,6 мм (цилиндрический корпус зонда) |
| Вес детали | 64 г |
| Материал | PEEK, промышленный/медицинский класс |
| Толщина стенки | 1,8 мм номинальная (полый цилиндрический корпус) |
| Требование герметичности | IP68 — постоянное погружение |
| Критические элементы | Канавки под O-кольцо, резьбовое соединение зонда, внутренняя бобышка электрода |
| Рабочая температура | от -10°C до +95°C непрерывно (технологическая вода) |
| Химическое воздействие | Хлор, хлорамин, переменный pH (3–11), растворённые минералы |
| Годовой объём | 18 000 штук |
Инженерный Подход
Почему PEEK — и Почему Его Сложно Лить
PEEK был указан по трём причинам, которые ни одна более дешёвая смола не удовлетворяет одновременно:
Стойкость к гидролизу — непрерывное погружение в воду на протяжении многолетнего срока службы разрушает большинство конструкционных пластиков через гидролитическую атаку. Ароматическая основная цепь PEEK практически инертна к этому механизму.
Химическая стойкость — муниципальные и промышленные водяные линии подвергают корпус воздействию хлора, хлорамина и колебаний pH, которые со временем вызывают растрескивание под напряжением или деградацию АБС, ПК и даже PPS. PEEK противостоит практически всем этим воздействиям без измеримой деградации.
Размерная стабильность при термоциклировании — точность калибровки датчика зависит от того, сохраняет ли корпус неизменную внутреннюю геометрию при сезонных колебаниях температуры воды и при нарушениях технологического режима. Низкий коэффициент теплового расширения PEEK удерживает расстояние между электродами стабильным.
Эти же свойства делают PEEK одним из самых требовательных материалов для литья под давлением:
- Температура расплава: 360–400°C — значительно выше стандартных конструкционных смол (АБС: ~240°C, ПК: ~300°C), что требует специального обогрева цилиндра и конструкции шнека
- Температура пресс-формы: 150–200°C — сама форма должна работать горячей, чтобы управлять кристалличностью и избегать коробления; это требует масляных термостатов, а не стандартных водяных контуров
- Чувствительность к кристаллизации — скорость охлаждения напрямую влияет на степень кристалличности, а та — на механическую прочность, химическую стойкость и размерную стабильность. Непостоянное охлаждение даёт непостоянные детали
- Абразивность по отношению к оснастке — высокая температура переработки и жёсткость PEEK ускоряют износ стандартной стали пресс-формы, особенно в зонах литника и узких каналах течения
Конструкция Пресс-формы для Высокотемпературной Переработки
Выбор стали: Мы указали H13, закалённую до 50 HRC, а не стандартную P20. При температурах переработки PEEK, поддерживаемых на протяжении тысяч циклов, более низкая твёрдость P20 приводит к преждевременной эрозии литника и размерному дрейфу критических уплотнительных элементов — это недопустимо для детали, где допуск канавки под O-кольцо напрямую определяет герметичность IP68.
Масляное термостатирование пресс-формы: Стандартное водяное охлаждение формы не позволяет достичь температуры 150–200°C, требуемой для PEEK. Мы спроектировали форму с масляными контурами, питаемыми от выделенного масляного термостата (TCU), способного непрерывно работать при 180°C — иная архитектура охлаждения формы, чем у 95% производимых нами пресс-форм.
Конструкция литника для термической стабильности: Один туннельный литник был расположен в основании цилиндрического корпуса, вдали от критической зоны уплотнения O-кольца. Это удерживало зону наибольшего сдвига и наибольшей температуры на пути расплава вдали от размерно критических элементов, снижая риск локального коробления вблизи уплотнительных канавок.
Вентиляция для высоковязкого расплава: Более высокая вязкость расплава PEEK по сравнению с массовыми смолами потребовала более широкой вентиляции, чем стандартная практика — глубина вентиляционного канала 0,02 мм по линии разъёма против типичных для нас 0,015 мм, — чтобы избежать запирания газа и незаливов на дальнем конце вытянутой полости 137 мм.
Достижение Герметичности IP68
Канавки под O-кольцо на каждом торце корпуса — единственный наиболее размерно критичный элемент детали. Герметичность на глубинах и при давлениях, характерных для промышленных водяных линий, потребовала:
- Ширина и глубина канавки с допуском ±0,02 мм — жёстче нашего стандартного прецизионного допуска ±0,05 мм, что достигнуто электроэрозионной доводкой вставок канавок вместо стандартной обработки на ЧПУ
- Чистота поверхности SPI A2 (тонкая алмазная полировка) на уплотнительных поверхностях — для постоянного контакта O-кольца и устранения микропутей утечки
- Размерный контроль после литья каждой уплотнительной канавки на КИМ до передачи деталей на сборочную линию заказчика
Валидация в Реальных Условиях Эксплуатации
Стандартную инспекцию первой детали (FAI) дополнили валидацией, специфичной для применения, учитывая жёсткость условий эксплуатации:
- Размерный контроль — проверка на КИМ всех критических размеров с особым вниманием к геометрии уплотнительной канавки и соосности бобышки электрода
- Испытание давлением и на герметичность — образцы корпусов испытывали давлением 2 bar в погружённом состоянии, имитируя наихудшую глубину монтажа; утечек по выборке не зафиксировано
- Термоциклирование — образцы циклировали между 5°C и 90°C в течение 50 циклов для проверки размерной стабильности уплотнительных поверхностей; измеримых деформаций не зафиксировано
- Проверка химического воздействия — осмотр поверхности после 72-часового погружения в раствор хлора 10 ppm видимой деградации не выявил, что согласуется с данными по материалу PEEK
Детали Оснастки
| Параметр | Детали |
|---|---|
| Тип пресс-формы | 1-местная, холодный канал, туннельный литник |
| Блок пресс-формы | Стандарт LKM, модифицирован под масляное охлаждение |
| Сталь знака и матрицы | H13, закалённая до 50 HRC |
| Термостатирование пресс-формы | Масляный TCU, непрерывно 180°C |
| Чистота уплотнительной канавки | EDM + алмазная полировка SPI A2 |
| Выталкивание | Съёмная плита (исключает следы выталкивателей на поверхностях, прилегающих к уплотнению) |
| Литник | Туннельный литник в основании детали, вне зоны уплотнения |
График
| Этап | Длительность |
|---|---|
| Отчёт DFM выдан | День 4 (обзор переработки, специфичный для PEEK) |
| Проект пресс-формы завершён | День 14 |
| Утверждение конструкции заказчиком | День 17 |
| Сталь заказана и получена | День 21 |
| Механическая и электроэрозионная обработка | День 28 |
| Пробный запуск T1 (квалификация процесса PEEK) | День 32 |
| Образцы T1 отгружены заказчику | День 34 |
| Валидация давлением и термоциклированием завершена | День 45 |
| Запуск в производство | День 48 |
Увеличенное окно от T1 до запуска в производство по сравнению со стандартными программами на конструкционных смолах отражает дополнительные этапы валидации, уместные для применения с многолетним погружением, — время, вложенное заранее, чтобы избежать отказов в полевых условиях.
Результаты
| Показатель | Цель | Достигнуто |
|---|---|---|
| Допуск уплотнительной канавки | ±0,02 мм | ±0,015 мм |
| Испытание IP68 давлением | Ноль утечек при 2 bar | ✅ Пройдено, ноль утечек |
| Стабильность при термоциклировании | Без измеримой деформации | ✅ Подтверждено, 50 циклов |
| Химическая стойкость (72 ч, 10 ppm Cl) | Без видимой деградации | ✅ Подтверждено |
| Срок до T1 | 35 дней | 32 дня |
| Производственный Cpk (ширина уплотнительной канавки) | ≥1,33 | 1,61 |
Пресс-форма находится в производстве более 14 месяцев, обеспечивая непрерывную линейку продуктов мониторинга качества воды у заказчика. Полевых сообщений об отказе уплотнения или деградации корпуса на сегодняшний день не поступало, что согласуется с данными валидации и подтверждённой долговременной работоспособностью PEEK в водных химических средах.
Данный кейс демонстрирует возможности JBRplas по переработке высокоэффективных конструкционных смол, таких как PEEK, — включая специализированное масляное термостатирование пресс-формы, уплотнительные поверхности, доведённые электроэрозионной обработкой, и протоколы валидации, специфичные для применения, для компонентов в условиях постоянного химического и водного воздействия.


