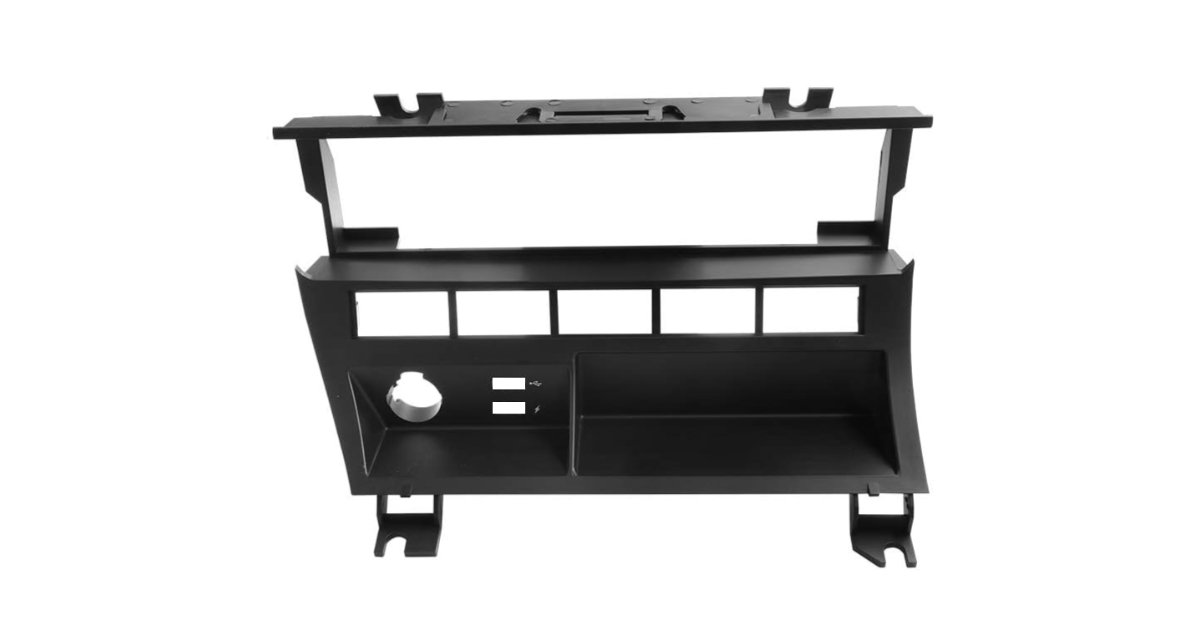
Обзор Проекта
Европейский поставщик Tier 1 обратился в JBRplas с запросом на прецизионную пресс-форму для кронштейна HVAC — конструкционного компонента, монтируемого внутри приборной панели в сборе и поддерживающего систему воздуховодов. Деталь должна выдерживать непрерывное воздействие температуры до 110°C под приборной панелью и вибрационные испытания 30G, а также соответствовать требованиям документации PPAP уровня 3.
Проблема: Предыдущий поставщик не прошёл PPAP из-за неприемлемого коробления на длинной плоской грани детали — неподкреплённый пролёт 180 мм деформировался после выталкивания на величину до 1,2 мм.
Характеристики Детали
| Параметр | Спецификация |
|---|---|
| Размеры детали | 185 × 94 × 38 мм |
| Номинальная толщина стенки | 2,5 мм |
| Материал | PA66-GF30 |
| Отделка поверхности | SPI B2 (некосметическая, конструкционная) |
| Критические допуски | ±0,1 мм по позициям 4 монтажных отверстий |
| Рабочая температура | от -40°C до +110°C непрерывно |
| Годовой объём | 280 000 штук |
Инженерный Подход
Причина Коробления
Наш DFM-анализ данных пресс-формы предыдущего поставщика выявил две причины, внёсшие вклад:
Расположение впуска — один торцевой впуск на одном конце 185-мм детали создавал асимметричную картину заполнения, что приводило к разной ориентации волокон в материале GF30 и неравномерной усадке по длинной оси.
Дисбаланс охлаждения — недостаточное охлаждение на стороне пуансона относительно стороны матрицы заставляло деталь изгибаться в сторону более тёплой поверхности при выталкивании.
Решение: Два Клапанных Впуска + Конформное Охлаждение
Впуск: Мы спроектировали горячеканальную систему с двумя клапанными впусками, расположенными симметрично по 60 мм от каждого конца длинной оси. Это дало сбалансированное зеркально-симметричное заполнение, нейтрализовавшее разницу ориентации волокон, которая была причиной прежнего коробления.
Охлаждение: Мы изготовили каналы конформного охлаждения на стороне пуансона, повторяющие 3D-контур детали, — обеспечив равномерный контакт теплоносителя по всему пролёту 185 мм. Температуру воды на стороне пуансона задали на 5°C ниже, чем на стороне матрицы, чтобы скорректировать остаточный дисбаланс охлаждения от геометрии блока пресс-формы.
Валидация: Moldflow подтвердил симметричную картину заполнения и предсказал остаточное коробление 0,18 мм на длинной грани — в пределах допуска 0,30 мм. Фактически измеренное коробление на деталях T1 — 0,14 мм.
Детали Оснастки
| Параметр | Деталь |
|---|---|
| Тип пресс-формы | 4-местная горячеканальная, с клапанным впуском |
| Блок пресс-формы | LKM стандартный, 500 × 450 мм |
| Сталь пуансона / матрицы | H13, закалена до 50±2 HRC |
| Литниковая система | Горячеканальная Yudo, 4 клапанных впуска |
| Охлаждение | Конформное на пуансоне, обычное на матрице |
| Отделка поверхности | SPI B2, сторона матрицы |
| Выталкивание | 8 толкателей Ø6 мм на гнездо |
| Масса пресс-формы | 1 850 кг |
График
| Этап | Длительность |
|---|---|
| Отчёт DFM выдан | День 3 |
| Конструкция пресс-формы завершена | День 12 |
| Согласование конструкции заказчиком | День 15 |
| Сталь заказана и получена | День 18 |
| Механообработка завершена | День 24 |
| Пробный впрыск T1 | День 28 |
| Образцы T1 отправлены заказчику | День 29 |
| Согласование T1 заказчиком | День 38 |
| Подача PPAP | День 45 |
| Одобрение PPAP | День 52 |
Результаты
| Показатель | Цель | Достигнуто |
|---|---|---|
| Коробление длинной грани | ≤0,30 мм | 0,14 мм |
| Позиция монтажных отверстий | ±0,10 мм | ±0,06 мм |
| Срок до T1 | 30 дней | 28 дней |
| Одобрение PPAP уровня 3 | Требуется | ✅ Достигнуто |
| Производственный Cpk (критические размеры) | ≥1,67 | 1,82 |
Программа вышла в серийное производство через 6 недель после одобрения PPAP. С тех пор пресс-форма отработала более 420 000 циклов без вмешательства в обслуживание, помимо планового профилактического обслуживания с интервалом 50 000 впрысков.
Этот кейс демонстрирует способность JBRplas решать сложные проблемы коробления стеклонаполненных конструкционных автомобильных деталей за счёт системного DFM, проверенного моделирования Moldflow и прецизионной горячеканальной оснастки.


