Sur-Injection et Moulage avec Inserts | Multi-Matériaux | JBRplas
Sur-injection, moulage avec inserts et moulage deux-temps (2K) par JBRplas — TPE sur PC, encapsulation d'inserts métalliques, pièces multi-matériaux. Certifié ISO 9001 et 13485.
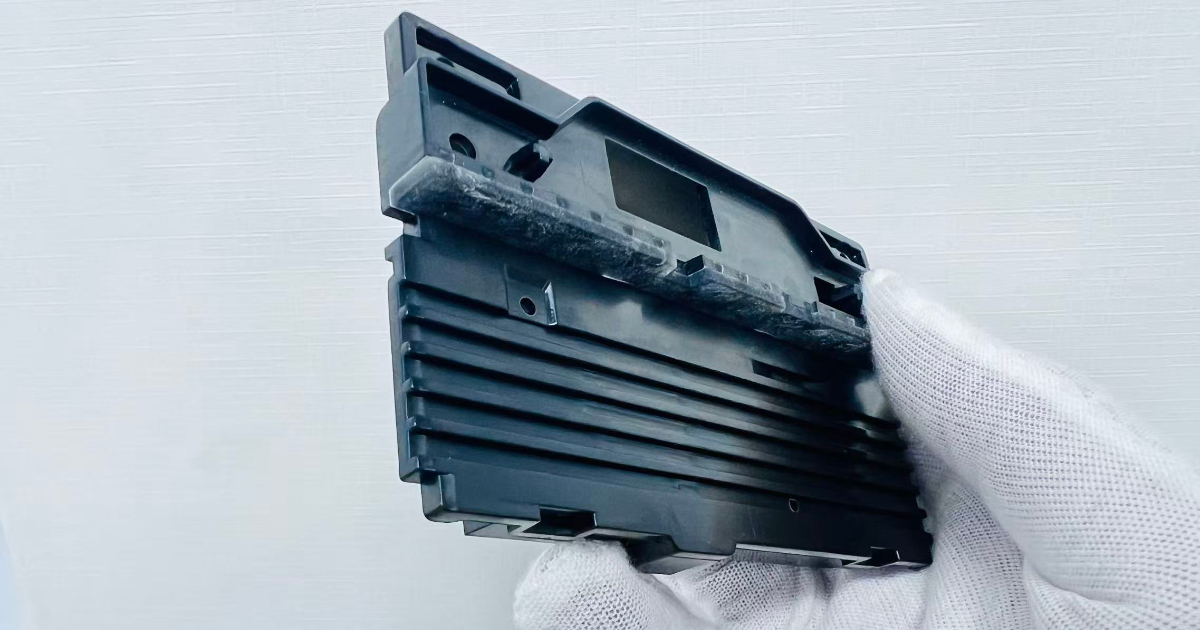
Moulage par Injection Multi-Matériaux et Multi-Composants
Toutes les pièces plastiques ne sont pas faites d’un seul matériau. Les poignées nécessitent des surfaces soft-touch sur des corps rigides. Les connecteurs nécessitent des filetages métalliques encapsulés dans du plastique. Les joints nécessitent des lèvres flexibles liées à des cadres structurels. JBRplas propose trois procédés de moulage multi-matériaux — sur-injection, moulage avec inserts et moulage 2K — depuis une seule usine à Shenzhen.
Le bon procédé dépend des matériaux, des volumes et de la géométrie. Cette page explique les différences, les capacités et la façon de choisir.
Sur-Injection
La sur-injection lie un second matériau — typiquement un TPE ou TPU souple — sur un substrat rigide préalablement moulé (PC, ABS, PP, PA). Les deux matériaux forment une liaison chimique ou mécanique à l’interface, produisant une pièce intégrée unique.
Applications Typiques
- Poignées soft-touch sur outillage électroportatif, dispositifs médicaux et électronique grand public
- Joints intégrés pour boîtiers classés IP (IPX4–IPX7)
- Bracelets wearables — structure rigide avec couche TPE au contact de la peau
- Boutons surmoulés — surface d’actionnement souple sur boîtier rigide
- Pieds et butées antidérapants sur équipements industriels
- Manches d’instruments dentaires et chirurgicaux — noyau rigide + grip souple
Paires de Matériaux Compatibles
La sur-injection exige une compatibilité chimique entre le substrat et le matériau de surmoulage. Tous les TPE ne se lient pas à tous les substrats. Le tableau ci-dessous liste les couples que JBRplas traite régulièrement :
| Substrat | Surmoulage | Type de Liaison | Résistance au Pelage |
|---|---|---|---|
| PC | TPE (grade médical) | Chimique | >10 N/mm |
| PC | TPU | Chimique | >8 N/mm |
| ABS | TPE | Chimique | >8 N/mm |
| ABS | TPU | Chimique | >7 N/mm |
| PP | TPE | Mécanique (interface texturée) | >5 N/mm |
| PA6 / PA66 | TPE | Chimique (avec primaire) | >6 N/mm |
| PC/ABS | TPE / TPU | Chimique | >8 N/mm |
La résistance de liaison est validée par lot de production par essai de pelage selon ISO 813. Pour les applications médicales, seuls des grades de TPE certifiés ISO 10993 sont utilisés.
Exigences du Procédé
- Contrôle de la température du substrat : la liaison de surmoulage repose sur une température correcte de la surface du substrat au moment de l’injection du matériau de surmoulage. La fenêtre de process est typiquement de 10–15°C — trop froid, la liaison échoue ; trop chaud, le substrat se déforme.
- Conception du moule du substrat : le moule du substrat doit produire des pièces qui s’ajustent précisément dans l’empreinte de surmoulage. Les tolérances dimensionnelles du substrat à l’interface de surmoulage sont tenues à ±0,05 mm.
- Conception de l’outillage de surmoulage : les surfaces d’obturation le long des bords du substrat doivent être usinées pour empêcher la bavure sur la limite de surmoulage. C’est un travail manuel d’appariement d’empreinte (die-spotting) qui exige des outilleurs expérimentés.
- Temps de cycle : la sur-injection ajoute 15–25 secondes au temps de cycle total par rapport au moulage mono-matière, selon la taille de la pièce et le couple de matières.
Moulage avec Inserts
Le moulage avec inserts encapsule un composant préformé — typiquement un insert fileté métallique, une douille, un contact électrique ou un PCB — à l’intérieur d’un corps plastique moulé par injection. L’insert est placé dans le moule avant chaque injection et le plastique s’écoule autour de lui, le verrouillant en place pendant la solidification.
Applications Typiques
- Inserts filetés en laiton dans les boîtiers plastiques pour assemblage par vis
- Douilles en acier inoxydable dans les paliers et points de pivot
- Contacts et bornes électriques dans les corps de connecteurs
- Encapsulation de PCB pour boîtiers de capteurs et modules électroniques
- Inserts magnétiques dans les composants de déclenchement de capteurs
- Plaques de renfort métalliques dans les supports structurels plastiques
Types d’Inserts et Tolérances
| Type d’Insert | Matériau | Tolérance de Positionnement | Traitement Pré-Moulage |
|---|---|---|---|
| Insert fileté | Laiton, acier inox | ±0,05 mm | Dégraissé, préchauffé à 80–120°C |
| Douille lisse | Acier inox, bronze | ±0,03 mm | Dégraissée, préchauffée |
| Contact électrique | Laiton, bronze phosphoreux | ±0,08 mm | Dégraissé seulement (pas de préchauffage pour contacts métallisés) |
| PCB | FR4 | ±0,10 mm | Revêtement conforme si spécifié |
| Aimant | NdFeB, ferrite | ±0,05 mm | Préchauffé à 80°C pour réduire le choc thermique |
Exigences du Procédé
- Positionnement des inserts : les inserts sont placés dans le moule manuellement ou via un système automatisé de pick-and-place. La tolérance de positionnement est tenue par des logements d’insert usinés dans le moule — l’insert s’ajuste dans une cavité usinée de précision qui le maintient en place pendant l’injection.
- Préchauffage des inserts : les inserts métalliques sont préchauffés à 80–120°C avant chargement. Un insert froid fait figer le fondu prématurément autour de lui, ce qui crée une liaison interfaciale faible et des retassures sur la face opposée.
- Impact sur le temps de cycle : le chargement manuel des inserts ajoute 10–20 secondes par cycle par rapport à un moule sans insert. Le chargement automatisé réduit cela à 5–8 secondes, adapté aux volumes supérieurs à 100 000 pièces par an.
- Exigences d’outillage : acier P20 minimum pour le moulage avec inserts en raison de l’usure due au contact métal sur acier lors de la mise en place des inserts. H13 recommandé pour les volumes dépassant 100 000 cycles.
Sur-Injection vs Moulage avec Inserts
| Sur-Injection | Moulage avec Inserts | |
|---|---|---|
| Ce qui est ajouté | Un second matériau plastique | Un composant métallique ou non-plastique |
| Mode de liaison | Adhésion chimique ou verrouillage mécanique | Encapsulation mécanique (le plastique se rétracte autour de l’insert) |
| Temps de cycle ajouté | 15–25s | 10–20s |
| Complexité outillage | Deux moules (substrat + surmoulage) | Un moule avec système de chargement d’inserts |
| Petit volume ? | Oui — méthode insert-overmold | Oui — chargement manuel |
Moulage 2K (Bi-Injection)
Le moulage 2K injecte deux matériaux ou couleurs différents dans le même moule en un seul cycle machine. Le premier matériau est injecté dans la cavité primaire ; le moule tourne ensuite (plateau rotatif) ou la pièce est transférée (noyau rétractable) vers une seconde cavité où le second matériau est injecté. Le résultat est une pièce intégrée unique à deux matériaux — produite en un seul cycle.
Applications Typiques
- Capuchons de touches et boutons bi-couleur (symbole dans une couleur, corps dans une autre)
- Lentilles de feux arrière automobile — lentille PC transparente + boîtier ABS noir en une seule pièce
- Manches de brosses à dents — noyau PP rigide + grip TPE souple en une seule injection
- Boutons rotatifs avec bague extérieure soft-touch et moyeu intérieur rigide
- Boîtiers de dispositifs médicaux avec joints souples intégrés
2K vs Sur-Injection
| Moulage 2K | Sur-Injection | |
|---|---|---|
| Processus | Une machine, un cycle, deux unités d’injection | Deux moules séparés, deux cycles |
| Temps de cycle | Plus rapide — les deux matériaux sont moulés en un cycle | Plus lent — substrat moulé d’abord, puis surmoulé |
| Coût outillage | Plus élevé — moule rotatif 2K dédié nécessaire | Plus bas — deux moules standard |
| Volume minimum | Typiquement >200 000 pièces/an pour la rentabilité | Viable dès 5 000 pièces |
| Résistance de liaison | Optimale — second matériau injecté tant que le premier est encore chaud | Bonne — substrat réchauffé par le fondu de surmoulage |
| Idéal pour | Produits grand public en grande série | Volume bas à moyen, médical, industriel |
Approche JBRplas
Pour les programmes sous 200 000 pièces par an, JBRplas recommande la méthode insert-overmold — mouler le substrat, le transférer manuellement ou par robot vers l’outillage de surmoulage, puis injecter le second matériau. Les paramètres de process, la résistance de liaison et les résultats dimensionnels sont identiques au 2K. La différence tient au temps de cycle et à la main-d’œuvre — le 2K est plus rapide, mais l’investissement outillage ne s’amortit qu’à fort volume.
Pour les programmes au-delà de 200 000 pièces par an, JBRplas peut fabriquer des outillages 2K rotatifs dédiés avec systèmes à canal chaud pour les deux matériaux. Nous chiffrons les deux approches et laissons l’économie de production décider.
Pour l’outillage lui-même — structures rotatives et à noyau rétractable, appairage des matières et validation — voir fabrication de moules 2K.
Choisir le Bon Procédé
| Votre Pièce | Procédé Recommandé | Raison |
|---|---|---|
| Boîtier rigide + surface grip souple | Sur-injection | TPE sur PC/ABS, procédé standard |
| Corps plastique + insert fileté métallique | Moulage avec inserts | Insert laiton encapsulé pendant le moulage |
| Deux couleurs dans une même pièce (pas de matériau souple) | Moulage 2K | Touches bi-couleur, badges, éléments de finition |
| Rigide + joint souple (petit volume, <100K) | Sur-injection (insert-overmold) | Coût d’outillage plus bas que le 2K |
| Rigide + joint souple (grand volume, >200K) | Moulage 2K | Un cycle, coût à la pièce plus bas en volume |
| Corps plastique + PCB intégré | Moulage avec inserts | PCB chargé dans l’outil, encapsulé |
| Renfort métallique dans support structurel | Moulage avec inserts | Insert acier ou laiton pour la portance |
| Bracelet souple + fermoir rigide | Sur-injection | TPE sur PC, matières de grade médical disponibles |
Questions Fréquentes
Quelle est la quantité minimum de commande pour la sur-injection ou le moulage avec inserts ?
Pas de MOQ formel. Nous réalisons la sur-injection et le moulage avec inserts à partir de 500 pièces pour le prototypage et la validation. Pour le moulage avec inserts, l’approvisionnement en inserts est généralement le facteur limitant — nous pouvons sourcer les inserts ou travailler avec des composants fournis par le client.
Pouvez-vous faire de la sur-injection avec des matériaux de grade médical ?
Oui. Notre certification ISO 13485 couvre les programmes de sur-injection. Nous utilisons des grades de TPE certifiés ISO 10993 (Kraiburg THERMOLAST M, etc.) pour les applications médicales au contact de la peau. La traçabilité complète des lots et les certificats matière USP Class VI sont fournis en standard pour les programmes médicaux.
Fournissez-vous les inserts ou dois-je les fournir ?
Les deux. Nous pouvons sourcer les inserts filetés standard (laiton, acier inoxydable) et les douilles auprès de notre réseau de fournisseurs approuvés. Les inserts sur mesure ou propriétaires sont fournis par le client. Nous recommandons de fournir une spécification dimensionnelle et une tolérance pour tout insert fourni par le client.
Comment validez-vous la résistance de liaison des pièces surmoulées ?
Essai de résistance au pelage selon ISO 813 sur 3 pièces d’échantillon de chaque lot de production. La résistance de liaison cible est spécifiée au stade DFM selon le couple de matières. Pour les programmes médicaux et automobiles, des essais de durabilité supplémentaires (cyclage thermique, exposition chimique) sont disponibles.
Pouvez-vous faire de la sur-injection en petite série ?
Oui. Pour les programmes sous 100 000 pièces, nous utilisons la méthode insert-overmold — mouler le substrat sur une presse, puis le transférer sur une seconde presse pour la sur-injection. Cela évite le coût d’un outillage 2K rotatif dédié tout en produisant une qualité de pièce identique. En savoir plus →
Liens Connexes
- Secteurs : Médical, Électronique & Électroménager, Maison Intelligente
- Services connexes : Fabrication de Moules 2K, Moulage par Injection, Moulage de Précision, Assemblage et Emballage
Ce service vous intéresse ?
Contactez-nous pour une solution et un devis sur mesure.
Demander un devisCes services peuvent aussi vous intéresser
Services de Moulage par Injection Plastique
JBRplas exploite une installation de moulage …
Moulage par Injection Grand Volume
À 100 000 pièces par an, un programme de moulage …
Outillage Rapide et Moulage Prototype par Injection
Quand vous avez besoin de pièces …