Moulage par Injection de Précision | Pièces Haute Tolérance | JBRplas
Moulage par injection plastique de haute précision à Shenzhen — tolérances jusqu'à ±0,02mm, Cpk ≥ 1,67, presses servo-hydrauliques, contrôle SPC. Connecteurs, composants médicaux, pièces optiques. ISO 9001 & 13485.
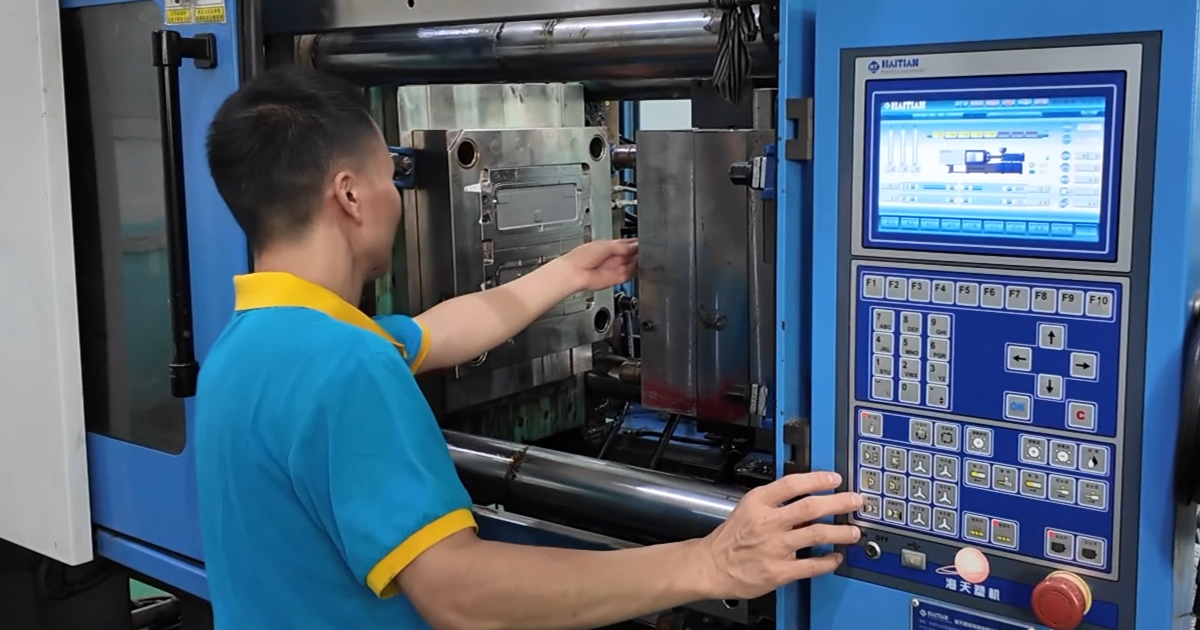
Moulage par Injection Plastique de Précision
Le moulage par injection de précision n’est pas un procédé séparé du moulage standard — c’est un moulage standard contrôlé avec des tolérances d’un ordre de grandeur plus serrées. Là où une pièce industrielle générale accepte ±0,15 mm sur une dimension critique, une pièce de précision exige ±0,05 mm ou ±0,02 mm — et la différence ne se rattrape pas par l’inspection. Elle est construite dans l’acier du moule, la capacité de la presse, le contrôle des matériaux et la discipline du process dès le premier tir.
JBRplas produit des composants moulés par injection de précision depuis plus de 30 ans. Notre approche de la précision est systématique : quatre éléments, tous contrôlés, aucun négociable.
Tolérances Dimensionnelles
| Classe de Tolérance | Dimension Linéaire | Diamètre de Perçage | Planéité | Concentricité | Cpk Typique |
|---|---|---|---|---|---|
| Standard | ±0,15 mm | ±0,10 mm | 0,10 mm | ±0,10 mm | ≥1,00 |
| Précision | ±0,05 mm | ±0,03 mm | 0,05 mm | ±0,05 mm | ≥1,33 |
| Haute précision | ±0,02 mm | ±0,01 mm | 0,03 mm | ±0,03 mm | ≥1,67 |
Ce sont des tolérances de production — pas des mesures de laboratoire sur un seul échantillon sélectionné à la main. Elles sont tenues sur des séries de 50 000, 500 000 ou 5 000 000 de pièces, vérifiées par une surveillance SPC avec rapport Cpk.
Ce que ces Tolérances Signifient en Pratique
| Caractéristique | Standard (±0,15 mm) | Haute Précision (±0,02 mm) |
|---|---|---|
| Engagement de clip snap-fit | Peut s’assembler avec du jeu — fonction OK, sensation variable | Force de clipsage constante, retour tactile uniforme |
| Alignement des broches de connecteur | Peut exiger une force d’insertion variable | Insertion uniforme, zéro défaillance de contact par frottement |
| Diamètre d’alésage de palier | Acceptable en faible vitesse et faible charge | Constance du press-fit, pas d’alésage de reprise après moulage |
| Monture de lentille optique | Vignettage possible aux extrêmes de tolérance | Alignement optique constant sur toute la production |
| Profondeur de gorge de joint | Compression du joint variable | Compression de joint uniforme, indice IP prévisible |
| Profil de dent d’engrenage | Fonctionnel mais bruyant à vitesse | Fonctionnement silencieux, jeu uniforme |
Quatre Éléments de la Précision
1. Précision du Moule
Le moulage de précision commence dans l’atelier d’outillage. Si l’empreinte du moule n’est pas usinée à la précision requise, aucun contrôle du process ne peut récupérer l’exactitude de la pièce.
- Acier : H13 trempé à 48–52 HRC ou S136 à 50 HRC. Le P20 non trempé (28–34 HRC) s’use de façon mesurable en 100 000 tirs sur les caractéristiques de précision — les dimensions d’empreinte dérivent à mesure que l’acier s’érode.
- Tolérance d’usinage : Empreinte et noyau finis à ±0,005 mm en CNC ; caractéristiques critiques usinées par EDM à fil à ±0,003 mm.
- Vérification CMM : 100% des dimensions critiques de l’empreinte mesurées sur MMT avant l’assemblage du moule. Les données de mesure d’empreinte sont conservées avec le dossier du moule.
- Stabilité thermique : Les moules de précision tournent avec des contrôleurs de température moule (pas seulement des circuits d’eau) qui maintiennent la surface de l’empreinte à ±1°C. Une variation de température de 2°C modifie une dimension de 50 mm d’environ 0,01 mm en ABS.
- Équilibrage des canaux : Sur les outils multi-empreintes de précision, l’équilibrage des canaux est validé — toutes les empreintes doivent se remplir à 0,05 seconde près les unes des autres. Un remplissage déséquilibré produit une variation dimensionnelle d’empreinte à empreinte par compactage différentiel.
2. Capacité de la Presse
La presse d’injection doit délivrer un poids injecté répétable, une vitesse d’injection constante et une pression de maintien uniforme — tir après tir, poste après poste.
- Presses servo-hydrauliques : Toutes les presses JBRplas sont servo-hydrauliques — contrôle de la vitesse d’injection plus précis que les pompes hydrauliques à cylindrée fixe. La répétabilité du poids injecté est de 0,1% sur les presses servo contre 0,3–0,5% en hydraulique conventionnel.
- Surveillance process en temps réel : Pression d’injection, temps de remplissage, position du coussin et temps de cycle sont surveillés tir par tir. Les alarmes de déviation alertent l’opérateur avant qu’une seule pièce hors tolérance ne soit produite.
- Sélection de la presse : Les pièces de précision sont affectées aux presses où le poids injecté se situe entre 30–70% de la capacité du fourreau — la plage où la plastification et le dosage sont les plus constants.
3. Contrôle des Matériaux
La variation de matière est une variation dimensionnelle. Deux lots d’une même nuance de résine, du même fabricant, peuvent différer de 10–15% en indice de fluidité — et un décalage de 10% de l’indice de fluidité change le comportement de remplissage, le compactage et les dimensions finales.
- Allocation mono-lot de résine : Pour les programmes de précision, un seul lot de résine est alloué et réservé pour la série. Si un second lot est nécessaire, une nouvelle validation du process est effectuée.
- Protocole de séchage : Les résines hygroscopiques (PA, PC, PBT) sont séchées à la teneur en humidité spécifiée par le fabricant — typiquement <0,02% — et vérifiées à l’analyseur d’humidité avant transformation.
- Contrôle du broyé : Les programmes de précision utilisent 0% de broyé sauf approbation explicite du client pour un pourcentage contrôlé. Une taille de particule et un historique thermique de broyé variables introduisent de la variation process.
4. Contrôle du Process
Le moulage de précision exige de la discipline process — paramètres verrouillés, surveillance statistique et réponse en temps réel.
- Fiche process verrouillée : Pression d’injection, pression de maintien, vitesse d’injection, température matière, température moule, temps de refroidissement et position du coussin sont verrouillés selon le process validé. Aucun ajustement opérateur sans contrôle des modifications documenté.
- Surveillance SPC : Les dimensions critiques sont mesurées sur des pièces d’échantillonnage toutes les 50–100 injections (mesure automatisée ou MMT selon la caractéristique). Les données sont tracées sur des cartes de contrôle avec tendance Cpk. Si le Cpk descend sous la limite de contrôle, la production est mise en pause et la cause racine est investiguée.
- Premier/dernier contrôle : Chaque série de production de précision démarre par un contrôle dimensionnel de première pièce et se termine par un contrôle de dernière pièce — confirmant que les dimensions n’ont pas dérivé pendant la série.
- Contrôle environnemental : L’atelier de production n’est pas activement climatisé, mais les moules de précision utilisent des contrôleurs de température moule qui éliminent la température ambiante comme variable à la surface de l’empreinte.
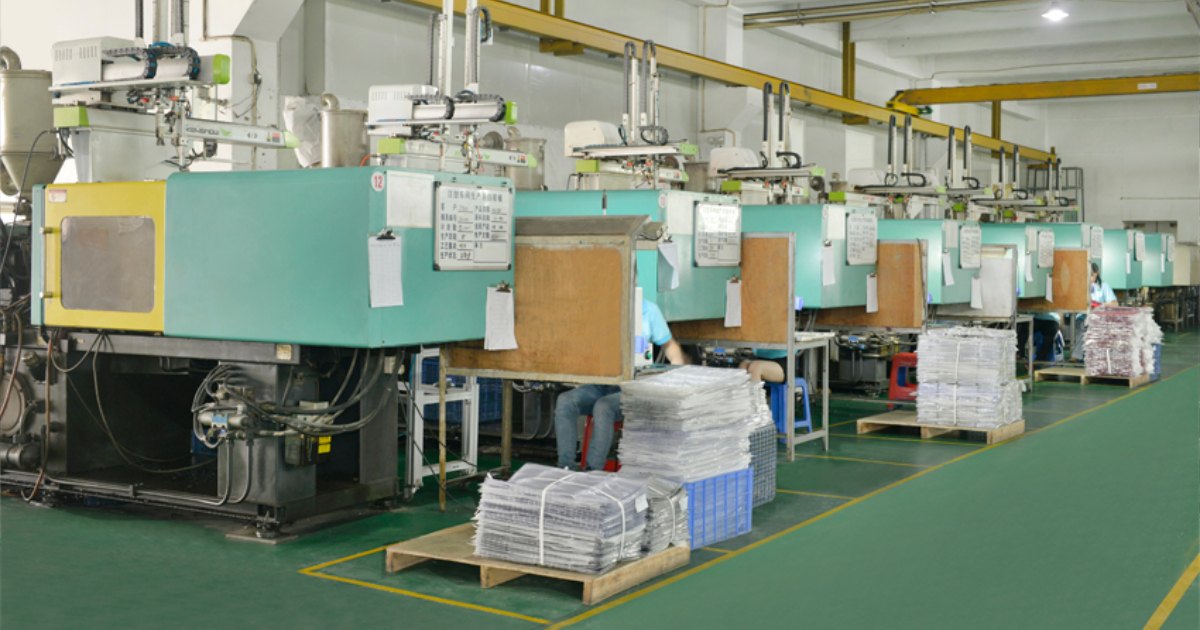
Pièces de Précision par Secteur
| Secteur | Pièces Typiques | Tolérances Clés | Matériau |
|---|---|---|---|
| Automobile | Boîtiers de capteurs ADAS, corps de connecteurs, clips de système carburant | ±0,03 mm sur l’entraxe connecteur | PA66-GF30, PBT-GF30, POM |
| Dispositif médical | Boîtiers de cartouches de diagnostic, corps d’autopiqueurs, chambres de dosage d’inhalateurs | ±0,02 mm sur la profondeur de canal fluidique | PC (médical), ABS (médical) |
| Électronique | Boîtiers de connecteurs à pas fin, corps d’interrupteurs, embases de relais | ±0,03 mm sur l’entraxe des broches, ±0,02 mm sur les ouvertures de contact | PA66 FR, PBT-GF30, LCP |
| Optique | Porte-lentilles, boîtiers de guides de lumière, cadres de module caméra | ±0,02 mm sur le diamètre d’assise de lentille | PC (optique), PMMA |
| Industriel | Corps d’engrenages de précision, logements de paliers, chambres de débitmètres | ±0,03 mm sur le diamètre d’alésage, ±0,05 mm sur le profil de dent d’engrenage | POM, PA66, PEEK |
| Paiement | Fentes de lecteur de carte EMV, ouvertures de touches de clavier PIN, boîtiers inviolables | ±0,05 mm sur la largeur de fente de carte | PC/ABS FR, ABS FR |
Mesure et Vérification
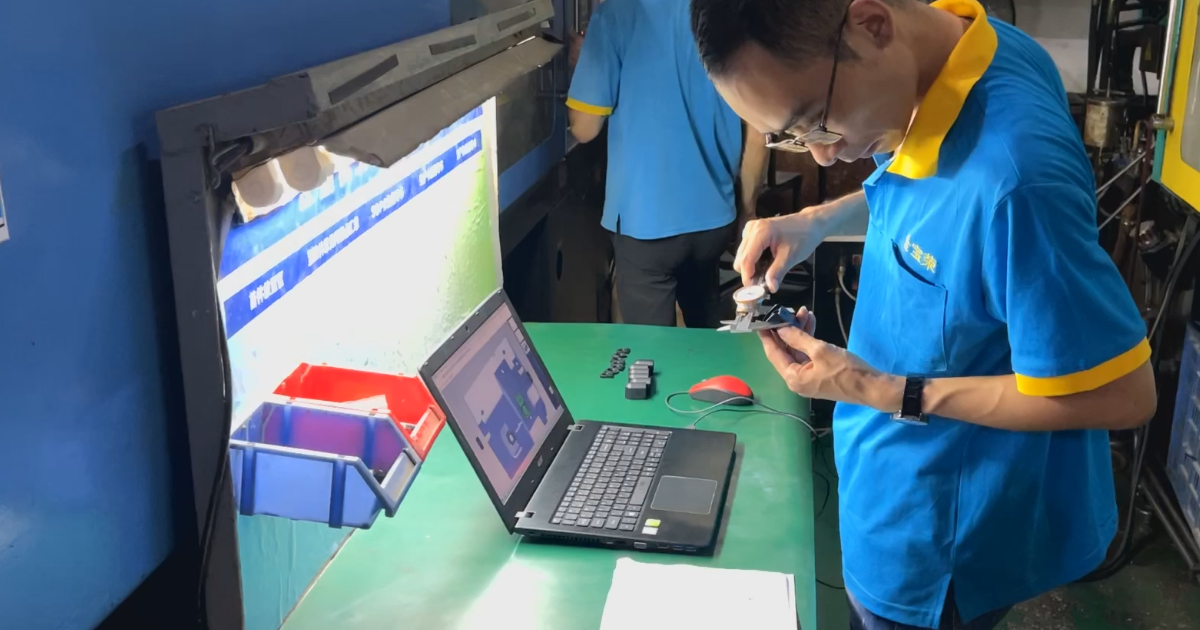
Les pièces de précision exigent une capabilité de mesure supérieure à la tolérance vérifiée. Une tolérance de ±0,02 mm ne peut pas être vérifiée au pied à coulisse.
| Instrument | Résolution | Application |
|---|---|---|
| MMT (SEREIN) | ±0,001 mm | Vérification dimensionnelle 3D, cadres de tolérance GD&T |
| Comparateur optique | ±0,005 mm | Mesure de profil et de contour, forme de dent d’engrenage |
| Rugosimètre | Résolution Ra 0,001 μm | État de surface d’étanchéité, état de surface de palier |
| Colonne de mesure numérique | ±0,001 mm | Dimensions linéaires, hauteurs de marche |
| Jeu de piges | Incréments de 0,01 mm | Go/No-Go pour perçages et alésages |
| Jeu de micromètres | ±0,001 mm | Dimensions externes, épaisseur |
Tous les instruments sont étalonnés selon un calendrier défini, avec des certificats traçables aux étalons nationaux. Pour les programmes clients exigeant des méthodes de mesure spécifiques ou une vérification métrologique par un tiers, nous coordonnons avec des laboratoires de mesure accrédités à Shenzhen.
Documentation du Process
Les programmes de précision chez JBRplas s’appuient sur un dossier documentaire :
| Document | Contenu |
|---|---|
| Dossier de Validation de Process | IQ/OQ/PQ du moule de production |
| Plan de Contrôle | Tous les points d’inspection, méthodes, fréquences, critères d’acceptation |
| Cartes de Contrôle SPC | Tendance des dimensions critiques avec Cpk, par lot de production |
| Inspection de Première Pièce | Toutes les dimensions du plan, mesurées et enregistrées |
| Rapport Dimensionnel | Données de mesure MMT par échantillon AQL |
Questions Fréquentes
Quelle est la différence entre le moulage de précision et le moulage standard ?
Le moule, la presse et le contrôle du process. Les moules de précision sont usinés à ±0,005 mm en acier H13 ou S136 avec des contrôleurs de température moule. Les presses de précision sont servo-hydrauliques avec surveillance tir par tir. Le contrôle process de précision comprend des paramètres verrouillés, le SPC et une vérification premier/dernier contrôle. Le moulage standard utilise de l’acier P20, des tolérances plus larges et une inspection basée sur l’AQL. La différence de coût par pièce est de 10–25% — la différence de capabilité est d’un facteur 5 sur les tolérances critiques.
Toutes les pièces peuvent-elles être moulées en précision ?
Non. Le design de la pièce doit être compatible avec les tolérances de précision. Une pièce de 200 mm de portée non supportée avec 1,5 mm d’épaisseur de paroi en PP ne tiendra pas ±0,05 mm de planéité quelle que soit la qualité du moule — le matériau se rétracte de 1,0–2,5% et la géométrie n’est pas assez rigide pour résister au gauchissement. Notre revue DFM identifie les tolérances atteignables et celles qui ne le sont pas, avant le début de l’outillage.
Comment validez-vous le maintien des tolérances de précision ?
Surveillance SPC des dimensions critiques tout au long de la série de production. Les dimensions sont mesurées toutes les 50–100 injections sur MMT ou par mesure automatisée. Les données sont tracées sur des cartes de contrôle avec Cpk. Si le Cpk tend à la baisse, la production est mise en pause et la cause racine est investiguée avant qu’une seule pièce hors tolérance ne soit produite. Nous ne nous appuyons pas sur l’inspection finale seule — au moment où une pièce défectueuse est trouvée en inspection finale, la production d’un poste entier peut déjà être affectée.
Quels matériaux conviennent au moulage de précision ?
Les matériaux à faible retrait et dimensionnellement stables donnent les meilleurs résultats de précision : POM (acétal), PC, PBT-GF30, PA66-GF30, PMMA et PEEK. Les matériaux à retrait élevé (PP, PA non chargé, PE) sont plus difficiles pour les tolérances serrées mais peuvent être moulés en précision avec une compensation de retrait et un contrôle process adaptés. Les matériaux amorphes (PC, ABS, PMMA) produisent généralement un retrait plus prévisible que les matériaux semi-cristallins (PA, POM, PBT).
Facturez-vous un supplément pour le moulage de précision ?
Le moulage de précision ajoute typiquement 10–25% au coût par pièce par rapport au moulage standard. Le facteur de coût n’est pas la matière — c’est le contrôle du process : surveillance SPC, inspection premier/dernier contrôle, paramètres process verrouillés, allocation de presse dédiée et fréquence d’inspection accrue. Les programmes exigeant un Cpk ≥ 1,67 et une documentation SPC complète sont chiffrés en conséquence lors de la phase de RFQ.
Liens Connexes
- Secteurs : Médical, Automobile, Électronique & Électroménager, Dispositifs Financiers
- Services connexes : Fabrication de Moules, Moulage en Salle Blanche, Moulage par Injection
- Pour aller plus loin : Système Qualité, Capacités de Fabrication
Demander un devis de moulage de précision avec revue des tolérances →
Ce service vous intéresse ?
Contactez-nous pour une solution et un devis sur mesure.
Demander un devisCes services peuvent aussi vous intéresser
Services de Moulage par Injection Plastique
JBRplas exploite une installation de moulage …
Moulage par Injection Grand Volume
À 100 000 pièces par an, un programme de moulage …
Outillage Rapide et Moulage Prototype par Injection
Quand vous avez besoin de pièces …