Déformation en Moulage par Injection — Causes Racines, Prédiction et Comment la Corriger
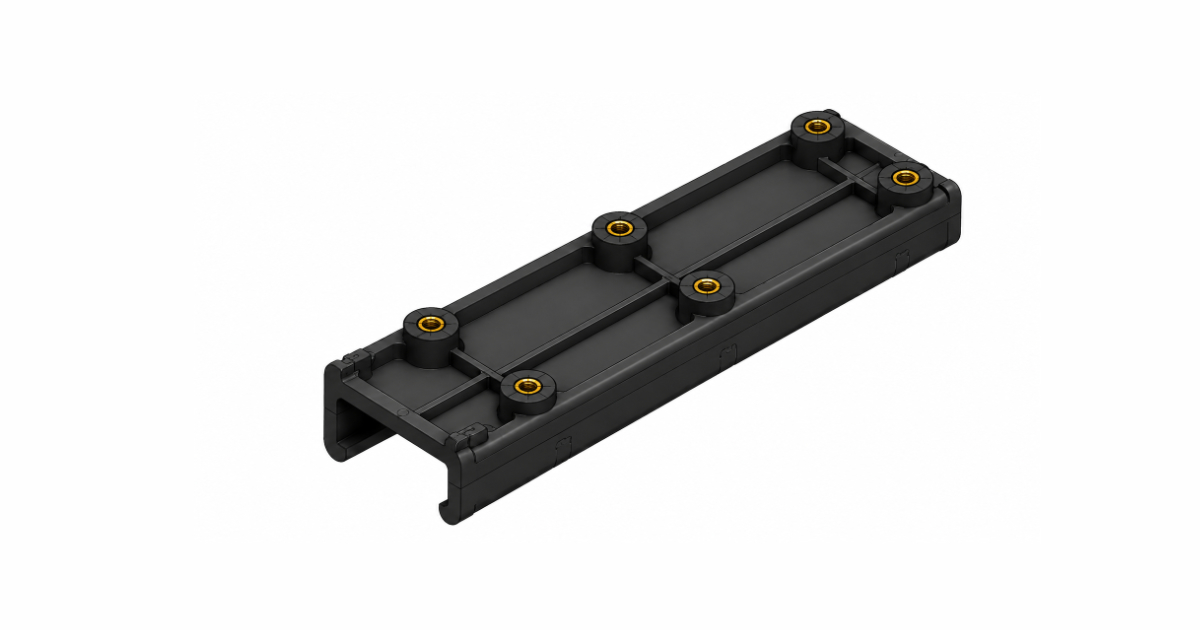
Un responsable qualité d’un équipementier automobile examine le rapport dimensionnel d’un support en nylon 6/6 chargé de fibre de verre — 220 mm de long, 45 mm de large, paroi de 3,5 mm, section en U et six bossages de montage M6. Le plan du client exige une tolérance de planéité de 0,4 mm sur les 220 mm de longueur. Le rapport MMT montre un écart de planéité mesuré de 1,2 mm — trois fois la tolérance. La pièce se voûte vers le haut au centre de plus d’un millimètre, sortant du plan les deux surfaces de montage d’extrémité. Le moule est en production depuis deux semaines. Le procédé a été ajusté — température du moule augmentée, temps de refroidissement prolongé, vitesse d’injection variée — et l’écart de planéité est passé de 1,2 mm à 1,1 mm puis 1,3 mm, mais jamais en dessous de 1,0 mm. Le responsable qualité a une livraison prévue dans trois jours et un moule qui ne produit pas de pièce conforme.
La déformation est le défaut de moulage par injection le plus difficile à diagnostiquer parce qu’elle a quatre causes racines indépendantes, chacune produisant un résultat visuel similaire — une pièce qui n’est pas plane — mais exigeant une action corrective différente. Traiter une déformation d’origine orientation des fibres par un réglage du refroidissement ne la corrige pas ; cela l’aggrave souvent en décalant le motif de déformation sans traiter le mécanisme sous-jacent.
Les Quatre Causes Racines de la Déformation
La déformation est la distorsion macroscopique d’une pièce moulée par rapport à sa forme prévue. Contrairement aux retassures — qui sont des dépressions superficielles localisées — ou aux remplissages incomplets — qui sont un remplissage partiel — la déformation est une erreur de forme globale. La pièce est entièrement remplie, entièrement compactée et cosmétiquement acceptable. Elle n’a simplement pas la bonne forme.
Chaque pièce déformée remonte à un ou plusieurs de quatre mécanismes :
| Cause Racine | Ce Qui Se Produit | Signature Diagnostique |
|---|---|---|
| Refroidissement différentiel | Une surface refroidit plus vite que la surface opposée → contraction thermique asymétrique → flexion vers le côté le plus chaud | Géométrie de pièce symétrique ; direction de déformation corrélée au différentiel de température du moule |
| Orientation des fibres | Les fibres de verre ou de carbone s’alignent dans la direction d’écoulement → retrait anisotrope (faible en direction d’écoulement, élevé en transversal) → contraction différentielle | Apparaît sur les matières chargées ; le motif de déformation suit le trajet d’écoulement depuis le point d’injection |
| Retrait non uniforme | Différentes régions de la pièce se rétractent à des vitesses différentes en raison de variations d’épaisseur, de la décroissance de la pression de compactage ou de gradients de cristallinité | Déformation concentrée aux transitions épais-mince ; les changements de pression de compactage affectent l’amplitude de déformation |
| Remplissage asymétrique | Le front de fusion atteint différentes régions de la cavité à des moments différents → distribution de pression asymétrique → retrait asymétrique | Apparaît sur les pièces à point d’injection unique et géométrie asymétrique ; le motif change avec l’emplacement du point d’injection |
Une même pièce peut présenter les quatre mécanismes simultanément. La compétence diagnostique consiste à identifier lequel est dominant — car l’action corrective d’un mécanisme est souvent inutile ou contre-productive pour un autre.
Mécanisme 1 : Refroidissement Différentiel — Le Côté Chaud se Courbe
Lorsque les deux surfaces d’une pièce refroidissent à des vitesses différentes, la surface qui refroidit plus lentement se rétracte davantage après l’éjection. Résultat : la pièce se courbe vers le côté le plus chaud.
Le mécanisme : pendant le moulage, le plastique contre la paroi de l’empreinte gèle d’abord et forme une peau solide. Le cœur de la paroi reste fondu et refroidit plus lentement. Dans un moule bien conçu et refroidi symétriquement, les deux surfaces de la pièce gèlent approximativement à la même vitesse, le cœur se rétracte uniformément vers la ligne médiane et la pièce reste plane.
Lorsque les surfaces du moule sont à des températures différentes — côté noyau à 75 °C et côté empreinte à 50 °C, soit un écart de 25 °C — le plastique contre la surface d’empreinte plus froide gèle plus vite et développe une peau plus épaisse et plus rigide. Le plastique contre la surface de noyau plus chaude reste fondu plus longtemps, développe une peau plus mince et continue de se rétracter alors que la peau côté empreinte est déjà solidifiée. À l’éjection, le côté noyau — refroidi plus lentement — subit un retrait post-éjection supplémentaire tandis que le côté empreinte est dimensionnellement stable. Le retrait post-éjection différentiel courbe la pièce vers le côté le plus chaud.
Le différentiel de vitesse de refroidissement est déterminé par la conception du système de refroidissement : la distance du canal de refroidissement à la surface de l’empreinte, le débit du fluide caloporteur, le diamètre du canal et la disposition du circuit. Un moule dont le noyau a deux canaux de 8 mm à 25 mm de distance et l’empreinte quatre canaux de 12 mm à 15 mm de distance produira toujours une température de surface côté noyau 10–20 °C plus chaude que le côté empreinte — et la pièce se déformera vers le noyau.
Test diagnostique : Mesurer les températures de surface d’empreinte et de noyau avec un thermocouple de contact pendant un essai d’injection courte. Un écart supérieur à 10 °C sur un matériau amorphe ou 15 °C sur un matériau semi-cristallin produira probablement une déformation mesurable. Si la direction de déformation est corrélée au côté le plus chaud, le refroidissement différentiel est le mécanisme dominant.
Action corrective : Équilibrer le refroidissement. Réduire la distance des canaux de refroidissement côté noyau, augmenter le débit côté noyau ou ajouter des chicanes/barboteurs dans le noyau. L’objectif est de ramener les températures de surface noyau et empreinte à 5–8 °C l’une de l’autre. La régulation indépendante des températures noyau et empreinte — avec un noyau réglé 5–10 °C plus froid que l’empreinte pour compenser sa charge thermique intrinsèquement plus élevée — est la pratique standard.
Mécanisme 2 : Orientation des Fibres — Le Ressort du Trajet d’Écoulement
Les fibres de verre et de carbone s’alignent dans la direction d’écoulement de la matière pendant le remplissage de la cavité. En direction d’écoulement, les fibres contraignent la matrice polymère et réduisent le retrait à environ 0,1–0,3 % pour un matériau chargé à 30 % de fibre de verre. En transversal à la direction d’écoulement, les fibres n’apportent aucune contrainte et le retrait est 3–5× plus élevé — typiquement 0,5–1,0 %.
Lorsqu’une pièce est injectée par une extrémité, l’écoulement est majoritairement dans une direction sur la longueur de la pièce. Le retrait en direction d’écoulement (sur la longueur) est faible ; le retrait transversal à l’écoulement (sur la largeur) est élevé. Le retrait différentiel crée un moment de flexion : la pièce veut se rétracter davantage en largeur qu’en longueur, mais la contrainte géométrique de sa forme l’oblige à se courber plutôt qu’à se rétracter librement.
L’effet d’orientation des fibres est indépendant de l’uniformité du refroidissement. Un moule parfaitement refroidi — noyau et empreinte à températures identiques — produira quand même une pièce déformée en matériau chargé de fibres si l’orientation des fibres produit un retrait anisotrope. Le motif de déformation suit le trajet d’écoulement : si l’écoulement est radial depuis un point d’injection central, la pièce se déforme symétriquement. Si l’écoulement est linéaire depuis un point d’injection en extrémité, la pièce se courbe le long de la direction d’écoulement.
Test diagnostique : Mouler la même géométrie de pièce dans la version non chargée et la version chargée de verre du même polymère. Si la déformation est présente sur la version chargée mais absente (ou nettement réduite) sur la version non chargée, l’orientation des fibres est le mécanisme dominant. Une analyse d’écoulement avec prédiction de l’orientation des fibres montre le tenseur d’orientation dans la pièce — les zones où l’orientation est fortement alignée dans une direction présenteront un retrait anisotrope.
Action corrective : Trois approches, par ordre d’efficacité :
- Changer l’emplacement du point d’injection. Un point d’injection qui produit un écoulement radial (point central sur un disque) ou un écoulement équilibré depuis deux côtés (deux points d’injection en rive) crée un motif d’orientation des fibres plus symétrique qu’un point d’injection unique en extrémité. La symétrie réduit le moment de flexion net.
- Réduire le taux de fibre de verre si c’est structurellement admissible. Passer de 30 % GF à 15 % GF réduit l’anisotropie d’environ 40–50 %.
- Augmenter la température du moule. Un moule plus chaud (90–110 °C pour un nylon chargé de verre, contre 70–85 °C en standard) permet à la matrice polymère de relaxer une partie des contraintes d’orientation avant la solidification. Le compromis est un temps de refroidissement plus long.
Mécanisme 3 : Retrait Non Uniforme — L’Effet de l’Épaisseur
Différentes régions d’une pièce se rétractent à des vitesses différentes lorsque l’épaisseur de paroi n’est pas uniforme, que la pression de compactage décroît avec la distance au point d’injection ou que la vitesse de refroidissement varie sur la pièce. Une section épaisse se rétracte plus qu’une section mince parce qu’il y a plus de matière à contracter. Une région éloignée du point d’injection reçoit moins de pression de compactage qu’une région proche du point d’injection, et ce compactage plus faible produit un retrait plus élevé car moins de matière a été forcée dans la cavité pour compenser la contraction thermique.
La conception de l’épaisseur de paroi est la première ligne de défense contre la déformation par retrait non uniforme. Une pièce à paroi uniforme de 2,5 mm se rétracte uniformément. Une pièce qui passe de 2,0 mm à 4,0 mm à un bossage ou à la racine d’une nervure se rétracte de façon non uniforme — la section épaisse se rétracte davantage, entraînant la section mince adjacente et créant une déformation locale à la transition.
La décroissance de la pression de compactage est le second contributeur. La pression de maintien au point d’injection peut être de 80 MPa, mais la pression à l’extrémité d’un trajet d’écoulement de 250 mm peut être de 25–35 MPa après la perte de charge dans la cavité. La région proche du point d’injection est bien compactée et se rétracte moins ; la région éloignée est mal compactée et se rétracte plus. Le retrait différentiel sur la longueur de la pièce produit une voilure vers le côté mal compacté.
Test diagnostique : Une étude de scellement du seuil — peser des pièces moulées à temps de maintien croissants et tracer le poids en fonction du temps de maintien. Si le poids de la pièce continue d’augmenter avec le temps de maintien au-delà du temps normal de scellement, les régions éloignées de la cavité ne reçoivent pas un compactage adéquat avant que le seuil ne fige. Une analyse d’écoulement avec simulation de compactage prédit la distribution de pression en fin de compactage — les régions où la pression descend sous 20–30 MPa présentent un risque de retrait élevé.
Action corrective :
- Épaisseur de paroi uniforme. Éliminer les variations d’épaisseur inutiles. Là où des sections épaisses sont inévitables, passer progressivement (3:1 sur au moins 5 mm).
- Ajouter des points d’injection ou déplacer le point d’injection. Des points supplémentaires réduisent la longueur d’écoulement et la perte de charge de compactage. Un second point d’injection à l’extrémité éloignée de la pièce réduit de moitié la longueur d’écoulement maximale.
- Augmenter la pression et le temps de maintien — mais seulement après avoir vérifié que le seuil ne fige pas prématurément. Si le seuil fige avant que les régions éloignées de la cavité ne soient compactées, aucune pression de maintien ne corrigera le problème.
Mécanisme 4 : Remplissage Asymétrique — Le Front d’Écoulement Déséquilibré
Lorsque le front de fusion atteint différentes régions de la cavité à des moments différents, les régions remplies en premier commencent à refroidir et à se rétracter tandis que les régions remplies en dernier reçoivent encore de la matière et sont à une pression plus élevée. Le résultat est une distribution de contraintes asymétrique figée dans la pièce lors de sa solidification — un côté de la pièce a été compacté sous haute pression et se rétracte moins ; l’autre côté a été compacté sous une pression plus basse et se rétracte plus.
Le remplissage asymétrique est le plus courant sur les pièces à point d’injection unique en rive et géométrie asymétrique — une pièce rectangulaire injectée près d’un coin, une pièce à forte variation d’épaisseur de paroi qui pilote le front d’écoulement, ou un moule famille à pièces de tailles différentes.
Test diagnostique : Progression par injections courtes — mouler des pièces à volumes croissants (60 %, 70 %, 80 %, 90 %, 95 % de la course complète) et observer la position du front d’écoulement à chaque incrément. Un remplissage asymétrique se voit à un front d’écoulement qui atteint une extrémité de la cavité avant une autre.
Action corrective :
- Changer l’emplacement du point d’injection pour produire un remplissage symétrique. Un point d’injection central sur une pièce rectangulaire produit un écoulement symétrique vers les quatre côtés.
- Ajouter des guides ou des restrictions d’écoulement. Une paroi localement plus épaisse agit comme guide d’écoulement — elle accélère le front d’écoulement dans cette direction. Une paroi localement plus mince agit comme restriction d’écoulement. Ajuster l’épaisseur de paroi de ±0,2–0,3 mm dans des zones précises (avec l’accord du client) peut équilibrer un motif de remplissage asymétrique sans déplacer le point d’injection.
Analyse d’Écoulement pour la Prédiction de la Déformation
La déformation est le résultat de simulation d’écoulement le plus exigeant en calcul parce qu’il suppose que les trois analyses précédentes — remplissage, compactage et refroidissement — soient exactes. Une prédiction de déformation ne vaut que ce que valent les données d’entrée des simulations de remplissage (données de viscosité matière), de compactage (données PVT de la matière) et de refroidissement (conductivité thermique de l’acier du moule et disposition des canaux de refroidissement).
La simulation fournit une amplitude de déformation et une forme déformée — une visualisation grossie 3× de la distorsion post-éjection prédite. Le concepteur compare la déformation prédite à la tolérance de planéité ou dimensionnelle de la pièce. Une déformation prédite de 0,8 mm sur une pièce à tolérance de planéité de 0,5 mm est un signal d’alerte avant que l’acier ne soit coupé.
La simulation identifie aussi quel mécanisme est dominant. Une analyse de déformation qui inclut l’orientation des fibres attribuera la déformation aux effets d’orientation, au refroidissement différentiel ou au retrait non uniforme, et le concepteur peut traiter le mécanisme dominant plutôt que deviner.
Procédé vs. Conception — Ce Qui Peut Être Corrigé Après la Construction du Moule
| Cause Racine | Correction de Conception (moule non encore construit) | Correction de Procédé (moule déjà construit) |
|---|---|---|
| Refroidissement différentiel | Reconfigurer le circuit de refroidissement | Augmenter le débit de fluide caloporteur ; thermorégulation indépendante noyau/empreinte ; réduire la température du fluide |
| Orientation des fibres | Déplacer le point d’injection ; changer le taux de fibres | Augmenter la température du moule ; réduire la vitesse d’injection pour réduire l’orientation |
| Retrait non uniforme | Épaisseur de paroi uniforme ; ajouter des points d’injection | Augmenter la pression/le temps de maintien (jusqu’à la limite de scellement du seuil) |
| Remplissage asymétrique | Point d’injection centré ; équilibrer le trajet d’écoulement | Ajuster la température de fusion (plus chaud = viscosité plus basse = remplissage plus uniforme) ; ajuster le profil de vitesse d’injection |
Une fois le moule construit, les corrections de procédé sont compensatoires — elles réduisent l’amplitude de déformation mais ne l’éliminent que rarement. Le moment d’éliminer la déformation est la conception du moule, lorsqu’une analyse d’écoulement avec prédiction de déformation peut identifier le mécanisme dominant et que le concepteur peut choisir un emplacement de point d’injection, une disposition de refroidissement et une distribution d’épaisseur de paroi qui produisent une pièce plane dès la première injection.
Le responsable qualité de l’équipementier automobile a finalement identifié le mécanisme dominant par analyse d’écoulement : l’orientation des fibres depuis le point d’injection en extrémité produisait 0,9 mm de déformation par retrait anisotrope dans le nylon chargé de verre. Le refroidissement différentiel d’un noyau sous-refroidi ajoutait 0,4 mm. Le total combiné de 1,3 mm correspondait aux 1,2–1,3 mm mesurés.
La correction de procédé — augmenter le débit de fluide côté noyau pour ramener le noyau à 6 °C de l’empreinte — a réduit la contribution du refroidissement différentiel à 0,1 mm, ramenant la déformation totale à 1,0 mm. Toujours au-dessus de la tolérance de 0,4 mm. La correction de conception — ajouter un second point d’injection à l’extrémité opposée de la pièce pour créer un écoulement symétrique et une orientation des fibres équilibrée — a nécessité une modification du moule (nouvel insert de seuil, rééquilibrage des canaux) d’environ ¥8 000 et cinq jours. Déformation après modification : 0,28 mm. Dans la tolérance.
La déformation n’est pas un mystère. C’est une conséquence prévisible de la physique de la solidification du plastique. La compétence diagnostique consiste à identifier lequel des quatre mécanismes est dominant ; la compétence d’ingénierie consiste à choisir la correction qui traite le mécanisme et non son symptôme.