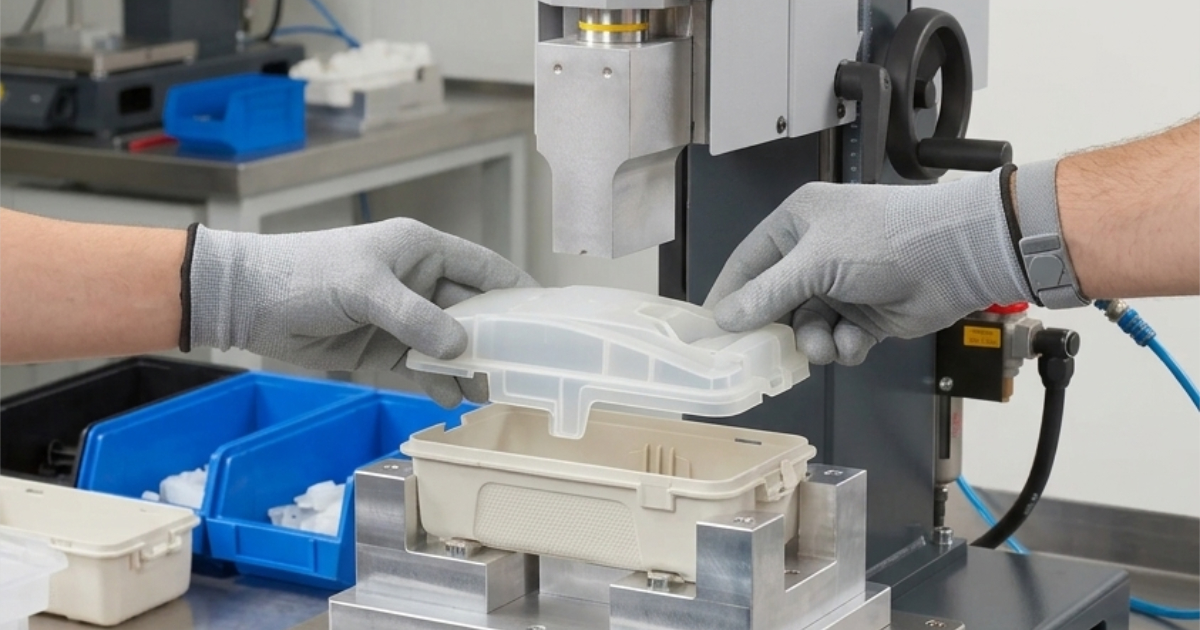
Soudage par Ultrasons des Pièces Plastiques — Conception des Joints, Compatibilité des Matériaux et Contrôle du Procédé
Une équipe de conception produit d’un fabricant d’électronique grand public assemble un boîtier ABS en deux parties — une base et un couvercle clipsable. Le couvercle a été conçu avec quatre clips en porte-à-faux sur le périmètre. L’analyse des clips prévoyait 18 N de force de rétention par clip, suffisant pour les 40 N totaux requis pour maintenir le couvercle en place lors de l’essai de chute. La première série de production a raconté une autre histoire : 12 % des unités ont échoué à l’essai de chute de 1 mètre, le couvercle se séparant de la base au niveau de l’engagement des clips. La cause racine était la relaxation des clips après moulage — la relaxation de contrainte de l’ABS pendant les 72 premières heures après le moulage a réduit la force de rétention à 12 N par clip, soit 33 % en dessous de la valeur de conception.
La solution n’était pas des clips plus solides. C’était le soudage par ultrasons.
La même équipe a reçu une deuxième contrainte de conception : le boîtier doit atteindre une protection IP67 contre l’eau et la poussière. Les clips ne scellent pas. Les joints ajoutent une pièce, une étape de procédé et un point de défaillance. Le collage au solvant introduit des composés organiques volatils que la politique de développement durable de l’entreprise interdit. Les adhésifs nécessitent un temps de durcissement que la ligne d’assemblage automatisée ne peut pas accommoder.
Le soudage par ultrasons résout les trois problèmes en un seul procédé : il assemble de manière permanente le couvercle à la base avec un joint hermétique continu, produit une résistance de soudure supérieure à la résistance du matériau de base et réalise la soudure en moins de 1,5 seconde par assemblage — compatible avec un temps takt de 30 secondes sur une ligne automatisée à grande vitesse.
Comment Fonctionne le Soudage par Ultrasons
Le soudage par ultrasons convertit l’énergie électrique de 20–40 kHz en vibration mécanique via un transducteur piézoélectrique (le convertisseur). La vibration est transmise à travers un outil métallique (le sonotrode) qui contacte l’une des deux pièces plastiques. Les pièces sont maintenues ensemble sous pression contrôlée dans un montage. La vibration génère de la chaleur par friction à l’interface entre les deux pièces, fondant une fine couche de plastique au niveau du joint. Lorsque la vibration s’arrête, le plastique fondu se solidifie sous pression maintenue, formant une soudure homogène.
Le procédé se décrit avec trois paramètres — fréquence, amplitude et temps de soudure — mais la physique se résume à une fusion localisée en un point de contact conçu :
Alimentation → Convertisseur (électrique→mécanique) → Booster (réglage d'amplitude) → Sonotrode (transmet à la pièce)
                                                                                              ↓
                                                                            Pièce supérieure → Directeur d'énergie → Pièce inférieure
La direction de vibration est verticale (perpendiculaire à la face du sonotrode), ce qui signifie que la géométrie du joint doit fournir une petite surface de contact initiale où l’énergie de vibration se concentre. C’est le directeur d’énergie — une nervure triangulaire moulée dans l’une des deux pièces à l’interface du joint. Lorsque le sonotrode contacte la pièce supérieure et transmet la vibration à 20 kHz, tout l’assemblage vibre, mais la pointe du directeur d’énergie — avec sa faible section transversale — subit l’échauffement par friction le plus élevé et fond en premier. Le matériau fondu s’écoule à travers l’interface du joint, remplit l’espace entre les pièces et se solidifie en un cordon de soudure continu.
Conception des Joints — Les Deux Types Fondamentaux
Joint à Directeur d’Énergie (Soudure Bout à Bout Standard)
La configuration de joint la plus courante pour le soudage par ultrasons. Une nervure triangulaire (directeur d’énergie) est moulée dans une pièce au niveau du plan de joint. L’angle au sommet est généralement de 60° pour les plastiques amorphes et de 90° pour les matériaux semi-cristallins. La hauteur de la nervure est de 0,3–0,6 mm selon l’épaisseur de paroi.
| Épaisseur de Paroi | Hauteur du Directeur d’Énergie | Angle au Sommet (Amorphe) | Angle au Sommet (Semi-cristallin) |
|---|---|---|---|
| <1,5 mm | 0,2–0,3 mm | 60° | 90° |
| 1,5–2,5 mm | 0,3–0,4 mm | 60° | 90° |
| 2,5–4,0 mm | 0,4–0,6 mm | 60° | 90° |
| >4,0 mm | 0,5–0,8 mm | 60° | 90° |
Le directeur d’énergie fond progressivement de la pointe vers le bas. La distance d’effondrement totale — la course descendante du sonotrode à mesure que le directeur d’énergie fond — est typiquement de 0,2–0,4 mm. Le montage doit accommoder cet effondrement sans désaligner les pièces.
Avantages : Géométrie de moule simple (le directeur d’énergie n’est qu’une rainure en V dans l’empreinte), fonctionne avec la plupart des plastiques amorphes, temps de soudure le plus rapide.
Limitations : Les matériaux semi-cristallins (PP, PE, POM, nylon, PBT) ne fondent pas aussi proprement depuis un directeur d’énergie que les matériaux amorphes. La structure cristalline exige plus d’énergie pour être perturbée, et le matériau fondu refroidit plus vite, ce qui réduit la distance d’écoulement à travers le joint. Pour les matériaux semi-cristallins, l’angle au sommet de 90° et une hauteur de directeur d’énergie plus importante compensent partiellement, mais la résistance de soudure reste généralement inférieure à celle d’un joint équivalent en matériau amorphe.
Joint à Cisaillement (Soudure par Ajustement Serré)
Pour les plastiques semi-cristallins et les applications exigeant un joint hermétique, le joint à cisaillement offre une approche différente. Au lieu d’un directeur d’énergie triangulaire, les deux pièces sont conçues avec un léger ajustement serré — généralement 0,2–0,4 mm par côté — et la soudure se produit lorsqu’une pièce est forcée dans l’autre pendant la vibration. La fusion se produit le long de la paroi latérale verticale de la zone d’interférence, et non en un contact ponctuel.
| Caractéristique | Joint à Directeur d’Énergie | Joint à Cisaillement |
|---|---|---|
| Idéal pour | Plastiques amorphes (ABS, PC, PS, PMMA) | Plastiques semi-cristallins (PP, PE, POM, nylon, PBT) |
| Résistance de soudure | 85–100 % du matériau de base | 70–90 % du matériau de base |
| Joint hermétique | Possible avec nervure continue | Joint plus fiable |
| Bavure | Minimale, contrôlée | Anneau de bavure visible au joint |
| Complexité du moule | Simple rainure en V | Exige des tolérances précises de paroi latérale |
| Alignement des pièces | Auto-alignement | Exige un guidage dans l’outillage |
| Sensibilité aux tolérances | Modérée | Élevée — l’ajustement serré est critique |
Un joint à cisaillement exige que la conception de la pièce inclue un chanfrein d’entrée (généralement 30° sur les premiers 0,5 mm) pour guider la pièce supérieure dans la pièce inférieure, une zone d’interférence contrôlée (0,2–0,4 mm par côté) et un évidement de piège à bavure qui retient le matériau fondu déplacé. La dimension d’interférence est déterminée par le matériau : les plastiques amorphes utilisent 0,2–0,3 mm d’interférence par côté ; les plastiques semi-cristallins utilisent 0,3–0,4 mm.
Joint Étagé
Une variante du joint à directeur d’énergie pour les applications où l’alignement précis des deux moitiés est critique. Un épaulement est moulé dans la pièce inférieure qui positionne la pièce supérieure dans les directions horizontale et verticale. Le directeur d’énergie repose sur le dessus de l’épaulement. Le joint étagé est courant dans les boîtiers de dispositifs médicaux où la ligne de joint doit être visuellement affleurante et où le jeu interne par rapport au PCB doit être maintenu dans 0,2 mm.
Compatibilité des Matériaux
Tous les plastiques ne peuvent pas être soudés entre eux. La règle fondamentale : seuls les thermoplastiques chimiquement similaires produisent des soudures par ultrasons fiables. Le matériau fondu des deux pièces doit se mélanger au niveau moléculaire pendant la soudure — si les deux polymères sont chimiquement incompatibles, l’interface de soudure ne sera au mieux qu’un accrochage mécanique, sans aucune liaison moléculaire. Cette contrainte doit être intégrée dans le processus de sélection des matériaux lors de la conception de la pièce — choisir un matériau pour sa soudabilité par ultrasons est une décision DFM qui doit être prise avant la conception du moule.
Soudabilité par Famille
| Matériau | Soudable sur lui-même | Soudable sur autres matériaux | Notes |
|---|---|---|---|
| ABS | ✅ Excellent | Uniquement mélange ABS/PC | Le plastique le plus soudable. Large tolérance d’amplitude |
| PC | ✅ Bon | Uniquement mélange ABS/PC | Exige une amplitude plus élevée que l’ABS |
| Mélange PC/ABS | ✅ Bon | ABS, PC | Standard pour boîtiers électroniques |
| PP | ⚠️ Passable | Non soudable sur autres | Semi-cristallin ; joint à directeur d’énergie non fiable, utiliser joint à cisaillement |
| PE (HDPE, LDPE) | ⚠️ Passable-Médiocre | Non soudable sur autres | Soudabilité la plus faible ; soudage en champ proche préféré |
| PA6 / PA66 | ⚠️ Passable | Non soudable sur autres | Doit être sec ; l’humidité produit une soudure mousseuse |
| POM (Acétal) | ⚠️ Passable | Non soudable sur autres | Faible coefficient de frottement, ce qui réduit l’échauffement |
| PMMA (Acrylique) | ✅ Excellent | — | Transparence totale possible à la soudure |
| PBT | ⚠️ Passable | Non soudable sur autres | Semi-cristallin ; préférer joint à cisaillement |
| PSU, PES, PEI | ⚠️ Passable-Bon | Non soudable sur autres | Température de fusion élevée, exige une forte amplitude |
| PEEK, PPS | ❌ Médiocre | Non soudable | Température de fusion trop élevée pour le soudage US standard |
Soudage en Champ Proche vs. Champ Lointain
La distance entre la surface de contact du sonotrode et le plan de joint détermine si la soudure est en champ proche ou en champ lointain :
- Champ proche (<6 mm du sonotrode au joint) : La vibration se transmet efficacement à travers le matériau. Utilisé pour la plupart des pièces petites à moyennes où le sonotrode peut contacter la pièce supérieure directement au-dessus du joint.
- Champ lointain (>6 mm du sonotrode au joint) : La vibration doit traverser une plus grande épaisseur de matière, ce qui atténue l’énergie et réduit la constance de la soudure. Les plastiques amorphes (ABS, PC, PS) transmettent bien l’énergie ultrasonore et peuvent être soudés en champ lointain jusqu’à 15–20 mm du point de contact du sonotrode. Les plastiques semi-cristallins (PP, PE, POM) amortissent rapidement l’énergie ultrasonore et doivent être limités aux applications en champ proche dans 6 mm.
Le PP et le PE sont globalement de mauvais candidats au soudage par ultrasons : leur faible module et leurs caractéristiques d’amortissement élevées absorbent l’énergie ultrasonore dans toute la pièce au lieu de la concentrer au niveau du joint. Lorsque le soudage par ultrasons est la seule option pour le PP ou le PE, un joint à cisaillement avec placement du sonotrode en champ proche constitue l’exigence minimale pour un procédé fiable.
Paramètres du Procédé
Quatre paramètres contrôlent le procédé de soudage par ultrasons :
| Paramètre | Gamme | Effet |
|---|---|---|
| Amplitude | 15–60 μm (crête à crête) | Plus élevée = fusion plus rapide, plus de bavure. Trop élevée = dégradation du matériau |
| Pression de soudure | 0,1–0,5 MPa (au joint) | Plus élevée = effondrement plus rapide, temps de soudure plus court. Trop élevée = bavure excessive, marquage du sonotrode |
| Temps de soudure | 0,2–1,5 s (typique) | Temps sous vibration avant le début du maintien |
| Temps de maintien | 0,5–2,0 s | Temps sous pression après arrêt de la vibration, permettant au fondu de se solidifier |
L’amplitude est le paramètre le plus propre à chaque matériau :
| Matériau | Amplitude Recommandée (μm) | Notes |
|---|---|---|
| ABS | 20–30 | Fenêtre de procédé la plus large |
| PC | 25–40 | Exige plus d’énergie que l’ABS |
| PC/ABS | 22–32 | Entre l’ABS et le PC |
| PA6/66 (sec) | 30–50 | Forte amplitude ; doit être sec |
| PP | 40–60 | Amplitude la plus élevée ; joint à cisaillement uniquement |
| PMMA | 15–25 | Faible amplitude ; fond facilement |
| POM | 30–45 | Amplitude modérée |
| PBT | 35–50 | Forte amplitude ; semi-cristallin |
Le matériau et la conception du sonotrode affectent aussi la transmission d’énergie. Les sonotrodes en aluminium sont les plus courantes pour le prototypage et la production de faible à moyenne volume — elles s’usinent facilement et transmettent efficacement l’énergie ultrasonore. Les sonotrodes en titane sont utilisées en production de grande volume où l’usure du sonotrode en fonctionnement continu est une préoccupation — le titane offre 2–3× la durée de vie en fatigue de l’aluminium en service ultrasonore. Les sonotrodes en acier ne sont utilisées que pour les applications impliquant des charges abrasives (matériaux chargés de verre) où même le titane s’userait excessivement.
Défauts de Soudure Courants
| Défaut | Apparence | Cause Racine |
|---|---|---|
| Soudure froide (faible résistance) | Cordon de soudure non complètement formé ; les pièces se séparent au joint | Amplitude insuffisante, temps de soudure trop court, ou sonotrode trop éloigné du joint |
| Sursoudure (bavure, brûlure) | Excès de bavure ; décoloration brune ou noire au joint | Amplitude excessive, temps de soudure trop long, ou jeu de joint insuffisant |
| Marquage du sonotrode | Empreinte ou texture visible sur la surface de la pièce au contact du sonotrode | Pression du sonotrode trop élevée, profil du sonotrode non conforme à la surface de la pièce |
| Soudure non uniforme | Le cordon varie sur le périmètre | Sonotrode non parallèle au plan de joint ; répartition de pression inégale ; flexion du montage |
| Dommage aux composants internes | PCB fissuré, connecteurs desserrés | Amplitude trop élevée pour la sensibilité de l’assemblage ; amortissement des vibrations insuffisant |
| Fusion incomplète | Directeur d’énergie partiellement fondu, une partie de la soudure non liée | Variation de hauteur du directeur d’énergie issue du moulage ; amplitude du sonotrode trop faible |
La cause la plus fréquente de défaillance du soudage par ultrasons n’est pas le procédé de soudage lui-même — c’est la qualité des pièces moulées. La validation du procédé de soudage par ultrasons suit la même logique IQ/OQ/PQ que le moulage par injection : qualification d’installation de l’équipement de soudage, qualification opérationnelle sur les gammes d’amplitude et de pression, et qualification de performance sur les pièces de production avec essais destructifs de la résistance de soudure. Si la hauteur du directeur d’énergie varie de 0,1 mm sur le périmètre de la pièce (dans les tolérances normales de moulage), le sonotrode contacte d’abord les sections les plus hautes du directeur d’énergie, et ces sections fondent avant que les sections plus basses ne commencent à chauffer. Le résultat est une soudure non uniforme, avec une résistance élevée dans certaines zones et aucune liaison dans d’autres.
Le remède DFM : concevoir le directeur d’énergie avec une hauteur de 0,3 mm pour les parois inférieures à 2 mm et de 0,5 mm pour les parois supérieures à 2 mm. Cela fournit un volume de matière adéquat pour l’effondrement tout en restant dans la tolérance de hauteur de directeur d’énergie de ±0,05 mm réalisable dans un procédé de moulage de précision de production.
Intégration dans le Procédé d’Assemblage
Le soudage par ultrasons s’intègre dans les lignes d’assemblage automatisées comme une station en ligne :
- Chargement — L’opérateur ou un robot pick-and-place charge les deux pièces dans le nid de soudage. Le nid comprend des pions d’alignement qui s’indexent sur des formes moulées de la pièce inférieure.
- Descente du sonotrode — Un vérin pneumatique amène le sonotrode en contact avec la pièce supérieure à une pression contrôlée (0,1–0,5 MPa au joint).
- Soudure — Vibration ultrasonore à 20 kHz, durée de 0,2–1,5 seconde. Le directeur d’énergie fond et s’effondre.
- Maintien — La vibration s’arrête, la pression est maintenue pendant 0,5–2,0 secondes pendant que le fondu se solidifie.
- Retrait et déchargement — Le sonotrode se rétracte, l’assemblage soudé est retiré du nid.
Temps de cycle par assemblage : 3–8 secondes au total, le temps de soudure lui-même étant généralement inférieur à 1,5 seconde. Le facteur limitant n’est pas la vitesse de soudage mais le chargement et le déchargement du montage.
Pour l’exigence de boîtier IP67 : une nervure directrice d’énergie continue sur tout le périmètre, avec une distance d’effondrement minimale de 0,25 mm, fournit un joint hermétique lorsqu’elle est soudée avec des paramètres validés sur un testeur de fuite. L’intégrité du joint doit être vérifiée par un essai de fuite à décroissance de pression sur 1 assemblage sur 200 plutôt qu’en se fiant aux seuls paramètres de procédé — une fuite par trou d’épingle issue d’un jeu de 0,05 mm dans le cordon de soudure est invisible à l’inspection visuelle mais échouera à l’essai d’immersion IP67.
L’équipe d’électronique grand public a mis en œuvre un procédé de soudage par ultrasons avec une nervure directrice d’énergie continue sur tout le périmètre du boîtier ABS. Paramètres : 20 kHz, 25 μm d’amplitude, 0,25 MPa de pression au joint, 0,8 s de temps de soudure, 1,0 s de temps de maintien. L’assemblage soudé a réussi l’essai de chute de 1 mètre à 100 % (zéro défaillance sur 500 unités de test) et a obtenu la certification IP67 dès la première soumission.
Le soudage par ultrasons n’est pas la solution à tous les problèmes d’assemblage plastique — clips, vis, adhésifs et collage au solvant ont chacun leur place — mais pour les applications exigeant un assemblage permanent, une résistance structurelle et une étanchéité hermétique dans un procédé compatible avec les cadences de production automatisées, c’est la réponse par défaut.