Tolérances du Moulage par Injection — Normes, Capacité et Comment Spécifier
Une pièce moulée par injection n’est pas une pièce usinée. Elle ne sort pas du moule à la cote exacte du modèle CAO — elle sort à l’intérieur d’une bande de tolérance. Comprendre ce que cette bande doit valoir, et pourquoi elle varie selon la matière, la géométrie et le process, fait la différence entre un plan qui produit des pièces abordables et un plan qui produit des discussions coûteuses.
Ce guide traite des tolérances du moulage par injection du point de vue du mouliste : ce qui est atteignable, ce qui coûte de l’argent, ce qui est physiquement impossible, et comment spécifier les tolérances pour que le devis corresponde à l’attente.
Pourquoi les Tolérances du Moulage par Injection Sont Différentes
En usinage, on définit une trajectoire d’outil et la machine la suit. La variation vient de l’usure de l’outil, de la dilatation thermique et de la rigidité de la machine — typiquement dans une plage de ±0,01 mm à ±0,05 mm pour un atelier CNC compétent.
En moulage par injection, la variation vient d’une chaîne beaucoup plus longue :
- L’acier du moule est usiné à une cote. Une empreinte est réalisée en acier à outil par CNC ou par EDM, typiquement à ±0,01–0,02 mm de la cible.
- La surface du moule est polie ou texturée. Le polissage retire 0,005–0,03 mm selon le grade de finition. La texturation ajoute ou retire une profondeur contrôlée — mais cette profondeur a elle-même une tolérance, typiquement ±10 % de la profondeur de texture spécifiée.
- Le plastique fondu remplit l’empreinte sous pression. La viscosité à l’état fondu du polymère, la vitesse de remplissage et la pression de maintien déterminent le degré de remplissage de l’empreinte. Des variations de température de matière ou de vitesse d’injection déplacent la configuration de remplissage.
- La pièce refroidit et se rétracte. Tout polymère se rétracte en se solidifiant. Le taux de retrait dépend de la matière, de la température et de la géométrie. Les matières amorphes se rétractent moins (0,4–0,7 %) ; les matières semi-cristallines davantage (1,0–2,5 % non chargées). La vitesse de refroidissement varie avec l’épaisseur de paroi — les zones épaisses refroidissent plus lentement et se rétractent davantage. C’est la source dominante de variation dimensionnelle dans la plupart des pièces moulées par injection.
- La pièce continue de se rétracter après démoulage. Le retrait après démoulage s’étale sur plusieurs heures à plusieurs jours, le temps que la pièce s’équilibre en température et en humidité avec le milieu ambiant — en particulier pour les matières hygroscopiques comme le PA (nylon), qui absorbent l’humidité et gonflent légèrement.
Chaque étape ajoute sa propre variation. La tolérance finale est la somme de toutes ces contributions, pas seulement la précision de l’acier.
Normes de Tolérance : DIN 16901 et ISO 20457
Les deux normes les plus fréquemment citées en moulage par injection sont :
DIN 16901 (Allemagne)
La norme allemande classique. Elle définit des groupes de tolérance en fonction de la taille de la pièce et de la catégorie de retrait de la matière, et non de tables de tolérances nominales. La norme classe les tolérances en :
- Série 1 (Normale) : atteignable dans des conditions de production standard avec un moule correctement conçu, une empreinte simple ou un petit moule multi-empreintes, des temps de cycle standard et un process régulier. C’est l’attente par défaut pour des pièces de qualité commerciale.
- Série 2 (Fine) : exige un contrôle de process plus serré, une construction de moule de niveau supérieur et une inspection plus fréquente. Ajoute environ 20–50 % au coût de l’outillage.
- Série 3 (Précision) : exige des paramètres de process optimisés individuellement par empreinte, une construction de moule de précision avec des tolérances d’acier plus serrées et une maîtrise statistique du process. Ajoute environ 50–100 % au coût de l’outillage.
DIN 16901 tient compte de la matière : le groupe de tolérance d’une cote de 100 mm en PP (retrait élevé, groupe E) est plus large que pour la même cote en ABS (retrait moyen, groupe C). Cette approche liée à la matière la rend plus réaliste que les normes qui donnent une tolérance unique pour toutes les matières.
ISO 20457 / GB/T 14486
La norme chinoise GB/T 14486 (proche de l’ISO 20457) suit une approche similaire : des catégories de retrait matière (MT1 à MT7, MT1 étant le retrait le plus faible et la tolérance la plus serrée, MT7 le retrait le plus élevé et la tolérance la plus large), avec des grades de tolérance A (précision), B (standard) et C (grossier).
Catégories de retrait matière (DIN 16901 / GB/T 14486 alignées) :
| Catégorie de Retrait | Matières Typiques | Tolérance Relative à l’ABS |
|---|---|---|
| MT2 (très faible) | ABS, PC, PC/ABS, PPO, PMMA | Référence |
| MT3 (faible) | PA66-GF30, PBT-GF30, PPS-GF | ~1,1× plus large |
| MT4 (moyen) | PA6, PA66 (non chargé), POM | ~1,3× plus large |
| MT5 (moyen-élevé) | PP (chargé), PE-HD | ~1,5× plus large |
| MT6 (élevé) | PP (non chargé), PE-LD | ~1,8× plus large |
| MT7 (très élevé) | TPE, TPU, PVC souple | ~2,0× plus large |
Ce que cela signifie concrètement : si l’ABS tient ±0,10 mm sur une cote donnée, un PP non chargé tiendra environ ±0,18 mm dans les mêmes conditions de production. C’est la matière, et non le savoir-faire du mouliste, qui fixe la limite.
Tables de Tolérances Réalistes
Les tables suivantes donnent les tolérances atteignables dans des conditions de production standard (moule simple empreinte, process régulier, conditionnement après démoulage) pour les thermoplastiques techniques les plus couramment spécifiés. Ce sont des valeurs Série 1 / Grade B — atteignables sans outillage de niveau supérieur ni maîtrise statistique du process.
Matières Amorphes (Retrait Plus Faible, Tolérances Plus Serrées)
ABS, PC, PC/ABS, PMMA, PPO :
| Plage de Cote | Standard (± mm) | Technique (± mm) | Précision (± mm) |
|---|---|---|---|
| 1–3 mm | 0,10 | 0,06 | 0,04 |
| 3–6 mm | 0,12 | 0,08 | 0,05 |
| 6–10 mm | 0,14 | 0,10 | 0,06 |
| 10–18 mm | 0,18 | 0,12 | 0,07 |
| 18–30 mm | 0,21 | 0,14 | 0,09 |
| 30–50 mm | 0,25 | 0,18 | 0,11 |
| 50–80 mm | 0,30 | 0,22 | 0,14 |
| 80–120 mm | 0,40 | 0,28 | 0,18 |
| 120–180 mm | 0,50 | 0,35 | 0,22 |
| 180–250 mm | 0,65 | 0,45 | 0,28 |
Thermoplastiques Techniques Chargés de Fibres de Verre
PA66-GF30, PBT-GF30, PPS-GF40, PC-GF20 :
| Plage de Cote | Standard (± mm) | Technique (± mm) | Précision (± mm) |
|---|---|---|---|
| 1–3 mm | 0,12 | 0,08 | 0,05 |
| 3–6 mm | 0,14 | 0,10 | 0,06 |
| 6–10 mm | 0,16 | 0,12 | 0,08 |
| 10–18 mm | 0,20 | 0,14 | 0,09 |
| 18–30 mm | 0,24 | 0,16 | 0,11 |
| 30–50 mm | 0,28 | 0,20 | 0,13 |
| 50–80 mm | 0,35 | 0,25 | 0,16 |
| 80–120 mm | 0,45 | 0,32 | 0,20 |
| 120–180 mm | 0,55 | 0,40 | 0,25 |
| 180–250 mm | 0,70 | 0,50 | 0,32 |
Les matières chargées de fibres de verre se rétractent moins que leurs équivalents non chargés — les fibres contraignent le retrait — et peuvent donc tenir en moyenne des tolérances plus serrées. En revanche, les fibres de verre s’orientent dans le sens d’écoulement pendant le remplissage, ce qui crée un retrait anisotrope : la pièce se rétracte moins dans le sens d’écoulement et davantage perpendiculairement. Il en résulte une tendance au gauchissement qui peut consommer le gain de tolérance si la position du point d’injection n’est pas optimisée.
Matières Semi-Cristallines (Retrait Plus Élevé, Tolérances Plus Larges)
PA66 (non chargé), POM, PP (non chargé) :
| Plage de Cote | Standard (± mm) | Technique (± mm) | Précision (± mm) |
|---|---|---|---|
| 1–3 mm | 0,14 | 0,10 | 0,07 |
| 3–6 mm | 0,16 | 0,12 | 0,08 |
| 6–10 mm | 0,20 | 0,14 | 0,10 |
| 10–18 mm | 0,24 | 0,18 | 0,12 |
| 18–30 mm | 0,30 | 0,22 | 0,15 |
| 30–50 mm | 0,35 | 0,26 | 0,18 |
| 50–80 mm | 0,45 | 0,32 | 0,22 |
| 80–120 mm | 0,55 | 0,40 | 0,28 |
| 120–180 mm | 0,70 | 0,50 | 0,35 |
| 180–250 mm | 0,85 | 0,60 | 0,42 |
Cas Particulier : TPE, TPU et Matières Souples
| Plage de Cote | Standard (± mm) | Technique (± mm) |
|---|---|---|
| 1–10 mm | 0,25 | 0,15 |
| 10–30 mm | 0,35 | 0,22 |
| 30–80 mm | 0,50 | 0,32 |
| 80–120 mm | 0,70 | 0,45 |
| 120–180 mm | 0,90 | 0,60 |
Les matières souples sont fondamentalement moins stables dimensionnellement. Leur faible module les fait se déformer sous leur propre poids et sous les montages de mesure. Les valeurs ci-dessus supposent une mesure 48 heures après le moulage à 23 ± 2 °C, la pièce étant soutenue par un montage qui la contraint à sa forme moulée. Sans montage, la tolérance mesurée sera plus large — non pas parce que la pièce est fausse, mais parce que la méthode de mesure introduit de la variation.
Facteurs Qui Déterminent la Tolérance Atteignable
1. Choix de la Matière : la Variable la Plus Importante
Comme le montrent les tables ci-dessus, le choix de la matière fixe le plancher de tolérance. Un ingénieur qui spécifie ±0,05 mm sur une pièce en PP non chargé de 150 mm demande quelque chose que la matière ne peut pas fournir, quelle que soit la qualité du moule. Le retrait du polymère est ce qu’il est — aucune précision d’outillage ne peut l’éliminer.
Guide de décision rapide :
| Vous avez besoin de tolérances serrées ? | Vous pouvez tolérer des tolérances plus larges ? |
|---|---|
| Matière amorphe : ABS, PC, PC/ABS, PMMA | Semi-cristallin acceptable : PP, PE, PA, POM |
| Ajouter des fibres de verre (réduit le retrait, augmente la rigidité) | Non chargé peut convenir |
| Envisager un maintien en forme après démoulage (gabarits de refroidissement) | Cycle de refroidissement libre standard |
2. Taille de la Pièce : Mise à l’Échelle Linéaire
La tolérance n’évolue pas linéairement avec la cote, mais elle s’élargit avec la taille de la pièce. Une cote de 5 mm en ABS peut tenir ±0,12 mm. Une cote de 200 mm dans la même matière peut tenir environ ±0,55–0,65 mm.
Cela tient à ce que les grandes cotes ont des chemins d’écoulement plus longs, un retrait total plus important (le retrait est un pourcentage de la cote) et davantage de variation de refroidissement sur la pièce. Le pourcentage de tolérance — la tolérance rapportée à la cote nominale — s’améliore en fait avec la taille, même si la tolérance absolue s’élargit.
3. Nombre d’Empreintes
Simple empreinte : le meilleur contrôle de tolérance. Les paramètres de process peuvent être optimisés pour cette seule empreinte, et il n’y a pas de variation d’une empreinte à l’autre. Les valeurs des tables ci-dessus supposent une production en simple empreinte.
Multi-empreintes (2–4) : léger élargissement. Les empreintes sont usinées à la même cote nominale, mais des différences mineures d’éventage, de refroidissement et d’équilibrage de remplissage créent une variation d’une empreinte à l’autre. Comptez un élargissement des bandes de tolérance d’environ 10–15 %.
Nombre d’empreintes élevé (8–32) : élargissement significatif. À partir de 16 empreintes, maintenir un remplissage, un maintien et un refroidissement identiques sur toutes les empreintes devient un défi de contrôle du process. Le système de canaux doit être équilibré naturellement (ou équilibré rhéologiquement à l’aide de Moldflow), et même dans ce cas, une variation d’une empreinte à l’autre de 15–25 % de la bande de tolérance est courante. Spécifiez les tolérances nécessaires sur les cotes critiques et acceptez une variation plus large sur les formes non fonctionnelles.
4. Épaisseur de Paroi et Uniformité du Refroidissement
Les pièces à épaisseur de paroi uniforme refroidissent régulièrement. Les pièces à épaisseur très variable refroidissent irrégulièrement — les zones épaisses restent chaudes pendant que les zones minces se figent, créant un retrait différentiel qui gauchit la pièce. Ce gauchissement s’ajoute à la variation de tolérance et peut consommer toute la bande de tolérance avant même de compter toute autre source de variation.
La règle pratique : si votre pièce a une paroi nominale de 3 mm avec une base de bossage de 6 mm, vous verrez plus de variation dimensionnelle que les tables ne le prédisent. Soit vous évidez la zone épaisse pour retrouver une épaisseur uniforme, soit vous élargissez la tolérance sur les cotes affectées par cette zone.
5. Régulation de la Température du Moule
Le refroidissement conforme — des canaux de refroidissement qui suivent le contour de l’empreinte au lieu de lignes droites forées — réduit le temps de refroidissement et améliore la régularité dimensionnelle. La différence est mesurable : le refroidissement conforme peut resserrer la bande de tolérance de 10–20 % par rapport à un refroidissement foré classique, en particulier sur les pièces à contours complexes où les canaux droits créent des points chauds.
Cela a un surcoût (fabrication d’inserts imprimés en 3D ou brasés sous vide plutôt que canaux forés), mais en production de grande série, où le temps de cycle et la régularité dimensionnelle comptent tous les deux, l’économie penche souvent en faveur du refroidissement conforme.
6. Conditionnement Après Démoulage
Les matières hygroscopiques (PA, PBT, PET, et PC dans une moindre mesure) absorbent l’humidité de l’air après le moulage. Le nylon en particulier subit une croissance dimensionnelle de 0,2–0,5 % en absorbant l’humidité ambiante — il passe de l’état sec au démoulage à un équilibre conditionné, et les cotes se déplacent au cours du processus.
Pour les pièces en nylon à tolérances serrées :
- Soit spécifier l’état de conditionnement sur le plan (« sec au démoulage » ou « conditionné à l’équilibre à 50 % HR, 23 °C »)
- Soit ajouter une étape de conditionnement après démoulage (48 heures à 23 °C, 50 % HR, ou conditionnement accéléré dans l’eau à 50 °C) avant le contrôle final
- La pire approche consiste à mesurer les pièces sèches au démoulage et à les livrer à un client qui les mesure conditionnées et les refuse
Zones de Tolérance sur la Pièce : Toutes les Cotes ne Sont Pas Égales
Toutes les cotes d’une pièce moulée n’ont pas besoin de la même tolérance. Un cadre utile répartit les cotes en trois catégories :
Catégorie A — Critique (5–15 % des cotes) : cotes qui affectent directement l’ajustement, la fonction ou l’assemblage. Diamètres de points d’injection, engagement des clips, surfaces d’appui, gorges de joint. Spécifiez-les serrées — mais vérifiez que la matière peut atteindre la tolérance spécifiée.
Catégorie B — Importante (15–30 % des cotes) : cotes qui affectent l’aspect ou une fonction secondaire. Cotes extérieures de boîtier, entraxe des boutons, jeu et affleurement cosmétiques entre deux demi-coques. Spécifiez des tolérances commerciales.
Catégorie C — Non critique (55–80 % des cotes) : tout le reste. Positions de nervures, marques d’éjecteurs, formes de dégagement internes, formes structurelles à jeu généreux. Ne les tolérez pas au-delà de la note de tolérance générale du plan.
L’erreur la plus courante en matière de tolérances de moulage par injection est de sur-tolérer les formes de catégorie C. Chaque tolérance serrée sur un plan est un signal de coût pour le mouliste, que cette cote ait de l’importance ou non.
Cpk, Capabilité du Process et ce que Signifie « Capable »
Quand un fournisseur dit qu’une cote est « capable », il veut dire que le process de moulage peut tenir cette tolérance de façon régulière — pas seulement occasionnellement, pas seulement au démarrage, mais sur les séries de production, les équipes, les lots de matière et les conditions ambiantes.
Cpk : la Mesure de Référence
| Cpk | Taux de Défauts | Signification Pratique |
|---|---|---|
| Cpk ≥ 1,33 | ~63 PPM | Standard industriel du « capable ». Acceptable pour la plupart des pièces commerciales. |
| Cpk ≥ 1,67 | ~0,6 PPM | Exigé pour le PPAP automobile et la production de dispositifs médicaux. |
| Cpk ≥ 2,0 | ~0,002 PPM | Six Sigma. Exigé pour les cotes critiques de sécurité. |
Un Cpk de 1,33 sur une tolérance de ±0,10 mm signifie que la dispersion du process (6σ) est de 0,30 mm — la bande de tolérance vaut 1,33× la dispersion du process, le process tient donc dans la tolérance avec une certaine marge. Un Cpk inférieur à 1,0 signifie que la bande de tolérance est plus étroite que la dispersion du process et que le process n’est pas capable — des pièces hors tolérance sont produites, et il faut soit élargir la tolérance, soit améliorer le process.
Ce que Cela Implique pour Votre Plan
Si vous spécifiez ±0,05 mm sur une cote que le process ne peut tenir qu’à Cpk 0,8, le mouliste a trois options : tenter d’améliorer le process (potentiel), installer une opération de tri (contrôle à 100 %, qui ajoute un coût à la pièce), ou refuser le travail. La troisième option est la réponse la plus fréquente des bons moulistes qui ne veulent pas livrer de pièces non conformes.
L’approche pratique : identifiez les 3–5 cotes réellement critiques de votre pièce — celles dont un dépassement provoquerait une défaillance fonctionnelle — et tolérez-les à Cpk ≥ 1,67. Tolérez tout le reste aux valeurs commerciales standard. N’élargissez pas les tolérances « juste pour être sûr » — cela signale au mouliste que le plan n’a pas été réfléchi et le pousse à chiffrer des opérations de tri qui ne sont peut-être pas nécessaires.
Comment Spécifier les Tolérances sur Votre Plan
Un bon plan de moulage par injection répond sans ambiguïté à cinq questions :
1. Norme de Tolérance Générale
Référencez la norme dans les notes du plan :
TOLÉRANCES GÉNÉRALES SELON DIN 16901 SÉRIE 1 POUR ABS
Cela donne au mouliste une table de tolérance complète sans coter chaque forme. Pour les pièces à plusieurs matières ou à exigences mixtes :
TOLÉRANCES GÉNÉRALES SELON DIN 16901 SÉRIE 1,
SAUF INDICATION CONTRAIRE
2. Cotes Critiques
Identifiez les cotes critiques individuellement avec leur propre tolérance :
25,00 ±0,08 (CRITIQUE — Cpk ≥ 1,67 EXIGÉ)
3. État de Conditionnement (pour les Matières Hygroscopiques)
TOUTES LES COTES S'APPLIQUENT 48 HEURES APRÈS MOULAGE,
CONDITIONNÉES À L'ÉQUILIBRE À 23 ± 2 °C, 50 ± 10 % HR
4. Méthode de Mesure
Pour les matières souples ou les grandes pièces où le montage de mesure influence le résultat :
COTES APPLICABLES PIÈCE SOUTENUE SUR
MONTAGE DE CONTRÔLE SELON JBR-DWG-FIX-001
5. Tolérances de Position des Points d’Injection et des Éjecteurs
Le témoin d’injection et les marques d’éjecteurs ont leur propre tolérance dimensionnelle :
TÉMOIN D'INJECTION : SAILLIE MAX 0,1 mm AU-DESSUS DE LA SURFACE
MARQUES D'ÉJECTEURS : RETRAIT MAX 0,05 mm SOUS LA SURFACE
Où chaque facteur de tolérance est réellement décidé
Les six facteurs ci-dessus ne se décident pas tous sur le plan. La plupart sont fixés ailleurs, des mois avant la mesure, et le chiffre de tolérance est la conséquence de cette décision, pas une consigne au mouleur.
| Facteur | Où il se décide réellement | À lire avant de fixer le chiffre |
|---|---|---|
| Matière et retrait | Choix de résine, et chargé ou non | Choix de matière, matières chargées fibre de verre et la bibliothèque de matières pour le retrait par grade |
| Épaisseur de paroi et uniformité de refroidissement | Géométrie de la pièce, puis circuit de refroidissement | Conception d’épaisseur de paroi et conception du circuit de refroidissement |
| Nombre d’empreintes | La décision de volume, avant le chiffrage du moule | Fabrication de moules multi-empreintes |
| Régulation de température du moule | Conception du circuit et capacité de la presse | Conception du circuit de refroidissement |
| Conditionnement après moulage | Hygroscopie de la matière et séquence d’assemblage | Guide PA66 et PA6 pour la courbe de conditionnement |
| Zones de seuil et d’éjection | Position de seuil et tracé des éjecteurs sur le noyau | Conception de seuil et conception du système d’éjection |
| Cpk atteignable | Capabilité du procédé, une fois la fenêtre fixée | Moulage scientifique et validation PQ |
La conséquence pratique : si une tolérance n’est pas atteignable, resserrer le plan ne la corrige pas. Ce qui la corrige, c’est la matière, la paroi, le seuil ou le refroidissement. C’est pourquoi la conversation sur les tolérances appartient à la revue DFM — là où ces quatre leviers sont encore ouverts — et non aux notes du plan.
Quand une tolérance est atteignable mais coûteuse, le coût apparaît en gamme d’outillage et en heures de contrôle, tous deux détaillés dans l’analyse des coûts de moulage. Et quand une tolérance est manquée en production plutôt que sur le plan, le symptôme apparaît le plus souvent dans l’une des familles de défauts et non dans un rapport dimensionnel.
Impact sur le Coût : Comment les Tolérances Serrées Pèsent sur le Prix des Pièces
Chaque passage de standard à technique puis à précision ajoute au coût de l’outillage et au coût à la pièce.
| Grade de Tolérance | Impact sur le Coût de l’Outillage | Impact sur le Coût à la Pièce | Pourquoi |
|---|---|---|---|
| Standard (Série 1) | Référence | Référence | Construction de moule standard, contrôle qualité standard |
| Technique (Série 2) | +20–50 % | +10–20 % | Tolérances d’acier plus serrées, plus d’heures de contrôle, tri éventuel |
| Précision (Série 3) | +50–100 % | +20–50 % | Construction de moule de niveau supérieur, suivi du Cpk par empreinte, contrôle à 100 % possible sur les cotes critiques |
| Au-delà de la précision | Selon devis | Selon devis | Peut exiger un montage spécifique, un conditionnement après démoulage, un réglage du process par empreinte ou des concessions de conception |
Le levier le plus rentable : réduire le nombre de cotes à tolérance serrée. Une pièce avec 3 cotes critiques est fabricable. Une pièce avec 30 cotes critiques est un projet de développement, pas une commande de production.
Erreurs de Tolérancement Courantes
1. Appliquer des Tolérances d’Usinage à des Pièces Moulées
Spécifier ±0,025 mm sur une pièce moulée parce que « c’est ce que je mettrais sur une pièce usinée » est l’erreur la plus courante. Une pièce moulée n’égalera jamais la capabilité d’une pièce usinée sur des cotes supérieures à environ 30 mm — le retrait du polymère seul dépasse la tolérance d’usinage. Concevez pour le process que vous utilisez, pas pour celui que vous connaissez.
2. Négliger le Retrait Anisotrope des Matières Chargées de Fibres de Verre
Une pièce en PA66-GF30 se rétracte d’environ 0,3 % dans le sens d’écoulement et 0,8 % perpendiculairement à celui-ci. Spécifier la même tolérance sur une longueur (parallèle à l’écoulement) et une largeur (perpendiculaire à l’écoulement) ignore cette physique. La tolérance sur la largeur sera plus large, ou le moule doit compenser par des cotes d’acier différentes dans chaque direction — ce qui exige une analyse Moldflow pour être prédit correctement.
3. Absence de Spécification de Conditionnement sur les Pièces en Nylon
Une pièce en nylon mesurée à la sortie de presse et la même pièce mesurée deux semaines plus tard au contrôle réception du client n’auront pas les mêmes cotes. La différence est typiquement de 0,2–0,5 % de la cote nominale — sur une pièce de 100 mm, cela fait 0,2–0,5 mm, de quoi consommer facilement toute la bande de tolérance. Spécifiez l’état de conditionnement.
4. Tolérances Serrées sur des Surfaces Libres
Une surface qui ne s’assemble avec rien n’a pas besoin d’une tolérance serrée. Spécifier ±0,05 mm sur la courbure extérieure d’un boîtier cosmétique, quand la seule exigence est qu’elle paraisse droite à l’œil, ajoute du coût sans bénéfice fonctionnel. L’œil humain perçoit environ 1 mm d’écart pour 300 mm de longueur — environ 0,3 % — bien plus large que les tolérances de moulage standard.
5. Tolérer des Cotes Qui Traversent le Plan de Joint
Les cotes qui traversent le plan de joint — là où les deux demi-moules se rejoignent — portent une variation supplémentaire inhérente due à l’alignement du moule, à la variation de la force de fermeture et à l’épaisseur de bavure. Toute cote dont le trajet de mesure inclut le plan de joint aura une tolérance plus large qu’une cote entièrement contenue dans un demi-moule. Dans la mesure du possible, définissez les cotes critiques à l’intérieur d’un seul demi-moule.
Ce que JBRplas Peut Atteindre
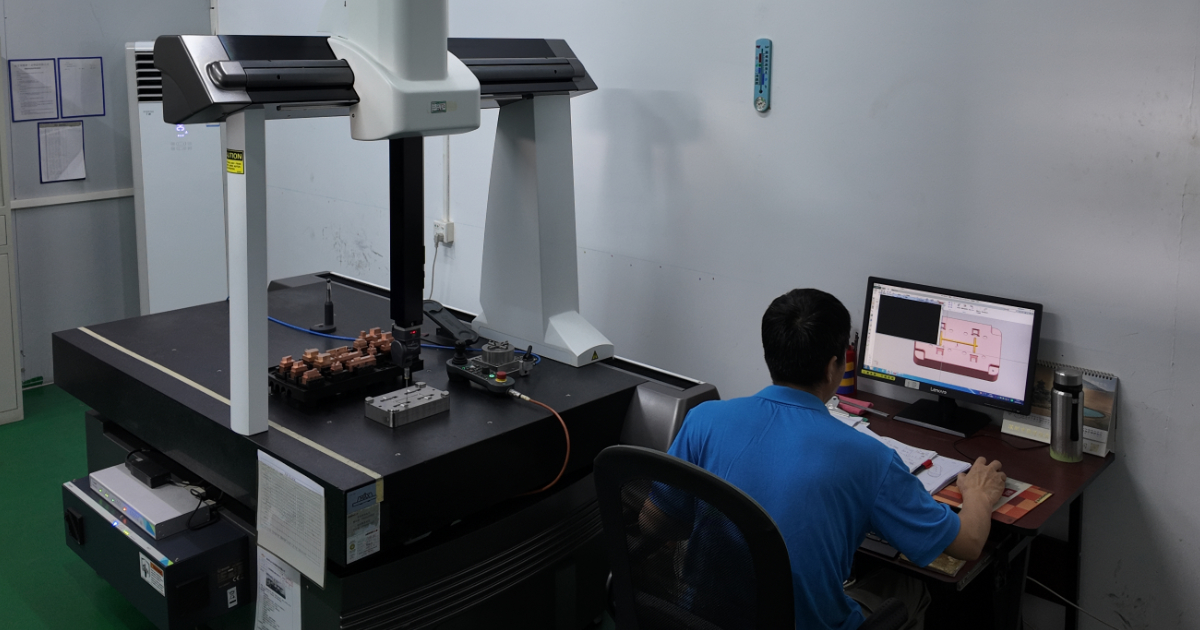
Avec un moule correctement conçu et un contrôle de process régulier, notre production standard atteint les tolérances Série 1 (DIN 16901) comme référence sur toutes les matières thermoplastiques techniques. Notre capacité de moulage de précision — presses dédiées à régulation de process en boucle fermée, suivi du Cpk par empreinte et contrôle MMT en interne — permet les tolérances Série 2 sur les matières amorphes et les grades techniques chargés de fibres de verre.
Pour les pièces exigeant des tolérances Série 3, nous réalisons une revue de moulabilité de chaque cote critique avant devis — matière, géométrie, épaisseur de paroi, position du point d’injection et implantation du refroidissement — pour déterminer si la tolérance est atteignable et quelle approche d’outillage est nécessaire pour la produire.
Cette revue est incluse dans chaque devis. Transmettez votre plan tolérancé et nous renvoyons une évaluation écrite : quelles tolérances sont atteignables en production standard, lesquelles exigent un outillage de niveau supérieur et lesquelles — le cas échéant — demandent une modification de conception.