Moulage par Injection en Paroi Mince — Transformation Haute Vitesse et Haute Pression pour Épaisseurs Inférieures à 1,5 mm
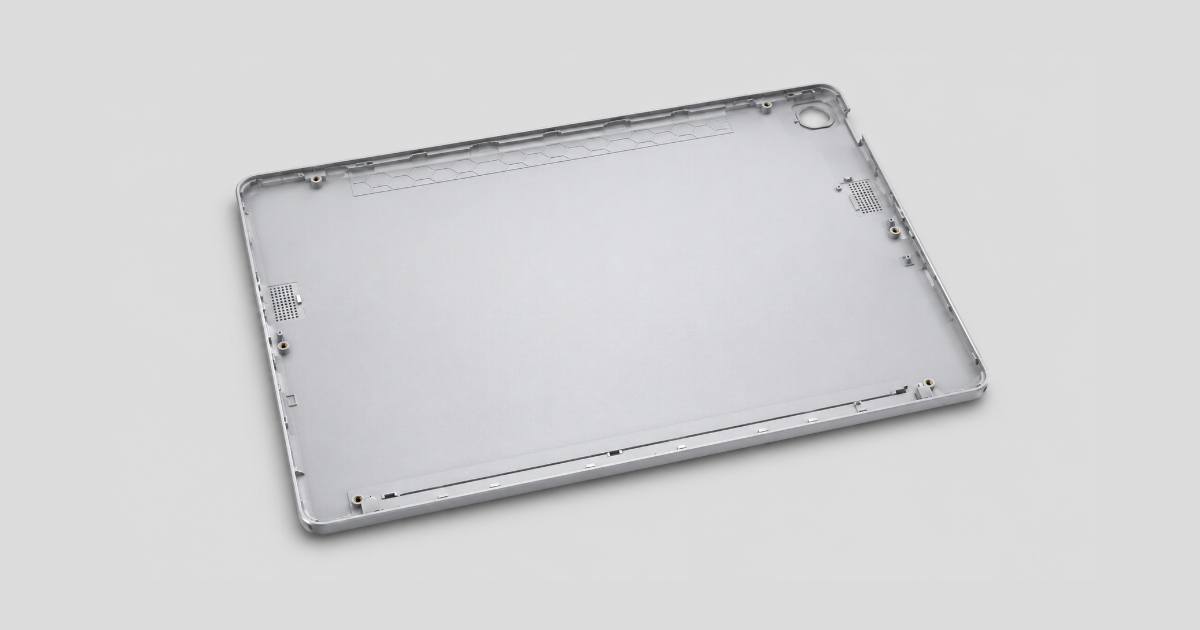
Une équipe de conception produit d’une entreprise d’électronique grand public développe une coque arrière de tablette de nouvelle génération — un boîtier en PC/ABS de 250 × 175 × 6 mm, avec une épaisseur de paroi cible de 1,0 mm. La pièce de la génération actuelle utilise une paroi de 1,8 mm, pèse 95 grammes et tourne sur une presse conventionnelle de 280 tonnes avec un cycle de 32 secondes. Le nouvel objectif de conception : ramener le poids à 55 grammes, réduire le temps de cycle à 12 secondes et conserver le même taux de survie au test de chute de 1 mètre que la version à 1,8 mm. Le volume annuel prévu est de 2,5 millions d’unités.
L’équipe sélectionne un mélange PC/ABS à haute fluidité avec un MFR de 45 g/10 min — environ 3 fois le débit du grade standard à 15 MFR utilisé dans la pièce actuelle. La matière s’écoule correctement à 1,0 mm. Mais l’analyse d’écoulement en moule révèle un problème : la paroi de 1,0 mm exige un temps de remplissage de 0,35 seconde pour empêcher le front de fusion de figer avant d’atteindre les extrémités de l’empreinte. La presse existante de 280 tonnes délivre une vitesse d’injection maximale de 160 mm/s — la vitesse requise pour une longueur d’écoulement de 250 mm en 0,35 seconde est de 550 mm/s. Une presse standard ne peut pas remplir une cavité de 250 mm de long à paroi de 1,0 mm avant que la matière ne fige.
Le moulage par injection en paroi mince ne se résume pas à un fourreau plus chaud, une vitesse d’injection plus élevée et une matière plus fluide. C’est un procédé de moulage par injection différent — un procédé où les hypothèses conventionnelles sur le temps de remplissage, le compactage, le refroidissement et la capacité de la machine ne s’appliquent plus.
Ce Qui Définit la Paroi Mince
La définition industrielle du moulage par injection en paroi mince est une pièce d’épaisseur nominale inférieure à 1,0 mm avec un rapport longueur d’écoulement/épaisseur supérieur à 150:1. En pratique, la définition porte sur le comportement du procédé plutôt que sur un seuil dimensionnel : une pièce en paroi mince est une pièce dont le temps de remplissage est inférieur au temps nécessaire au front de fusion pour figer contre la paroi de l’empreinte.
| Épaisseur de Paroi (mm) | Temps de Remplissage Typique (s) | Pression d’Injection (MPa) | Rapport de Longueur d’Écoulement | Application Typique |
|---|---|---|---|---|
| 0,3–0,5 | 0,05–0,15 | 180–250 | 200:1–300:1 | Micro-connecteurs, supports de puces (LCP) |
| 0,5–0,8 | 0,10–0,30 | 150–220 | 150:1–250:1 | Emballage alimentaire (PP), pointes de pipette médicales |
| 0,8–1,2 | 0,20–0,50 | 120–180 | 100:1–200:1 | Boîtiers électroniques (PC/ABS), boîtiers de batterie |
| 1,2–1,5 | 0,30–0,80 | 100–150 | 80:1–150:1 | Électronique grand public, panneaux d’électroménager |
Le temps de remplissage est le paramètre de procédé déterminant. En moulage conventionnel, une paroi de 2,5 mm se remplit en 1,5–3,0 secondes — le front de fusion a le temps de parcourir la distance du point d’injection jusqu’aux extrémités de l’empreinte avant que la peau ne fige. En moulage en paroi mince, la paroi de 0,5 mm doit se remplir en 0,1–0,3 seconde — le front de fusion court contre l’horloge du figement, et la machine doit délivrer la totalité du volume injecté en moins de temps qu’il n’en faut à une presse conventionnelle pour atteindre sa consigne de vitesse d’injection.
La Physique du Remplissage en Paroi Mince
Dans une paroi conventionnelle, la matière remplit l’empreinte avec un front d’écoulement relativement lent, la peau figée se forme progressivement et le cœur de la paroi reste fondu assez longtemps pour que le compactage compense le retrait. Dans une paroi mince, trois choses changent :
1. La Fenêtre de Temps de Remplissage se Réduit à Presque Zéro
Le temps disponible pour remplir l’empreinte avant que le front d’écoulement ne fige est proportionnel au carré de l’épaisseur de paroi. Réduire la paroi de 2,5 mm à 0,8 mm réduit le temps de remplissage disponible d’un facteur d’environ 10× (2,5² / 0,8² ≈ 9,8). Une pièce qui se remplit confortablement en 2,0 secondes à 2,5 mm doit se remplir en 0,2 seconde à 0,8 mm.
Ce n’est pas une relation proportionnelle — c’est un seuil. Au-dessus d’un temps de remplissage critique, la pièce se remplit complètement. En dessous, le front d’écoulement fige au milieu de l’empreinte et la pièce est une injection incomplète. Le seuil dépend de la matière : les matières amorphes (ABS, PC, PS) ont une fenêtre de remplissage plus large parce qu’elles n’ont pas de point de fusion net ; les matières semicristallines (PP, PE, PA, PBT) ont une fenêtre plus étroite parce que la cristallisation libère de la chaleur latente qui doit être évacuée avant que la matière ne se solidifie, et parce que la transition de l’état fondu à l’état solide est plus nette.
2. La Pression d’Injection Évolue Inversement à l’Épaisseur de Paroi
La pression nécessaire pour remplir une longueur d’écoulement donnée augmente à mesure que l’épaisseur de paroi diminue, parce que le canal d’écoulement est plus étroit et que la viscosité de la matière est effectivement plus élevée (les parois froides de l’empreinte refroidissent la matière plus rapidement dans un canal mince). Pour une pièce en PP avec un rapport longueur d’écoulement/épaisseur de 150:1 :
| Épaisseur de Paroi (mm) | Pression d’Injection (MPa) | Par Rapport à la Référence 2,5 mm |
|---|---|---|
| 2,5 | 50–70 | 100 % (référence) |
| 1,5 | 80–110 | 160 % |
| 1,0 | 120–160 | 240 % |
| 0,7 | 160–200 | 320 % |
| 0,5 | 200–250 | 400 % |
L’augmentation de pression a deux conséquences. Premièrement, le besoin de force de fermeture augmente proportionnellement : une presse de 200 tonnes pour une pièce à paroi de 2,5 mm peut nécessiter 350–400 tonnes pour la même pièce à 0,7 mm. Deuxièmement, le moule doit être construit pour résister à la pression de cavité plus élevée sans déformation — des plaques plus épaisses, davantage de colonnes de support et une précontrainte de boulonnage accrue sont nécessaires.
3. Le Compactage Devient Presque Sans Effet
En moulage conventionnel, la phase de compactage compense un retrait volumique de 5–15 % en forçant de la matière supplémentaire dans l’empreinte à travers le point d’injection. En moulage en paroi mince, le point d’injection fige dans les 0,1–0,3 seconde après la fin du remplissage — avant que la pression de compactage ne puisse agir sur l’empreinte. La pièce atteint ses dimensions finales par la seule phase de remplissage, ce qui signifie que le contrôle du volume injecté doit être plus précis qu’en moulage conventionnel. Une variation de volume injecté de 1 % sur une pièce à paroi de 0,8 mm produit une variation de poids d’environ 2–3× celle de la même variation sur une pièce à paroi de 2,5 mm, parce que la paroi mince a moins de volume de matière pour absorber la variation.
Exigences Machine — Au-delà d’une Presse Standard
Une presse à injection conventionnelle — conçue pour des pièces à paroi de 2,0–3,5 mm avec des temps de remplissage de 1–3 secondes — ne peut pas transformer des pièces à paroi mince à des temps de cycle viables en production. La machine doit satisfaire quatre spécifications qui dépassent l’enveloppe d’une presse conventionnelle :
1. Vitesse d’Injection — Supérieure à 300 mm/s
Les presses standard délivrent des vitesses d’injection de 80–180 mm/s. Les presses pour paroi mince délivrent 300–800 mm/s. La vitesse d’injection détermine le débit volumique de remplissage : pour un volume injecté donné, le temps de remplissage est le volume injecté divisé par le débit volumique d’injection. Un volume de 100 cm³ à 200 cm³/s se remplit en 0,5 seconde. À 400 cm³/s, il se remplit en 0,25 seconde.
La vitesse d’injection est délivrée par une servocommande à haute réponse avec accumulateur ou par un système électrique à entraînement direct capable d’accélérer la vis de 0 à 500 mm/s en moins de 30 millisecondes. La phase d’accélération consomme 10–15 % du temps de remplissage disponible — une presse qui met 100 ms pour atteindre sa vitesse de consigne sur une fenêtre de remplissage de 200 ms a déjà perdu la moitié du temps disponible en accélération.
2. Rapport L/D — Supérieur à 22:1
Une vis à rapport L/D (longueur/diamètre) élevé — typiquement 22:1 à 26:1, contre 18:1 à 20:1 pour les vis conventionnelles — offre plus de surface pour le transfert thermique conductif du fourreau vers les granulés, et une zone de compression plus longue pour une fusion progressive sans surchauffe. Le traitement en paroi mince exige une matière à température uniforme, sans cœurs de granulés non fondus — un granulé non fondu dans un point d’injection de 0,5 mm le bouche instantanément.
3. Force de Fermeture — 20–40 % Supérieure au Conventionnel
La pression d’injection est plus élevée, et la surface projetée de l’empreinte subit cette pression sur toute sa surface pendant le remplissage. Une pièce de 300 cm² de surface projetée à 160 MPa de pression de cavité nécessite 480 tonnes de force de fermeture. La même pièce à 80 MPa nécessite 240 tonnes.
4. Précision de Dosage — ±0,5 % ou Mieux
Le compactage étant presque sans effet, le volume injecté doit être contrôlé à ±0,5 % près pour un poids de pièce constant. Cela exige un asservissement en boucle fermée de la course d’injection avec un retour de position à une résolution de ±0,01 mm sur la position de la vis — la même classe de précision qu’attend la validation de procédé en moulage scientifique.
Sélection des Matériaux — La Fluidité Est Déterminante
Le moulage en paroi mince n’est possible qu’avec des grades de matière à haute fluidité. Le melt flow rate (MFR) détermine la viscosité à la température de transformation — un MFR plus élevé = une viscosité plus faible = un remplissage plus rapide à pression donnée.
| Matériau | MFR Conventionnel (g/10 min) | MFR Paroi Mince (g/10 min) | Notes |
|---|---|---|---|
| PP | 10–20 | 35–100 | 100 MFR disponible pour l’emballage |
| ABS | 5–20 | 25–50 | Les grades haute fluidité échangent le choc contre la fluidité |
| PC | 8–15 | 20–35 | Le PC haute fluidité a une masse moléculaire réduite — choc plus faible |
| PC/ABS | 10–25 | 30–55 | Les mélanges haute fluidité préservent mieux le choc que le PC pur |
| PA6/66 | 10–30 | 40–80 | Nylons haute fluidité pour connecteurs |
| PBT | 10–25 | 30–50 | PBT chargé fibre de verre pour connecteurs à paroi mince |
| LCP | N/A (intrinsèquement très fluide) | N/A | Remplit des parois jusqu’à 0,2 mm ; la matière de référence pour la micro-paroi mince |
| POM | 5–15 | 20–40 | Acétal haute fluidité pour engrenages à paroi mince |
Le compromis de la haute fluidité est presque toujours une réduction des propriétés mécaniques — la résistance au choc en particulier. Un PP de 100 MFR possède environ 40–60 % de la résistance au choc Izod entaillé d’un PP de 10 MFR. La sélection des matériaux doit équilibrer l’exigence de fluidité et la performance au choc minimale acceptable pour l’application. Pour un contenant alimentaire qui doit seulement survivre à l’empilement et au transport, la réduction du choc est acceptable. Pour un boîtier électronique qui doit survivre à un test de chute de 1 mètre, la matière doit être validée dans la condition de choc en paroi mince — la même matière à 0,8 mm absorbera moins d’énergie de choc qu’à 2,0 mm, indépendamment du MFR.
Conception du Point d’Injection pour Paroi Mince
La conception du point d’injection pour les pièces à paroi mince diffère de la pratique conventionnelle sur un point critique : le point d’injection doit être assez grand pour remplir l’empreinte dans le temps disponible sans cisailler le polymère jusqu’à la dégradation.
| Épaisseur de Paroi (mm) | Profondeur du Point d’Injection (mm) | Profondeur en % de la Paroi | Largeur du Point d’Injection (mm) |
|---|---|---|---|
| 0,5 | 0,4–0,5 | 80–100 % | 1,5–3× la profondeur |
| 0,8 | 0,6–0,8 | 75–100 % | 1,5–3× la profondeur |
| 1,0 | 0,8–1,0 | 80–100 % | 1,5–3× la profondeur |
| 1,2 | 0,9–1,2 | 75–100 % | 1,5–2,5× la profondeur |
| 1,5 | 1,0–1,5 | 65–100 % | 1,5–2,5× la profondeur |
Pour les parois conventionnelles (2,0 mm et plus), la profondeur du point d’injection est de 0,5–0,7× l’épaisseur de paroi — l’étranglement au point d’injection est intentionnel, créant un échauffement par cisaillement qui améliore l’écoulement. Pour les parois minces, la profondeur du point d’injection est de 0,8–1,0× l’épaisseur de paroi — l’étranglement est minimisé parce que la paroi elle-même constitue la restriction d’écoulement dominante, et une restriction supplémentaire au point d’injection exigerait une pression d’injection supérieure à ce que la machine peut délivrer.
Les points d’injection à obturation par tiroir sur canal chaud sont la norme pour l’emballage en paroi mince et les pièces électroniques où le témoin de point d’injection doit être affleurant. Pour les moules multi-empreintes en paroi mince (32–96 empreintes pour pointes de pipette, connecteurs médicaux, bouchons), le système à canal chaud doit être équilibré naturellement avec des longueurs de trajet d’écoulement identiques vers chaque empreinte — un déséquilibre d’écoulement dans un moule en paroi mince produit une variation de temps de remplissage d’une empreinte à l’autre qui se traduit directement par une variation de poids de pièce et une incohérence dimensionnelle.
Le Paradoxe du Refroidissement
Les pièces en paroi mince refroidissent plus vite que les pièces épaisses — la paroi de 0,8 mm refroidit en 1–2 secondes environ, contre 12–18 secondes pour une paroi de 2,5 mm. Le temps de cycle total n’est pas dominé par le refroidissement mais par le remplissage, l’ouverture/fermeture du moule et la manutention des pièces. Un contenant en PP à paroi de 0,8 mm sur une presse paroi mince haute vitesse peut atteindre un temps de cycle total de 3–6 secondes, contre 12–20 secondes pour un contenant conventionnel.
Le paradoxe : parce que le temps de refroidissement est si court, la conception du système de refroidissement doit évacuer la chaleur à un débit plus élevé qu’en moulage conventionnel. La même quantité de plastique (en poids) est transformée par heure — mais en moitié moins de temps de cycle, donc le système de refroidissement doit évacuer la chaleur à 2× le débit. Les moules en paroi mince exigent des circuits de refroidissement à haut débit avec écoulement turbulent dans chaque canal, une alimentation en fluide à 0–5 °C (eau glacée, pas eau de tour), et des canaux placés aussi près de la surface de cavité que la règle des 2D le permet — typiquement à 1,5D plutôt qu’à 2,0–2,5D.
La Paroi Mince par Application
Emballage Alimentaire — PP à 0,4–0,8 mm
L’application en paroi mince de plus gros volume. Pots de margarine, pots de yaourt, barquettes de traiteur et plateaux pour micro-ondes sont moulés en PP haute fluidité (35–100 MFR) à des épaisseurs de paroi de 0,4–0,8 mm. Les moules mono-empreinte sur presses à accumulateur haute vitesse produisent des temps de cycle de 2–5 secondes. Les pièces sont empilées, emballées et expédiées à des cadences dépassant 10 millions d’unités par an et par moule. Le facteur limitant n’est pas le procédé de moulage mais la manutention des pièces — sur un cycle de 4 secondes, un robot doit retirer la pièce, l’empiler et revenir au moule en moins de 2 secondes.
Médical — Pointes de Pipette et Flacons à 0,5–0,8 mm
Les pointes de pipette sont le défi ultime de la paroi mince : une pièce conique de 50–120 mm de long avec une épaisseur de paroi qui va en s’amincissant de 0,8 mm à la base à 0,3 mm à la pointe, moulée en PP ou PE dans des moules de 32 à 96 empreintes. La longueur d’écoulement depuis le point d’injection (à la base) jusqu’à la pointe est de 120 mm à travers une paroi de 0,5 mm en moyenne — un rapport longueur d’écoulement/épaisseur de 240:1. Le moule doit remplir uniformément les 96 empreintes avant que le front d’écoulement ne fige dans l’une d’elles. La fenêtre de procédé se mesure en millisecondes.
Électronique — Boîtiers de Batterie et Connecteurs à 0,5–1,0 mm
Les boîtiers de batterie de smartphone, les capots inférieurs d’ordinateur portable et les connecteurs électroniques sont moulés en PC/ABS, PC, PBT ou LCP à des parois de 0,5–1,0 mm. Les exigences ajoutent la qualité cosmétique (aucune marque d’écoulement sur les surfaces visibles) et l’intégrité structurelle (survie au test de chute) au défi du remplissage en paroi mince. La matière doit équilibrer haute fluidité (pour remplir la paroi mince) et haut niveau de choc (pour survivre au test de chute) — une combinaison qui fait des mélanges PC/ABS haute fluidité la matière par défaut des boîtiers en paroi mince pour l’électronique grand public.
Paroi Mince vs Conventionnel — Comparaison de Procédé
| Paramètre | Moulage Conventionnel | Moulage en Paroi Mince | Rapport |
|---|---|---|---|
| Épaisseur de paroi | 2,0–3,5 mm | 0,3–1,5 mm | 2–10× plus mince |
| Temps de remplissage | 1,0–3,0 s | 0,05–0,5 s | 5–20× plus rapide |
| Pression d’injection | 60–120 MPa | 120–250 MPa | 2–3× plus élevée |
| Vitesse d’injection | 80–180 mm/s | 300–800 mm/s | 3–5× plus rapide |
| Temps de refroidissement | 8–30 s | 1–4 s | 5–10× plus court |
| Temps de cycle total | 15–45 s | 3–8 s | 3–6× plus court |
| Force de fermeture (pour 300 cm² proj.) | 180–360 tonnes | 450–750 tonnes | 2–3× plus élevée |
| Profondeur du point d’injection (% de la paroi) | 50–70 % | 75–100 % | Points d’injection plus larges |
| Contribution du compactage | 5–15 % du poids | <2 % du poids | Compactage presque sans effet |
| Tolérance de volume injecté | ±1,0 % | ±0,5 % | 2× plus serrée |
Le projet de coque arrière de tablette de l’équipe électronique a abouti après le remplacement de la presse conventionnelle de 280 tonnes par une presse paroi mince haute vitesse de 450 tonnes avec assistance par accumulateur, vitesse d’injection de 600 mm/s, vis à rapport L/D de 24:1 et le PC/ABS à 45 MFR. La paroi de 1,0 mm s’est remplie en 0,32 seconde à une pression d’injection de 165 MPa. Temps de cycle : 11,5 secondes — une réduction de 64 % par rapport au cycle conventionnel de 32 secondes. La pièce a passé le test de chute de 1 mètre à 100 % dès la première campagne de qualification. La réduction de poids de 95 g à 55 g a économisé 100 tonnes de PC/ABS par an — à ¥35/kg, une économie de matière de ¥3,5 millions par an, contre un coût d’investissement machine de ¥1,8 million.
Le moulage par injection en paroi mince n’est pas une astuce de procédé que l’on peut régler sur une presse standard. C’est une discipline de fabrication à part entière — une discipline qui combine une machine haute vitesse, une matière haute fluidité, un moule construit pour des pressions de cavité de 200+ MPa et une conception de pièce qui tient compte de la physique du remplissage d’un canal submillimétrique avant que le plastique ne fige.