Retassures en Moulage par Injection — Causes Racines et Comment les Prévenir
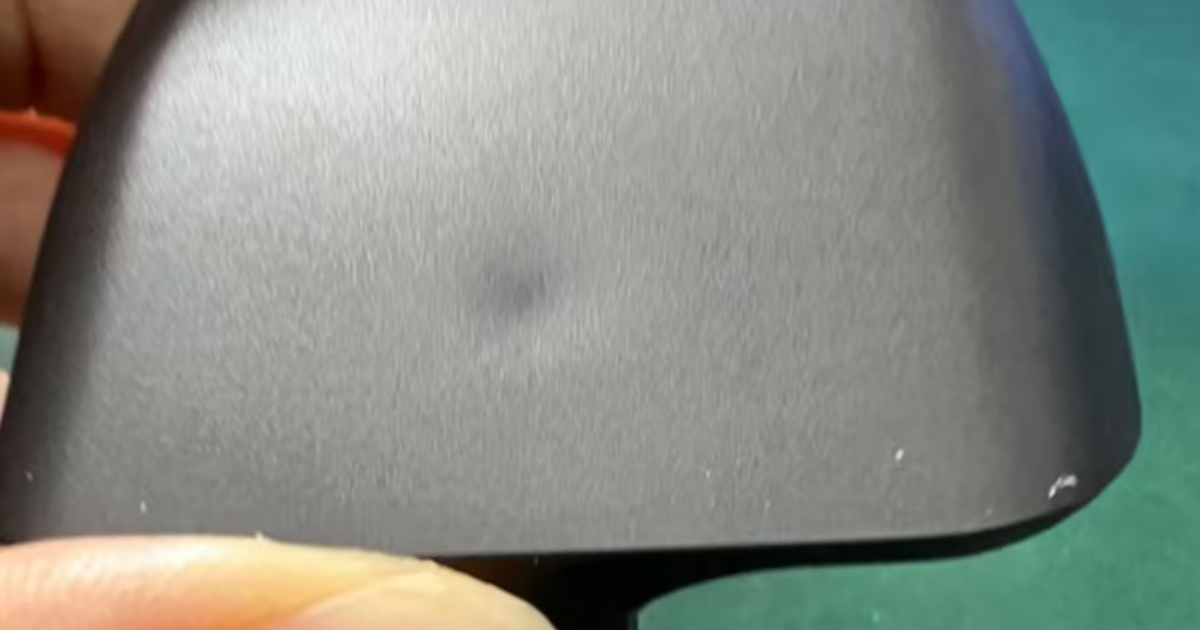
Un ingénieur qualité chez un fabricant d’électronique grand public examine un rebut cosmétique. Le boîtier est une pièce en ABS noir mat — 140 × 85 mm, paroi nominale de 2,2 mm, quatre bossages M3 sur la face interne. L’extérieur est une surface Classe A. Sous l’éclairage d’inspection de 800 lux, chaque emplacement de bossage montre une dépression circulaire superficielle sur l’extérieur — une retassure d’environ 6 mm de diamètre et de 0,03–0,05 mm de profondeur. À longueur de bras, les retassures sont invisibles. Sous l’éclairage d’inspection incliné qu’utilise le contrôle qualité entrant du client, elles sont indéniables.
Le technicien de moulage a augmenté la pression de compactage de 60 MPa à 95 MPa, prolongé le temps de maintien de 8 secondes à 16 secondes et élevé la température du moule de 45 °C à 62 °C. Les retassures sont moins profondes — peut-être 0,02 mm — mais elles sont toujours là, et le temps de cycle est passé de 32 secondes à 41 secondes. Le coût par pièce a augmenté d’environ 22 % du fait du cycle prolongé, et les retassures n’ont pas été éliminées.
La cause racine n’était pas les paramètres du procédé. C’était l’épaisseur de paroi du bossage. À 2,8 mm, la paroi du bossage faisait 1,3× la paroi nominale — créant une section épaisse localisée qui refroidissait plus lentement que le matériau environnant. Aucune augmentation de la pression de compactage ne compense une paroi de bossage qui viole la règle des 0,5–0,6×.
Ce qu’est une retassure (et ce qu’elle n’est pas)
Une retassure est une dépression superficielle sur la surface d’une pièce moulée, qui apparaît typiquement sur la surface opposée à une nervure, à un bossage ou à une transition d’épaisseur de paroi. La dépression n’est pas un vide — c’est un déficit volumique. Quand une section épaisse localisée de la pièce refroidit, la matière de cette section se rétracte davantage que la matière des sections minces adjacentes. La surface de la pièce — déjà figée contre la paroi de l’empreinte — est tirée vers l’intérieur par la matière qui se contracte en dessous, ce qui crée la dépression.
Une retassure est liée à un vide interne, mais s’en distingue :
| Caractéristique | Retassure | Vide interne |
|---|---|---|
| Emplacement | Sur la surface de la pièce | À l’intérieur de la pièce (interne) |
| Cause | Surface tirée vers l’intérieur par le retrait interne | La matière interne se contracte et crée une bulle de vide |
| Visibilité | Visible sur l’extérieur, surtout sur les surfaces brillantes | Non visible depuis la surface ; détecté par découpe ou radiographie |
| Fréquent sur | Pièces cosmétiques avec bossages/nervures | Sections épaisses (>6 mm) avec compactage insuffisant |
| Détection | Contrôle visuel sous éclairage incliné | Pesée, tomographie ou découpe destructive |
Une retassure se trouve toujours au-dessus d’une section épaisse. Si la surface opposée ne montre pas de nervure, de bossage ou de transition d’épaisseur correspondante, le défaut n’est pas une retassure — c’est plus probablement une ligne d’écoulement, une ligne de soudure ou une marque de gaz.
La physique : pourquoi la surface s’affaisse
Quand le plastique fondu entre dans l’empreinte, il est à une température uniforme et remplit tout le volume de l’empreinte. L’empreinte est scellée par le seuil figé, et la pièce commence à refroidir. Le refroidissement n’est pas uniforme — les sections minces refroidissent plus vite que les sections épaisses.
Dans une section de paroi de 2,0 mm, la peau de plastique se fige contre la paroi de l’empreinte en 1 à 3 secondes. Le cœur reste fondu pendant encore 5 à 10 secondes, la chaleur conduisant vers l’extérieur à travers la peau figée. Pendant ce temps, la matière du cœur subit une contraction thermique en refroidissant de la température de fusion vers la température du moule. Le retrait volumique du cœur tire la peau figée depuis l’intérieur. Dans une paroi uniforme, la peau est uniformément soutenue par la matière fondue interne et elle fléchit de façon régulière — typiquement sous le seuil de visibilité.
Dans une section épaisse — la jonction d’une paroi de bossage de 2,8 mm sur une paroi nominale de 2,0 mm — la géométrie est différente. La section épaisse retient la chaleur plus longtemps. La peau figée se forme plus tard et elle est plus mince. La matière du cœur dans la section épaisse se rétracte davantage (parce qu’elle part d’une température plus élevée et qu’elle a un plus grand volume de matière à contracter). La peau mince au-dessus de la section épaisse fléchit vers l’intérieur davantage que la peau au-dessus de la paroi uniforme — ce qui crée la dépression visible.
La profondeur de la dépression est proportionnelle :
- à l’écart d’épaisseur entre la section épaisse et la paroi nominale
- au retrait volumique du matériau (retrait plus élevé = retassure plus profonde)
- au module de la peau figée (module plus élevé = résistance accrue à la déflexion)
C’est pourquoi les matériaux chargés de fibres de verre présentent moins de retassures et des retassures moins profondes : les fibres de verre réduisent à la fois le retrait volumique et augmentent le module de la peau figée, ce qui résiste à la déflexion de la surface.
Les quatre leviers de prévention des retassures
Les retassures ont quatre causes racines, chacune avec une solution différente. Le technicien de procédé qui se précipite sur la pression de compactage — sans vérifier la conception de la pièce — traite le symptôme, pas la cause.
Levier 1 : Géométrie — la règle des 50 %
La stratégie de prévention la plus efficace consiste à ne jamais créer la section épaisse au départ. La règle : l’épaisseur des nervures et des bossages doit être de 0,5–0,6× l’épaisseur nominale de paroi au point d’attache, et ne jamais dépasser 0,7×.
| Paroi nominale (mm) | Paroi max. de nervure/bossage (mm) à 0,6× | Max. à 0,7× (à utiliser avec parcimonie) |
|---|---|---|
| 1,5 | 0,9 | 1,05 |
| 2,0 | 1,2 | 1,4 |
| 2,5 | 1,5 | 1,75 |
| 3,0 | 1,8 | 2,1 |
| 3,5 | 2,1 | 2,45 |
Quand une nervure ou un bossage doit reprendre une charge structurelle et qu’une paroi à 0,6× ne suffit pas, la solution n’est pas d’épaissir la nervure mais d’en ajouter : deux nervures à 0,6× au lieu d’une nervure à 1,0×, ou quatre bossages au lieu de deux. Les règles de conception des pièces plastiques sont claires : multiplier les nervures, pas l’épaisseur de paroi.
Pour les bossages en particulier, trois remèdes géométriques supplémentaires réduisent les retassures :
- Évider la base du bossage. Une poche en creux à la base du bossage enlève de la matière de la zone de jonction épaisse, ce qui réduit l’épaisseur de paroi effective à la transition. La poche doit faire 0,8–1,0 mm de profondeur et 1,5–2,0× le diamètre extérieur du bossage.
- Utiliser des nervures de renfort au lieu d’une paroi continue. Trois ou quatre nervures de renfort (1,0–1,2 mm d’épaisseur, à 0,5× la paroi nominale) reliant le bossage à la paroi de la pièce apportent le support structurel avec moins de matière qu’une paroi de bossage continue.
- Isoler le bossage de la paroi nominale. Un jeu de 0,5–0,8 mm entre le DE du bossage et la paroi de pièce la plus proche empêche la zone de jonction épaisse de se former. Le bossage est relié à la pièce par des nervures qui franchissent ce jeu.
Levier 2 : Procédé — le compactage, pas la pression
Quand la géométrie est déjà figée (le moule est construit), les changements de procédé peuvent réduire la sévérité des retassures — mais pas éliminer les retassures causées par un problème de géométrie fondamental.
Pression de compactage (pression de maintien) : de la matière fondue supplémentaire est forcée dans l’empreinte après le remplissage, ce qui compense le retrait volumique pendant que la pièce refroidit. La pression de maintien doit être suffisante pour maintenir l’écoulement de matière à travers le seuil jusqu’à ce que le seuil se fige. Augmenter la pression de maintien est la première réaction de la plupart des techniciens de procédé — et cela fonctionne, jusqu’à un certain point. La limite est le temps de figeage du seuil : une fois le seuil figé, aucune matière supplémentaire ne peut entrer dans l’empreinte et le compactage s’arrête, quel que soit le réglage de pression.
Temps de maintien : la durée pendant laquelle la pression de maintien est maintenue. Le temps de maintien doit être assez long pour que le seuil se fige alors que la pression de maintien est encore active. Un seuil qui se fige pendant la phase de refroidissement (après la chute de la pression de maintien) permet un retour de matière de l’empreinte vers le canal, ce qui crée des retassures et des vides dans les sections épaisses. Le temps de maintien doit être réglé par une étude de scellement du seuil : mouler des pièces à des temps de maintien croissants (par pas de 1 seconde), peser chaque pièce et tracer le poids de la pièce en fonction du temps de maintien. Le temps de maintien auquel le poids de la pièce plafonne est le temps de scellement du seuil — au-delà, on ajoute du temps de cycle sans bénéfice.
Température du moule : un moule plus chaud retarde la formation de la peau, ce qui permet à la pression de compactage d’agir plus longtemps sur la matière du cœur avant que la peau ne se fige. Élever la température du moule de 10–20 °C peut réduire la profondeur des retassures de 30–50 % — mais au prix d’un temps de refroidissement accru. Le compromis doit être évalué face au coût des rebuts cosmétiques.
Vitesse d’injection : une vitesse d’injection plus rapide apporte une matière plus chaude aux extrémités de l’empreinte (moins de refroidissement dans le canal), ce qui améliore le remplissage des nervures minces et réduit l’écart de température entre sections épaisses et sections minces qui produit les retassures. La limite pratique est l’apparition de jet libre ou d’emprisonnement de gaz à des vitesses excessives.
Levier 3 : Matériau — le retrait compte
Chaque plastique se rétracte en refroidissant. Le retrait volumique de la température de fusion à la température ambiante est une propriété du matériau — et il varie d’un facteur quatre entre les matériaux de moulage par injection courants :
| Matériau | Retrait volumique (fusion → 25 °C) | Tendance aux retassures |
|---|---|---|
| PP (non chargé) | 14–18 % | Très élevée |
| PEHD | 15–20 % | Très élevée |
| ABS (usage général) | 5–7 % | Modérée |
| PC | 5–6 % | Modérée |
| PC/ABS | 4–6 % | Faible à modérée |
| PA6/66 (non chargé) | 8–12 % | Élevée |
| PA6/66 (30 % FV) | 3–5 % | Faible |
| PBT (30 % FV) | 3–5 % | Faible |
| POM | 10–14 % | Élevée |
| PEEK (non chargé) | 6–8 % | Modérée |
| PPS (40 % FV) | 2–4 % | Très faible |
Quand les retassures sont un problème persistant et que les ajustements de géométrie et de procédé ont atteint leurs limites, le choix du matériau peut être le levier restant. Le passage d’une qualité non chargée à une qualité chargée de fibre de verre de la même famille de polymères réduit le retrait de 50–70 % et réduit d’autant la profondeur des retassures. Le compromis est une usure d’outillage accrue due aux fibres de verre et des modifications des propriétés mécaniques que la conception peut ou non absorber.
Levier 4 : Position du point d’injection — alimenter la section épaisse
La position du point d’injection détermine où la pression de compactage agit. Un point d’injection qui alimente directement une section épaisse délivre la pression de compactage là où elle est le plus nécessaire — à la transition épais-mince où la retassure se forme. Un point d’injection qui alimente une section mince éloignée de la section épaisse crée une situation où la section mince se fige en premier, ce qui empêche la pression de compactage d’atteindre la section épaisse qui en a besoin.
La règle : placer le point d’injection de façon que le trajet d’écoulement aille de l’épais vers le mince, et non du mince vers l’épais. C’est la même règle de remplissage qui régit le placement du seuil pour la qualité générale de la pièce, mais elle a une pertinence particulière pour les retassures — le seuil doit rester ouvert et délivrer la pression de maintien à la section épaisse jusqu’à ce que cette section soit correctement compactée.
Validation par analyse d’écoulement
La simulation d’écoulement prédit les emplacements des retassures et leur sévérité relative avant que l’acier ne soit usiné. La simulation calcule la vitesse de refroidissement à chaque nœud de la surface de la pièce, identifie les régions où la vitesse de refroidissement est inférieure à celle de la zone environnante (ce qui indique une section plus épaisse) et prédit la déflexion de la surface causée par le retrait différentiel. Le résultat est un indice de retassure — un nombre sans dimension de 0 (aucune retassure) à un maximum propre au matériau, corrélé à la profondeur visible de la retassure.
Un indice de retassure supérieur à 0,5 sur une surface Classe A produira probablement un défaut visible. Les valeurs inférieures à 0,3 se situent généralement sous le seuil de détection sous un éclairage d’inspection standard.
La simulation permet au concepteur de tester des remèdes géométriques — réduction de la paroi du bossage, ajout d’un évidement, remplacement par des nervures — avant d’engager l’acier du moule. Une revue DFM qui inclut une analyse d’écoulement avec prédiction des retassures identifie typiquement 80–90 % des emplacements de retassures qui demanderont une attention lors des essais du moule.
Quand une retassure est acceptable
Toutes les retassures ne sont pas des rebuts. L’acceptabilité dépend de la classe cosmétique de la surface :
| Classe cosmétique | Tolérance de retassure | Types de pièces typiques |
|---|---|---|
| Classe A (visible, critique) | Aucune visible sous 800 lux, sous n’importe quel angle | Habillages intérieurs automobiles, boîtiers d’électronique grand public, façades d’appareils électroménagers |
| Classe B (visible, non critique) | ≤0,02 mm de profondeur sur ≤8 mm de diamètre, non visible à 500 mm de distance | Capots internes, boîtiers d’équipements industriels, enveloppes fonctionnelles |
| Classe C (non visible ou couverte) | ≤0,05 mm de profondeur, la texture peut masquer une retassure mineure | Surfaces inférieures, supports internes, pièces couvertes par des étiquettes ou des habillages |
| Fonctionnelle (aucune exigence cosmétique) | Toute profondeur qui ne compromet pas la fonction mécanique | Composants structurels internes, pièces assemblées dans un système plus grand |
La question critique lors de la revue DFM est : quelles surfaces sont de Classe A, et y a-t-il des nervures épaisses de l’autre côté de ces surfaces ? Si la réponse est oui aux deux, la conception du bossage ou de la nervure doit être corrigée avant la construction du moule — car les ajustements de procédé seuls ne peuvent pas éliminer une retassure causée par un rapport nervure/paroi de 1,3×.
L’ingénieur qualité parti de boîtiers cosmétiques retassurés a fini par traiter la cause racine : la paroi du bossage a été réduite de 2,8 mm à 1,3 mm (0,6× la paroi nominale de 2,2 mm), un évidement de 1,0 mm de profondeur a été ajouté à chaque base de bossage et les bossages ont été reliés à la paroi de la pièce par trois nervures de 1,0 mm au lieu d’une paroi de bossage continue. Le moule révisé a produit des pièces sans retassures visibles aux emplacements de bossage sous inspection à 800 lux. Le temps de cycle est revenu à 32 secondes. La pression de compactage a été ramenée à 70 MPa. Le coût par pièce est revenu au devis d’origine.
Les retassures ne sont pas un problème de moulage qui se trouve être visible en surface. C’est un problème de conception que le procédé de moulage rend visible. Corrigez d’abord la géométrie, puis ajustez le procédé.