Qu'est-ce que le Moulage par Injection ? Un Guide Complet pour Ingénieurs et Acheteurs
Le moulage par injection plastique est le procédé de fabrication le plus utilisé pour produire des pièces plastiques en série. Si vous êtes un ingénieur spécifiant un composant plastique, un acheteur sourçant depuis la Chine ou un chef de produit évaluant des options de fabrication, ce guide couvre tout ce que vous devez savoir.
Comment Fonctionne le Moulage par Injection
Le moulage par injection est un procédé de fabrication cyclique en quatre phases distinctes :
1. Fermeture
Le moule à injection — un outil en acier usiné avec précision comportant une cavité en forme de pièce — est maintenu fermé sous haute pression par l’unité de fermeture de la presse à injecter. La force de fermeture est mesurée en tonnes et doit dépasser la pression d’injection multipliée par la surface projetée de la pièce.
2. Injection
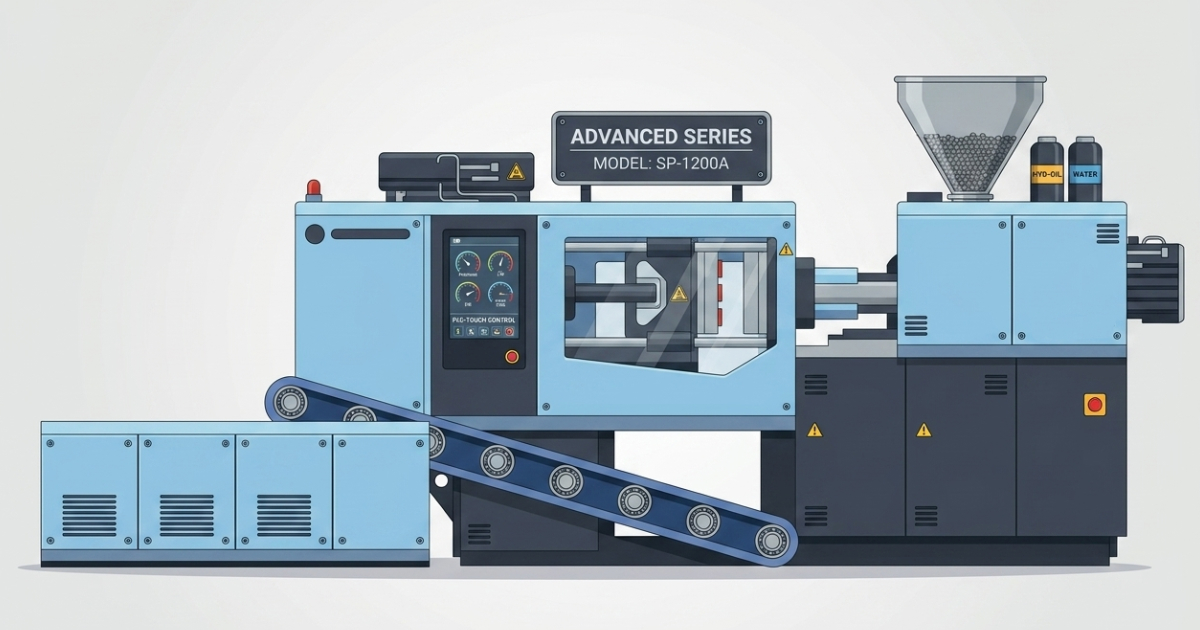
Les granulés plastiques (résine) sont acheminés d’une trémie vers un fourreau chauffé, où une vis sans fin fait fondre le matériau et le pousse vers l’avant. À la phase d’injection, la vis agit comme un piston, forçant le plastique fondu dans le moule fermé à haute pression (typiquement 500–1 500 bar) à travers un point d’injection — un canal étroit conçu pour remplir complètement la cavité avant que le plastique ne fige.
3. Refroidissement et Compactage
Une fois la cavité remplie, le moule est maintenu sous pression de compactage pour compenser le retrait qui se produit lorsque le plastique refroidit. Des canaux de refroidissement usinés dans le moule font circuler de l’eau ou du liquide de refroidissement pour évacuer la chaleur rapidement. Le temps de cycle est dominé par le temps de refroidissement — typiquement 60–80 % du cycle total.
4. Éjection
Une fois que la pièce a suffisamment refroidi pour être rigide (mais pas nécessairement jusqu’à la température ambiante), le moule s’ouvre et les éjecteurs poussent la pièce hors de la cavité. Le moule se referme ensuite et le cycle recommence.
Un cycle complet pour une pièce industrielle typique dure 15–60 secondes, selon la géométrie de la pièce, l’épaisseur de paroi et le matériau.
Que Peut-On Fabriquer par Moulage par Injection ?
Le moulage par injection produit des pièces allant de composants médicaux microscopiques pesant 0,1 gramme à de grandes façades de pare-chocs automobiles pesant plusieurs kilogrammes. Presque toute pièce plastique à section constante — gobelets, boîtiers, supports, engrenages, connecteurs, carters — peut être moulée par injection.
Chaque famille de pièces que nous moulons le plus souvent a sa propre page : boîtiers, enceintes, supports, couvercles, connecteurs et pièces structurelles. La page fabrication de pièces plastiques sur mesure couvre le processus de bout en bout, du DFM à la série.
Ne convient pas au moulage par injection :
- Pièces avec des sections très épaisses (utiliser l’usinage, la fonderie ou l’injection mousse)
- Quantités extrêmement faibles (moins de ~500 pièces, où l’impression 3D ou l’usinage CNC peut être plus économique)
- Pièces nécessitant des longueurs continues (utiliser l’extrusion)
Le choix du matériau détermine l’essentiel du coût et des propriétés. La bibliothèque de matériaux couvre les propriétés par polymère, les familles de nuances et les notes DFM ; le guide de sélection des matériaux explique comment réduire plus de 500 résines disponibles à trois candidates.
Moulage par Injection vs Procédés Alternatifs
| Procédé | Volume Minimum | Coût Unitaire | Coût Outillage | Délai |
|---|---|---|---|---|
| Moulage par injection | ~1 000+ | Bas | 2 000–50 000 $ | 4–8 semaines T1 |
| Impression 3D (FDM/SLS) | 1 | Élevé | Aucun | Jours |
| Usinage CNC | 1–1 000 | Moyen-élevé | Faible | 1–3 semaines |
| Moulage par soufflage | 5 000+ | Bas | 5 000–30 000 $ | 6–10 semaines |
| Thermoformage | 500+ | Bas-moyen | 1 000–15 000 $ | 3–6 semaines |
Chaque alternative a sa propre comparaison, car la décision dépend du volume, de l’outillage et du fini, pas du nom du procédé : moulage vs usinage CNC, vs impression 3D, vs coulée d’uréthane et vs fonderie sous pression. Pour les pièces creuses ou à paroi épaisse qui sont moulées plutôt qu’assemblées, voir moulage assisté par gaz.
Le moulage par injection devient compétitif par rapport à l’impression 3D à partir d’environ 500–1 000 pièces pour les petites pièces, avec une baisse spectaculaire du coût unitaire pour les volumes supérieurs à 10 000 pièces par an. Pour le modèle complet — amortissement de l’outillage, temps de cycle, rebut et finition — voir la décomposition des coûts du moulage par injection.
Le Coût du Moulage par Injection
Le coût du moulage par injection comporte deux composantes :
Coût de l’Outillage (Moule)
Un moule est un coût d’investissement unique. Le moule vous appartient — il est stocké et entretenu à l’usine pendant la durée du programme de production. Le coût de l’outillage dépend de :
- Taille de la pièce — les pièces plus grandes nécessitent des bases de moule plus grandes et plus d’acier
- Complexité de la pièce — contre-dépouilles nécessitant des actions latérales, injection complexe, systèmes à canaux chauds
- Nombre d’empreintes — un moule 8 empreintes coûte plus cher qu’un moule simple empreinte mais réduit le coût unitaire
- Nuance d’acier — P20 (standard) vs H13 (grande série) vs S136 (résines corrosives)
Coûts indicatifs de moule pour des pièces de complexité simple à moyenne produites en Chine :
| Complexité | Exemple | Coût Indicatif du Moule |
|---|---|---|
| Simple, une empreinte | Bouchon de bouteille, couvercle simple | 2 000–6 000 $ |
| Moyen, une empreinte | Boîtier électronique | 6 000–15 000 $ |
| Complexe ou multi-empreintes | Connecteur automobile (8 empreintes) | 15 000–40 000 $ |
| Haute complexité | Canaux chauds, dispositif médical | 30 000–80 000 $+ |
Le prix du moule ne représente qu’une partie de la dépense d’outillage ; la maintenance, les réparations et le remplacement en fin de vie constituent le reste. Le coût total de possession d’un moule détaille le chiffre complet.
Coût à la Pièce
Le coût à la pièce est déterminé par :
- Temps de cycle × taux horaire machine
- Consommation de matière (poids + carotte/canal)
- Main-d’œuvre (automatisation vs manuel)
- Rendement / taux de rebut
Pour contexte, un boîtier PP simple d’environ 50 g produit en Chine en volume peut coûter 0,10–0,50 $ par pièce, selon le volume, la complexité et les finitions. Trois leviers font le plus varier le prix à la pièce — l’épaisseur de paroi, le temps de cycle et le nombre d’empreintes — traités dans les stratégies de réduction du coût des pièces plastiques.
Choisir un Fournisseur de Moulage par Injection
Lors de l’évaluation des fournisseurs, regardez au-delà du prix indiqué. Critères clés :
- Outillage interne — les fournisseurs qui fabriquent leurs propres moules contrôlent la qualité et les délais. Un outillage tiers ajoute du risque
- Support d’ingénierie — examinent-ils votre conception avant de chiffrer ? Un fournisseur qui saute la DFM vous coûtera plus cher en révisions
- Certifications qualité — ISO 9001 est la référence ; ISO 13485 pour le médical, IATF 16949 pour l’automobile
- Délais T1 transparents — demandez un engagement, pas une estimation
- Références — demandez des exemples dans votre secteur
La liste ci-dessus est la version courte. La liste de qualification fournisseur transforme chaque point en document que vous pouvez demander, et choisir un fournisseur de moulage par injection en Chine couvre l’évaluation commerciale. Le périmètre et la validité des certifications comptent plus que le logo du certificat — notre page certifications indique les deux pour ISO 9001 et ISO 13485.
Défauts Courants du Moulage par Injection et Comment les Éviter
| Défaut | Cause | Prévention |
|---|---|---|
| Retassures | Sections épaisses, pression de compactage insuffisante | Épaisseur de paroi uniforme, bon dimensionnement du point d’injection |
| Déformation | Refroidissement non uniforme, géométrie asymétrique | Refroidissement équilibré, bon choix de matériau |
| Remplissage incomplet | Pression ou volume d’injection insuffisant | Dimensionnement du point d’injection, réglages process corrects |
| Bavures | Force de fermeture insuffisante, moule usé | Fermeture correcte, maintenance du moule |
| Lignes de soudure | Rencontre de flux après contournement d’un obstacle | Repositionnement du point d’injection, changement de matériau |
| Brûlures | Air emprisonné, vitesse d’injection excessive | Évents, optimisation de la vitesse d’injection |
Chaque défaut a son guide de dépannage dédié : retassures, déformation, lignes de soudure, stries et stries argentées, plus une vue d’ensemble des défauts pour les remplissages incomplets, les bavures et les brûlures. Les problèmes dimensionnels constituent une catégorie distincte — tolérances du moulage par injection explique ce qu’une tolérance DIN 16901 autorise réellement.
Démarrer avec JBRplas
JBRplas fournit une analyse DFM (Design for Manufacturability) gratuite avec chaque devis. Envoyez-nous votre fichier 3D et votre plan 2D et recevez un rapport DFM sous 2–3 jours ouvrés — sans frais et sans obligation.
Ce que cette analyse couvre est décrit dans le guide DFM ; pour la plage de machines et la capabilité process, voir les services de moulage par injection.