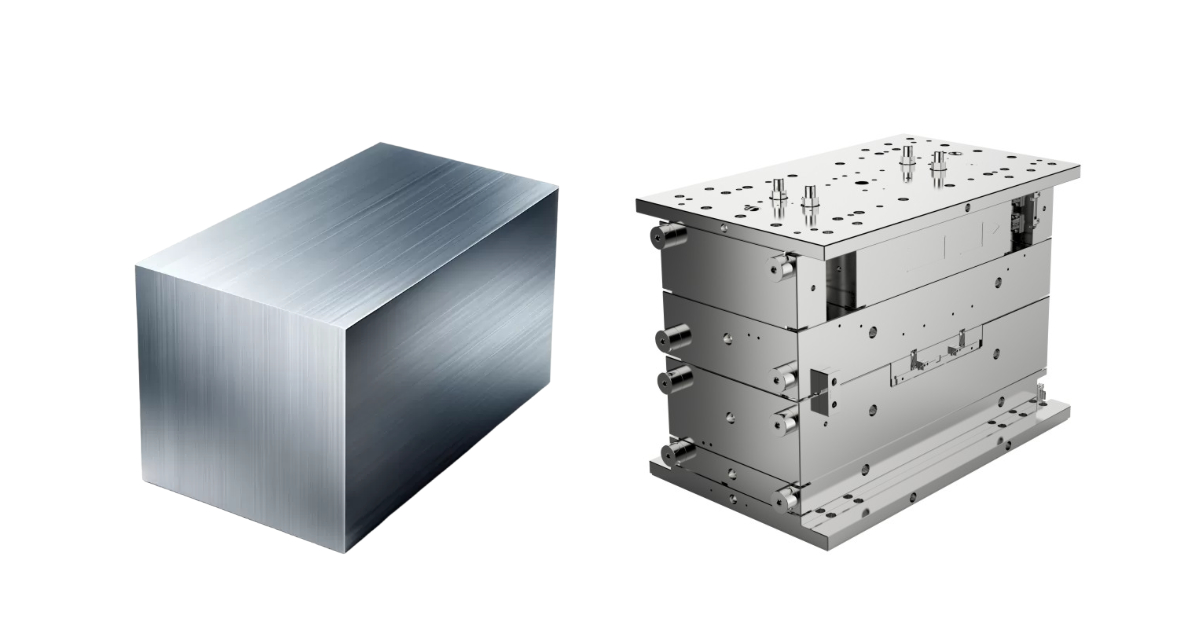
Comment Fonctionne la Fabrication de Moules — Du Bloc d'Acier à l'Outil de Production
Un client nous a un jour envoyé un fichier de pièce avec cette note : « Nous achetons cette pièce à un atelier de moulage local depuis trois ans. Ils nous répètent que le moule a besoin de maintenance. Pouvez-vous regarder le moule ? »
Nous l’avons ouvert. Les éjecteurs étaient bloqués. Les canaux de refroidissement n’avaient pas été nettoyés depuis la construction du moule. Le point d’injection avait été agrandi à la lime — une modification sur site qui avait définitivement altéré l’équilibre de remplissage. Le moule avait quatre ans et avait produit peut-être 80 000 cycles. Un moule de production correctement construit doit atteindre 500 000 cycles avant sa première révision majeure.
Le moule n’était pas usé. Il avait été construit de travers dès le départ.
Comprendre comment un moule à injection plastique est réellement fabriqué — la séquence des opérations, l’équipement, les nuances d’acier, les contrôles qualité — vous aide à évaluer les fournisseurs, à poser les bonnes questions pendant la revue DFM et à comprendre ce pour quoi vous payez. Ce guide parcourt l’ensemble du processus de fabrication de moules, d’un bloc d’acier à un outil prêt pour la production.
Qu’est-ce qu’un Moule à Injection ?
Un moule à injection est un outil de précision qui transforme le plastique fondu en une forme spécifique sous haute pression. Ce n’est pas une pièce unique de métal. C’est un assemblage de plaques d’acier, d’inserts et de composants usinés avec précision, qui doivent fermer, remplir, refroidir, ouvrir et éjecter — de manière répétée, à des temps de cycle mesurés en secondes, pendant des centaines de milliers de cycles.
Un moule standard à deux plaques et canal froid se compose de :
| Composant | Fonction |
|---|---|
| Empreinte (côté A) | Moitié fixe — forme la surface extérieure de la pièce. Montée sur le plateau fixe. |
| Noyau (côté B) | Moitié mobile — forme la surface intérieure et contient le système d’éjection. Monté sur le plateau mobile. |
| Buse de carotte | Point d’entrée où la buse d’injection s’appuie contre le moule |
| Système de canaux | Canaux qui distribuent la matière fondue de la carotte vers chaque point d’injection |
| Points d’injection | Ouvertures étroites où la matière entre dans chaque empreinte |
| Canaux de refroidissement | Passages percés ou fraisés pour la circulation d’eau ou d’huile — évacuent la chaleur de l’acier |
| Système d’éjection | Éjecteurs, lames, douilles ou plaques de démoulage qui poussent la pièce solidifiée hors du noyau |
| Tiges de rappel | Tiges à ressort qui rétractent le système d’éjection à la fermeture du moule |
| Système de guidage | Colonnes et douilles de guidage qui alignent les moitiés noyau et empreinte à la fermeture |
| Évents | Canaux peu profonds (0,01–0,03 mm) au plan de joint pour laisser l’air s’échapper |
Les moules à canal chaud remplacent le canal froid par une répartition chauffée — supprimant le canal comme déchet, réduisant le temps de cycle et améliorant la qualité du point d’injection. Les moules multi-empreintes reproduisent la même géométrie d’empreinte plusieurs fois pour produire plusieurs pièces par cycle. Les moules famille combinent différentes géométries de pièces dans un seul moule — courant pour les assemblages. Chaque configuration change l’approche de fabrication.
Phase 1 : Conception du Moule
La fabrication d’un moule commence sur écran, pas dans l’atelier. La phase de conception produit un modèle 3D complet de l’outil — chaque plaque, insert, composant et canal — avant qu’une seule pièce d’acier ne soit coupée.
La Revue DFM
La phase de conception commence par une analyse Design for Manufacturability (DFM) de la pièce du client. Le concepteur de moule évalue :
- Emplacement du plan de joint. Là où les deux moitiés du moule se séparent. Il détermine quelles surfaces vont à l’empreinte et quelles surfaces vont au noyau. Un plan de joint mal choisi crée des lignes de joint visibles sur les surfaces cosmétiques ou rend la pièce impossible à éjecter.
- Position et type du point d’injection. Point d’injection en bord, en tunnel, ponctuel ou à obturateur. L’emplacement du point d’injection détermine le motif de remplissage, la position de la ligne de soudure et l’emplacement de la trace de point d’injection.
- Adéquation de l’angle de dépouille. Toute surface parallèle à l’ouverture du moule a besoin de dépouille. Le concepteur vérifie la dépouille par rapport aux exigences de texture de surface — une texture plus profonde demande plus de dépouille.
- Identification des contre-dépouilles. Les formes qui empêchent l’éjection en tirage direct nécessitent des tiroirs, des poussoirs inclinés ou des noyaux escamotables. Chaque mécanisme de contre-dépouille ajoute du coût d’outillage et de la complexité de maintenance.
- Faisabilité de l’implantation du refroidissement. Le concepteur vérifie si un refroidissement régulier est atteignable pour la géométrie de la pièce — nervures profondes, bossages hauts et sections épaisses créent des points chauds qui allongent le temps de cycle.
- Placement des éjecteurs. Le concepteur place les éjecteurs sur des surfaces non cosmétiques et vérifie une surface d’éjection suffisante pour l’effort d’éjection attendu.
Un rapport DFM est retourné au client avec des recommandations précises. Aucun acier n’est coupé tant que le client n’a pas approuvé la conception du moule.
Conception 3D du Moule
Une fois la DFM approuvée, le concepteur construit l’assemblage 3D complet du moule en CAO (généralement NX, SolidWorks ou Creo). Le résultat n’est pas seulement un modèle — c’est le jeu d’instructions de fabrication :
- Plans de chaque plaque d’acier avec les références d’usinage et les tolérances
- Modèles d’électrodes pour l’EDM (la forme négative qui sera brûlée dans l’acier)
- Tracé des canaux de refroidissement avec les positions d’entrée et de sortie
- Implantation du système d’éjection avec diamètres, longueurs et positions des éjecteurs
- Plans d’assemblage montrant les relations entre composants et les positions de fixation
Un moule de production à une empreinte pour une pièce de la taille d’un boîtier de smartphone contient typiquement 80–150 composants individuels. Chacun d’eux est modélisé, coté et tolérant avant le début de l’usinage.
Phase 2 : Sélection de l’Acier
La nuance d’acier détermine la dureté du moule, sa résistance à l’usure, sa résistance à la corrosion, sa polissabilité et sa conductivité thermique — et son coût. Le choix est piloté par le volume de production, la matière et les exigences d’état de surface.
| Nuance d’Acier | Dureté (HRC) | Utilisation Typique |
|---|---|---|
| P20 | 28–32 (pré-trempé) | Outillage de production polyvalent. Bonne usinabilité. Choix standard pour la plupart des programmes. |
| H13 | 48–52 (trempé) | Production grande série (>500K cycles). Excellente résistance à l’usure aux températures élevées. Standard pour les programmes automobiles. |
| S136 / 420SS | 48–52 (trempé) | Inoxydable. Haute polissabilité (miroir SPI A1). Résistant à la corrosion. Requis pour le PVC, les grades ignifugés et les applications médicales/optiques. |
| NAK80 | 38–42 (pré-trempé) | Excellente polissabilité sans trempe. Utilisé pour les surfaces cosmétiques haute brillance — électronique grand public, façades d’électroménager. |
| 718H | 33–38 (pré-trempé) | Variante P20 améliorée avec une meilleure polissabilité. Polyvalent avec capacité cosmétique. |
| Aluminium (7075-T6) | — | Outillage prototype et pont uniquement. Usinage rapide. Durée de vie typique : 5 000–20 000 cycles. |
Considérations liées à la matière :
- Résines chargées fibre de verre (PA66-GF30, PBT-GF30) : elles exigent de l’acier trempé (H13 minimum). Les fibres de verre sont abrasives — elles usent un outillage aluminium en quelques milliers de cycles.
- PVC et grades ignifugés : ils libèrent des gaz corrosifs pendant le moulage. Acier inoxydable (S136) ou empreintes chromées requis.
- Pièces optiques et cosmétiques haute brillance : S136 ou NAK80 avec polissage complet. Tout acier présentant de la porosité ou des inclusions se verra sur la surface de la pièce.
Chez JBRplas, l’acier est contrôlé à réception pour la dureté et la composition. Chaque bloc est marqué de son numéro de coulée et enregistré au dossier du projet moule — traçable de l’aciérie au moule fini.
Phase 3 : Usinage CNC d’Ébauche
Avec la conception approuvée et l’acier sélectionné, l’usinage commence. La première étape est l’ébauche — enlever le gros de la matière pour créer la géométrie approximative de l’empreinte et du noyau.
L’ébauche CNC utilise des fraises carbure à vitesses d’avance élevées. L’objectif est la vitesse d’enlèvement de matière, pas l’état de surface. L’ébauche laisse 0,3–0,5 mm de surépaisseur sur toutes les surfaces pour les opérations de finition ultérieures.
Sur un moule de la taille d’une boîte à chaussures, l’ébauche peut durer 2–6 heures par plaque. Pour les moules automobiles plus grands, l’ébauche peut tourner en continu pendant 20–40 heures.
Paramètres clés pendant l’ébauche :
- Pas de recouvrement : 50–70 % du diamètre d’outil pour l’enlèvement de matière en masse
- Profondeur de passe : 0,5–2,0 mm par passe, selon le diamètre d’outil et la dureté de l’acier
- Lubrification : arrosage abondant pour P20 et NAK80 ; soufflage d’air ou MQL pour les aciers trempés (risque de choc thermique)
Après l’ébauche, l’empreinte et le noyau sont reconnaissables mais rugueux — les marques d’outil sont visibles, la tolérance dimensionnelle est de ±0,1 mm et l’état de surface est grossier.
Phase 4 : EDM — Usinage par Électroérosion
Le fraisage CNC ne coupe que ce que l’outil peut atteindre. Les coins intérieurs vifs, les rainures profondes et étroites et les formes inaccessibles à une fraise exigent l’EDM — un procédé qui enlève le métal par décharge électrique contrôlée (érosion par étincelles) plutôt que par coupe mécanique.
EDM par Enfonçage
Une électrode en graphite ou en cuivre — usinée à la forme négative de la caractéristique — est descendue dans la pièce en acier. Un courant continu pulsé saute l’écart entre l’électrode et l’acier, vaporisant le métal une particule microscopique à la fois. Le diélectrique (généralement de l’huile minérale) refroidit la zone d’étincelle et évacue les particules érodées.
L’EDM par enfonçage sert à :
- Des nervures profondes plus étroites qu’une fraise ne peut atteindre
- Des coins intérieurs vifs (le CNC laisse un rayon égal au rayon d’outil)
- Du texte et des logos sur la surface de l’empreinte
- Des géométries complexes impossibles à usiner avec un outil tournant
Un même moule peut exiger 5–15 électrodes sur mesure, chacune usinée à une géométrie spécifique et utilisée pour une forme spécifique. L’usure des électrodes est prise en compte — les cotes critiques utilisent des électrodes d’ébauche et de finition, l’électrode de finition n’enlevant que 0,02–0,05 mm.
EDM à Fil
Un fil de laiton ou de laiton zingué, alimenté en continu (diamètre 0,1–0,3 mm), coupe l’acier trempé avec une précision de ±0,003 mm. Utilisé pour :
- Les surfaces de fermeture de précision où le noyau et l’empreinte se rencontrent
- Les trous d’éjecteurs et les alésages de colonnes de guidage
- Les ouvertures et fentes fines
L’EDM à fil peut couper de l’acier déjà trempé à 50 HRC et plus — ce qu’aucune fraise ne fait économiquement — ce qui en fait la méthode standard pour les trous d’éjecteurs et les formes de précision dans l’acier à outils trempé.
Phase 5 : Finition CNC et Fraisage Dur
Après l’EDM, l’empreinte et le noyau retournent au CNC pour la finition — la passe finale qui amène les surfaces à la tolérance dimensionnelle et à l’état de surface.
La finition utilise des fraises boule de plus petit diamètre (R0,5 à R3) avec un pas de 0,05–0,15 mm entre les passes. L’objectif passe de l’enlèvement de matière à la qualité de surface. Une passe de finition typique sur une empreinte de la taille d’un smartphone dure 4–12 heures.
Le fraisage dur — usinage de finition sur de l’acier déjà trempé à 48–52 HRC — est réalisé avec des outils carbure micro-grain à vitesses de broche élevées (15 000–40 000 tr/min) et très faible profondeur de passe (0,02–0,05 mm). Le fraisage dur atteint directement une tolérance de ±0,005 mm sur acier trempé, ce qui réduit le travail d’EDM nécessaire et élimine le besoin d’usinage après trempe sur certaines formes.
À ce stade, les surfaces d’empreinte et de noyau sont à la tolérance dimensionnelle. L’état de surface est typiquement SPI B-2 (finition fraisée fine) — utilisable tel quel pour de nombreuses pièces industrielles, et prêt pour le polissage sur les applications cosmétiques.
Phase 6 : Rectification
La rectification plane produit des surfaces planes, parallèles et d’équerre sur les plaques de moule — les plans de référence de précision qui déterminent comment le moule s’assemble et ferme.
Chaque plaque de la pile de moule — plaque de serrage, plaque d’empreinte, plaque de noyau, plaque d’appui, blocs d’espacement, plaques d’éjection — passe par la rectification plane sur ses deux faces. Les exigences sont :
- Planéité : 0,01 mm sur 300 mm
- Parallélisme : 0,01 mm entre faces
- Équerrage : 0,01 mm entre bords adjacents
Des plaques non parallèles font fermer le moule de travers — créant de la bavure d’un côté, un effort de serrage excessif de l’autre. La rectification est l’opération qui fait la différence entre un moule qui tourne sans bavure et un moule qui se bat avec la presse.
La rectification de précision sert aussi à :
- Faces des éjecteurs (affleurantes ou légèrement en retrait)
- Faces et surfaces de guidage des tiroirs
- Faces des inserts de point d’injection
- Surfaces de fermeture (surfaces d’appui noyau-empreinte)
Phase 7 : Polissage
Pour les pièces exigeant des surfaces cosmétiques — électronique grand public, façades d’électroménager, habillages intérieurs automobiles — l’empreinte et le noyau doivent être polis jusqu’à un fini miroir ou quasi miroir. Le polissage est un procédé manuel : un polisseur qualifié utilise pâte diamantée, pierres de polissage et outils rotatifs, en progressant par granulométries successives.
Normes de fini SPI (Society of the Plastics Industry) :
| Grade SPI | Fini | Méthode | Application Typique |
|---|---|---|---|
| A-1 | Diamant #1 — 0–1μm Ra | Composé diamant grade #3 | Lentilles optiques, pièces transparentes |
| A-2 | Diamant #2 — 0,025μm Ra | Composé diamant grade #6 | Boîtiers cosmétiques haute brillance |
| A-3 | Diamant #3 — 0,05μm Ra | Composé diamant grade #15 | Électronique grand public brillante |
| B-1 | Papier 600 | Pierre à grain fin | Boîtiers semi-brillants |
| B-2 | Papier 400 | Pierre à grain moyen | Fini industriel mat |
| B-3 | Papier 320 | Pierre à grain grossier | Pièces non cosmétiques |
| C-1 | Pierre 600 | — | Industriel général |
| C-2 | Pierre 400 | — | Surfaces cachées uniquement |
Un polissage SPI A-2 complet sur une empreinte de la taille d’un smartphone prend 8–16 heures de travail manuel qualifié. Chaque étape de polissage enlève de la matière — le polisseur doit maintenir la tolérance dimensionnelle tout en améliorant l’état de surface, ce qui demande une mesure et un jugement constants.
Pour les surfaces texturées (VDI ou Mold-Tech), le polissage est suivi d’une gravure chimique — un procédé photorésist et acide qui crée un motif de texture contrôlé. La profondeur de texture détermine l’angle de dépouille requis (une texture plus profonde demande plus de dépouille pour démouler).
Phase 8 : Assemblage et Ajustage
Une fois toutes les plaques usinées, rectifiées et polies, le moule est assemblé. Ce n’est pas une opération de boulonnage. C’est un processus d’ajustage — chaque composant mobile est contrôlé en jeu, alignement et fonction.
Séquence d’assemblage :
- Test de pression du circuit de refroidissement. Les canaux de refroidissement sont mis sous pression d’eau ou d’air pour vérifier l’absence de fuite aux raccords et aux intersections croisées.
- Montage de l’empreinte et du noyau. Les inserts usinés sont montés dans leurs logements dans les plaques d’empreinte et de noyau. Les goupilles de positionnement et les vis à tête cylindrique assurent le positionnement.
- Assemblage du système d’éjection. Éjecteurs, tiges de rappel et ressorts sont montés. Chaque éjecteur doit coulisser librement dans son alésage — un coincement indique un désalignement à corriger.
- Installation des tiroirs et poussoirs. Les tiroirs et poussoirs sont installés et manœuvrés à la main. Le séquencement et la course sont vérifiés.
- Alignement du système de guidage. Les colonnes et douilles de guidage sont contrôlées — le moule doit fermer sans à-coup, sans coincement ni interférence.
- Vérification des évents. Les canaux d’évent au plan de joint et autour des éjecteurs sont inspectés.
- Contrôle de fermeture complet. Le moule est fermé sous faible pression. L’ajusteur contrôle le contact régulier au plan de joint au bleu de Prusse — un contact irrégulier indique un problème de parallélisme ou de planéité.
Le moule assemblé est ensuite monté sur la presse à injection désignée pour le premier essai.
Phase 9 : Essai Moule — T1
Le T1 (premier essai) est le moment où des mois de conception et d’usinage rencontrent le plastique chaud pour la première fois. C’est une étape de vérification — pas une série de production.
Ce qui se passe au T1 :
- Développement des paramètres. L’ingénieur procédé établit la pression d’injection initiale, la pression de maintien, la température matière, la température moule, le temps de refroidissement et le temps de cycle. C’est la fenêtre de procédé de départ — elle sera affinée au T2 puis en production.
- Analyse de remplissage. Des pièces courtes (remplissages volontairement incomplets) sont moulées pour vérifier l’emplacement du point d’injection et le motif de remplissage. L’ingénieur vérifie que les fronts de matière se rejoignent aux emplacements de ligne de soudure attendus.
- Contrôle dimensionnel. Les pièces T1 sont mesurées sur MMT par rapport au plan. Toutes les cotes sont enregistrées. Les cotes hors tolérance sont identifiées pour correction du moule.
- Inspection visuelle. L’état de surface, la trace de point d’injection, les marques d’éjecteurs, la visibilité des lignes de soudure, la bavure et les retassures sont documentés.
- Test fonctionnel. Les encliquetages sont testés, les filetages contrôlés au calibre go/no-go, l’ajustement d’assemblage vérifié avec les composants homologues.
Le rapport T1 documente tout : paramètres machine, temps de cycle, poids de pièce, cotes, photographies des pièces et des zones de défaut, et une liste d’actions de correction du moule.
Les clients doivent s’attendre à des pièces T1 proches de la cible mais pas finales. Le moule n’a pas encore été ajusté. Les corrections dimensionnelles, les raffinements de point d’injection et les ajustements d’état de surface se font entre le T1 et le T2.
Phase 10 : Ajustements et T2
Sur la base du rapport T1, le moule retourne à l’atelier d’outillage pour y être ajusté :
- Corrections dimensionnelles. Si une forme est trop grande, de l’acier est enlevé de l’empreinte. Si elle est trop petite, le noyau est réduit. Les corrections sont typiquement de 0,02–0,10 mm.
- Raffinement du point d’injection. Si le déséquilibre de remplissage ou la trace de point d’injection est inacceptable, la géométrie du point d’injection est modifiée.
- Ajustements d’évent. Si des marques de brûlure ou des pièces courtes sont apparues, les évents sont approfondis ou des évents supplémentaires sont ajoutés.
- Réglage du système d’éjection. Si les marques d’éjection sont profondes ou si les pièces collent, les efforts d’éjection sont équilibrés.
- Raffinement du polissage. Si l’état de surface est sous la spécification, un polissage complémentaire est réalisé.
Un essai T2 suit — le moule ajusté tourne avec la même matière et les mêmes paramètres. Le T2 confirme que toutes les corrections sont efficaces et que la pièce est dans la spécification. Pour des pièces simples avec une conception de moule précise, le T2 est généralement le dernier essai avant la libération en production. Les pièces complexes peuvent nécessiter un T3.
Combien de Temps Prend la Fabrication d’un Moule ?
| Type de Moule | Conception | Usinage + EDM | Polissage | Assemblage + Essai | Total (Typique) |
|---|---|---|---|---|---|
| Simple, une empreinte (P20) | 3–5 j | 8–12 j | 1–3 j | 3–5 j | 15–25 j |
| Complexité moyenne (P20) | 5–8 j | 12–18 j | 3–5 j | 5–7 j | 25–38 j |
| Haute complexité (H13) | 8–12 j | 18–25 j | 5–10 j | 7–10 j | 38–57 j |
| Multi-empreintes (canal chaud) | 12–18 j | 25–35 j | 8–12 j | 10–14 j | 55–79 j |
Ce sont des jours ouvrés à partir de l’approbation de la conception. Le délai réel dépend de la géométrie, du nombre d’empreintes, de la nuance d’acier et de la charge actuelle de l’atelier. Une date T1 engagée est fournie à la commande — pas une estimation, un engagement.
Ce Qui Distingue un Bon Moule d’un Moule Moyen
Un moule qui produit 1 000 pièces acceptables, c’est facile. Un moule qui produit 500 000 pièces — de manière constante, avec une maintenance minimale, au temps de cycle annoncé — est le résultat de décisions prises à chaque phase de fabrication :
- Conception du refroidissement. Un moule mal refroidi ajoute 3–8 secondes à chaque cycle. À 500 000 cycles, cela fait 400–1 100 heures de presse supplémentaires. Le coût des canaux de refroidissement supplémentaires est récupéré dans les 50 000 premiers cycles.
- Évents. Des évents suffisants évitent les marques de brûlure et les pièces courtes. Des évents insuffisants créent des problèmes qu’aucun réglage de procédé ne peut corriger — le moule doit être démonté et repris.
- Équilibre d’éjection. Une éjection irrégulière déforme les pièces à chaque cycle. Un système d’éjection correctement équilibré répartit l’effort sur une surface suffisante pour que l’éjection ne laisse aucune marque permanente.
- Qualité de l’acier. Un acier qui n’a pas été correctement détendu avant usinage bougera pendant l’EDM et le traitement thermique. Un moule qui n’est pas stable dimensionnellement est un moule qui produit des pièces qui dérivent hors tolérance.
- Ajustage et alignement. Un ajustage lâche entre noyau et empreinte produit de la bavure — du plastique qui fuit dans le jeu du plan de joint. Un ajustage serré avec un mauvais alignement produit du grippage — du frottement métal sur métal qui endommage les deux moitiés. La différence est de quelques centièmes de millimètre et d’années d’expérience.
Questions Fréquentes
Puis-je fournir ma propre conception de moule ? Oui. Nous acceptons les conceptions fournies par le client et réalisons une revue de fabrication avant l’usinage. Si la revue identifie des problèmes — dépouille insuffisante, géométrie de contre-dépouille impossible, conflits de canaux de refroidissement — nous renvoyons une conception annotée pour votre approbation avant de couper l’acier.
Quelle est la différence entre un moule prototype et un moule de production ? Un moule prototype (aluminium ou P20 mou) est construit pour la vitesse et le coût — durée de vie typique 5 000–20 000 cycles. Un moule de production (H13 ou S136 trempé) est construit pour la longévité — durée de vie nominale 500 000 à 1 000 000+ cycles. Les moules prototypes utilisent un refroidissement plus simple, moins d’éjecteurs et peuvent ne pas inclure de fonctions comme le décarottage automatique ou le canal chaud. Les pièces sont dimensionnellement identiques. Le moule ne l’est pas.
Garantissez-vous le moule ? Garantie standard : 1 000 000 de cycles ou 1 an (au premier des deux termes) sur l’outillage de production P20 et H13. La garantie couvre les défauts de matière et la fabrication. Elle ne couvre pas les dommages dus à une utilisation incorrecte, à une matière contaminée ou au non-respect de la maintenance de routine. La garantie de durée de vie spécifique est documentée dans le contrat de fourniture du moule.
Pouvez-vous faire de la rétro-ingénierie d’un moule à partir d’une pièce existante ? Oui. Fournissez une pièce de référence et un plan 2D avec tolérances. Nous scannons la pièce dimensionnellement pour établir une base de référence, puis concevons et construisons un moule pour produire des pièces conformes à la pièce de référence dans la tolérance du plan.
Quelle documentation fournissez-vous avec un moule neuf ? Chaque moule est livré avec : plan d’assemblage du moule (2D), modèle 3D du moule (format STEP), schéma du circuit de refroidissement avec identification des entrées et sorties, plan d’implantation des éjecteurs, liste des pièces de rechange (éjecteurs, ressorts, joints toriques), programme de maintenance recommandé et fiche de réglage process initiale issue de l’essai T1.
Un moule n’est pas une marchandise. C’est un actif fabriqué avec précision qui détermine la qualité, le coût et la fiabilité de chaque pièce qu’il produit pour la décennie à venir. Le processus décrit ici — de la conception au T2 — est le standard chez JBRplas. Chaque moule que nous livrons a passé chacune de ces phases, documentée à chaque étape.
Soumettez votre fichier de pièce pour une analyse DFM gratuite et un devis moule →