Moulage par Injection de Précision en Salle Blanche — Pourquoi Température et Humidité Décident de Vos Tolérances
Un boîtier de terminal de paiement que nous moulons tient ±0,2 mm sur une piste de glissement de carte de 106 mm — une tolérance imposée par le client parce que la lecture de la piste magnétique échoue lorsque le guide dérive. La première pièce était conforme. Le moule a été validé. Huit mois plus tard, le même client signalait des échecs de lecture intermittents sur des appareils assemblés en hiver.
Rien n’avait changé dans le process. Même moule, même fiche de process, lot de matière traçable et conforme. Ce qui avait changé, c’est la température de la pièce au moment où elle est mesurée et au moment où elle est assemblée.
C’est exactement ce qu’un plan ne capture pas. Une cote sur un plan est un nombre unique. La cote d’une pièce plastique moulée est une fonction de la matière, de sa température actuelle et de sa teneur en humidité actuelle.
Pourquoi la Cote d’une Pièce Moulée N’est Pas une Valeur Fixe
L’acier tient ses cotes. Le plastique non. Deux mécanismes déplacent une pièce après le démoulage, et tous deux sont continus et non ponctuels.
Dilatation thermique
Tout thermoplastique a un coefficient de dilatation thermique linéaire environ un ordre de grandeur supérieur à celui de l’acier. Valeurs typiques, en µm/m·K mesurés dans le sens d’écoulement :
| Matière | Coefficient typique (µm/m·K) | Remarque |
|---|---|---|
| PEEK | 40–50 | Les grades chargés, plus bas |
| PC | 65–70 | Amorphe, isotrope |
| ABS | 70–100 | Amorphe |
| PA66 (non chargé, sec) | 70–100 | Augmente fortement avec l’humidité |
| PBT | 70–100 | Semi-cristallin |
| POM | 100–120 | Semi-cristallin |
| PP (non chargé) | 100–180 | Le plus élevé des thermoplastiques techniques courants |
| PA66-GF30 | 20–40 sens flux / 60–100 travers | Fortement anisotrope |
Les valeurs varient selon le grade, le paquet d’additifs et la direction. Prenez la donnée sur la fiche technique de la matière, pas dans un tableau comme celui-ci.
L’arithmétique est simple et peu indulgente :
ΔL = L × α × ΔT
Une variation ambiante de 10 °C déplace une cote de 106 mm de :
| Cote | Matière | ΔT = 10 °C | Bande de tolérance | Part de la bande |
|---|---|---|---|---|
| Fente de bandelette de 6,10 mm | ABS (médical) | 0,004–0,006 mm | ±0,03 mm | 7–10 % |
| Ø 32,6 mm de corps de sonde | PEEK | 0,013–0,016 mm | ±0,05 mm | 13–16 % |
| Piste de glissement de 106 mm | PC | 0,069–0,074 mm | ±0,2 mm | 17–19 % |
| Piste de glissement de 106 mm | POM | 0,106–0,127 mm | ±0,2 mm | 27–32 % |
| Piste de glissement de 106 mm | PP (non chargé) | 0,106–0,191 mm | ±0,2 mm | 27–48 % |
Les trois premières lignes sont de vraies pièces JBRplas : la fente de bandelette à ±0,03 mm du boîtier d’un lecteur de glycémie, le corps de sonde en PEEK du boîtier d’un capteur de qualité d’eau et la piste de glissement du boîtier d’un terminal POS.
Deux conclusions découlent de ce tableau, et elles tirent en sens opposé.
La dérive ambiante évolue avec la taille de la pièce. Une cote de 6 mm remarque à peine une variation de 10 °C — 0,005 mm pour une bande de 0,06 mm. Une cote de 106 mm la remarque beaucoup. C’est pourquoi les problèmes de précision se concentrent sur les grandes pièces et sur les cotes qui couvrent toute la longueur. Les petites cotes sont relativement sûres ; la longueur hors tout, l’entraxe entre perçages et la planéité sur un grand axe ne le sont pas.
Le choix de matière peut peser plus que le process de moulage. Remplacer un PP non chargé par du PC sur la même cote de 106 mm multiplie presque par trois la dérive induite par l’ambiance. Si le choix de matière a été dicté par le coût et que la tolérance provient d’une conception antérieure, les deux décisions peuvent être contradictoires. Le compromis vu du côté de la sélection est traité dans notre guide de sélection des matières.
La température de référence de la mesure
La métrologie dimensionnelle internationale utilise une température de référence de 20 °C (ISO 1). Une pièce mesurée à 28 °C n’est pas mesurée à la température de référence : la lecture porte donc déjà un biais thermique avant même de considérer l’erreur de l’instrument.
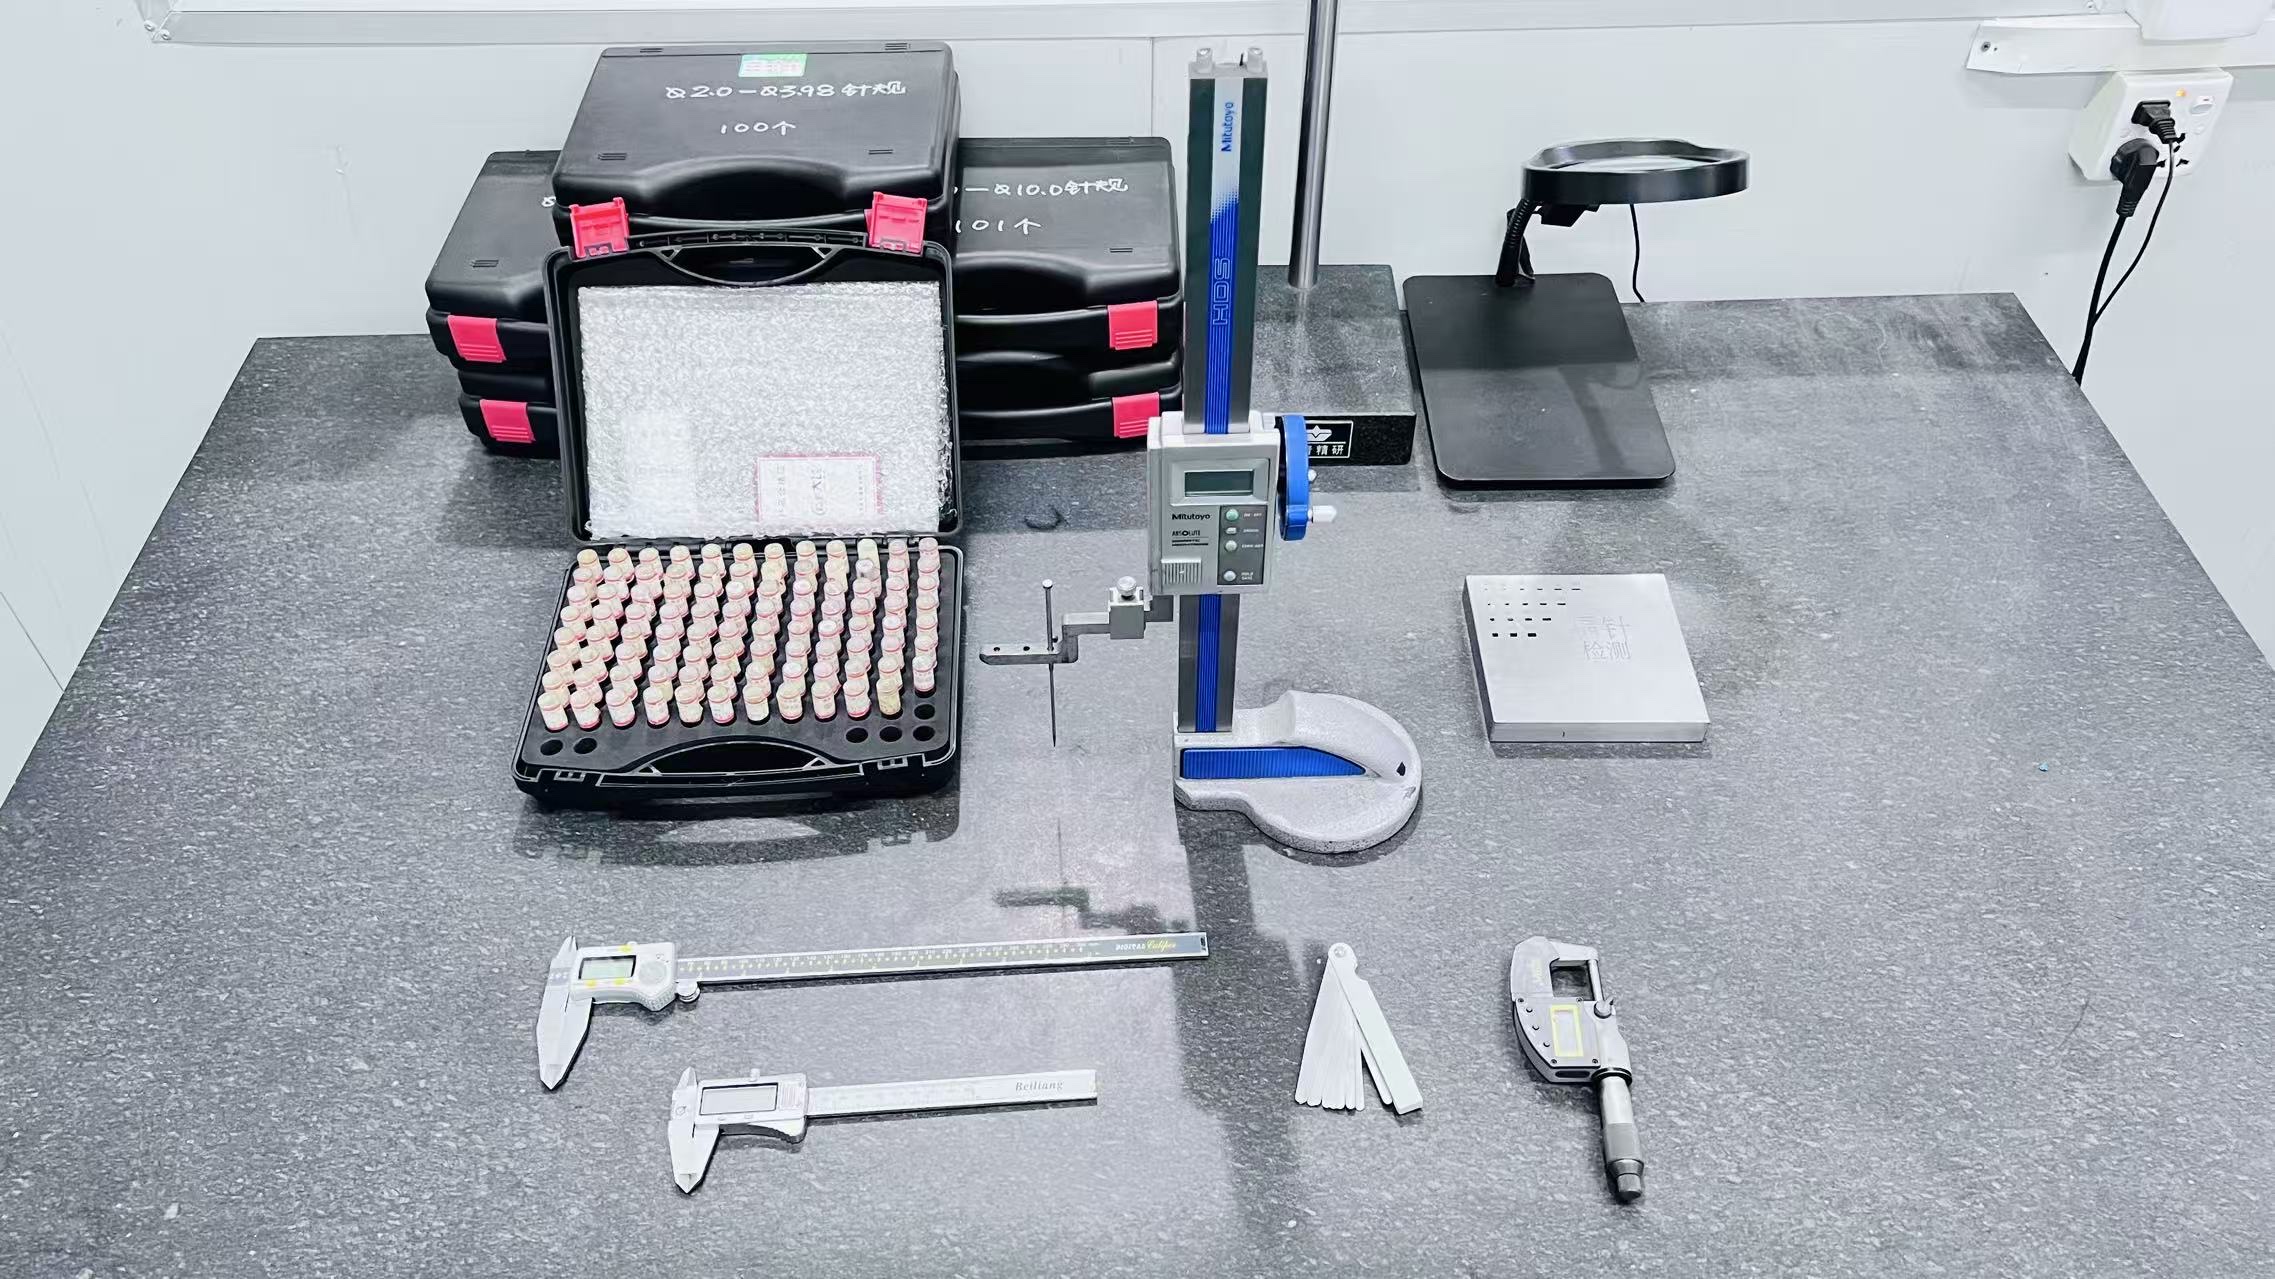
Prenons la même pièce PC de 106 mm. Mesurée en atelier à 28 °C plutôt qu’en salle de métrologie à 20 °C, la lecture est biaisée d’environ 0,05–0,06 mm. La MMT (CMM) de notre salle de métrologie est spécifiée à ±0,001 mm. Les projecteurs optiques sont spécifiés à ±0,005 mm.
L’instrument est donc environ 50 fois plus précis que l’erreur de température que l’on ignore. Acheter une meilleure MMT ne corrige pas une mesure faite dans la mauvaise salle.
L’humidité dans les plastiques hygroscopiques
Les polyamides, le PBT et le PC absorbent l’eau de l’air ambiant. L’eau absorbée agit comme un plastifiant : la pièce gonfle, et pour le PA66 l’effet sur les fortes épaisseurs suffit à dominer toute la discussion sur les tolérances. Une pièce PA66 mesurée sèche au démoulage et la même pièce mesurée après conditionnement à 23 °C / 50 % HR n’ont pas la même taille.
C’est un problème de spécification, pas de moulage. Le plan doit indiquer l’état de conditionnement dans lequel la tolérance s’applique — sinon le mouleur mesure sec, le client mesure conditionné, et les deux ont raison. Les normes et les erreurs types sont traitées dans notre guide des tolérances de moulage par injection, et le comportement à l’humidité du PA66 et du PA6 en particulier dans le guide du moulage du nylon.
Ce qu’une Cellule Climatisée Change Réellement
Une salle blanche est habituellement spécifiée pour la propreté. L’effet dimensionnel induit est la partie que l’on oublie, et il agit par trois mécanismes distincts.
1. Le moulage a lieu à température stable
Le retrait dépend de l’écart de température entre la matière fondue et l’empreinte. La température du moule elle-même est régulée par un circuit de thermo-régulation — mais ce circuit dissipe sa chaleur dans le local. Si le local varie de 15 °C entre un matin de janvier et un après-midi d’août, la régulation travaille sur une consigne mouvante et la température de surface de l’empreinte suit. Le retrait suit.
Mouler dans une cellule tempérée sort la variation ambiante de l’équation, et la fenêtre de process établie à la première pièce reste valable toute l’année.
2. La mesure a lieu à la température de référence
Notre cellule maintient 20–24 °C ±2 °C et 40–60 % HR. Une MMT ou un projecteur optique exploités dans cette salle mesurent à la température de référence ISO 1 ou proche, et les mesures successives restent comparables entre elles quelle que soit la saison.
3. La contamination est maîtrisée
C’est le point par lequel les fournisseurs de salles blanches commencent habituellement, et il compte pour une raison différente de la précision dimensionnelle. Des particules sur un contact de connecteur, une surface optique ou dans un chemin fluidique sont des défauts fonctionnels. Dans la cellule, nous gardons en outre la matière dans des trémies fermées sur un sécheur dédié, et les pièces sont mises en sachet et scellées dans l’enceinte contrôlée plutôt que transportées à travers un atelier.
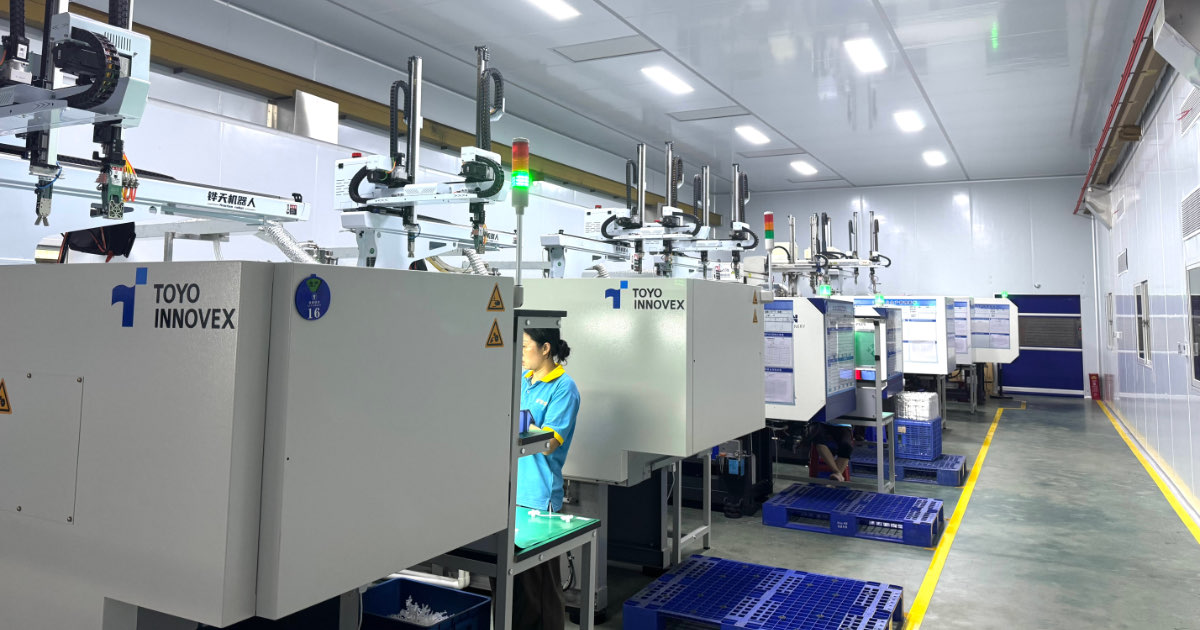
La spécification réelle de notre cellule ISO 8
| Paramètre | Spécification |
|---|---|
| Classe de propreté | ISO 8 / Classe 100 000 (ISO 14644-1) |
| Limite particulaire ≥0,5 µm | 3 520 000 particules/m³ |
| Limite particulaire ≥5,0 µm | 29 300 particules/m³ |
| Filtration | HEPA, 99,97 % à 0,3 µm |
| Pression d’air | Positive — flux vers l’extérieur |
| Température | 20–24 °C ±2 °C |
| Humidité relative | 40–60 % HR |
| Renouvellements d’air | Minimum 20 par heure |
| Surveillance | Compteur de particules, température, HR — relevés par poste |
| Presses | 90–250 t servohydrauliques dédiées, extraction robotisée |
| Manutention matière | Trémies fermées, sécheur dédié, pas de matière partagée |
| Conditionnement | Mise en sachet et scellage dans la cellule |
La cellule est décrite plus en détail sur notre page moulage en salle blanche, protocole personnel et habillement inclus.
Quelles Pièces en ont Besoin — et Lesquelles Non
Une salle blanche n’est pas automatiquement nécessaire pour des tolérances serrées, et affirmer le contraire serait une position commerciale et non d’ingénierie. Le tableau des dérives ci-dessus fournit la grille de décision : comparer la dérive attendue liée à l’ambiance à la bande de tolérance, et la considérer avec les autres sources de variation.
| Situation | Dérive liée à l’ambiance | Appréciation pratique |
|---|---|---|
| Grande pièce non chargée (>80 mm), tolérance ≤±0,1 mm | Élevée — peut dépasser 30 % de la bande | Climatisation et spécification du conditionnement sur le plan |
| Dispositif médical ou implant, toute tolérance | Moyenne à élevée | Cellule contrôlée nécessaire de toute façon pour la propreté |
| Surfaces optiques ou contacts de connecteur | Impact dimensionnel faible | Cellule contrôlée nécessaire pour la maîtrise particulaire |
| Grade chargé fibre de verre, tolérance serrée | Faible — anisotropie et lignes de soudure dominent | Conception du moule et position du seuil d’injection plus déterminants que l’ambiance ; salle de mesure stable néanmoins requise |
| Pièce amorphe (PC, ABS) à ±0,15 mm ou plus large | Faible | Atelier standard suffisant |
| Petites cotes sous 10 mm | Négligeable | Atelier standard suffisant |
Le résumé honnête : la climatisation achète la suppression d’une source de variation. Elle est déterminante lorsque la dérive représente une part importante de la bande et que le process tourne déjà près de sa limite de capabilité. Elle ne remplace ni un moule capable, ni un process stable, ni un plan correctement tolérancé.
Ce qu’il Faut Mettre sur le Plan
Si la discussion sur les tolérances doit porter sur l’ambiance, le plan doit le dire. Cinq éléments systématiquement omis :
1. Température de référence. Indiquez que les cotes s’appliquent à 20 °C, ou indiquez la température réelle à laquelle votre contrôle réception vérifiera la pièce.
2. État de conditionnement. Pour les PA, PBT et PC, précisez si la tolérance s’applique sec au démoulage ou après conditionnement selon ISO 291 (23 °C / 50 % HR) ou ISO 1110. Sans cela, la première pièce et le contrôle réception peuvent légitimement diverger.
3. Méthode et instrument de mesure. MMT, projecteur optique et instrument à contact donnent des chiffres différents sur la même cote, en particulier sur les pièces souples ou à paroi mince où l’effort de contact déforme la pièce. Une MMT à ±0,001 mm et un instrument manuel à ±0,02 mm ne sont pas interchangeables.
4. Système de références. Les tolérances n’ont pas de sens sans références définies. Sur les pièces moulées, la hiérarchie pratique est généralement un plot ou un plan de positionnement primaire, une cote de positionnement secondaire et la trace du seuil d’injection comme référence tertiaire.
5. Quelles cotes sont fonctionnelles et lesquelles sont de référence. Un plan qui tolérance toutes les cotes à égalité oblige le mouleur à poursuivre des cotes non fonctionnelles et ajoute du coût sans valeur. Identifiez les cotes fonctionnelles et laissez les autres en tolérance générale.
Les cotes impossibles à tenir quelle que soit la salle
Trois cas où un environnement plus étroit n’aide pas, et où il faut assouplir la tolérance ou modifier la conception :
- À travers une ligne de soudure. La matière qui remplit depuis deux directions se rejoint avec une résistance réduite et un retrait local imprévisible. Toute cote dont le trajet de mesure croise une ligne de soudure porte une variation qu’aucun contrôle climatique ne supprime.
- À travers le plan de joint. L’alignement des deux demi-moules, la variation de la force de fermeture et l’épaisseur de bavure ajoutent de la variation. Définissez de préférence les cotes critiques à l’intérieur d’un même demi-moule.
- Sur les surfaces libres. Les surfaces sans référence ni relation de positionnement avec le moule n’ont pas de référence contrôlée : des tolérances serrées y sont inapplicables.
Questions Fréquentes
Le moulage de précision nécessite-t-il une salle blanche ?
Non. De nombreuses pièces de précision sont moulées en atelier standard et mesurées dans une salle de métrologie tempérée. La salle blanche est requise lorsque la pièce exige en plus une maîtrise de la contamination — dispositifs médicaux, surfaces optiques, chemins fluidiques, contacts de connecteurs — ou lorsque la pièce est assez grande pour que la dérive thermique ambiante consomme une part significative de la bande de tolérance.
À quelle température faut-il mesurer les pièces moulées ?
20 °C est la température de référence internationale de la métrologie dimensionnelle (ISO 1). Mesurer à 20–24 °C maintient le biais thermique faible devant les bandes de tolérance usuelles. Si votre contrôle réception ne peut pas réguler la température, indiquez la température réelle de contrôle sur le plan afin que mouleur et client mesurent dans les mêmes conditions.
De combien un écart de 10 °C déplace-t-il réellement une pièce plastique ?
Cela dépend de la matière et de la longueur de la cote. Sur une cote PC de 106 mm, environ 0,07 mm. Sur la même longueur en POM ou PP non chargé, 0,10–0,19 mm. Sur une cote de 6 mm, moins de 0,01 mm. La dérive est proportionnelle à la longueur : c’est pourquoi les grandes pièces et les cotes sur toute la longueur sont celles qui échouent.
Peut-on tenir ±0,02 mm sur une pièce en nylon non chargé ?
Pas sur une grande cote. Le PA66 non chargé a un coefficient de dilatation d’environ 70–100 µm/m·K et absorbe l’humidité : une cote de 100 mm bouge de plus de 0,02 mm sur une simple variation modérée de température, avant même de considérer la variation de process. ±0,02 mm sur du nylon non chargé est réaliste sur de petites cotes avec un process maîtrisé et un état de conditionnement spécifié. Sur des cotes longues, soit la matière passe à un grade chargé fibre de verre, soit la tolérance est assouplie.
Quelle différence entre sec au démoulage et conditionné ?
Sec au démoulage signifie que la pièce est mesurée immédiatement après moulage, avant absorption de l’humidité ambiante. Conditionné signifie que la pièce a été maintenue à température et humidité définies jusqu’à stabilisation de la teneur en eau — généralement 23 °C / 50 % HR selon ISO 291. Sur le PA66, l’écart dimensionnel entre les deux états peut dépasser toute la bande de tolérance sur les fortes épaisseurs. Le plan doit préciser à quel état la tolérance s’applique.
Une salle blanche améliore-t-elle la précision dimensionnelle ?
Indirectement, et seulement sur des points précis. Elle supprime les variations de température ambiante du process de moulage, permet de mesurer à la température de référence et maintient l’humidité matière sous contrôle par un séchage dédié. Elle ne corrige ni un moule qui n’est pas capable, ni un process qui n’est pas stable, ni une tolérance que la matière ne peut pas tenir.
Comment Nous Fabriquons les Pièces de Précision dans la Cellule Contrôlée
Les cotes critiques sont suivies par SPC tous les 50–100 cycles, avec un Cpk par empreinte plutôt qu’une mesure sur une pièce isolée. La première pièce comprend un rapport dimensionnel complet de toutes les cotes du plan, mesuré sur une MMT SEREIN à ±0,001 mm avec un étalonnage raccordé aux étalons nationaux. Notre flux de contrôle complet est décrit sur la page qualité.
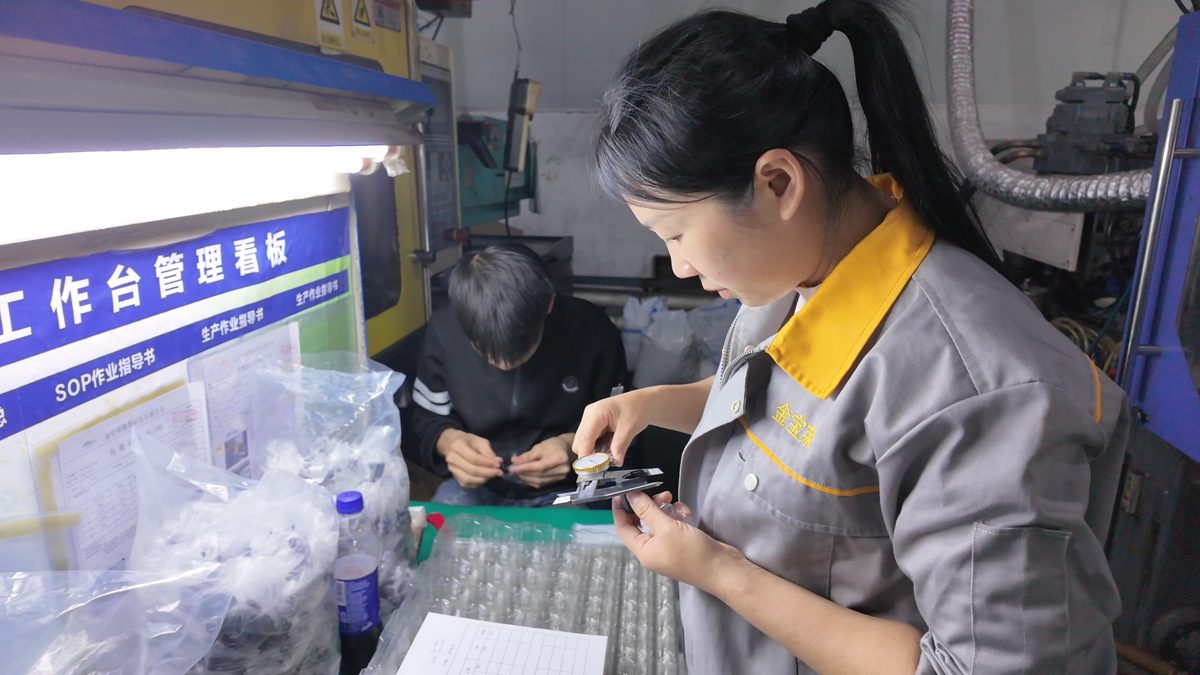
Pour les pièces qui cumulent tolérances serrées et exigence de propreté, la production tourne dans la cellule ISO 8 avec presses servohydrauliques dédiées, extraction robotisée et conditionnement scellé dans l’enceinte contrôlée. Le volet capabilité — tolérances jusqu’à ±0,02 mm avec Cpk ≥1,67 sur cotes validées — est traité sur la page moulage par injection de précision.
Avant de chiffrer une pièce de précision, nous examinons chaque cote tolérancée au regard de la matière, de la géométrie, de l’épaisseur de paroi, de la position du seuil d’injection et du refroidissement, et nous vous indiquons quelles cotes sont atteignables en production standard, lesquelles exigent un outillage premium et lesquelles ne sont tenables par aucun process. Cet examen est inclus dans chaque devis.
Envoyez votre plan et vos cotes tolérance pour une revue DFM →