Réduction des Coûts des Pièces Plastiques — Stratégies de Conception, de Procédé et d'Outillage pour Réduire le Coût Unitaire
Un ingénieur achats d’un façonnier reçoit un objectif de réduction de coût : ramener le coût unitaire d’un boîtier électronique en ABS moulé de ¥6,20 à ¥4,80 — une réduction de 23 % — sans modifier les dimensions extérieures de la pièce, le cahier des charges esthétique du client, ni le volume annuel de 120 000 pièces. La pièce est actuellement produite dans un moule à deux empreintes à canal froid sur une presse de 200 tonnes, avec un temps de cycle de 38 secondes. La matière est un ABS usage général à ¥18/kg. La pièce pèse 45 grammes et le canal froid ajoute 18 grammes par injection — 40 % du poids de la masse injectée est perdu dans le canal.
Le premier appel de l’ingénieur achats a été au fournisseur de matière, pour demander une baisse de prix sur l’ABS. Le fournisseur a proposé une remise de 5 % contre un engagement de volume annuel — de ¥18/kg à ¥17,10/kg. Cela réduit le coût unitaire de ¥0,04. L’objectif exige une réduction de ¥1,40.
La solution n’est pas une matière moins chère. C’est un procédé moins cher.
Où se trouve le coût — décomposition du coût par pièce
Le coût d’une pièce moulée par injection typique est dominé par la matière et le temps machine, pas par l’amortissement du moule :
| Élément de coût | Part typique du coût unitaire | Ce qui le détermine |
|---|---|---|
| Matière | 40–60 % | Poids de la pièce, prix de la matière, rebut de canal, pourcentage de broyat |
| Temps machine | 25–40 % | Temps de cycle, taux horaire de la presse, cavitation |
| Main-d’œuvre | 5–15 % | Besoin en opérateur, décarottage, opérations secondaires |
| Amortissement du moule | 5–10 % | Coût du moule ÷ volume total de production |
| Emballage et logistique | 2–5 % | Taille de la pièce, densité d’empilage, emballage export |
Les leviers sont la matière et le temps machine — ensemble 65–85 % du coût unitaire. Une réduction de 10 % du temps de cycle économise 2,5–4,0 % du coût unitaire. Une réduction de 10 % de la matière économise 4–6 %. Une réduction de 10 % du coût du moule économise 0,5–1,0 %. L’ordre d’attaque doit suivre le poids dans le coût.
Leviers de conception — la géométrie qui pilote le coût
Épaisseur de paroi — le multiplicateur du temps de cycle
L’épaisseur de paroi est le levier de coût le plus puissant en moulage par injection, parce qu’elle contrôle le temps de refroidissement, et le refroidissement domine le temps de cycle. Le temps de refroidissement évolue approximativement avec le carré de l’épaisseur de paroi :
| Épaisseur de paroi | Temps de refroidissement approximatif | Temps de cycle relatif | Coût unitaire relatif |
|---|---|---|---|
| 1,5 mm | 8–10 s | 100 % (référence) | 100 % (référence) |
| 2,0 mm | 14–18 s | 125–140 % | 110–120 % |
| 2,5 mm | 22–28 s | 155–175 % | 125–140 % |
| 3,0 mm | 32–40 s | 190–220 % | 150–170 % |
| 4,0 mm | 55–70 s | 285–350 % | 210–260 % |
Réduire la paroi nominale de 2,5 mm à 2,0 mm — si la structure le permet — réduit le temps de cycle d’environ 35–45 % et le coût unitaire de 20–30 %. Avant d’ajouter des nervures ou des goussets pour compenser la rigidité perdue, la question est de savoir si la paroi d’origine n’était pas surdimensionnée pour l’application. Beaucoup de pièces portent une épaisseur de paroi choisie par habitude (« on utilise toujours 2,5 mm pour les boîtiers ») plutôt que par analyse d’ingénierie. La décision de sélection des matériaux influence aussi l’épaisseur minimale viable : les matières chargées de fibres atteignent une rigidité équivalente avec des parois plus fines que les matières non chargées.
Le guide de conception des épaisseurs de paroi traite des compromis structurels ; le contexte de réduction des coûts y ajoute le raisonnement économique. Pour le boîtier ABS de l’ingénieur achats, réduire la paroi nominale de 2,5 mm à 2,0 mm — avec des nervures ciblées de 1,2 mm pour la rigidité — fait passer le temps de refroidissement de 24 à 16 secondes et le temps de cycle total de 38 à 28 secondes. Le coût du temps machine par pièce tombe de ¥1,90 à ¥1,40. Le poids de la pièce passe de 45 g à 38 g. Le coût matière tombe de ¥0,81 à ¥0,68. Économie combinée : ¥0,63 par pièce — près de la moitié de l’objectif de ¥1,40, pour un seul changement de conception.
Sélection des matériaux — prix au kilo contre performance
Le prix au kilogramme est ce que les achats voient. Le coût matière par pièce est ce qui compte — et il est déterminé par le volume de la pièce, pas par son seul poids :
| Matière | Prix ($/kg) | Masse volumique (g/cm³) | Coût relatif par cm³ | Remarques |
|---|---|---|---|---|
| PP (usage général) | $2,00 | 0,91 | $0,0018 | Coût le plus bas par cm³ |
| ABS (usage général) | $3,50 | 1,05 | $0,0037 | Référence de comparaison |
| PC | $5,00 | 1,20 | $0,0060 | 62 % de plus que l’ABS par cm³ |
| PC/ABS | $4,50 | 1,14 | $0,0051 | 38 % de plus que l’ABS par cm³ |
| PA6 (non chargé) | $4,00 | 1,14 | $0,0046 | Masse volumique proche, coût légèrement supérieur |
| PA6 (30 % VF) | $5,50 | 1,37 | $0,0075 | Masse volumique et prix plus élevés = 2× l’ABS |
| POM | $5,00 | 1,41 | $0,0071 | La masse volumique élevée amplifie le prix |
| PEEK (non chargé) | $90,00 | 1,32 | $0,119 | 32× le coût de l’ABS par cm³ |
Une substitution du PC par de l’ABS économise à la fois sur le prix au kilogramme et sur la masse volumique. Mais la substitution doit être structurellement valide — le PC a probablement été retenu pour une raison (résistance aux chocs, température de fléchissement sous charge, transparence). La réduction valide du coût matière ne consiste pas à remplacer une matière par une moins chère, mais à vérifier que la matière actuelle n’est pas sur-spécifiée pour l’application.
Cavitation — les économies d’échelle
Ajouter des empreintes réduit le coût du temps machine par pièce en répartissant le taux horaire de la presse sur plus de pièces par cycle. Mais cela augmente le coût du moule et le tonnage de presse requis :
| Empreintes | Coût relatif du moule | Tonnage de presse | Pièces par heure (cycle de 30 s) | Coût machine relatif par pièce |
|---|---|---|---|---|
| 1 | 100 % (référence) | Le plus bas | 120 | 100 % |
| 2 | 150–180 % | +10–20 % | 240 | 50–55 % |
| 4 | 220–280 % | +20–40 % | 480 | 28–35 % |
| 8 | 350–450 % | +40–60 % | 960 | 15–22 % |
| 16 | 550–700 % | +60–100 % | 1 920 | 8–13 % |
Le point de bascule économique — le moment où le surcoût du moule est justifié par l’économie de temps machine par pièce — dépend du volume total de production. Pour les 120 000 pièces par an de l’ingénieur achats :
| Empreintes | Coût du moule (est.) | Coût machine/pièce | Amortissement du moule/pièce (sur 3 ans) | Coût total/pièce |
|---|---|---|---|---|
| 2 (actuel) | ¥45 000 | ¥1,90 | ¥0,13 | ¥2,03 |
| 4 | ¥72 000 | ¥1,05 | ¥0,20 | ¥1,25 |
| 8 | ¥108 000 | ¥0,57 | ¥0,30 | ¥0,87 |
Passer d’un moule à deux empreintes à un moule à quatre empreintes augmente le coût du moule de ¥27 000 mais réduit le coût machine par pièce de ¥0,85 — un délai de retour d’environ 32 000 pièces, soit environ trois mois à 120 000 pièces par an.
Leviers de procédé — l’équation du temps machine
Optimisation du temps de cycle
Le temps de cycle se décompose en injection, compactage/maintien, refroidissement et ouverture/fermeture/éjection du moule. Chaque phase présente un potentiel d’optimisation :
| Phase | Part typique | Leviers d’optimisation |
|---|---|---|
| Injection | 5–10 % | Vitesse d’injection, taille du point d’injection, température de matière |
| Compactage/maintien | 10–20 % | Étude de scellement du seuil ; ne pas sur-compacter |
| Refroidissement | 50–70 % | Épaisseur de paroi, température du moule, conception des canaux de refroidissement |
| Ouverture/fermeture/éjection | 10–15 % | Réglages de vitesse de presse, course d’éjection, intégration robot |
La phase de refroidissement domine — et elle est pilotée principalement par la conception de la pièce (épaisseur de paroi), pas par les réglages du procédé. Un système de refroidissement conforme peut réduire le temps de refroidissement de 20–40 % dans les noyaux profonds ou les empreintes à géométrie complexe, en rapprochant les canaux de refroidissement de la surface de l’empreinte. Le coût de l’insert à refroidissement conforme est généralement récupéré par les économies de temps de cycle en 50 000–150 000 cycles, selon la géométrie de la pièce et le taux horaire de la presse.
Pour la phase de compactage/maintien, le gaspillage le plus courant est un temps de maintien excessif. L’étude de scellement du seuil décrite plus haut identifie le temps de maintien minimal qui produit une pièce entièrement compactée — chaque seconde de maintien supplémentaire est du temps machine qui ajoute du coût sans ajouter de qualité. Réduire le temps de maintien de 10 secondes à 6 secondes (sur la base des données de scellement du seuil) sur un cycle de 38 secondes économise environ 10 % sur la composante temps machine.
Automatisation — réduire le contenu en main-d’œuvre
La composante main-d’œuvre du coût par pièce est faible dans les usines automatisées à coûts salariaux élevés (5–8 %) et plus importante en opérations manuelles (12–18 %). Les leviers d’automatisation incluent :
- Préhenseurs de carotte et robots d’extraction : suppriment l’intervention de l’opérateur dans la presse pour sortir les pièces. Un préhenseur pneumatique simple ($2 000–4 000) réduit la tâche de l’opérateur par cycle au contrôle et à l’emballage. Un robot à 3 axes à servomoteurs ($15 000–25 000) extrait la pièce, sépare le canal et dépose les pièces sur un convoyeur — supprimant totalement l’opérateur côté presse pour les pièces simples.
- Décarottage automatique par entrées sous-marines : supprime l’opération de découpe manuelle qu’exigent les entrées en biseau. La conception d’entrée sous-marine ajoute de la complexité au moule mais supprime une tâche d’opérateur qui consomme 3–8 secondes par pièce.
- Assemblage et marquage en ligne : intégrer les opérations en aval dans la cellule de moulage — tampographie, soudage par ultrasons, pose d’étiquettes, emballage — réduit la manutention des pièces et les coûts de main-d’œuvre et de qualité associés.
Économie du canal chaud
Un système à canal chaud supprime le canal froid et réduit le poids injecté du poids du canal. L’économie de matière est la justification principale :
| Paramètre | Canal froid (2 empreintes) | Canal chaud (2 empreintes) | Écart |
|---|---|---|---|
| Poids injecté (par cycle) | 108 g (2 pièces + canal) | 90 g (2 pièces seulement) | −18 g (−17 %) |
| Coût matière par injection | ¥1,94 | ¥1,62 | −¥0,32 |
| Amortissement du canal chaud par injection | — | ¥0,08 | +¥0,08 |
| Économie nette par injection | — | — | −¥0,24 |
| Économie annuelle à 120 000 pièces | — | — | ¥14 400 |
Pour un coût de canal chaud de ¥25 000 pour un système à deux buses, le délai de retour est d’environ 21 mois — moins de deux ans de production. Pour les matières au-dessus de ¥30/kg (PC, nylons chargés de fibres, PBT), le retour est inférieur à 12 mois, car le rebut de canal coûte plus cher.
Leviers d’outillage — coût du moule contre coût de production
Choix de l’acier de moule et durée de vie du moule
Un moule en P20 pré-trempé (28–32 HRC) coûte moins cher qu’un moule en H13 trempé (48–52 HRC) — environ 20–30 % de moins pour l’acier et l’usinage. Mais le P20 s’use plus vite, en particulier dans les applications à fort nombre de cycles, aux plans de joint, dans les alésages d’éjection et aux zones d’injection. Pour un moule destiné à 500 000 cycles sur sa durée de vie :
| Acier | Coût du moule | Cycles avant réfection | Coût de réfection | Coût total sur 500k cycles |
|---|---|---|---|---|
| P20 | ¥55 000 | ~150 000 (2 réfections) | ¥15 000 chacune | ¥85 000 |
| H13 (48 HRC) | ¥72 000 | ~500 000 (0 réfection) | — | ¥72 000 |
L’acier de moule le moins cher coûte plus sur la durée de production à cause des cycles de réfection. Pour des volumes de production au-dessus d’environ 200 000 cycles, l’acier trempé est l’option au coût total le plus bas. En dessous de 100 000 cycles, l’acier pré-trempé est le choix le plus économique.
Inserts interchangeables
Pour les pièces comportant plusieurs variantes qui partagent une géométrie commune, des inserts d’empreinte interchangeables permettent de changer de variante sans construire un nouveau moule. Un moule avec un noyau commun et des inserts d’empreinte interchangeables coûte environ 30–50 % de plus qu’un moule mono-variante — mais chaque variante supplémentaire n’ajoute que le coût de l’insert (généralement ¥8 000–15 000 par jeu d’inserts) au lieu du coût complet du moule (¥45 000–72 000). À partir de trois variantes, l’approche par inserts est clairement la plus économique.
Liste de vérification — où chercher, dans quel ordre
| # | Vérification | Économie typique | Effort |
|---|---|---|---|
| 1 | Réduire l’épaisseur de paroi au minimum structurel | 10–30 % | Modification de conception ; modification du moule si outillage existant |
| 2 | Ajouter des empreintes (2→4, 4→8) | 15–35 % du coût machine par pièce | Nouveau moule nécessaire |
| 3 | Convertir le canal froid en canal chaud | 10–20 % du coût matière | Modification du moule ou nouveau moule |
| 4 | Réduire le temps de maintien (étude de scellement du seuil) | 5–10 % du temps de cycle | Changement de procédé uniquement |
| 5 | Passer du décarottage manuel à des entrées à décarottage automatique | 3–8 % du coût main-d’œuvre | Modification du moule |
| 6 | Optimiser le refroidissement (conforme si justifié) | 10–25 % du temps de cycle | Lors de la construction d’un nouveau moule |
| 7 | Ajouter l’automatisation de l’extraction des pièces | 5–10 % du coût main-d’œuvre | Investissement en capital |
| 8 | Négocier le prix de la matière (engagement de volume) | 3–8 % du coût matière | Négociation commerciale |
| 9 | Vérifier que la matière n’est pas sur-spécifiée | 5–30 % du coût matière | Analyse d’ingénierie et accord du client |
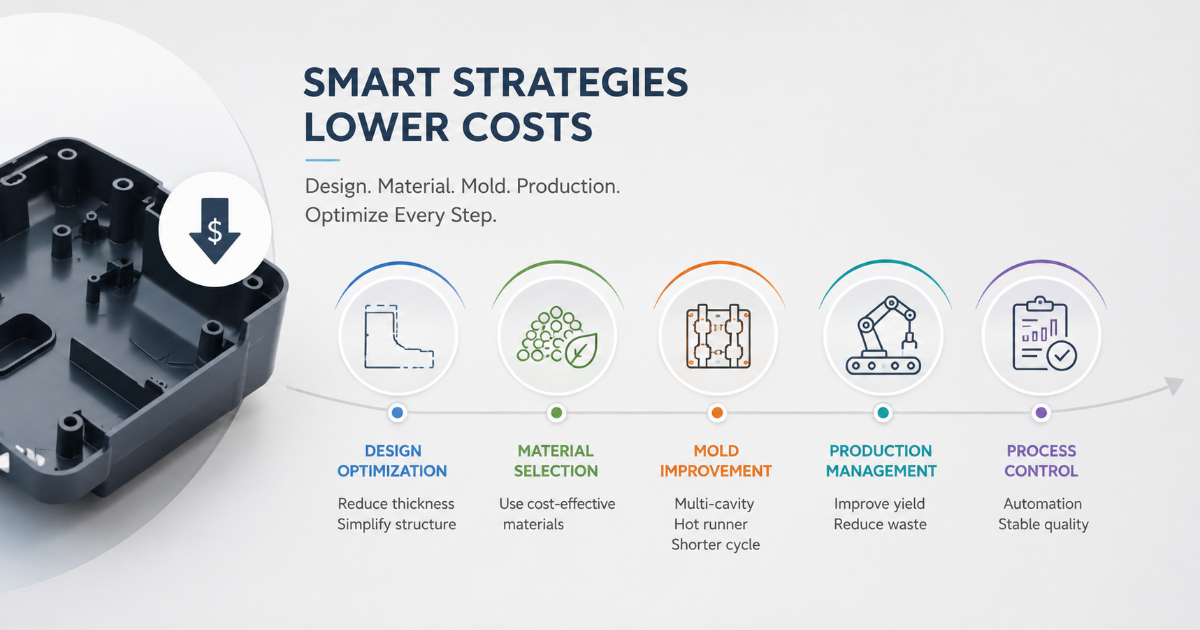
L’ingénieur achats qui visait ¥6,20 → ¥4,80 a atteint son objectif par trois changements : réduction de la paroi nominale de 2,5 mm à 2,0 mm avec nervures structurelles (¥0,63 économisé), passage d’un moule à deux empreintes à un moule à quatre empreintes (¥0,78 économisé sur le temps machine, partiellement compensé par ¥0,07 d’amortissement de moule supplémentaire), et passage d’entrées en biseau à canal froid à un système à canal chaud avec entrées sous-marines (¥0,24 économisé sur la matière, ¥0,04 économisé sur la main-d’œuvre de décarottage). Les économies combinées de ¥1,54 ont dépassé l’objectif de ¥1,40, livrant un coût unitaire de ¥4,66 — une réduction de 25 %, légèrement meilleure que l’objectif achats.
La réduction des coûts en moulage par injection ne consiste pas à presser le fournisseur de matière ou le mouleur pour une marge plus faible. Il s’agit de concevoir la pièce et le procédé pour que la matière, le temps machine et la main-d’œuvre soient consommés au niveau minimum viable. Les décisions de conception qui pilotent le coût sont prises avant la construction du moule — et la décision la plus coûteuse est celle que l’on ne remet jamais en question.
Demandez une analyse de réduction des coûts pour votre pièce →