Guide des Opérations Post-Moulage — De la Tampographie à l'Assemblage
Vous avez une pièce plastique. Elle est moulée. Elle sort de presse dimensionnellement correcte, dans la bonne matière, sans bavure ni retassure. Et elle n’est toujours pas prête à expédier.
Il lui faut un logo imprimé. Un insert en laiton serti dans un bossage. Une lentille soudée par ultrasons sur un boîtier. Un revêtement qui ne pèlera pas après six mois au soleil. Soudain, le devis de moulage par injection — qui semblait simple — n’est plus qu’une pièce d’un puzzle à plusieurs procédés. Chaque opération ajoute du coût, du délai et un point de défaillance potentiel. Réussir les opérations secondaires compte autant que réussir le moule.
Ce guide couvre les six opérations de post-moulage les plus courantes — tampographie, soudage par ultrasons, sertissage à chaud, peinture au pistolet, marquage laser et assemblage — du point de vue d’un acheteur qui rédige une RFQ. Ce que fait chaque procédé. Ce qu’il coûte. Ce que le fournisseur doit savoir pour le chiffrer avec exactitude.
1. Tampographie
La tampographie transfère une image 2D sur une surface plastique 3D au moyen d’un tampon en silicone qui prélève l’encre d’un cliché gravé et la presse sur la pièce. C’est le procédé de référence pour les logos, les marquages réglementaires et les graphismes multicolores sur surfaces courbes ou texturées.
Où on l’utilise : boîtiers d’électronique grand public (logos de marque, libellés de touches), marquages de dispositifs médicaux (graduations, avertissements), pièces intérieures automobiles (symboles de boutons, repères de position de levier).
Ce qui pilote le coût :
- Nombre de couleurs. Chaque couleur exige un passage distinct, avec son propre cliché et son propre tampon. Un logo en une couleur coûte environ 0,02–0,05 $ par pièce. Un graphisme quatre couleurs coûte 4× ce montant, plus des frais de calage de 80–150 $ par couleur pour le cliché.
- Géométrie de la surface. Un logo sur une surface plane est simple. Un logo qui enveloppe une courbe composée peut exiger un tampon et un montage sur mesure. Une géométrie complexe ajoute 100–300 $ de montage.
- Volume. Les clichés s’usent après environ 50 000 impressions. Au-delà de ce volume, intégrez le coût de remplacement des clichés.
Règles de conception :
- Épaisseur de trait minimale : 0,2 mm pour un texte lisible. Un détail plus fin est possible mais augmente le taux de rebut.
- Tolérance de repérage : ±0,3 mm en une couleur. ±0,5 mm en multicolore (erreur cumulée).
- L’adhérence de l’encre dépend de l’énergie de surface. Le polypropylène et le polyéthylène exigent un traitement par flamme ou corona avant impression. L’ABS, le PC et le PMMA s’impriment bien sans traitement.
2. Soudage par Ultrasons
Le soudage par ultrasons assemble deux pièces thermoplastiques en appliquant une vibration haute fréquence (typiquement 20 kHz ou 40 kHz) par l’intermédiaire d’une sonotrode qui vient au contact de la pièce supérieure. La vibration génère de la chaleur par frottement à l’interface du joint, fait fondre localement le plastique et crée une liaison structurelle en moins d’une seconde.
Où on l’utilise : étanchéité de boîtiers (enveloppes à deux coques), assemblage de dispositifs médicaux (boîtiers de filtres, chambres fluidiques), éclairage automobile (soudures lentille sur boîtier), électronique grand public (boîtiers de chargeurs, coques d’outillage électroportatif).
Ce qui pilote le coût :
- Conception du joint. Un directeur d’énergie correctement conçu — une arête triangulaire moulée dans une moitié du joint — est indispensable. Si votre pièce n’a pas été conçue avec un directeur d’énergie, le moule devra peut-être être modifié (200–600 $ par empreinte). Si la pièce a été conçue avec un directeur d’énergie dès le départ, le coût de mise en place du soudage est typiquement de 300–800 $ pour la sonotrode et le montage.
- Couple de matières. Des matières similaires se soudent bien (ABS sur ABS, PC sur PC). Des matières différentes ne se soudent généralement pas — l’ABS ne se soude pas au PP, et le PC ne se soude pas au PA. Le choix de matière arrêté des mois plus tôt détermine si le soudage par ultrasons est même une option.
- Taille de la pièce. Un petit boîtier de chargeur se soude sur un poste de table 20 kHz en 0,5 seconde. Une grande lentille automobile exige un système 15 kHz avec une rangée de sonotrodes sur mesure, des coûts de mise en place plus élevés (1 000–2 500 $) et un temps de cycle plus long.
Règles de conception :
- Hauteur du directeur d’énergie : 0,3–0,8 mm selon la matière. ABS : 0,4–0,6 mm. PC : 0,5–0,8 mm. PP : 0,3–0,5 mm.
- Le joint doit être dans le plan de contact de la sonotrode. Un soudage en angle ou sur une surface non parallèle introduit une pression inégale et des liaisons faibles.
- Gardez la distance entre le contact de la sonotrode et le joint sous 6 mm (soudage en champ proche). Des distances au-delà de 6 mm (champ lointain) sont possibles mais réduisent la résistance et la régularité de la soudure.
3. Sertissage à Chaud
Le sertissage à chaud utilise un outil chauffant pour ramollir un bossage ou une nervure en plastique et le former en une tête qui retient mécaniquement un autre composant — une carte PCB, un contact métallique, une lentille, un insert fileté. Contrairement au soudage, le sertissage à chaud ne joint pas deux pièces plastiques. Il déforme une caractéristique plastique pour capturer une matière différente.
Où on l’utilise : fixation de PCB dans les boîtiers électroniques, pose d’inserts filetés, retenue de lentilles dans les ensembles d’éclairage, fixation d’interrupteurs à membrane.
Ce qui pilote le coût :
- Nombre de points de sertissage. Chaque point de sertissage exige sa propre pointe chauffante sur l’outil. Une pièce à 4 points de sertissage coûte moins cher à outiller qu’une pièce à 24. Le coût d’outillage va de 400–1 200 $ selon le nombre de points et la géométrie.
- Pose d’insert. Le sertissage à chaud d’un insert fileté en laiton dans un bossage plastique exige un contrôle précis de la température — trop chaud, l’insert fait fondre la matière environnante ; trop froid, il reste en saillie de la surface. Les postes d’insertion thermique coûtent typiquement 600–1 500 $ pour la pointe chauffante, le régulateur thermique et le mécanisme d’alimentation en inserts.
- Temps de cycle. Une pièce à 4 points se traite en 8–15 secondes. Chaque point supplémentaire ajoute environ 2–3 secondes.
Règles de conception :
- Diamètre extérieur du bossage pour inserts : au minimum 2× le diamètre de l’insert, pour éviter la fissuration du bossage à la pose.
- Hauteur du bossage : 0,3–0,5 mm de plus que la longueur de l’insert, pour laisser la matière fondue s’écouler dans le moletage.
- Diamètre de la tête de sertissage après formage : 1,5× le diamètre du bossage pour une retenue suffisante. Le moule doit fournir assez de volume de matière au-dessus du composant retenu.
4. Peinture au Pistolet
La peinture au pistolet applique un revêtement liquide sur les pièces moulées à des fins esthétiques, de protection ou fonctionnelles. Elle va du simple noir mat pour le blocage de lumière aux finis noir piano haut brillant exigeant primaire, base, couche de finition et vernis UV.
Où on l’utilise : électronique grand public (façades haut brillant), garnitures intérieures automobiles (toucher doux, appariement de teinte), façades d’électroménager (effet métallisé), blindage EMI (peinture conductrice).
Ce qui pilote le coût :
- Nombre de couches. Monocouche mat : 0,08–0,20 $ par pièce. Primaire + base + vernis : 0,30–0,80 $ par pièce. Chaque couche ajoute du coût matière, du temps de cycle et un point de blocage qualité potentiel.
- Préparation de surface. Les pièces moulées sortent de presse avec des résidus d’agent de démoulage et une faible énergie de surface. Un lavage haute pression ou un essuyage au solvant constitue le minimum de pré-traitement. Pour des exigences d’adhérence élevées (spécification intérieur automobile), un traitement plasma ou flamme ajoute 0,03–0,08 $ par pièce.
- Rendement. La peinture au pistolet est l’opération secondaire au plus fort taux de rebut. Poussières, peau d’orange, coulures et écarts de teinte peuvent porter les taux de rebut à 5–15 % sur les finis haut brillant. Ces pertes de rendement sont intégrées au prix unitaire — un devis peinture à 0,30 $ sur une pièce à 90 % de rendement coûte en réalité 0,33 $ par pièce bonne.
Règles de conception :
- Masquage : toute surface devant rester non peinte — clips, plans de soudure, dessus de bossages — exige un masquage. Le masquage est manuel, lent et coûteux (0,05–0,15 $ par zone masquée). Concevez la pièce de façon que les surfaces à peindre soient géométriquement isolées des surfaces à garder propres.
- Points d’accroche : les pièces ont besoin d’une surface non cosmétique avec un trou ou un crochet pour être suspendues au convoyeur de peinture. Si cette caractéristique n’existe pas, il faut l’ajouter au moule.
- Épaisseur de peinture : 15–30 μm par couche. Tenez-en compte dans les jeux de clips — une couche de 20 μm sur les deux moitiés d’un clip réduit le jeu de 40 μm.
5. Marquage Laser
Le marquage laser utilise un faisceau focalisé pour créer une marque permanente sur une surface plastique — noircissement de la matière (carbonisation), décoloration du pigment (moussage) ou ablation d’un revêtement imprimé. Contrairement à la tampographie, le marquage laser ne consomme pas de consommables et ne produit pas de déchets d’encre. Contrairement aux étiquettes, il ne peut pas se décoller.
Où on l’utilise : codes UDI de dispositifs médicaux, codes-barres de traçabilité de pièces automobiles, marquages réglementaires de boîtiers électroniques, logos de marque sur produits de consommation haut de gamme.
Ce qui pilote le coût :
- Zone marquée et complexité. Un logo simple de moins de 10 × 10 mm se marque en moins de 1 seconde. Un code-barres UDI complet avec texte lisible par l’homme prend 3–8 secondes. Le coût à la pièce est presque entièrement piloté par le temps de cycle — environ 0,005–0,03 $ par marque.
- Matière. Tous les plastiques ne se marquent pas de la même façon. L’ABS et le PC se marquent bien au laser fibre. Le PP se marque mal sans additif laser (environ 0,50–1,00 $/kg ajouté au coût de la résine). Le PA se marque bien au laser UV mais de façon irrégulière au fibre. Spécifiez l’exigence de marquage au stade du choix de matière — ajouter un additif laser à une pièce de production existante coûte cher.
- Exigences de contraste. Une marque sombre sur substrat clair fonctionne sur la plupart des matières. Une marque claire sur substrat sombre (blanc sur noir) exige une chimie de pigment spécifique. Validez le contraste avec le fournisseur du laser avant d’arrêter une combinaison de couleurs.
Règles de conception :
- La surface marquée doit être plane ou quasi plane (±0,5 mm de profondeur de champ pour une optique standard). Le marquage sur surface courbe exige une tête 3 axes ou galvanométrique à focalisation dynamique — équipement plus coûteux, mais écart de coût par pièce négligeable.
- L’emplacement de la marque doit être accessible au faisceau, sans obstacle sur la ligne de visée du fait de la géométrie adjacente de la pièce.
- La finition de surface influe sur la qualité de la marque. Une surface lisse (SPI A-2 ou B-1) produit une marque nette et à fort contraste. Une surface texturée (VDI 24+) produit une marque diffuse, à contraste apparent plus faible.
6. Assemblage
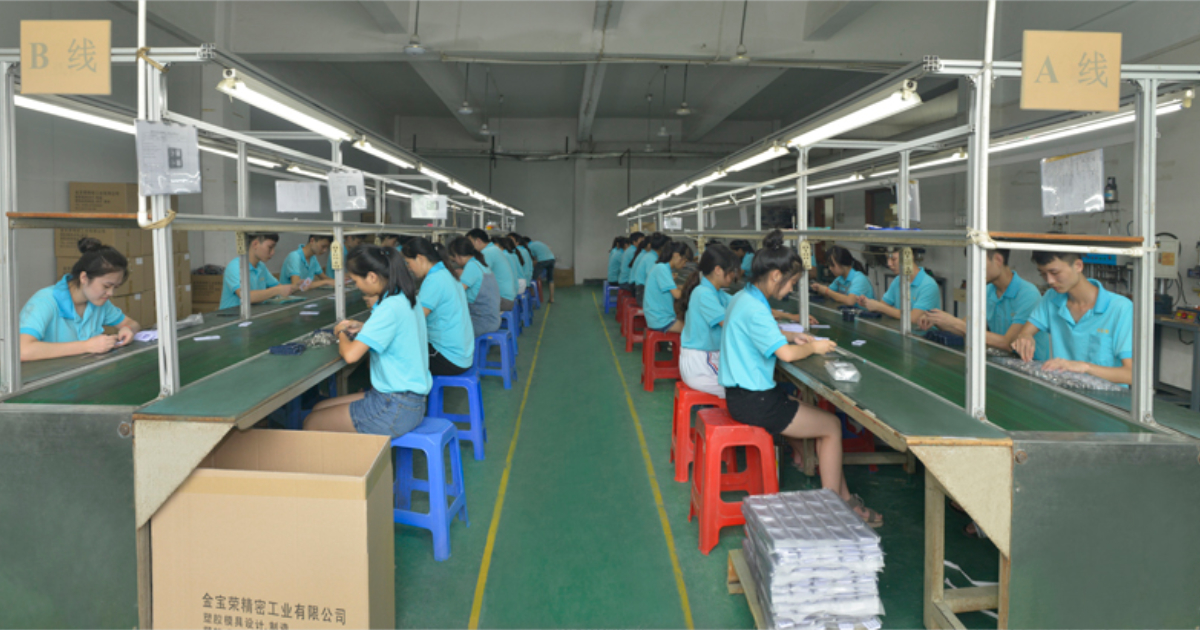
L’assemblage couvre tout, du simple clip à deux pièces aux lignes multi-postes qui traitent PCB, fixations, ressorts, joints, câbles et étiquettes. Pour l’acheteur, la proposition de valeur est simple : recevoir un produit prêt à expédier plutôt qu’une boîte de composants qu’il faut encore monter.
Où on l’utilise : tout produit composé de plus d’une pièce. Électronique grand public, dispositifs médicaux, sous-ensembles automobiles, composants d’électroménager.
Ce qui pilote le coût :
- Main-d’œuvre. L’assemblage est l’opération secondaire la plus intensive en main-d’œuvre. Un clip simple prend 5–10 secondes de temps opérateur. Un assemblage à 12 étapes avec vis, ressorts et connecteurs prend 2–5 minutes. Aux taux de main-d’œuvre d’assemblage de Shenzhen (4–7 $/heure chargé), le coût de main-d’œuvre de cet assemblage à 12 étapes est de 0,13–0,58 $ par unité.
- Surcoût d’inspection. Chaque poste d’assemblage doit inclure une inspection en cours de process — vérification du couple sur les vis, essai de poussée sur les clips, contrôle de continuité sur les connexions électriques. Cela ajoute 20–40 % au temps de cycle d’assemblage, mais empêche un lot défectueux d’atteindre le client.
- Emballage. L’emballage prêt pour la vente (blister, boîte couleur, étiquette code-barres) ajoute du coût matière et un poste d’assemblage de plus. L’emballage vrac industriel (sachet plastique + carton) est l’option la moins coûteuse.
Règles de conception :
- Concevez pour le poka-yoke (anti-erreur) : si un composant peut être monté à l’envers, il le sera — un jour. Une petite asymétrie de la géométrie (un bossage décalé, un connecteur détrompé) supprime le mode de défaillance à coût unitaire nul.
- Minimisez les types de fixations : si un produit utilise des vis M3 × 8 mm et M3 × 12 mm, l’opérateur doit les distinguer à chaque cycle. Une seule longueur supprime le temps de tri et le risque d’une vis courte dans un bossage profond.
Choisir la Bonne Combinaison
La plupart des pièces de production utilisent deux opérations secondaires ou plus. Un boîtier d’électronique grand public typique peut combiner tampographie (logo), soudage par ultrasons (étanchéité du boîtier) et sertissage à chaud (retenue de PCB). Un boîtier de dispositif médical y ajoute le marquage laser (code UDI) et l’assemblage en salle blanche.
Le coût des opérations secondaires n’est pas simplement la somme des coûts de chaque procédé. Les effets d’interaction comptent :
- L’ordre compte. Tampographie avant peinture, pas après. Soudage avant assemblage, pas après. Un procédé qui dégrade une opération déjà réalisée double le coût de rebut.
- La manutention entre opérations. Chaque fois qu’une pièce passe d’un poste à un autre, elle est manipulée. La manutention ajoute de la main-d’œuvre et introduit un risque de rayures, de contamination et de mauvaise orientation. Regrouper les opérations chez un seul fournisseur supprime le transport entre sites et réduit la manutention à un transfert interne.
- Les exigences de salle blanche. Si une opération exige une salle blanche (médical, optique), toutes les opérations en aval doivent se dérouler en conditions contrôlées. Une pièce qui quitte la salle blanche pour la peinture ne peut pas y revenir pour l’assemblage sans un nouveau nettoyage.
Une voie de décoration n’est pas du tout une opération après moulage : si le graphique doit faire partie de la surface moulée plutôt que d’y être appliqué, la question remonte vers IML et IMD, où le film est placé dans l’empreinte et l’encre protégée par la résine elle-même. C’est la bonne réponse quand la décoration doit résister à l’abrasion ou aux solvants qui arracheraient une impression tampographique, et la mauvaise quand la série est courte ou la géométrie fortement courbée sur deux axes.
Ce Qu’il Faut Envoyer dans Votre RFQ
Quand vous demandez un devis pour des pièces moulées avec opérations secondaires, incluez :
- Le plan de la pièce finie montrant TOUTES les caractéristiques post-moulage — graphismes imprimés avec cotes, emplacements d’inserts avec tolérances, sections de joint de soudure, zones de peinture avec références de couleur (Pantone ou RAL).
- La nomenclature d’assemblage (le cas échéant) listant chaque composant, sa matière et sa source. Indiquez si JBRplas approvisionne les composants ou si c’est vous qui les fournissez.
- Les exigences qualité — niveau AQL, essais spécifiques (essai d’arrachement sur les soudures, essai d’adhérence par quadrillage sur la peinture, essai de couple sur les inserts) et exigences documentaires (rapports d’inspection, certificats).
- Le volume annuel cible. Les prix des opérations secondaires sont sensibles au volume. Un montage à 1 200 $ amorti sur 5 000 pièces ajoute 0,24 $ par pièce. Le même montage sur 100 000 pièces ajoute 0,012 $ par pièce.
- La spécification d’emballage. Si vous ne spécifiez rien, vous obtenez de l’emballage vrac industriel. Si vous avez besoin d’un emballage prêt pour la vente, spécifiez-le — cela change le devis de manière significative.
Une pièce qui sort de presse est à moitié finie. Les opérations secondaires ne sont pas une réflexion après coup — elles font partie de la pièce. Spécifiez-les avec la même précision que la conception du moule, et vous recevrez un devis qui reflète la réalité, pas un chiffre bas qui double à l’arrivée du bon de commande.
Demandez un devis avec vos exigences d’opérations secondaires →