Normes de Fini de Surface et Texture — SPI, VDI 3400 et Mold-Tech Expliqués
Un ingénieur inscrit « SPI B-1 » sur un plan et passe à la suite. Le fabricant de moule le lit et a trois questions : SPI B-1 obtenu comment — par polissage, par pierrage ou par EDM ? Sur quelle dureté d’acier ? Sur une surface plane, galbée ou au fond d’une nervure profonde ? Chaque réponse change le coût, le délai, et l’aspect réel de la surface au toucher comme à l’œil.
Les spécifications de fini de surface se situent à une intersection inconfortable du moulage par injection. Elles sont esthétiques — le client voit et touche la surface. Elles sont fonctionnelles — la surface conditionne le démoulage, le frottement et l’adhérence des revêtements. Et elles coûtent cher quand elles sont fausses — reprendre la surface d’un moule après construction se compte en centaines à milliers de dollars et retarde le T1 d’une semaine. Spécifier correctement du premier coup vaut l’effort.
Ce guide couvre les quatre référentiels de fini de surface que vous rencontrerez sur des plans de pièces — SPI, VDI 3400, Mold-Tech et Ra — avec les informations pratiques dont un ingénieur a besoin pour les spécifier correctement et qu’un acheteur doit connaître pour comprendre les conséquences en coût.
1. Normes de Fini de Surface SPI
La norme SPI (Society of the Plastics Industry) est la classification de fini de surface la plus répandue en Amérique du Nord et en Asie. Elle répartit les finis de moule en quatre grades — A, B, C, D — selon la méthode de fabrication employée pour produire la surface sur l’acier du moule.
Grade SPI A — Poli Diamant (Haut Brillant)
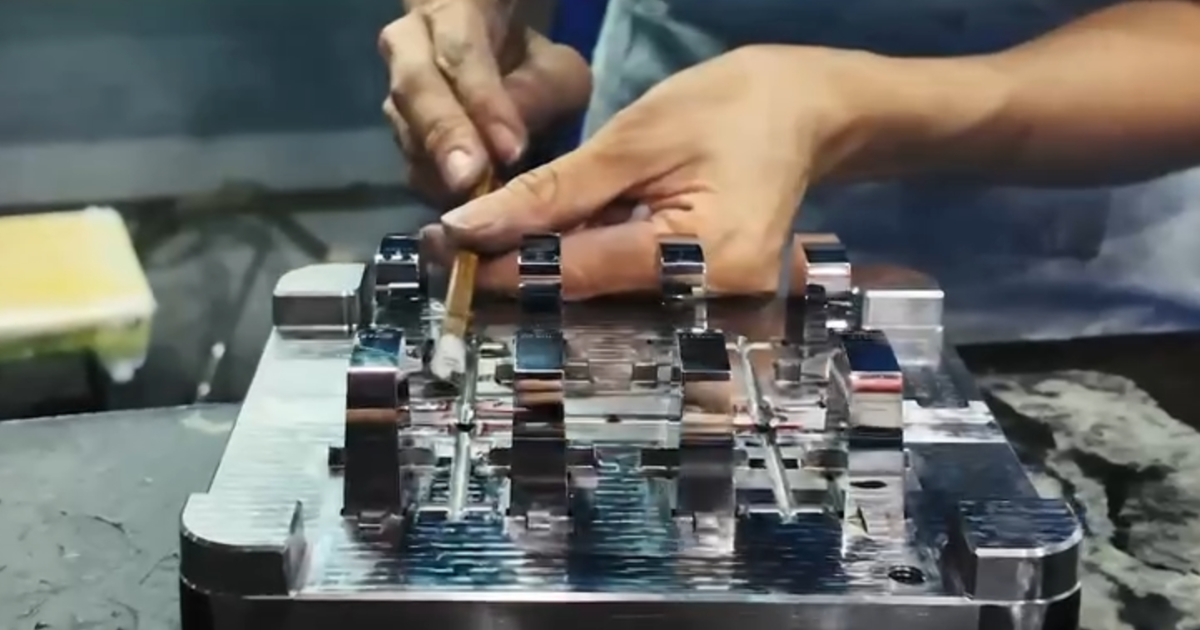
Obtenu par polissage au diamant de l’acier du moule jusqu’à l’état miroir.
| Code SPI | Méthode | Plage Ra (μm) | Aspect |
|---|---|---|---|
| A-1 | Pâte diamantée grade #3 | 0,012–0,025 | Miroir optique, qualité lentille |
| A-2 | Pâte diamantée grade #6 | 0,025–0,050 | Haut brillant, limpidité des pièces transparentes |
| A-3 | Pâte diamantée grade #15 | 0,050–0,100 | Brillant, standard des produits de grande consommation |
Où on l’utilise : lentilles optiques, capots transparents, surfaces cosmétiques haut brillant, guides de lumière LED. Partout où la pièce plastique doit transmettre la lumière ou réfléchir avec une netteté miroir.
Impact coût : le polissage grade A est le fini de surface le plus coûteux. Une surface A-1 polie miroir sur une zone plane ajoute 2–4 heures de polissage manuel par empreinte. Sur une surface galbée ou au fond d’une nervure, le temps double : le polisseur ne peut pas utiliser de plateau plat et doit travailler avec de petites meules rotatives et de la pâte. Comptez 150–400 $ de plus par empreinte pour un A-1, 100–250 $ pour un A-2, 60–150 $ pour un A-3, selon la complexité de la géométrie.
Règle de conception : le poli grade A amplifie chaque imperfection. Une ligne de soudure invisible sur une surface grade B devient une traînée visible sur une surface A-2. Une légère retassure au-dessus d’une nervure, mesurée à 2 μm de profondeur, passe sous le seuil de perception sur tout autre fini — et devient une distorsion parfaitement visible dans le reflet sur un grade A. Si vous spécifiez du grade A, la géométrie de la pièce doit être conçue pour éviter les formes qui produisent ces défauts, ou la pièce doit être alimentée de façon à repousser les défauts sur une surface non cosmétique.
Grade SPI B — Papier / Pierre (Semi-Brillant)
Obtenu par ponçage du moule avec des papiers ou des pierres de granulométrie de plus en plus fine.
| Code SPI | Méthode | Plage Ra (μm) | Aspect |
|---|---|---|---|
| B-1 | Papier 600 | 0,10–0,15 | Satiné lisse, standard de l’électronique grand public |
| B-2 | Papier 400 | 0,15–0,25 | Mat fin |
| B-3 | Papier 320 | 0,25–0,40 | Mat moyen |
Où on l’utilise : boîtiers d’électronique grand public, façades d’appareils électroménagers, garnitures intérieures automobiles. B-1 est le fini cosmétique par défaut de la plupart des produits moulés par injection.
Impact coût : le grade B est la base. C’est ce qu’un fabricant de moule produit comme travail de finition standard sur les surfaces de cavité. Un fini B-1 n’ajoute aucune prime au moule — il est intégré au devis d’outillage. B-2 et B-3 sont marginalement moins chers car le temps de polissage est plus court, mais l’économie reste faible (30–60 $ par empreinte) et justifie rarement de spécifier un grade inférieur pour la seule raison du coût.
Grade SPI C — Finition Pierre Abrasive (Mat Grossier)
Obtenu par application de pierres abrasives à gros grain sur la surface du moule.
| Code SPI | Méthode | Plage Ra (μm) | Aspect |
|---|---|---|---|
| C-1 | Pierre 600 | 0,40–0,60 | Texture fine, base de surface à peindre |
| C-2 | Pierre 400 | 0,60–0,80 | Rugueux moyen |
| C-3 | Pierre 320 | 0,80–1,00 | Mat grossier |
Où on l’utilise : pièces structurelles internes, surfaces destinées à être peintes ou revêtues, surfaces non cosmétiques où un aspect uniforme reste exigé.
Règle de conception : les surfaces grade C offrent une excellente adhérence aux peintures et aux revêtements. La rugosité crée un accrochage mécanique pour la couche de revêtement, ce qui améliore les résultats d’essai d’adhérence par quadrillage par rapport au grade B ou aux grades supérieurs. Si la pièce doit être peinte au pistolet, spécifier C-1 ou C-2 sur les surfaces peintes est techniquement correct — cela améliore l’adhérence de la peinture sans ajouter de coût.
Grade SPI D — Finition par Sablage (Texturé)
Obtenu par projection d’abrasif sur la surface du moule — billes de verre, oxyde d’aluminium ou sable.
| Code SPI | Méthode | Plage Ra (μm) | Aspect |
|---|---|---|---|
| D-1 | Sablage billes de verre (fin) | 1,0–2,0 | Texture fine uniforme |
| D-2 | Sablage oxyde d’aluminium (moyen) | 2,0–4,0 | Texture moyenne |
| D-3 | Sablage au sable (grossier) | 4,0–8,0 | Texture forte |
Où on l’utilise : boîtiers d’outillage, capots d’équipements industriels, surfaces où une accroche au toucher est nécessaire, zones où des défauts de moulage mineurs doivent être masqués.
Impact coût : les finis grade D sont généralement moins chers que les grades A ou B, car le sablage est plus rapide que le polissage. Le fini n’est toutefois pas durable — une surface sablée aux billes de verre s’use plus vite qu’une surface polie sur la durée de vie du moule. Un fini D-1 sur un moule qui transforme de la matière chargée verre peut se dégrader visiblement en 50 000 injections.
2. Normes de Texture VDI 3400
VDI 3400 est la norme allemande des textures de surface de moule, produites par électroérosion (EDM) et non par polissage ou sablage. C’est le référentiel de texture dominant en fabrication européenne, et il est largement utilisé en Asie.
Les textures VDI sont produites directement par le processus EDM — l’érosion par étincelles crée une surface piquée uniforme dont la rugosité est pilotée par les paramètres EDM (courant, durée d’impulsion, matériau d’électrode). Une texture VDI 12 est produite avec des réglages EDM fins. Une texture VDI 45 est produite avec des réglages agressifs qui creusent des cratères plus profonds et plus larges.
| Classe VDI | Plage Ra (μm) | Équivalent SPI | Aspect | Application Courante |
|---|---|---|---|---|
| VDI 12 | 0,40 | B-3 / C-1 | Fini EDM fin | Surfaces techniques |
| VDI 15 | 0,56 | C-1 | Texture très fine | Pièces intérieures cosmétiques |
| VDI 18 | 0,80 | C-2 | Texture fine uniforme | Boîtiers de produits grand public |
| VDI 21 | 1,12 | D-1 | Texture légère | Garnitures intérieures automobiles |
| VDI 24 | 1,60 | D-1 / D-2 | Texture moyenne | Boîtiers d’outillage, zones de préhension |
| VDI 27 | 2,24 | D-2 | Texture grossière | Équipements industriels |
| VDI 30 | 3,15 | D-2 | Texture forte | Capots, panneaux |
| VDI 33 | 4,50 | D-3 | Texture très forte | Pièces structurelles |
| VDI 36 | 6,30 | D-3+ | Texture rugueuse | Non cosmétique |
| VDI 39 | 9,00 | — | Très rugueux | Surfaces cachées |
| VDI 42 | 12,50 | — | Extrêmement rugueux | Surfaces de préhension |
| VDI 45 | 18,00 | — | Rugosité maximale | Applications spéciales |
Impact coût : dans la plage VDI 12–27, la différence de coût est négligeable — les réglages EDM sont ajustés dans le programme machine. Au-delà de VDI 30, des électrodes plus grandes et des temps de brûlage plus longs augmentent le coût EDM de 10–25 %. En dessous de VDI 12, la surface bascule vers un fini de qualité poli qui ne peut pas être obtenu par EDM seul — il exige un polissage manuel après EDM, ce qui ajoute du coût.
Règle de conception : les textures VDI sur une surface de cavité doivent tenir compte de la dépouille. Une texture VDI 33 sur une paroi verticale sans dépouille suffisante fait coller la pièce à l’éjection. Dépouille minimale pour les textures VDI :
- VDI 12–18 : 0,5° minimum
- VDI 21–27 : 1,0° minimum
- VDI 30–36 : 1,5° minimum
- VDI 39–45 : 2,0–3,0° minimum
La dépouille et la texture interagissent avec l’épaisseur de paroi et la conception des nervures, traitées dans le guide de conception des pièces plastiques.
3. Normes de Texture Mold-Tech
Mold-Tech est une marque — pas une norme — mais elle est devenue le système de référence de fait pour les textures gravées chimiquement en moulage par injection. Les textures Mold-Tech sont produites par gravure chimique de l’acier du moule selon un procédé photorésist : un motif est imprimé sur un film, transféré sur la surface du moule, puis gravé à l’acide à travers le résist pour créer la profondeur et le motif de texture.
Contrairement à SPI (poli ou sablage mécanique) et à VDI (EDM), les textures Mold-Tech savent reproduire des motifs précis — grain de cuir, grain de bois, motifs géométriques, tissage fibre de carbone. C’est ce qui fait de Mold-Tech la référence des pièces intérieures automobiles, du styling des produits de grande consommation et de toute application où la texture doit imiter un matériau naturel.
Références Mold-Tech courantes :
| Motif Mold-Tech | Description | Plage de Profondeur | Application Typique |
|---|---|---|---|
| Séries MT-11000 | Motifs géométriques fins | 0,025–0,075 mm | Électronique, électroménager |
| Séries MT-12000 | Géométrique moyen | 0,050–0,125 mm | Intérieur automobile, grand public |
| YS-1285 | Grain de cuir moyen | 0,075–0,100 mm | Planches de bord automobiles |
| Séries MT-9000 | Organique grossier / pierre | 0,125–0,200 mm | Sols, garnitures extérieures |
Impact coût : graver chimiquement une texture Mold-Tech sur une cavité coûte 300–1 200 $ par empreinte, selon la complexité du motif, la surface de cavité et la dureté de l’acier. Les aciers plus durs (H13, S136 à HRC 48–52) se gravent plus lentement et coûtent plus cher que le P20 (HRC 28–32). Les textures profondes (>0,100 mm) exigent des temps de gravure plus longs et des concentrations d’acide plus élevées, ce qui augmente le coût de 30–50 %.
Contrainte de conception critique : la gravure chimique augmente les dimensions de la cavité de la profondeur de texture. Si une surface de cavité de 100,00 mm est gravée à 0,075 mm de profondeur, la cavité passe à 100,15 mm — la pièce plastique sera plus grande de la profondeur de texture. La conception du moule doit en tenir compte en usinant la cavité sous-cote avant gravure. Si la texture est spécifiée après construction du moule, la cavité doit être reprise ou la profondeur de texture doit être compensée ailleurs — deux corrections coûteuses.
Quelle classe VDI spécifier ? Les six qui font l’essentiel du travail
Le tableau ci-dessus en liste douze, mais en pratique six couvrent presque toute pièce commerciale. Voici le raisonnement de spécification pour chacune — le Ra, l’équivalent SPI le plus proche, le dépouille qu’elle impose, et l’usage.
VDI 18 — Ra 0,80 μm (≈ SPI C-2). La texture fine et uniforme derrière la plupart des boîtiers de produits de consommation. Elle masque les traces d’écoulement et les légers retassures sans se lire comme une texture, et elle est indulgente sur la dépouille : 0,5° suffit. Quand un client demande « mat, rien d’ostentatoire », c’est généralement cela.
VDI 21 — Ra 1,12 μm (≈ SPI D-1). Texture légère pour l’intérieur automobile et les bandeaux d’appareils. C’est du passage de VDI 18 à VDI 21 que la surface cesse de ressembler à un brillant un peu terne pour devenir délibérément texturée. Le minimum de dépouille passe à 1,0°.
VDI 24 — Ra 1,60 μm (≈ SPI D-1/D-2). Texture moyenne, le cheval de labour des boîtiers d’outillage, des poignées et des corps d’outillage électroportatif. Assez grossière pour masquer les rayures et les traces de doigts, assez fine pour une surface visible. Dépouille 1,0°. La classe la plus souvent mal spécifiée : on demande VDI 27 alors que l’échantillon en main mesure en réalité VDI 24.
VDI 27 — Ra 2,24 μm (≈ SPI D-2). Texture grossière pour l’équipement industriel et les capots. À cette rugosité la texture devient elle-même un parti pris de conception et une pièce d’usure : elle se raye, retient la saleté, et exige 1,0° de dépouille minimum, davantage sur les formes profondes. Un exemple de série réel est le boîtier de hub domotique, qui tourne en VDI 27 sur la face supérieure visible et en SPI B1 sur les flancs dans le même moule.
VDI 33 — Ra 4,50 μm (≈ SPI D-3). Texture très lourde pour les pièces structurelles peu regardées, ou lorsque la texture travaille mécaniquement — préhension, résistance au frottement, masquage des dommages de montage. Dépouille minimum 1,5°, et à cette profondeur la texture augmente mesurablement la surface de la pièce et le frottement d’éjection.
VDI 36 — Ra 6,30 μm (≈ SPI D-3+). Surfaces rugueuses non cosmétiques : panneaux cachés, parois internes, pièces où la texture sert à casser une grande surface. Dépouille 1,5°. Au-delà de VDI 30, le coût d’électroérosion commence à monter, car il faut des électrodes plus grandes et des temps d’étincelage plus longs.
Deux conséquences en découlent. Premièrement, l’angle de dépouille n’est pas une décision séparée — il est fixé par la classe, et une texture spécifiée sans la dépouille correspondante devient un ordre de modification à T1. Deuxièmement, le coût reste plat entre VDI 12 et VDI 27 et ne bouge qu’au-delà de VDI 30 et en dessous de VDI 12 : il y a donc rarement un argument de coût pour choisir une texture que le client n’a pas demandée.
4. Ra (Rugosité Moyenne) — La Métrique Universelle
Ra est la moyenne arithmétique des écarts de rugosité par rapport à la ligne moyenne, mesurée en micromètres (μm). C’est la spécification quantitative de fini de surface la plus courante ; elle figure sur les plans d’ingénierie quel que soit le référentiel de texture utilisé.
Ra se mesure au profilomètre — un palpeur traîné sur la surface qui enregistre les écarts verticaux. Le résultat est un nombre unique qui décrit la rugosité moyenne mais ne dit rien du motif, de la directionnalité ni de l’aspect visuel.
Corrélation entre Ra et les référentiels :
| Ra (μm) | Équivalent SPI | Équivalent VDI | Équivalent Mold-Tech |
|---|---|---|---|
| 0,025 | A-2 | — | — |
| 0,05 | A-3 | — | — |
| 0,10 | B-1 | — | — |
| 0,40 | B-3 / C-1 | VDI 12 | — |
| 0,80 | C-2 | VDI 18 | — |
| 1,12 | D-1 | VDI 21 | — |
| 1,60 | D-1/2 | VDI 24 | MT-11000 (fin) |
| 2,24 | D-2 | VDI 27 | MT-11000 |
| 3,15 | D-3 | VDI 30 | MT-12000 (moyen) |
| 6,30 | — | VDI 36 | MT-9000 (grossier) |
| 12,50 | — | VDI 42 | — |
Ce que Ra ne dit pas :
- La directionnalité. Une surface à Ra 0,40 μm produite par ponçage linéaire ne se touche pas et ne réfléchit pas la lumière comme une surface produite par EDM orbital aléatoire à la même valeur de Ra. Deux surfaces de Ra identique peuvent être visuellement totalement différentes.
- La hauteur des pics contre la profondeur des vallées. Ra fait la moyenne de tout. Une surface avec quelques rayures profondes et un champ par ailleurs lisse peut afficher le même Ra qu’une texture fine uniforme — mais le client verra les rayures.
- L’aspect visuel. Ra n’a aucune corrélation avec le brillant, l’uniformité de teinte ou la qualité perçue. Utilisez Ra comme métrique de contrôle de process, pas comme spécification visuelle.
5. Comment Spécifier le Fini de Surface sur un Plan
Une spécification de fini de surface correcte répond à quatre questions :
- Quel référentiel ? SPI, VDI 3400, Mold-Tech ou Ra.
- Quel grade ou quel motif ? B-1, VDI 24, MT-12000, Ra 0,40 μm.
- Où sur la pièce ? Quelles surfaces. « Toutes les surfaces cosmétiques SPI B-1 » est acceptable si un plan accompagne la mention en identifiant les surfaces cosmétiques.
- Quelle méthode de vérification ? Comparaison visuelle à un échantillon de référence, mesure au profilomètre, ou les deux — la routine de contrôle est décrite dans le contrôle qualité en moulage par injection.
Mentions de plan acceptables :
SPI B-1, toutes les surfaces côté AVDI 24, surfaces de cavité selon cartographie de textureMold-Tech YS-1285, surface visible planche de bordRa ≤ 0,10 μm, surface de lentille uniquement
Mentions ambiguës qui généreront des questions :
- « Fini SPI » — quel grade ?
- « Texturé » — quel motif ? Quelle profondeur ?
- « Lisse » — lisse SPI A-3 ou lisse SPI B-1 ? La différence est visible et coûte de l’argent.
- « Brut d’usinage » — une surface fraisée à Ra 0,80 μm ou une surface EDM à Ra 3,15 μm ? Les deux sont « brut d’usinage ».
Le fini de surface se spécifie en deux lignes sur un plan et produit des conséquences qui traversent le coût d’outillage, le temps de cycle, la qualité des pièces et la maintenance du moule pendant toute la vie du programme. Les normes existent pour qu’un ingénieur à Stuttgart et un fabricant de moule à Shenzhen aient la même compréhension de ce que « VDI 24 » signifie. Utilisez-les avec précision, et la surface qui revient en T1 sera celle que vous attendiez.
FAQ — SPI, VDI 3400 et tableaux d’états de surface
Quelle différence entre un fini SPI et un fini VDI ?
Ce sont deux systèmes nationaux distincts, qui décrivent la même propriété physique par des chemins opposés. Le SPI (système américain) classe les finis selon la façon dont l’acier est travaillé — poli diamant, poli papier ou pierre, pierre abrasive, ou sablage. Le VDI 3400 (système allemand) décrit les finis obtenus par électroérosion, avec des classes allant de VDI 12 à VDI 45. Les deux se recoupent en rugosité, pas en aspect : une surface SPI D-1 est rayée par abrasion, une surface VDI 24 de Ra voisin est un champ uniforme de cratères EDM. Le toucher et la réflexion de la lumière diffèrent, ce qui compte sur les pièces visibles.
Que signifie exactement VDI 3400 ?
VDI 3400 est la norme allemande des textures de surface de moule obtenues par électroérosion. Le numéro de classe (de 12 à 45) augmente avec la rugosité : VDI 12 est un fini EDM fin à Ra 0,40 μm, VDI 45 le plus rugueux à Ra 18,00 μm. La texture est créée par le processus d’érosion par étincelles lui-même — courant, durée d’impulsion et matériau d’électrode déterminent la taille des cratères — si bien qu’une classe VDI spécifie autant un programme d’usinage qu’un aspect. C’est le référentiel de texture dominant en fabrication européenne, largement utilisé en Asie.
Quel acier tient réellement un fini fin ?
L’aptitude au polissage dépend de la nuance d’acier et de la dureté, et c’est la contrainte qui décide si un SPI A-2 est seulement atteignable. Un P20 à 28–34 HRC ne prend pas le même poli qu’un S136 à 48–52 HRC, et une texture gravée dans un acier inapproprié ne se reproduira pas de façon constante d’une empreinte à l’autre. Le guide de choix des aciers de moule précise quelles nuances conviennent à quelle classe de fini.
Qu’est-ce que le tableau des finis SPI ?
Le système SPI compte 12 grades en quatre groupes, définis par la méthode d’enlèvement de l’acier : A (poli diamant, A-1 à A-3) pour le haut brillant, B (poli papier ou pierre, B-1 à B-3) pour le semi-brillant, C (pierre abrasive, C-1 à C-3) pour le mat grossier, et D (sablage, D-1 à D-3) pour le texturé. A-1 est le plus fin, D-3 le plus grossier. Le tableau complet grade par grade avec les valeurs Ra figure en section 1 ci-dessus ; la matrice de conversion Ra-référentiel est en section 4. Les défauts visibles ne se lisent pas de la même façon sur un brillant et sur une texture : une retassure invisible en VDI 27 est évidente en A-2.
La matière limite-t-elle le fini que je peux spécifier ?
Oui. La même surface de cavité ne donne pas le même résultat visible en ABS, en PC et en PP — les résines amorphes prennent un brillant plus élevé que les semi-cristallines, et les grades chargés verre montrent un marquage des fibres sur les surfaces polies qu’aucun polissage n’élimine. Les notes par matière sont dans la bibliothèque de matières — l’ABS prend le brillant le plus élevé, le PC polit bien mais se raye, et le PP n’atteint jamais un vrai A-1 parce que sa surface ne s’aplanit jamais complètement.
VDI 24 et SPI D-1, est-ce la même chose ?
Proches en rugosité (les deux autour de Ra 1,60 μm), mais non interchangeables en aspect. VDI 24 est une texture EDM moyenne utilisée sur les boîtiers d’outillage et les zones de préhension ; SPI D-1 est le fini de sablage le plus fin. Si la pièce présente une surface visible et que le client a validé un échantillon, c’est l’échantillon qu’il faut reproduire — pas le chiffre. Deux surfaces de Ra identique peuvent être totalement différentes selon la façon dont la texture a été produite.
Quel fini de surface indiquer sur un plan ?
Quatre éléments : le référentiel (SPI, VDI 3400, Mold-Tech ou Ra), le grade (B-1, VDI 24, MT-11000, Ra 0,40 μm), les surfaces concernées (repérées sur le plan, pas seulement mentionnées en note), et la méthode de vérification (comparaison visuelle à un échantillon validé, relevé au profilomètre, ou les deux). Évitez les mots seuls comme « lisse », « texturé » ou « brut d’usinage » — chacun renvoie à plusieurs grades différents, à des coûts différents.
Un fini plus fin coûte-t-il plus cher ?
Cela dépend de l’endroit de l’échelle où vous vous situez. Entre VDI 12 et VDI 27, la différence de coût est négligeable — les réglages EDM changent dans le programme machine. Au-delà de VDI 30, des électrodes plus grandes et des temps de brûlage plus longs ajoutent 10–25 % au coût EDM. En dessous de VDI 12, la surface entre dans le domaine du poli que l’EDM ne peut pas atteindre : un polissage manuel après EDM devient nécessaire, et c’est le poste le plus coûteux. La texture impose aussi la dépouille : VDI 12–18 exige 0,5° minimum, VDI 30–36 1,5°, VDI 39–45 2,0–3,0° — et une dépouille absente du plan se transforme en modification au T1.
À quoi sert VDI 36 ?
VDI 36 (Ra 6,30 μm, proche de SPI D-3) est le haut de la plage utilisable : panneaux cachés, parois internes et grandes surfaces planes où la texture sert à casser visuellement la surface ou à résister au frottement, pas à faire joli. Elle exige 1,5° de dépouille minimum, et c’est là que le coût d’électroérosion commence à monter, car des cratères plus profonds demandent des électrodes plus grandes et des temps d’étincelage plus longs.
Comment convertir une classe VDI en grade SPI ?
Il n’y a pas de conversion exacte, seulement une équivalence approchée par la rugosité — et l’aspect peut malgré tout différer, parce que le VDI est électroérodé et le SPI travaillé mécaniquement. Les correspondances usuelles sont VDI 12 ≈ SPI C-1, VDI 18 ≈ C-2, VDI 21–24 ≈ D-1, VDI 27–30 ≈ D-2 et VDI 33–36 ≈ D-3. Si le client fournit un échantillon physique, alignez-vous sur l’échantillon et inscrivez les deux numéros sur le plan ; s’il ne donne qu’un numéro, demandez de quel référentiel il parle.
Les cartographies de texture se décident en conception de moule et s’exécutent en fabrication de moule ; ce sont ces deux étapes qui transforment une spécification de fini en surface réelle. Deux moules publiés montrent les deux extrêmes : le boîtier de chargeur Type-C tourne en poli miroir SPI A-1 avec une dépouille quasi nulle, et le boîtier de hub domotique tourne en VDI 27 contre SPI B1 dans le même moule.
Discutez de vos exigences de fini de surface avec notre équipe de conception de moules →