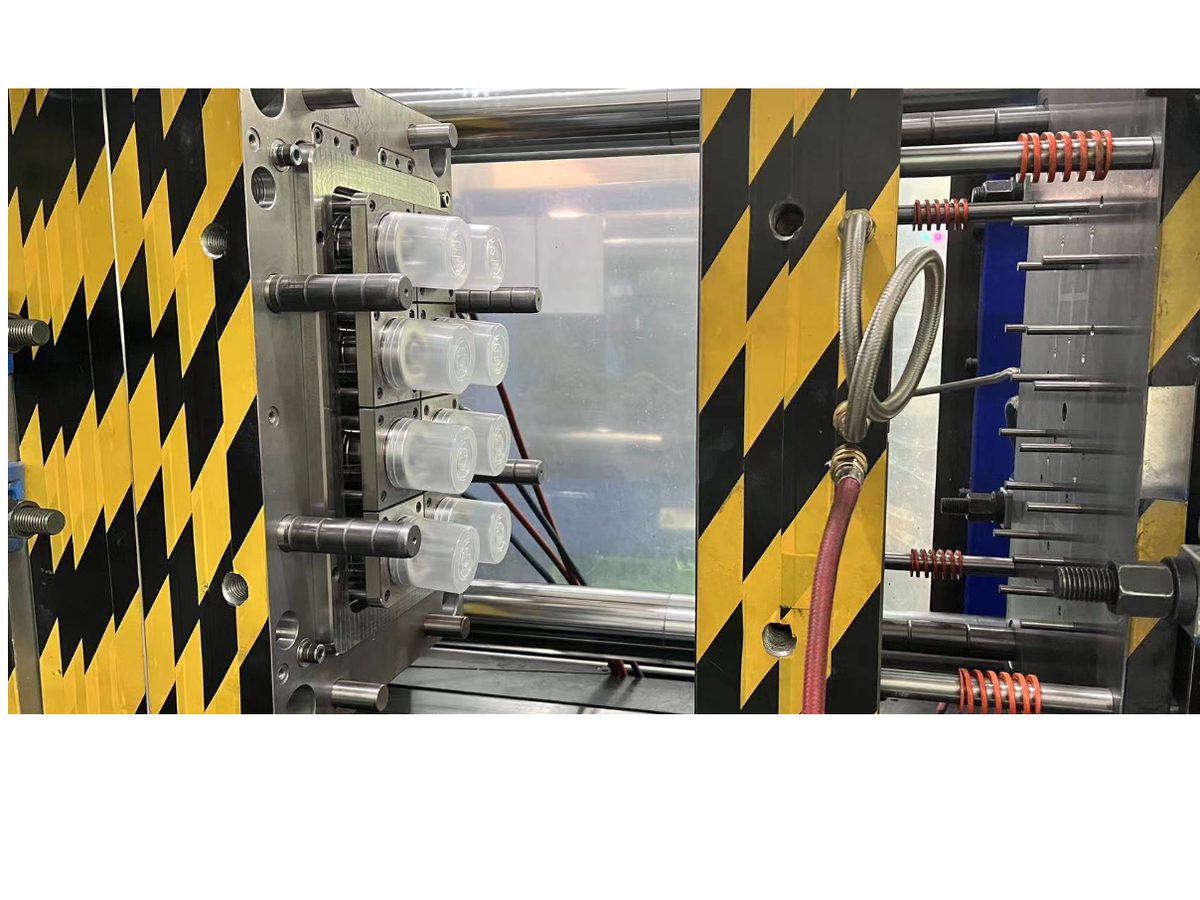
Économie des Moules Multi-Empreintes — Nombre d'Empreintes, Équilibrage des Canaux et Risques des Moules Famille
Un acheteur a besoin d’un boîtier de connecteur en PA66-GF25. Volume annuel : 600 000. Le rapport DFM revient avec une recommandation de moule 4 empreintes. L’acheteur conteste — le coût du moule est 3× celui du devis simple empreinte. Il valide un moule simple empreinte, en se disant qu’il pourra ajouter des empreintes plus tard si la demande tient.
Six mois plus tard, le moule simple empreinte tourne en 24/6 pour suivre les commandes. La presse est un goulot d’étranglement. Le coût à la pièce est de 0,48 $. L’acheteur commande un second moule simple empreinte pour ajouter de la capacité — même pièce, empreinte différente. Il dispose maintenant de deux moules qui produisent des pièces nominalement identiques avec des fenêtres de procédé légèrement différentes, des taux d’usure différents, et un décalage dimensionnel de 0,03 mm entre les deux empreintes que le contrôle qualité relève lors du contrôle d’ajustement au montage. La correction : trier les pièces par empreinte, séparer les stocks, ajuster la pièce d’appairage. Coût annuel de ce 0,03 mm : 12 000 $ de main-d’œuvre de tri et d’assemblages rebutés.
Le moule 4 empreintes aurait coûté 22 000 $ de plus au départ et ramené le coût à la pièce à 0,18 $ — soit 180 000 $ d’économie de coût de transformation sur la première année. La décision du nombre d’empreintes est le levier économique le plus important du moulage par injection après la conception de la pièce elle-même. Ce guide explique comment la prendre correctement.
1. Économie du Nombre d’Empreintes
Un moule multi-empreintes produit plusieurs pièces identiques par cycle. Un moule simple empreinte en produit une. L’économie est un arbitrage entre investissement outillage et coût à la pièce — et l’arbitrage n’a de sens que lorsque le volume de production justifie la surprime d’outillage.
Comment le Nombre d’Empreintes Fait Varier le Coût du Moule
| Empreintes | Coût Relatif du Moule | Pièces par Heure (cycle de 25 s) | Coût de Transformation par Pièce | Idéal Pour |
|---|---|---|---|---|
| 1 | 1× (référence) | 144 | 1× (référence) | < 50 000 pièces/an |
| 2 | 1,6–1,8× | 288 | ~0,50× | 50K–200K pièces/an |
| 4 | 2,5–3,0× | 576 | ~0,25× | 200K–1M pièces/an |
| 8 | 4,0–5,0× | 1 152 | ~0,13× | 1M–3M pièces/an |
| 16 | 7,0–9,0× | 2 304 | ~0,06× | > 3M pièces/an |
Le coût du moule ne suit pas une progression linéaire avec le nombre d’empreintes, parce que le bâti, le collecteur de refroidissement, le système d’éjection et le plan de joint sont partagés par toutes les empreintes. Un moule 4 empreintes n’est pas quatre moules simple empreinte boulonnés ensemble — c’est un seul moule avec quatre inserts d’empreinte usinés dans les mêmes plaques.
Le Calcul du Point Mort
Pour une pièce ABS de 12 g sur une presse de 160 tonnes :
| 1 Empreinte | 4 Empreintes | |
|---|---|---|
| Coût du moule | 6 500 $ | 18 000 $ |
| Temps de cycle | 22 s | 24 s (+2 s pour un remplissage équilibré) |
| Pièces par heure | 164 | 600 |
| Matière par pièce | 0,036 $ | 0,036 $ |
| Transformation par pièce | 0,17 $ | 0,047 $ |
| Total par pièce | 0,21 $ | 0,083 $ |
| Pièces jusqu’au point mort | — | 90 500 pièces |
Le surcoût de 11 500 $ du moule 4 empreintes est amorti après 90 500 pièces, par les seules économies de coût de transformation. À 600 000 pièces par an, le moule 4 empreintes économise 76 200 $ sur la première année de production.
La règle empirique : si le volume annuel dépasse la production annuelle d’un moule simple empreinte de plus de 40 %, et que le programme tourne plus d’un an, le multi-empreintes est la bonne décision économique. Les seules exceptions : les très grandes pièces dont un moule multi-empreintes dépasse le tonnage de presse disponible, les pièces à tolérance extrêmement serrée où la variation entre empreintes est inacceptable, ou les produits dont la demande est incertaine et dont le marché n’a pas été prouvé.
2. Équilibrage des Canaux
Dans un moule simple empreinte, le canal est un chemin unique de la carotte au seuil. Dans un moule multi-empreintes, le canal se divise en branches — et chaque branche doit amener la matière fondue à son empreinte au même débit, à la même pression et à la même température. Si le canal est déséquilibré, les empreintes se remplissent à des moments différents, se compactent à des pressions différentes et produisent des pièces aux dimensions, poids et propriétés mécaniques différents.
Canaux Naturellement Équilibrés
Une implantation de canaux naturellement équilibrée donne à chaque empreinte un trajet d’écoulement identique de la carotte au seuil. Chaque empreinte voit la même longueur de canal, le même nombre de coudes, le même historique de cisaillement et la même perte de charge.
Les implantations classiques :
- 2 empreintes : en H — la carotte se divise en deux branches de longueur égale
- 4 empreintes : en H (double division) ou radiale (en croix) — chaque empreinte à rayon égal depuis la carotte
- 8 empreintes : double H — deux niveaux de division, chaque trajet identique
- 16 empreintes : quadruple H ou réseau radial
Les canaux naturellement équilibrés sont la référence pour les pièces de précision et les matières techniques. L’usinage est direct — les canaux sont fraisés dans le plan de joint selon l’implantation équilibrée — mais l’implantation consomme plus de surface de bâti qu’un agencement déséquilibré. Un moule 4 empreintes en H naturellement équilibré exige un bâti d’environ 20–30 % plus grand qu’un agencement linéaire déséquilibré des mêmes quatre empreintes.
Canaux Équilibrés Artificiellement
Un canal équilibré artificiellement utilise des diamètres de canal ou des limiteurs de débit différents pour compenser des longueurs de trajet différentes. Les empreintes proches de la carotte reçoivent un diamètre de canal plus petit ; les empreintes éloignées un diamètre plus grand. L’objectif est une perte de charge égale sur des longueurs inégales.
Cette approche économise de la surface de bâti — les empreintes peuvent être disposées en ligne compacte — mais introduit de la sensibilité. Un canal à diamètre équilibré calculé pour une matière et un temps de remplissage donnés sera déséquilibré pour une autre matière ou une autre vitesse d’injection. Passez de l’ABS au PC, et la différence de viscosité déplace le point d’équilibre. Accélérez le cycle pour tenir une date de livraison, et le comportement rhéofluidifiant modifie la résistance effective à l’écoulement de chaque branche.
Les canaux équilibrés artificiellement fonctionnent pour les matières de grande diffusion (PP, PE, ABS d’usage général) à fenêtre de procédé tolérante et tolérances dimensionnelles de ±0,15 mm ou plus larges. Pour les résines techniques, les matières chargées verre et les tolérances plus serrées que ±0,10 mm, spécifiez une implantation naturellement équilibrée.
Déséquilibre Induit par le Cisaillement
Même un canal géométriquement équilibré peut produire un remplissage déséquilibré, par un phénomène appelé déséquilibre induit par le cisaillement. Dans le canal primaire, la matière proche de la paroi subit un cisaillement élevé ; la matière au centre subit un cisaillement faible. Lorsque le canal se divise à un point de branchement, la matière fortement cisaillée (faible viscosité) tend à partir d’un côté et la matière faiblement cisaillée (viscosité élevée) de l’autre. Les empreintes alimentées par le côté fortement cisaillé se remplissent plus vite.
Le résultat : dans un moule 8 empreintes en H, les quatre empreintes intérieures et les quatre empreintes extérieures peuvent présenter des écarts de temps de remplissage de 5–15 % malgré des trajets de canal géométriquement identiques. La température de matière au seuil peut différer de 5–10 °C entre empreintes intérieures et extérieures — de quoi décaler la dimension moulée de 0,02–0,05 mm.
Options d’atténuation :
- Technologie Melt flipper / MeltFlipper® — une géométrie de canal brevetée (Beaumont Technologies) qui fait tourner la matière au point de branchement, redistribuant le profil de cisaillement uniformément vers les deux branches
- Canal primaire surdimensionné — un canal principal de plus grand diamètre réduit la variation de cisaillement en abaissant le taux de cisaillement global
- Réglage du seuil par empreinte — ajustement du talon de seuil de chaque empreinte pour compenser le déséquilibre de remplissage (nécessite un échantillonnage itératif en T0, ajoute du temps et du coût)
3. Moules Famille — Quand des Pièces Différentes Partagent un Outil
Un moule famille produit deux pièces différentes ou plus dans le même cycle. Applications courantes : les deux moitiés d’un boîtier gauche et droit, une base et un capot qui s’appairent, ou un jeu d’engrenages à nombre de dents différent pour un même assemblage. Les pièces sont moulées simultanément dans la même injection, dans le même moule, sur la même presse.
L’attrait est évident : un moule au lieu de deux. Un bon de commande. Une presse. Des pièces qui doivent s’ajuster sont faites ensemble, à partir du même lot de matière, dans les mêmes conditions de procédé. Pour la production de faible volume — moins de 30 000 assemblages par an — un moule famille peut réduire l’investissement outillage de 40–50 % face à deux moules séparés.
Le Problème des Moules Famille
Les moules famille ont un problème intrinsèque : les empreintes concernent des pièces différentes, de volumes différents, de longueurs d’écoulement différentes, d’épaisseurs de paroi différentes et d’exigences de refroidissement différentes. Une empreinte peut être un capot en paroi mince (paroi 1,5 mm, 8 g, temps de refroidissement 15 secondes) et l’autre une base structurelle (paroi 3,5 mm, 45 g, temps de refroidissement 28 secondes). Le temps de cycle est dicté par l’empreinte qui refroidit le plus lentement — la base tourne à 28 secondes alors que le capot pourrait être éjecté à 15 secondes. Le capot reste dans le moule 13 secondes de plus à chaque cycle, accumulant un historique thermique inutile.
Les quatre modes de défaillance des moules famille :
1. Déséquilibre de remplissage. La petite pièce se remplit d’abord. Pendant le temps de remplissage restant de la grande pièce, la petite empreinte reste sous pleine pression d’injection — surcompactée. La grande empreinte peut être sous-compactée. Résultat : la petite pièce est trop lourde, surdimensionnée, et peut baver. La grande pièce est trop légère, présente des retassures et est sous-dimensionnée.
2. Pénalité de temps de cycle. L’empreinte qui refroidit le plus lentement fixe le temps de cycle. Toutes les autres attendent. Un moule n’est jamais plus rapide que sa plus grande pièce, la plus épaisse.
3. Usure inégale. Si la demande annuelle des deux pièces diffère — 100 000 capots, 60 000 bases — une empreinte tourne à utilisation réduite. Quand les empreintes s’usent à des rythmes différents, la dérive dimensionnelle d’une empreinte par rapport à l’autre finit par provoquer des problèmes d’ajustement au montage. On ne remplace pas une empreinte dans un moule famille — le jeu d’inserts complet doit être réusiné ou le moule remplacé.
4. Multiplication des rebuts. Dans un moule mono-pièce, une pièce rejetée produit un rebut. Dans un moule famille, si une empreinte produit du rebut alors que les autres produisent de bonnes pièces, l’injection entière est perdue — ou vous payez quelqu’un pour trier le bon du mauvais à la presse. Si la petite empreinte bave, vous jetez de bonnes pièces des autres empreintes à chaque cycle jusqu’à correction de la bavure.
Quand un Moule Famille a du Sens
| Condition | Moule Famille | Moules Séparés |
|---|---|---|
| Pièces d’assemblage, demande appairée, < 30K assemblages/an | ✓ Bonne adéquation | Surinvestissement |
| Pièces d’assemblage, demande appairée, > 100K assemblages/an | Pénalité de temps de cycle trop lourde | ✓ Meilleure économie |
| Demande dissemblable (pièce A : 100K, pièce B : 20K) | Une empreinte tourne à 20 % d’utilisation | ✓ Bon dimensionnement de chaque outil |
| Ajustement d’assemblage à tolérance serrée (≤ 0,05 mm) | Risque de variation entre empreintes | ✓ Contrôle de procédé indépendant |
| Grande pièce + petite pièce (ratio de poids > 5:1) | Risque de déséquilibre de remplissage | ✓ Outils séparés |
| Outillage prototype ou de transition, < 5 000 tirs | ✓ Coût initial minimisé | Inutile |
La réponse courte : les moules famille sont une stratégie de faible volume. Ils économisent du coût d’outillage au prix du temps de cycle, de la robustesse de procédé et de la flexibilité à long terme. Au-delà de 30 000 assemblages par an, la pénalité de temps de cycle et le risque de rebut dépassent généralement l’économie d’outillage.
Le débat ci-dessus est la vue décision. La vue conception — dimensionnement du seuil par empreinte, stratégie de compactage, la question du MeltFlipper et le contrôle DFM en dix points qui décide si un moule de jeu tient la tolérance — se trouve dans le guide de conception des moules familiaux. Là où ni le moule familial ni un nombre d’empreintes supérieur ne convient, la troisième option est de changer le procédé plutôt que l’outil : le moulage assisté par gaz produit des sections creuses depuis une empreinte unique et peut supprimer l’épaisseur qui rendait l’outil coûteux.
4. Comparaison de Coût Réelle : 1, 4, 8 et 16 Empreintes
Une pièce réelle — boîtier électronique ABS, 45 g, 120 × 80 × 30 mm, deux actions latérales, finition SPI B-1, acier P20, canal froid. Volume annuel : 1 200 000 pièces.
| 1 Empreinte | 4 Empreintes | 8 Empreintes | 16 Empreintes | |
|---|---|---|---|---|
| Coût du moule | 12 000 $ | 32 000 $ | 55 000 $ | 95 000 $ |
| Tonnage de presse | 120 t | 200 t | 300 t | 450 t |
| Temps de cycle | 28 s | 30 s | 32 s | 34 s |
| Pièces par heure | 129 | 480 | 900 | 1 694 |
| Coût matière/pièce | 0,14 $ | 0,14 $ | 0,14 $ | 0,14 $ |
| Coût de transformation/pièce | 0,22 $ | 0,058 $ | 0,031 $ | 0,017 $ |
| Coût total/pièce | 0,36 $ | 0,20 $ | 0,17 $ | 0,16 $ |
| Heures-presse pour 1,2M pièces | 9 302 | 2 500 | 1 333 | 708 |
| Coût de transformation annuel | 260 500 $ | 70 000 $ | 37 300 $ | 19 800 $ |
Le saut de 1 à 4 empreintes est spectaculaire — coût à la pièce inférieur de 44 %, et le surcoût du moule est amorti en moins de 4 semaines de production. Le saut de 8 à 16 empreintes est marginal — le coût à la pièce ne baisse que de 0,014 $, tandis que le coût du moule augmente de 40 000 $. Les rendements décroissants apparaissent parce que le coût de transformation est déjà bas, et le temps de cycle augmente légèrement à chaque doublement à cause des trajets d’écoulement plus longs et de la masse de moule plus grande.
Le point d’équilibre pratique : pour des volumes de 200 000 à 1 000 000 de pièces par an, les moules 4 empreintes offrent le meilleur compromis entre investissement moule et économie à la pièce. Au-delà de 2 000 000 de pièces par an, 8 ou 16 empreintes deviennent économiques, mais la décision doit intégrer la disponibilité des presses, la complexité de maintenance et le coût d’un arrêt — un moule 16 empreintes qui s’arrête pour réparation stoppe 16× la production d’un moule simple empreinte.
5. Considérations DFM pour les Moules Multi-Empreintes
La conception d’un moule multi-empreintes introduit des exigences qui n’existent pas sur un moule simple empreinte.
Numérotation des empreintes et traçabilité. Chaque empreinte doit être identifiée par un petit numéro gravé (hauteur de caractère 0,5–1,0 mm) sur une surface non fonctionnelle de la pièce. Cela permet un suivi qualité par empreinte. Si l’empreinte n°3 commence à produire des pièces hors cote de 0,03 mm, vous savez quel insert inspecter — sans numérotation, vous avez une distribution dimensionnelle et aucun moyen d’isoler la source.
Conception du seuil par empreinte. Dans un moule simple empreinte, le seuil est optimisé pour cette pièce. Dans un moule multi-empreintes, chaque seuil doit être identique — même type, même longueur de talon de seuil, même diamètre de talon de seuil, même position par rapport à la géométrie de la pièce. Un talon de seuil 0,02 mm plus profond sur l’empreinte n°4 que sur les empreintes n°1 à 3 produira une différence dimensionnelle mesurable. La standardisation des inserts de seuil et la vérification en cours de fabrication du moule évitent cela.
Uniformité du refroidissement. Chaque empreinte doit voir le même taux de refroidissement. Les canaux de refroidissement doivent être disposés symétriquement autour de chaque empreinte, à distance égale de la paroi de l’empreinte à la ligne de refroidissement. Une empreinte en bord de bâti qui tourne 5 °C plus chaud qu’une empreinte au centre produit des pièces à taux de retrait différents — et à dimensions différentes.
Équilibre d’éjection. La force d’éjection doit être répartie uniformément sur toutes les empreintes. Une éjection inégale — une empreinte qui éjecte avant une autre à cause d’une légère flexion de plaque — gauchit les pièces et laisse des marques d’éjecteur à des profondeurs différentes. La plaque d’éjection doit être assez épaisse pour résister à la flexion sous la charge d’éjection combinée de toutes les empreintes.
Prise en compte des tolérances. Une dimension spécifiée à ±0,05 mm sur le plan s’applique aux pièces de chaque empreinte. Si la variation entre empreintes est de ±0,02 mm, la tolérance d’usinage par empreinte doit être resserrée à ±0,03 mm pour maintenir la distribution complète dans la tolérance du plan. Cela renchérit la fabrication du moule. L’acheteur doit comprendre qu’une tolérance de ±0,05 mm sur un moule 16 empreintes est une exigence de fabrication de moule nettement plus lourde que ±0,05 mm sur un moule simple empreinte.
6. Questions Fréquentes
Puis-je démarrer en simple empreinte et ajouter des empreintes plus tard ?
Techniquement oui, économiquement non dans la plupart des cas. Ajouter des empreintes exige de réusiner les plaques d’empreinte — les logements d’insert existants, les canaux et les circuits de refroidissement ne sont pas réutilisables. En pratique, « ajouter des empreintes » signifie fabriquer un nouveau moule. Si vous prévoyez d’avoir besoin de quatre empreintes dans les 18 mois, achetez le moule 4 empreintes tout de suite. L’argent économisé en différant l’investissement est généralement inférieur au coût du second moule.
Comment vérifier l’équilibre des empreintes lors de la qualification du moule ?
Lancez une série de tirs courts — injectez un remplissage partiel (70–95 % du tir complet) à la vitesse d’injection nominale et comparez le pourcentage de remplissage entre toutes les empreintes. À la même position de vis, toutes les empreintes doivent être remplies à ±2 % les unes des autres. Si l’empreinte n°2 affiche 85 % de remplissage et l’empreinte n°4 92 %, le canal est déséquilibré. Pesez les pièces de chaque empreinte sur un échantillon de 30 tirs. La variation de poids entre empreintes doit rester sous 0,5 % du poids moyen de la pièce pour les résines techniques.
Quelle est la limite pratique du nombre d’empreintes ?
La limite est fixée par trois facteurs : le tonnage de presse (plus d’empreintes = plus de surface projetée = plus de force de fermeture), la taille du bâti (qui doit passer entre les colonnes de la presse) et la tolérance de l’acheteur à la concentration de risque. Un moule 32 empreintes produit beaucoup de pièces par heure — mais si une empreinte bave, 31 bonnes pièces partent au broyeur avec la mauvaise. Pour la plupart du moulage par injection commercial, 16 empreintes est la limite haute pratique. Au-delà, l’économie marginale à la pièce est faible et le risque d’arrêt est élevé.
Le canal chaud est-il obligatoire pour un moule multi-empreintes ?
Non. Les moules multi-empreintes à canal froid sont courants pour les matières de grande diffusion et les volumes modérés. Cependant, à mesure que le nombre d’empreintes augmente, le canal froid devient plus grand, plus épais et plus long à refroidir — ce qui ajoute du temps de cycle. Les canaux chauds éliminent entièrement le temps de refroidissement du canal et deviennent de plus en plus avantageux au-delà de 4 empreintes. À partir de 8 empreintes, le canal chaud est la norme, car le volume de canal froid dominerait le poids injecté.
Une décision de nombre d’empreintes prise au stade de la conception du moule détermine le coût à la pièce, l’utilisation de la presse et le risque qualité pour toute la durée de vie du programme. Le bon nombre d’empreintes est celui qui minimise le coût total du programme au volume de production attendu — pas celui qui minimise le devis de moule. Les moules famille sont une décision entièrement séparée : ils ressemblent à une économie de coût d’outillage et deviennent souvent un générateur de coût de production. Avant de valider une implantation de moule famille, confirmez que la demande de toutes les pièces de la famille est appairée, que la pénalité de temps de cycle est acceptable et que le risque de tolérance a été quantifié. Si l’un de ces trois contrôles échoue, scindez la famille en outils séparés et rachetez le contrôle de procédé que vous avez cédé.
Demandez une revue DFM de votre conception de pièce →
Découvrez nos capacités de fabrication de moules →
En savoir plus sur nos services de production par moulage par injection →