Comment Atteindre des Tolérances de ±0,005mm en Moulage par Injection
Un ingénieur achats d’un fabricant de dispositifs médicaux envoie le même fichier de pièce à trois mouleurs. La pièce est un boîtier de capteur — 45 mm de long, ABS/PC, avec une tolérance d’alésage de palier de 28,00 ±0,02 mm et une profondeur de gorge de joint de 1,50 ±0,01 mm. Deux fournisseurs renvoient un devis pour un outillage P20 standard à des prix comparables. Le troisième chiffre un moule en inox S136 à environ 40 % de plus et demande des précisions sur la régulation de température du fluide caloporteur, sur les capteurs de pression de cavité, et sur le point de savoir si l’exigence Cpk est de 1,33 ou de 1,67.
Le troisième fournisseur chiffre du moulage par injection de précision. Les deux premiers chiffrent du moulage par injection. La différence n’est pas du marketing — c’est l’acier de moule, le contrôle du process et la capabilité de mesure, et c’est elle qui détermine si l’alésage de palier fait 28,02 mm à chaque fois ou 28,02 mm la plupart du temps.
Ce guide explique ce qui sépare le moulage de précision du moulage standard, comment le système fonctionne, et ce qu’il faut vérifier au moment de qualifier un fournisseur pour des pièces à tolérances serrées.
1. Ce Que le Moulage par Injection de Précision Signifie Réellement
Le moulage par injection standard tient typiquement ±0,05 mm sur des pièces bien conçues dans des matières stables. Le moulage par injection de précision pousse cette valeur à ±0,01–0,02 mm — et dans certains cas à ±0,005 mm sur des cotes précises. La distinction n’est pas seulement un chiffre plus serré sur un plan. C’est une approche fondamentalement différente du contrôle du process.
En moulage standard, la presse injecte la matière dans un moule, la pièce refroidit, le moule s’ouvre et la pièce est éjectée. La variation dimensionnelle se gère en réglant les paramètres de process à l’intérieur d’une fenêtre et en acceptant la variation naturelle du procédé — typiquement un Cpk de 1,0–1,33 sur les cotes non critiques.
En moulage de précision, le process est contrôlé activement pour maintenir la variation dimensionnelle sous un seuil spécifié. Des capteurs de pression de cavité surveillent la phase de remplissage et de compactage en temps réel. La température du moule est maintenue à ±1 °C par une unité de régulation en boucle fermée — pas par un tuyau branché sur le réseau. La vitesse d’injection est profilée, pas réglée à une valeur unique. Le process passe du contrôle en vitesse au contrôle en pression à une pression de cavité définie — pas sur un fin de course de position de vis. Ce ne sont pas des options facultatives. Ce sont les exigences minimales pour tenir ±0,02 mm ou mieux sur une campagne de production.
Le moulage de précision s’adresse aux ingénieurs qui conçoivent des pièces où la variation dimensionnelle affecte directement la fonction : alésages de palier, portées d’étanchéité, clipsage des snap-fits, dentures d’engrenages, cotes d’alignement optique. Si votre pièce fonctionne à ±0,1 mm, vous n’avez pas besoin de moulage de précision. Si elle échoue à +0,03 mm, vous en avez besoin.
2. Les Quatre Piliers du Moulage de Précision
La capabilité en moulage de précision n’est pas une spécification de presse. C’est un système construit à partir de quatre éléments interdépendants.
Pilier 1 — Acier de Moule
L’acier de moule détermine la stabilité thermique et la résistance à l’usure de l’empreinte sur la durée de vie de l’outil. Pour un travail de précision, le grade d’acier ne se négocie pas.
| Acier | Dureté | Conductivité thermique | Usage privilégié |
|---|---|---|---|
| P20 | 28–32 HRC (pré-trempé) | Moyenne | Production générale, tolérances jusqu’à ±0,05 mm |
| H13 | 48–52 HRC | Plus faible | Grande série, matières chargées |
| S136 / 420SS | 48–52 HRC | Plus faible | Résistance à la corrosion, finition optique, médical |
| NAK80 | 38–42 HRC | Moyenne | Haut poli, tolérances serrées, excellente stabilité dimensionnelle |
| NAK55 | 38–42 HRC | Moyenne | Similaire au NAK80 avec une usinabilité accrue |
Pour le moulage de précision, le P20 est rarement le bon choix. Le P20 se déplace sous cyclage thermique prolongé — les cotes de l’empreinte dérivent de microns sur des milliers de cycles, à mesure que l’acier se dilate et se contracte. Un moule qui tourne avec une matière à 300 °C et un fluide à 20 °C subit une variation de 280 °C à chaque cycle. L’acier se dilate à chaque injection et se contracte au refroidissement. Le P20, à 28–32 HRC, a une limite d’élasticité inférieure à celle des aciers à outils trempés et il fluera — lentement, microscopiquement, irréversiblement — sur la vie de l’outil. Pour des pièces tolérées à ±0,05 mm, ce mouvement reste dans la bande de tolérance. Pour des pièces à ±0,02 mm, il consomme la moitié de la tolérance disponible avant que la première pièce ne soit moulée.
L’inox S136 et le NAK80 sont les choix standards pour le travail de précision. Le S136 apporte la résistance à la corrosion pour les applications médicales et optiques. Le NAK80 offre une stabilité dimensionnelle exceptionnelle avec une meilleure usinabilité que le S136 — il se polit jusqu’à SPI A-1 selon les normes d’état de surface sans la porosité qui apparaît parfois dans le H13 trempé. Les deux tiennent la géométrie de l’empreinte au-delà de 500 000 cycles avec une dérive dimensionnelle inférieure à 0,005 mm.
Pilier 2 — Régulation de Température
La température du moule est la plus grande variable de process qui affecte les dimensions des pièces. Une variation de 5 °C de la température de surface du moule modifie la vitesse de refroidissement du polymère, ce qui modifie le comportement de cristallisation des résines semi-cristallines et la relaxation du volume libre des résines amorphes — deux mécanismes qui modifient les dimensions finales de la pièce.
Le moulage de précision exige une régulation de la température du moule à ±1 °C. On l’obtient par :
- Un régulateur de température de moule (TCU) dédié à régulation PID en boucle fermée — pas de l’eau de ville à travers un régulateur de débit
- Des circuits de refroidissement pilotés indépendamment pour l’empreinte et le noyau — le côté empreinte tourne typiquement 5–10 °C plus chaud que le noyau pour maîtriser la direction du gauchissement
- Des collecteurs de fluide avec débitmètres par circuit — un canal de refroidissement partiellement obstrué d’un côté de l’empreinte produit un refroidissement asymétrique et un retrait différentiel sur la pièce
Le fluide lui-même compte. L’eau est la référence. Pour des températures de moule supérieures à 90 °C — nécessaires pour le PEEK, le PPS, le LCP et les autres résines techniques hautes températures — des TCU à eau pressurisée ou à huile sont nécessaires. Le TCU doit maintenir la température non pas à sa sortie mais à la surface du moule, ce qui exige un débit de fluide suffisant, des canaux propres et des lignes d’alimentation correctement dimensionnées.
Pilier 3 — Contrôle du Process
La presse à injecter pour un travail de précision doit contrôler le process avec une résolution supérieure à celle d’une presse standard.
Contrôle de la vitesse d’injection en boucle fermée. Une presse standard contrôle la position de vis — la vis avance jusqu’à une position de commutation définie et le régulateur passe en pression de maintien. Une presse de précision contrôle la vitesse d’injection comme une courbe profilée — vitesse au point d’injection, vitesse pendant le remplissage, vitesse en fin de remplissage — avec un retour du capteur de position de vis actualisé chaque milliseconde. Le profil de vitesse est développé pendant la mise au point du process et verrouillé comme paramètre de recette, pas comme un réglage opérateur.
Commutation sur pression de cavité. Le passage du remplissage au compactage est l’événement le plus sensible du cycle. Sur une presse standard, la commutation se fait sur une position de vis — typiquement 2–5 mm avant que la vis n’atteigne la fin de sa course. Sur une presse de précision, la commutation se fait sur une consigne de pression de cavité mesurée par un capteur piézoélectrique monté dans la cavité ou dans le canal d’alimentation. Quand la pression de cavité atteint la consigne — typiquement 200–400 bar pour les résines techniques — le régulateur passe en contrôle de pression. Cela élimine la variation d’un cycle à l’autre causée par la fuite de la bague anti-retour, les variations de viscosité de la matière et la dérive du capteur de position de vis.
Pression de maintien profilée. La pression de maintien n’est pas une valeur unique tenue pendant un temps fixe. C’est une courbe profilée — pression élevée pendant le scellement du point d’injection, puis décroissante à mesure que la pièce se solidifie — conçue pour compacter la pièce au poids cible en minimisant les contraintes résiduelles. Le profil est établi à partir d’études de scellement du point d’injection : le temps de maintien à chaque palier de pression est déterminé en mesurant le poids de la pièce à des temps de maintien de plus en plus longs jusqu’à ce que le poids se stabilise, ce qui indique que le point d’injection est scellé.
Pilier 4 — Mesure et Vérification
Le moulage de précision sans mesure de précision n’est pas du moulage de précision — c’est du moulage standard avec des chiffres plus serrés sur le plan et aucune preuve que les pièces les tiennent.
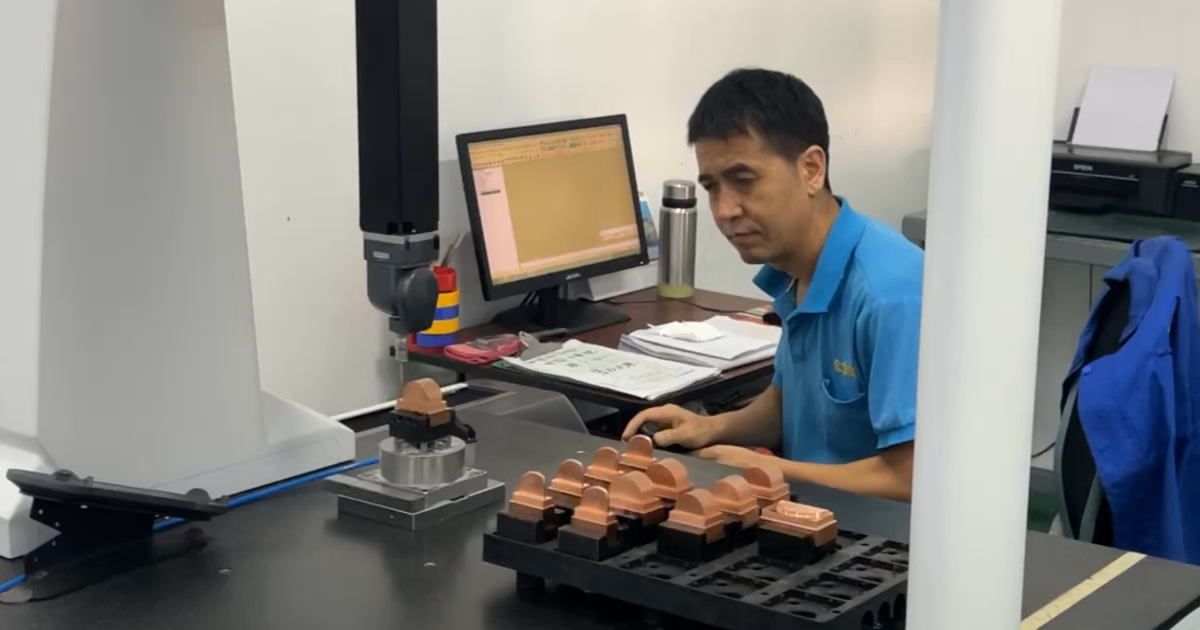
Contrôle MMT. Une machine à mesurer tridimensionnelle (MMT) avec une précision volumétrique de ±0,002 mm est le minimum pour vérifier des pièces tolérées à ±0,02 mm. L’incertitude de mesure de la MMT doit être inférieure à 10 % de la bande de tolérance — pour ±0,02 mm, la MMT doit être précise à ±0,002 mm ou mieux. Les MMT à portique Zeiss et Hexagon équipées de palpeurs à scanning sont la référence du secteur. Les palpeurs à déclenchement par contact des MMT plus anciennes introduisent une erreur d’échantillonnage ponctuel sur les surfaces courbes et ne suffisent pas en dessous de 0,03 mm.
SPC et capabilité process. Les données dimensionnelles issues de la MMT alimentent un logiciel de maîtrise statistique du process qui calcule le Cpk de chaque cote critique. Le Cpk mesure la qualité du centrage du process dans la bande de tolérance et l’ampleur de la variation par rapport à la largeur de tolérance. Un Cpk de 1,33 signifie que la dispersion du process (6 sigma) tient dans la bande de tolérance avec une certaine marge. Un Cpk de 1,67 — courant pour un PPAP automobile niveau 3 — signifie que la dispersion du process tient dans la bande de tolérance avec une marge confortable et que la moyenne du process est bien centrée. Pour les dispositifs médicaux, un Cpk ≥ 1,67 sur les cotes critiques est la norme attendue.
Contrôle de première pièce. Chaque moule neuf ou modifié passe par un FAI : un contrôle dimensionnel complet des premières pièces de production par rapport au plan 2D, avec chaque cote rapportée. Le rapport FAI établit la référence. Le contrôle en cours de production à intervalles définis — typiquement toutes les 2–4 heures — vérifie que le process n’a pas dérivé par rapport à cette référence.
3. Choix des Matières pour les Pièces de Précision
Le polymère lui-même est une source de variation dimensionnelle. Les différentes matières exigent des stratégies de précision différentes.
Résines amorphes (ABS, PC, PS, PMMA) : retrait prévisible et isotrope — 0,4–0,7 % de façon uniforme dans toutes les directions. Elles sont intrinsèquement plus stables dimensionnellement que les résines semi-cristallines et sont préférées pour les pièces de précision quand l’application permet de les utiliser.
Résines semi-cristallines (PA, POM, PBT, PEEK, PPS) : retrait anisotrope — plus important dans le sens d’écoulement que transversalement, et le rapport dépend du taux de cristallinité, qui dépend de la vitesse de refroidissement. Une pièce en PA66 refroidie lentement dans un moule chaud cristallise davantage et retire différemment que la même pièce refroidie rapidement dans un moule froid. Cela rend les résines semi-cristallines nettement plus difficiles à mouler en tolérances serrées — la fenêtre de process qui produit des dimensions acceptables est plus étroite, et la température du moule doit être tenue à ±1 °C pour obtenir une cristallinité constante.
Matières chargées. Les fibres de verre et les charges minérales réduisent le retrait et améliorent la stabilité dimensionnelle — le PA66-GF30 retire de 0,2–0,5 % contre 1,0–2,0 % pour le PA66 non chargé — mais elles introduisent de l’anisotropie : le retrait dans le sens d’écoulement peut être la moitié du retrait transversal. L’orientation des fibres, qui dépend de la position du point d’injection et de la géométrie de la pièce, détermine le retrait local. Les pièces de précision en matières chargées exigent une simulation d’écoulement pour prédire le schéma de remplissage et l’orientation des fibres avant de figer la position du point d’injection.
4. DFM pour le Moulage par Injection de Précision
Concevoir pour le moulage de précision demande de l’attention à des cotes qui seraient non critiques en moulage standard.
Uniformité d’épaisseur de paroi. Le retrait différentiel entre zones épaisses et zones minces est la première source de gauchissement et de variation dimensionnelle — voir notre guide de conception des épaisseurs de paroi pour les règles de paroi nominale en pièces de précision. Une paroi de 3,0 mm à côté d’une paroi de 1,5 mm refroidit à une vitesse différente, retire différemment et sort la pièce des tolérances. Visez une épaisseur nominale uniforme. Là où les transitions d’épaisseur sont inévitables, rendez-les progressives — une pente à 30 degrés, pas un décrochement.
Position et dimension du point d’injection. Le point d’injection détermine le schéma de remplissage et l’orientation des fibres dans les matières chargées. Un point d’injection placé à une extrémité d’une pièce longue et étroite produit un remplissage linéaire à forte anisotropie — retrait différent le long et en travers de la pièce. Un point d’injection centré produit un remplissage radial à retrait plus uniforme. Pour les pièces de précision, la position du point d’injection doit être déterminée par simulation d’écoulement, pas par commodité.
Dépouilles. Les pièces de précision ont toujours besoin de dépouille. Des parois verticales sans dépouille sont possibles avec une complexité de moule supplémentaire (noyaux escamotables, empreintes expansibles) mais ajoutent du coût et du délai. Une dépouille de 0,5 degré sur une cote de 20 mm de profondeur est le minimum pratique pour une éjection sans déformation de la pièce. Les surfaces d’empreinte polies — SPI A-1 ou A-2 — autorisent des dépouilles plus faibles que les surfaces texturées.
Système de références. Le plan de la pièce doit définir le référentiel — les trois plans orthogonaux à partir desquels toutes les cotes sont mesurées. C’est une pratique standard sur les plans de pièces usinées, mais elle est souvent omise sur les plans de pièces moulées. Pour le moulage de précision, le système de références indique au mouliste quelles cotes commandent la fonction de la pièce et comment paramétrer le programme de contrôle MMT. Sans elle, le mouliste et le contrôleur peuvent mesurer la même cote depuis des surfaces de référence différentes.
5. Le Coût de la Précision
Le moulage de précision coûte plus cher que le moulage standard. Comprendre d’où vient le coût — et quand il se justifie — fait partie de la décision d’achat.
| Facteur de coût | Moulage standard | Moulage de précision | Surcoût |
|---|---|---|---|
| Acier de moule | P20 | S136 / NAK80 | +40–80 % sur le coût de l’outillage |
| Régulation de température du moule | Eau de ville, ±5 °C | TCU en boucle fermée, ±1 °C | +5–15 $ par heure de taux machine |
| Mesure de pression de cavité | Non utilisée | Capteurs piézoélectriques + régulateur | +3 000–8 000 $ par moule |
| Développement du process | 4–8 heures | 16–40 heures (scellement, DOE, étude Cpk) | +1–3 jours de délai |
| Contrôle | Contrôle par prélèvement au pied à coulisse ou au micromètre | Contrôle MMT, SPC, rapport Cpk | +200–500 $ par rapport de contrôle |
| Coût pièce | Référence | +15–30 % | Temps de cycle parfois plus long, taux de rebut plus bas |
Le surcoût est réel. Le coût de ne pas spécifier la précision quand la pièce l’exige l’est aussi. Un dispositif médical qui échoue à un audit dimensionnel pendant la revue de dossier FDA, un capteur automobile qui dérive hors étalonnage parce que son boîtier s’est déformé, un connecteur qui échoue par intermittence parce que le pas entre contacts a varié de 0,03 mm — ces défaillances coûtent des ordres de grandeur de plus que le surcoût du moulage de précision.
Le cadre de décision : si la variation dimensionnelle affecte directement la fonction de la pièce, la sécurité ou la conformité réglementaire, payez la précision. Si elle n’affecte que l’aspect ou l’ajustement de pièces d’assemblage non critiques, le moulage standard avec des tolérances réalistes est le choix le plus économique.
Questions Fréquentes
Quelle est la tolérance la plus serrée atteignable en moulage par injection ?
±0,005 mm est atteignable sur des cotes précises — typiquement des diamètres, des profondeurs d’alésage et des cotes linéaires courtes — avec un système de moulage de précision optimisé. Cela exige un acier de moule S136 ou NAK80, une régulation de température de moule à ±1 °C, une commutation sur pression de cavité et une vérification MMT. Ce n’est pas atteignable sur toutes les cotes de toutes les pièces, et il ne faut le spécifier que là où la fonction de la pièce l’exige. Spécifier ±0,005 mm sur une surface cosmétique non fonctionnelle ajoute du coût sans bénéfice d’ingénierie.
Comment savoir si ma pièce a besoin de moulage de précision ?
Trois questions : (1) une variation dimensionnelle à ±0,05 mm empêche-t-elle la pièce de fonctionner ? (2) la tolérance porte-t-elle sur une cote qui affecte la sécurité ou la conformité réglementaire ? (3) la pièce s’assemble-t-elle avec un autre composant de précision dont la tolérance d’interface détermine la performance du système ? Si la réponse à l’une de ces questions est oui, le moulage de précision se justifie. Sinon, le moulage standard à ±0,05 mm produira des pièces fonctionnelles à moindre coût.
Le moulage de précision exige-t-il un type de presse particulier ?
Une presse entièrement électrique est préférée pour le travail de précision : elle offre une résolution de contrôle de vitesse d’injection plus élevée, une meilleure répétabilité de la position de vis et aucune dérive de température d’huile hydraulique — trois points qui réduisent la variation d’un cycle à l’autre. Une presse servo-hydraulique bien entretenue peut aussi atteindre des résultats de précision si elle est équipée d’un contrôle en boucle fermée et d’une commutation sur pression de cavité. La presse compte moins que l’acier de moule, la régulation de température et le développement du process — un moule de précision dans une presse standard surpasse un moule standard dans une presse de précision.
Quelle est la différence entre moulage de précision et moulage scientifique ?
Le moulage scientifique est la méthodologie de développement du process — établir le profil de vitesse d’injection, déterminer le temps de scellement du point d’injection, cartographier la fenêtre de process et valider par des données Cpk. Le moulage de précision est la capabilité — livrer des pièces dans une bande de tolérance serrée sur une campagne de production. On peut faire du moulage scientifique sur une pièce standard pour optimiser le temps de cycle et réduire le rebut. On ne peut pas faire du moulage de précision sans le moulage scientifique comme fondation. Pour plus de détail, voir notre guide sur le moulage scientifique et la validation de process — IQ/OQ/PQ.
Le moulage par injection de précision est un système, pas un réglage. L’acier de moule, la régulation de température, les paramètres de process et la vérification métrologique doivent tous être spécifiés, mis en œuvre et maintenus comme un ensemble cohérent. Le résultat, ce sont des pièces qui tiennent leurs exigences dimensionnelles — pas la plupart du temps, pas quand l’opérateur regarde, mais sur toute la vie de production de l’outil. Pour les ingénieurs médicaux et électroniques qui dépendent de ces cotes, c’est la différence entre un fournisseur qualifié et un problème coûteux.
En savoir plus sur les capacités de moulage par injection de précision de JBRplas →