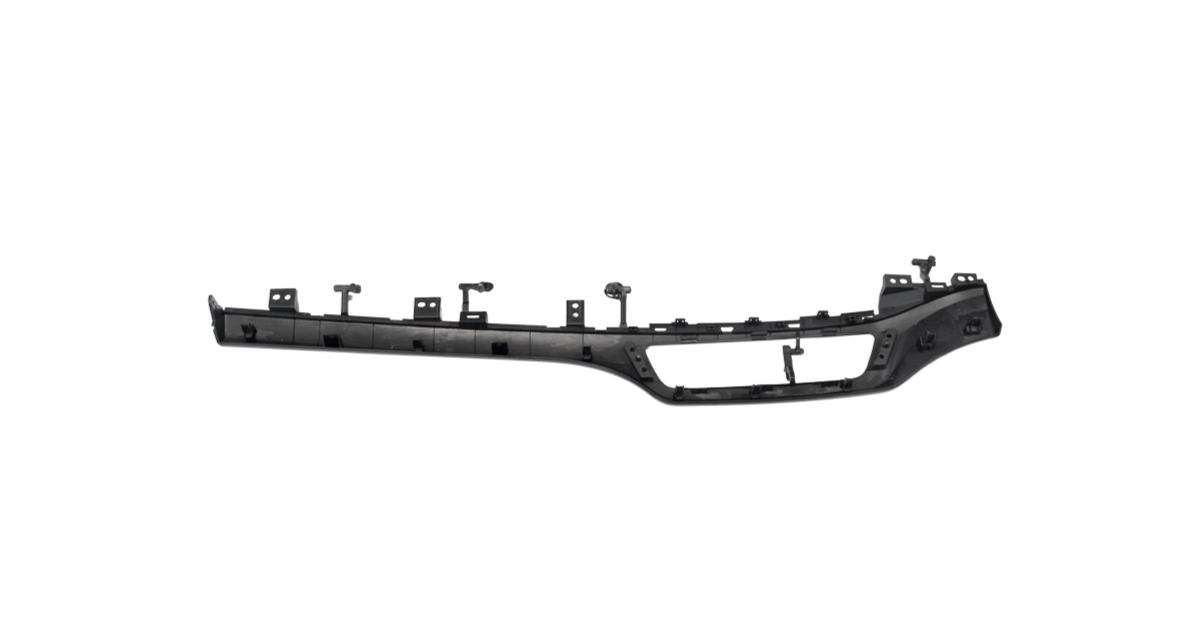
Moulage par Injection pour l'Automobile — PPAP, Tolérances et Spécifications Matériaux
Les pièces plastiques automobiles évoluent dans un environnement que l’électronique grand public ne connaît jamais. Les composants sous capot passent de -40 °C à 120 °C à chaque trajet. Les pièces de garniture intérieure subissent 1 000 heures d’essai d’exposition UV. Les supports et les pièces structurelles portent une charge continue pendant 15 ans, la durée de service du véhicule. Et chaque pièce — de l’entourage de poignée de porte au support de cache moteur — est adossée à un dossier documentaire qui remonte de la matière, du process et des données dimensionnelles jusqu’au lot de production précis, sur la presse précise, le jour précis où elle a été moulée.
Ce n’est pas du moulage par injection standard avec de la paperasse en plus. C’est une discipline de production différente — définie par le Production Part Approval Process (PPAP), l’Advanced Product Quality Planning (APQP) et les exigences de déclaration matière de l’International Material Data System (IMDS).
Ce guide couvre ce que les ingénieurs et les acheteurs automobiles doivent savoir lorsqu’ils sourcent des pièces plastiques moulées par injection pour applications automobiles — des exigences d’outillage à la documentation, puis à la validation de production.
Pourquoi le Moulage par Injection Automobile Est Différent
Trois choses distinguent le moulage par injection automobile du moulage industriel général :
1. La documentation fait partie du produit. En électronique grand public, une bonne pièce est une pièce qui s’ajuste et qui fonctionne. En automobile, une bonne pièce est une pièce qui s’ajuste, qui fonctionne et qui est adossée à une piste documentaire complète qu’un auditeur OEM peut remonter en moins de dix minutes. Si la pièce est parfaite mais que le dossier PPAP est incomplet, la pièce n’est pas acceptable.
2. La validation a lieu avant la production, pas pendant. L’APQP exige que le process de production soit validé — pas les pièces, le process — avant qu’une seule unité de production ne soit expédiée. Les études de capabilité du process (Cpk), l’analyse des systèmes de mesure (MSA) et les plans de surveillance sont réalisés et approuvés pendant la phase de pré-production. La production démarre quand le process est prouvé capable — et non l’inverse.
3. La matière doit être déclarée, pas seulement spécifiée. Au titre de la directive européenne sur les véhicules hors d’usage (VHU) et des réglementations équivalentes, chaque substance de chaque composant d’un véhicule vendu en Europe doit être déclarée via l’IMDS. Le mouleur doit déclarer non seulement la résine de base, mais le grade précis, le colorant, le stabilisant UV, l’ignifugeant et tous les autres additifs — par numéro CAS et par pourcentage massique.
PPAP Niveau 3 : Ce Qu’il Exige
Le PPAP (Production Part Approval Process) est le cadre normalisé défini par l’Automotive Industry Action Group (AIAG) pour valider qu’un fournisseur peut produire de manière constante des pièces conformes aux spécifications du client. Il existe cinq niveaux de soumission. Le Niveau 3 est le niveau par défaut pour les nouvelles pièces de production automobile.
Les 18 Éléments d’une Soumission PPAP
| # | Élément | Description |
|---|---|---|
| 1 | Enregistrements de conception | Plan de pièce client, modèle CAO et toutes les notices de modification technique |
| 2 | Documents de modification technique | Modifications autorisées de la conception depuis la diffusion initiale (le cas échéant) |
| 3 | Approbation technique client | Première pièce ou prototype signé et approuvé par le client |
| 4 | DFMEA (Design FMEA) | Analyse des modes de défaillance de la conception de la pièce — généralement côté client |
| 5 | Diagramme de flux de process | Cartographie de chaque étape du process, de la réception de la matière première à l’expédition |
| 6 | PFMEA (Process FMEA) | Analyse des modes de défaillance du process de fabrication — chaque défaillance potentielle, sa gravité, son occurrence, sa détection et son RPN (Risk Priority Number) |
| 7 | Plan de surveillance | Points d’inspection, fréquences, méthodes, tailles d’échantillon et plans de réaction pour chaque étape du process |
| 8 | Analyse des systèmes de mesure (MSA) | Études Gauge R&R prouvant que l’équipement de mesure est adapté aux tolérances inspectées |
| 9 | Résultats dimensionnels | Relevé dimensionnel complet sur un nombre défini de pièces (généralement 6–10 pièces) issues d’un run de production significatif |
| 10 | Résultats d’essais matière et performance | Certificats matière, résultats d’essais mécaniques, résultats d’essais thermiques, résistance chimique — selon la spécification matière du plan |
| 11 | Étude de capabilité initiale du process | Données Cpk sur toutes les caractéristiques critiques et significatives (SC/CC) identifiées sur le plan |
| 12 | Documentation de laboratoire qualifié | Certificats d’accréditation pour tout laboratoire externe utilisé pour les essais |
| 13 | Rapport d’approbation d’aspect (AAR) | Pour les pièces d’aspect — approbation de la couleur, du brillant et de la texture par rapport à l’échantillon maître |
| 14 | Échantillons de production | Pièces physiques issues du lot de soumission, conservées par le client |
| 15 | Échantillon maître | Pièce de référence signée, conservée par le fournisseur pendant toute la durée du programme |
| 16 | Aides au contrôle | Tout gabarit, montage ou liste de contrôle spécifique utilisé pour l’inspection |
| 17 | Exigences spécifiques client | Toute exigence supplémentaire propre au constructeur (Ford, GM, Toyota, etc.) |
| 18 | Garantie de soumission de pièce (PSW) | Le formulaire de couverture — signé par le fournisseur, contresigné par le client — qui approuve formellement la soumission PPAP |
Une soumission de Niveau 3 exige que les éléments 1–18 soient soumis au client. Une soumission de Niveau 4 exige les éléments 1–18 plus la garantie, mais pas les pièces échantillons. Le Niveau 5 inclut tout, plus un audit du fournisseur sur site.
Ce Que le PPAP Implique pour le Mouleur
Pour le mouleur par injection, un PPAP Niveau 3 signifie :
- Un run de production dédié. La soumission PPAP doit être produite à partir d’un run représentatif de la production — généralement 300–500 cycles consécutifs — sur la presse de production, avec le moule de production, par l’opérateur de production, avec le lot de matière de production. Un run de prototype ne peut pas servir de base à un PPAP.
- Des paramètres de process documentés. Pression d’injection, pression de maintien, température matière, température moule, temps de refroidissement et temps de cycle sont relevés à chaque cycle du run de soumission et verrouillés comme fenêtre de process approuvée.
- Une capabilité statistique. Pour chaque dimension marquée SC (Significant Characteristic) ou CC (Critical Characteristic) sur le plan, le Cpk doit être ≥ 1,33 pour les SC et ≥ 1,67 pour les CC. Si le Cpk descend sous ces seuils, le process n’est pas capable et la production ne peut pas démarrer avant qu’une action corrective ait été engagée et revalidée.
- Un relevé dimensionnel complet. Chaque dimension du plan est mesurée sur chaque pièce échantillon — pas seulement les quelques cotes critiques. Une pièce dont le plan porte 120 dimensions exige 120 mesures par pièce échantillon.
Un dossier PPAP Niveau 3 complet pour une pièce moulée par injection de complexité moyenne représente généralement 80–120 pages et demande 3–5 semaines de préparation, en plus du délai d’outillage.
APQP : Le Cadre Derrière le PPAP
L’APQP (Advanced Product Quality Planning) est le processus structuré qui conduit à la soumission PPAP. C’est une méthodologie en cinq phases, du concept du programme jusqu’au retour d’expérience de production.
| Phase APQP | Activités | Livrables moulage par injection |
|---|---|---|
| Phase 1 : Planifier et définir | Exigences client, périmètre du programme, planning | Revue de faisabilité, nomenclature préliminaire, estimation d’outillage |
| Phase 2 : Conception produit | DFMEA, vérification de conception, prototypes | Rapport DFM, analyse d’écoulement, recommandation matière |
| Phase 3 : Conception du process | PFMEA, plan de surveillance, flux de process | Diagramme de flux de process, PFMEA, plan de surveillance préliminaire, plan des systèmes de mesure |
| Phase 4 : Validation produit et process | Soumission PPAP, run d’essai de production | Dossier PPAP (les 18 éléments), run de validation de production, données Cpk |
| Phase 5 : Retour d’expérience et amélioration continue | Suivi SPC, action corrective, retours d’expérience | Données SPC en cours de production, tendance de capabilité du process, revalidation annuelle |
Les phases 1 à 3 sont terminées avant la commande de l’outillage. La phase 4 est la soumission PPAP elle-même. La phase 5 dure toute la vie du programme.
Le point clé : l’APQP ne s’arrête pas à l’approbation du PPAP. La phase 5 exige une surveillance continue et des preuves documentées que le process reste sous contrôle. Si le Cpk dérive sous 1,33 sur une caractéristique significative, le fournisseur doit engager une action corrective — même si toutes les pièces inspectées sont encore dans la spécification. C’est le process, et pas seulement les pièces, qui doit rester capable.
IMDS : Ce Qu’il Faut Déclarer
L’International Material Data System (IMDS) est la base de données de l’industrie automobile qui recense chaque substance de chaque composant de chaque véhicule. Elle a été créée pour servir la directive européenne VHU (2000/53/CE) et le règlement REACH (CE 1907/2006), et elle est aujourd’hui une exigence obligatoire pour pratiquement tous les constructeurs automobiles dans le monde.
Pour le mouleur par injection, la déclaration IMDS implique :
Chaque constituant doit être déclaré. Une pièce en PA66-GF30 n’est pas déclarée comme « PA66-GF30 ». Elle est déclarée comme :
- Polymère de base PA66 — numéro CAS 32131-17-2 — 67 % en masse
- Fibre de verre — numéro CAS 65997-17-3 — 30 % en masse
- Stabilisant thermique — numéro CAS propre à l’additif — 2 % en masse
- Mélange maître noir de carbone — numéro CAS 1333-86-4 — 1 % en masse
Chaque substance doit être listée en proportion du poids total de la pièce, et le total doit faire 100 %. Si une substance figure sur la liste candidate REACH ou sur la GADSL (Global Automotive Declarable Substance List), elle doit être signalée. Si elle dépasse le seuil de déclaration (généralement 0,1 % en masse), elle doit être justifiée.
La soumission IMDS doit être acceptée avant que le PPAP puisse être approuvé. La plupart des constructeurs ne signent pas de garantie de soumission de pièce tant que le statut de la soumission IMDS n’affiche pas « Accepted » dans le système. Un rejet IMDS — même pour une erreur administrative comme une classification matière incorrecte — bloque toute la chronologie du PPAP.
Tolérances Dimensionnelles : Ce Que l’Automobile Exige
Les tolérances automobiles sont généralement plus serrées que celles du moulage industriel — non parce que les pièces seraient par nature plus précises, mais parce que la tolérance est spécifiée par fonction plutôt que par capabilité du process.
| Type de caractéristique | Cpk exigé | Tolérance typique | Exemple de fonction |
|---|---|---|---|
| Critique (CC) | ≥ 1,67 | ±0,05 mm ou plus serré | Trou de montage de capteur, surface d’étanchéité, encliquetage |
| Significative (SC) | ≥ 1,33 | ±0,10 mm à ±0,15 mm | Surfaces de référence, interfaces d’assemblage, positions de clips |
| Standard | Pas de Cpk | ±0,15 mm à ±0,30 mm | Surfaces extérieures non fonctionnelles, fonctions d’aspect |
Le GD&T est la norme, pas une option. Les plans automobiles utilisent le tolérancement géométrique et dimensionnel (GD&T) selon ASME Y14.5 ou ISO 1101. La position réelle, le profil de surface et la perpendicularité sont des spécifications courantes sur les plans de pièces moulées par injection. Le concepteur du moule et l’ingénieur qualité doivent interpréter le GD&T et concevoir l’outillage et le plan d’inspection en conséquence.
Le moule doit intégrer le retrait propre à la matière. Le PA66-GF30 se rétracte d’environ 0,3–0,5 % dans le sens d’écoulement et de 0,8–1,2 % dans le sens transversal — il est anisotrope, et l’écart est significatif. L’acier du moule est usiné avec une surcote correspondant au facteur de retrait, mais ce facteur n’est pas un nombre unique — il varie avec l’épaisseur de paroi, la position du point d’injection et les paramètres de process. Une analyse d’écoulement avec compensation du retrait est la norme pour tout outillage automobile chez JBRplas.
Matières de Grade Automobile
La spécification matière d’un plan de pièce automobile cite généralement à la fois la norme de performance et le grade précis. Matières de grade automobile courantes pour le moulage par injection :
| Matière | Application typique | Norme clé |
|---|---|---|
| PA66-GF30 | Supports sous capot, caches moteur, carénages de ventilateur | Stabilisé thermique à 120 °C+ en continu ; UL94 HB |
| PA6-GF30 | Supports structurels, clips de fixation | Coût inférieur au PA66 ; adapté à l’intérieur et au semi-structurel |
| PBT-GF30 | Boîtiers de connecteurs, corps de capteurs | Excellentes propriétés électriques ; faible absorption d’humidité |
| PP-TD20 (chargé talc) | Garnitures intérieures, panneaux de porte, gaines CVC | Coût faible, bonne rigidité, grades résistants aux rayures disponibles |
| PC/ABS | Garnitures de planche de bord, entourages de console centrale | Résistance au choc à basse température ; peintable |
| POM (acétal) | Composants de circuit de carburant, mécanismes de ceinture | Faible frottement, excellente résistance chimique |
| PPS-GF40 | Sous capot haute température (zone turbocompresseur) | Tenue continue à 200 °C+ |
Exigences de certification matière pour le PPAP :
- Certificat matière du fournisseur par lot
- Résultats d’essais mécaniques (résistance à la traction, allongement, module de flexion, choc) selon ISO ou ASTM
- Résultats d’essais thermiques (HDT, Vicat) pour les pièces exposées à la chaleur
- Certification de résistance chimique pour les pièces exposées au carburant, à l’huile ou aux fluides
- Soumission IMDS avec déclaration complète des substances
- Pour les pièces d’aspect : données de colorimétrie spectrophotométrique (ΔE < 1,0 par rapport à l’échantillon maître)
Exigences d’Outillage pour l’Automobile
L’outillage de production automobile est spécifié différemment de l’outillage industriel général :
| Exigence | Norme automobile | Norme industrielle |
|---|---|---|
| Nuance d’acier | H13 minimum (48–52 HRC) | P20 (28–32 HRC) |
| Garantie de durée de vie | 500 000 cycles minimum ; typiquement 1 000 000 | 100 000–300 000 |
| Pièces de rechange | Tiges d’éjection, ressorts, colliers chauffants selon la liste de pièces de rechange | Sur demande |
| Refroidissement | Circuits de refroidissement conformes ou forés, documentés ; débit et ΔT spécifiés | Refroidissement standard |
| Sérialisation du moule | Marquage permanent selon la spécification client | Marquage standard |
| Plan de maintenance | Plan de maintenance préventive écrit avec intervalles | Responsabilité du fournisseur |
Exigences multi-empreintes pour l’automobile : lorsque plusieurs empreintes sont utilisées, chaque empreinte est traitée comme un flux de production distinct pour les besoins du PPAP. Les données dimensionnelles sont rapportées par empreinte, et non moyennées. Si l’empreinte 3 produit des pièces à Cpk 1,29 alors que les empreintes 1, 2 et 4 sont à Cpk 1,45 ou plus, l’empreinte 3 doit être corrigée avant que le PPAP puisse être approuvé — même si les moyennes des quatre empreintes dépassent l’exigence.
Validation de Production et Exigences Permanentes
L’approbation PPAP n’est pas la fin des exigences qualité. C’est le début de la surveillance qualité en phase de production.
Exigences post-PPAP pour les mouleurs automobiles :
- SPC sur les caractéristiques critiques. Cartes de contrôle tenues par équipe. Cpk recalculé périodiquement.
- Revalidation annuelle. Relevé dimensionnel complet et étude de capabilité du process répétés chaque année pour les programmes actifs.
- Gestion des modifications. Toute modification de matière, de process, d’outillage ou de site de production exige une notification au client. Les modifications significatives (substitution de matière, modification d’outillage, déplacement de presse) peuvent exiger une nouvelle soumission PPAP.
- Conservation des enregistrements. La documentation PPAP, les enregistrements de production et les certificats matière sont conservés pendant la durée du programme plus la période de service du véhicule — généralement 15–20 ans.
- Audit de process par couches (LPA). Audits réguliers par la supervision, l’ingénierie et la direction pour vérifier que le plan de surveillance est suivi exactement comme écrit.
Questions Fréquentes
Avez-vous l’expérience des exigences de constructeurs spécifiques ?
JBRplas a fourni des composants moulés par injection à des programmes automobiles exigeant une documentation PPAP Niveau 3, y compris des pièces livrées à des fournisseurs de rang 1 pour des programmes Ford, GM et de constructeurs européens. Chaque constructeur a ses exigences propres, documentées dans son manuel qualité fournisseur — nous les examinons au stade de la RFQ et confirmons la conformité avant de chiffrer.
Pouvez-vous prendre en charge la déclaration IMDS ?
Oui. Nous soumettons les données IMDS pour chaque programme automobile où cela est exigé. La soumission est préparée pendant la phase PPAP à partir de la déclaration de substances du fournisseur de matière, et nous pilotons la soumission jusqu’au statut « Accepted ».
Quel est votre délai type pour un programme automobile ?
Le délai d’outillage pour un moule de production automobile (H13, avec dossier PPAP complet) est généralement de 35–50 jours ouvrés de l’approbation de conception à T1. Le run de soumission PPAP et la préparation du dossier documentaire ajoutent généralement 3–5 semaines après l’approbation dimensionnelle. Délai total de l’approbation de conception à la soumission PPAP : environ 10–14 semaines.
Proposez-vous le PPAP pour des programmes non automobiles ?
Oui. Bien que le PPAP soit né dans l’automobile, la méthodologie est de plus en plus utilisée dans les chaînes d’approvisionnement des dispositifs médicaux, de l’aéronautique et des équipements industriels. Nous pouvons fournir des dossiers de documentation de type PPAP (relevé dimensionnel, étude de capabilité, certificat matière, plan de surveillance) pour tout programme qui les exige. Le périmètre est défini au stade de la RFQ.
Pouvez-vous fournir un dossier PPAP pour un moule existant qui n’a pas été documenté selon les normes PPAP ?
C’est possible, mais cela exige un run de production sur le moule existant avec relevé dimensionnel complet, étude de capabilité et certificat matière. Si le moule n’a pas été construit selon les normes PPAP, les résultats dimensionnels peuvent révéler des problèmes nécessitant une correction de l’outillage. Nous recommandons un audit dimensionnel de pré-PPAP sur le moule existant avant de s’engager dans une soumission PPAP complète.
Le moulage par injection automobile n’est pas un procédé de fabrication différent. C’est le même procédé — exécuté avec un niveau de documentation, de validation et de contrôle du process qui rend chaque décision de production auditable. Pour les acheteurs et les ingénieurs qui sourcent des pièces plastiques automobiles, la question n’est pas « ce fournisseur peut-il mouler la pièce ? » mais « ce fournisseur peut-il prouver — données à l’appui — qu’il a moulé correctement chaque lot de production ? »
Soumettez votre pièce automobile pour une revue DFM gratuite et un devis compatible PPAP →