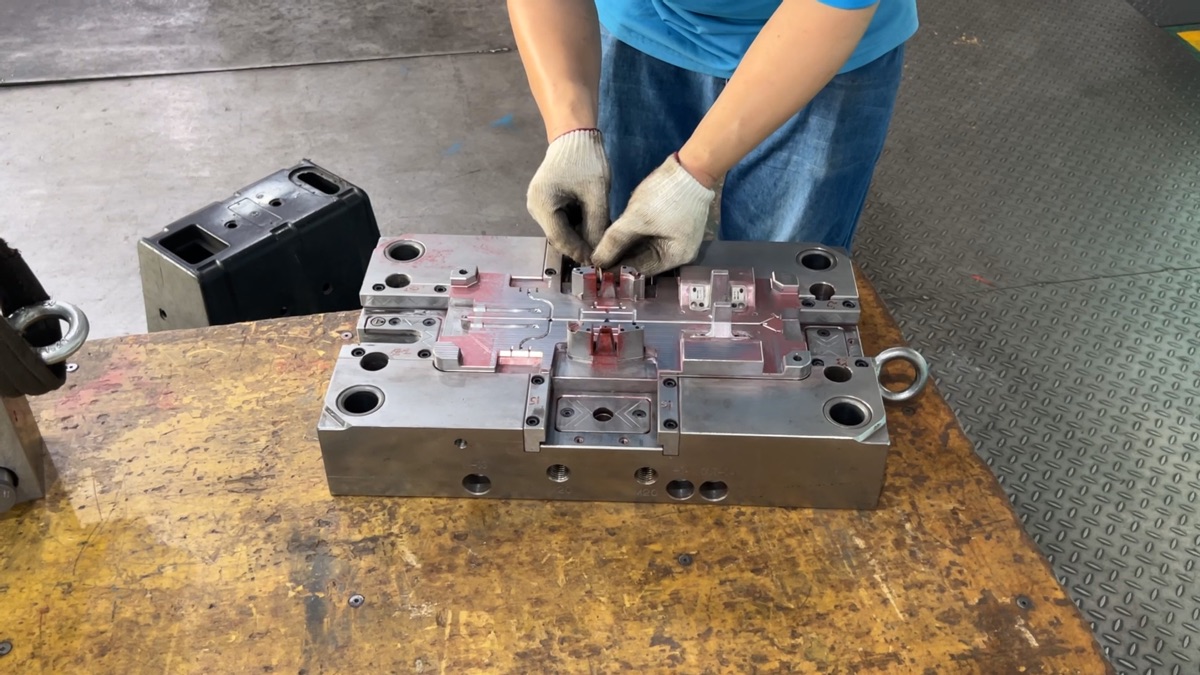
Maintenance des Moules et Durée de Vie — Plans Préventifs et Sélection de l'Acier
Un moule d’injection de $25 000 tourne pendant 18 mois et commence à produire des bavures sur le plan de joint. L’acheteur appelle le mouliste. Le mouliste demande le carnet de maintenance. Il n’y a pas de carnet de maintenance — le moule tourne pratiquement en continu depuis l’approbation T1, avec des arrêts uniquement pour les changements de matière et quelques arrêts le week-end.
Le devis de réparation est de $4 800. La cause : une douille de colonne de guidage usée qui a laissé les plaques A et B se décaler de 0,08 mm, produisant une usure inégale des surfaces d’obturation. Une douille à $40 remplacée au cap des 500 000 cycles aurait évité la réparation de $4 800. Mais personne ne comptait les cycles.
La maintenance des moules est le sujet le moins glamour du moulage par injection. C’est aussi ce qui sépare un outillage qui produit des pièces constantes pendant 1,5 million de cycles d’un outillage qui exige une réparation majeure à 300 000. Ce guide couvre ce qui détermine la durée de vie d’un outillage, à quoi ressemble un plan de maintenance préventive, et comment la sélection de l’acier fixe la charge de maintenance dès le jour où la conception du moule est approuvée.
1. Ce Qui Détermine la Durée de Vie d’un Moule
La durée de vie d’un outillage n’est pas un chiffre unique. C’est l’intersection de quatre facteurs, et le plus faible fixe la limite.
Qualité de l’Acier
L’acier du moule détermine la résistance de base à l’usure. Les choix courants, par ordre de durée de vie croissante :
| Acier | Dureté (HRC) | Durée de Vie Attendue (cycles) | Application Typique |
|---|---|---|---|
| P20 (1.2311) | 28–32 | 300 000–500 000 | Production générale, matières non chargées |
| H13 (1.2344) | 48–52 | 500 000–1 000 000 | Matières chargées verre, production grand volume |
| S136 (1.2083) | 48–52 | 500 000–1 000 000 | Pièces optiques/transparentes, matières corrosives (PVC, grades FR) |
| NAK80 | 38–42 | 300 000–500 000 | Surfaces cosmétiques haut poli, cycles courts |
| 1.2343 (H11) | 46–50 | 500 000–800 000 | Conductivité thermique élevée, applications à cycle rapide |
Le P20 est l’acier de production le plus courant et représente la qualité minimale acceptable pour un outillage destiné à dépasser les volumes de prototype. Il s’usine, se polit et se soude pour réparation. Il est aussi assez tendre pour que les matières chargées verre (PA66-GF30, PBT-GF20, PP-GF30) érodent les seuils, les évents et les angles vifs de manière mesurable en 100 000–200 000 cycles.
Le H13 est le standard des outillages qui tournent des matières chargées verre ou dépassent 500 000 cycles par an. La dureté plus élevée résiste à l’usure abrasive des résines chargées de fibres et maintient l’intégrité du plan de joint sur des séries plus longues. Le compromis : le H13 coûte 20–40 % de plus en matière première que le P20, et le temps d’usinage est plus long en raison de la dureté supérieure.
Matière Moulée
La résine qui passe dans le moule est le principal agent d’usure.
| Type de Matière | Agressivité d’Usure | Mécanisme d’Usure Principal | Atténuation |
|---|---|---|---|
| Non chargée (ABS, PP, PE, PS) | Faible | Frottement général | Plan de maintenance standard |
| Chargée verre (PA66-GF30, PP-GF30) | Élevée | Érosion abrasive aux seuils, angles, évents | Acier H13 ou plus dur, chromage dur des surfaces d’usure |
| Ignifugée (ABS FR, PC FR, PA FR V-0) | Moyenne–Élevée | Corrosion chimique + usure abrasive | S136 ou empreintes chromées, nettoyage des évents plus fréquent |
| PVC | Élevée | Corrosion chimique (dégagement de HCl) | S136 ou inox, chromage obligatoire |
| PPS, PEEK, LCP (haute température) | Moyenne | Fatigue thermique, corrosion | H13 nitruré, inspection fréquente des canaux de refroidissement |
| Grades optiques (PMMA, PC) | Faible | Dégradation de surface (micro-rayures) | S136, procédures de manutention protégées, cycles de nettoyage réduits |
La règle empirique : les matières chargées verre à 30 % de fibres réduisent la durée de vie de l’outillage d’environ 50 % par rapport au même outillage tournant une matière non chargée. Un outillage en P20 donné pour 500 000 cycles en ABS peut n’en tenir que 250 000 en PA66-GF30 avant d’exiger une reprise importante.
Nombre de Cycles et Fréquence
Un moule qui tourne 24/6 sur un cycle de 30 secondes produit 86 400 cycles par semaine, soit 4,3 millions de cycles par an. Ce n’est pas la même réalité de maintenance qu’un moule qui tourne 5 000 cycles par mois pour un programme à faible volume.
Le bon indicateur n’est pas le temps calendaire mais le nombre de cycles. Un plan de maintenance défini par le temps (« graisser chaque mois ») n’a pas de sens sans connaître le nombre de cycles. Un moule qui tourne 5 000 cycles par mois demande une lubrification mensuelle. Le même moule qui tourne 86 000 cycles par semaine demande une lubrification quotidienne. Les deux peuvent se retrouver sur un plan calendaire « mensuel » pour un technicien de maintenance qui ne fait pas la différence.
Discipline de Maintenance
C’est le facteur qui sépare les outillages qui atteignent leur durée de vie nominale de ceux qui lâchent à la moitié. Il est entièrement du ressort du mouleur et entièrement invisible pour l’acheteur jusqu’à l’apparition du problème.
Un outillage correctement maintenu bénéficie de :
- Suivi du compteur de cycles. Chaque presse a un compteur de cycles. Le plan de maintenance est piloté par des jalons de nombre de cycles, pas par des dates du calendrier.
- Inspections documentées. À chaque intervalle de maintenance, l’outillage est inspecté sur des indicateurs d’usure précis — usure du plan de joint, profondeur des évents, jeu des éjecteurs, état des seuils, débit des canaux de refroidissement — avec relevé des constats.
- Remplacement prédictif. Les composants à forte usure (douilles de colonnes de guidage, broches de rappel, fourreaux d’éjection, inserts de seuil) sont remplacés à des intervalles de cycles définis, pas au moment de la casse.
Un outillage mal maintenu tourne jusqu’à ce qu’il cesse de produire des pièces acceptables. À ce stade, les dégâts sont cumulés — la douille usée a usé l’alésage qui la reçoit, l’évent bouché a brûlé sa portée, le seuil émoussé a érodé le logement de l’insert de seuil. Un remplacement de douille à $40 devient une remise en état de plaque à $4 800.
2. Plan de Maintenance Préventive
Un plan de maintenance préventive (MP) standard pour un moule d’injection de production, indexé sur le nombre de cycles :
| Intervalle (Cycles) | Action de Maintenance | Remarques |
|---|---|---|
| Chaque équipe | Contrôle visuel : qualité des pièces, bavures, éjection | Niveau opérateur. Tout écart par rapport à la référence déclenche une revue qualité |
| 50 000 | Nettoyer les faces du moule et le plan de joint. Inspecter les évents pour détecter le bouchage. Lubrifier les colonnes de guidage, les broches de rappel, les colonnes-guides d’éjection et les mécanismes de tiroirs/cames | Arrêt MP standard. 30–60 minutes pour un moule deux plaques simple |
| 100 000 | Déposer et nettoyer le système d’éjection. Inspecter les éjecteurs pour déformation ou grippage. Mesurer la profondeur des évents (doit correspondre à la spécification d’origine). Inspecter l’usure des seuils sous grossissement | Arrêt d’une demi-journée. Remplacer les composants usés |
| 250 000 | Démontage complet. Nettoyer toutes les plaques, empreintes et noyaux. Inspecter tous les composants mobiles pour l’usure. Remplacer les éjecteurs, les broches de rappel et les douilles de colonnes de guidage par jeu complet. Repolir les surfaces d’empreinte si nécessaire. Tester le débit des canaux de refroidissement pour détecter les bouchages | Arrêt d’une journée à deux jours. Peut nécessiter l’envoi du moule à l’atelier d’outillage |
| 500 000 | Révision complète. Remplacer tous les composants d’usure. Recreuser les évents à la profondeur d’origine. Repolir les surfaces d’empreinte et de noyau. Vérifier toutes les cotes par rapport au plan de moule d’origine. Remplacer l’insert de seuil le cas échéant | Intervention majeure. 3–7 jours. Équivalent à une remise en état du moule |
| 1 000 000 | Remise en état complète ou évaluation de mise au rebut | Audit dimensionnel par rapport au plan. Décision économique : remettre en état ou remplacer |
Pour les moules qui tournent des matières chargées verre, divisez les intervalles par deux. L’intervention à 50 000 cycles passe à 25 000. Celle à 100 000 passe à 50 000. Les mécanismes d’usure avancent à peu près deux fois plus vite.
3. Lire les Schémas d’Usure
Quand un moule sort de la presse pour maintenance, les schémas d’usure sur l’acier disent ce qui se passe dans le procédé. Ce sont des informations de diagnostic — pas seulement des dégâts à réparer.
Érosion du Seuil
Ce que l’on voit : la portée du seuil présente un aspect mat et grenu, ou une perte de matière mesurable au point d’entrée. Sous grossissement, l’arête vive à la jonction du seuil et de l’empreinte est arrondie.
Ce que cela signifie : la matière moulée contient une charge abrasive (fibre de verre, charge minérale) et la vitesse au seuil est élevée. La combinaison d’un écoulement à grande vitesse et de particules abrasives fait littéralement du sablage sur le seuil.
Réponse : remplacer l’insert de seuil (si l’outillage a un insert de seuil remplaçable) ou recreuser la portée du seuil. Si l’outillage est en P20, envisager de passer l’insert de seuil en H13 ou d’ajouter un chromage dur. Réduire la vitesse d’injection si le procédé le permet — une vitesse au seuil plus faible réduit le taux d’érosion.
Bouchage des Évents
Ce que l’on voit : les canaux d’évent — les gorges peu profondes rectifiées dans le plan de joint en fin de remplissage — sont remplis de résidus compactés. La profondeur d’évent est réduite ou l’évent est complètement obstrué.
Ce que cela signifie : la matière dégage des volatils (humidité, additifs de basse masse moléculaire, produits de décomposition des ignifugeants) qui se condensent dans les évents et se solidifient. Des évents bouchés provoquent des manques (l’air ne peut pas sortir de l’empreinte), des brûlures (l’air comprimé chauffe jusqu’à la température d’inflammation) et une hausse de la pression en empreinte.
Réponse : nettoyer les évents à chaque arrêt MP. Si un évent se bouche plus souvent que les autres, sa profondeur est peut-être trop faible pour la matière — augmenter la profondeur d’évent de 0,005–0,010 mm dans la limite du seuil de bavure de la matière. Pour les matières FR qui produisent des dépôts épais, réduire l’intervalle MP spécifiquement pour les évents concernés.
Usure du Plan de Joint
Ce que l’on voit : le plan de joint — la surface où les plaques A et B se rejoignent — présente une usure inégale, un côté visiblement plus usé que l’autre. Les bavures apparaissent sur des zones précises du plan de joint, pas de façon uniforme.
Ce que cela signifie : le moule tourne désaligné. La cause la plus fréquente est l’usure des douilles de colonnes de guidage, qui laisse la partie mobile se décaler légèrement par rapport à la partie fixe à chaque cycle. Sur des milliers de cycles, ce désalignement use le plan de joint de façon inégale.
Réponse : remplacer immédiatement les douilles de colonnes de guidage. Si le plan de joint est déjà inégal, le moule peut devoir être rectifié à plat — une réparation majeure. C’est exactement le scénario que le remplacement préventif des douilles est censé éviter.
Grippage des Éjecteurs
Ce que l’on voit : les éjecteurs présentent des rayures longitudinales ou un aspect grenu sur la surface de travail. Dans les cas avancés, la broche se grippe dans son alésage et soit reste bloquée (ne rentre plus), soit casse (la tête se sépare du corps).
Ce que cela signifie : lubrification insuffisante, ou jeu de broche trop serré pour la température de service (la dilatation thermique de la broche referme le jeu). Le grippage est plus fréquent sur les outillages qui tournent à haute température (PC, PSU, PPS — températures de moule au-dessus de 100 °C).
Réponse : remplacer les broches grippées et aléser les logements pour rétablir le jeu correct. Passer à un lubrifiant d’éjecteurs haute température. Si le grippage revient, augmenter le jeu broche-alésage de 0,003–0,005 mm.
Dépôts dans les Canaux de Refroidissement
Ce que l’on voit : débit d’eau de refroidissement réduit à pression de pompe constante. Le démontage révèle de la rouille, du tartre ou des dépôts minéraux sur la surface interne des canaux de refroidissement.
Ce que cela signifie : de l’eau non traitée dans le circuit de refroidissement, plus de la chaleur, plus du temps : cela donne du tartre. Les dépôts isolent le canal de refroidissement — le transfert thermique chute, le temps de cycle augmente (le moule met plus longtemps à refroidir entre les cycles) et la qualité des pièces peut en souffrir (gauchissement dû à un refroidissement inégal).
Réponse : rincer les canaux de refroidissement au détartrant à chaque intervalle MP majeur (250 000 cycles). Utiliser de l’eau traitée (inhibiteur de corrosion, biocide) dans le circuit de refroidissement. Pour les outillages qui tournent au-dessus de 80 °C de température de moule, envisager une unité de régulation en circuit fermé avec eau traitée plutôt que l’eau de l’usine.
4. Sélection de l’Acier et Charge de Maintenance
La sélection de l’acier est une décision de maintenance prise au stade de la conception du moule. Le choix n’affecte pas seulement le prix d’achat de l’outillage, mais le coût de maintenance sur toute la durée de vie de l’outillage.
Quand le P20 Est le Bon Choix
- Volume de production inférieur à 250 000 cycles par an
- Matières non chargées ou faiblement chargées (ABS, PC, PP, PA non chargé)
- Programmes sous contrainte de budget où le coût d’outillage initial est la préoccupation première
- Pièces à tolérances larges (±0,10 mm ou plus) où une usure mineure est acceptable
Un outillage en P20 maintenu selon le plan atteint 500 000 cycles de façon fiable. Le coût de maintenance à chaque intervention est plus bas, parce que le P20 s’usine, se polit et se soude plus facilement que les aciers plus durs.
Quand le H13 Justifie le Surcoût
- Volume de production supérieur à 250 000 cycles par an
- Matières chargées verre ou charges minérales, quel que soit le volume
- Tolérances serrées (±0,05 mm ou plus serré) qui ne tolèrent aucune usure d’empreinte
- Programmes où le coût d’un arrêt — une ligne de production qui attend la réparation du moule — dépasse le surcoût d’outillage
Le surcoût du H13 (20–40 % sur le coût matière, 10–20 % sur le temps d’usinage) est remboursé à la première réparation majeure évitée. Un outillage H13 tournant du PA66-GF30 qui atteint 800 000 cycles sans remise en état du plan de joint a remboursé son surcoût plusieurs fois par rapport à un outillage P20 qui exige une reprise majeure à 300 000 cycles.
Quand le S136 ou l’Inox Est Nécessaire
- PVC ou autres matières corrosives — pas d’alternative, l’inox chromé est obligatoire
- Pièces optiques/transparentes — le S136 prend et conserve un poli supérieur au P20 ou au H13
- Dispositifs médicaux exigeant un moulage en salle blanche — le S136 résiste au peroxyde d’hydrogène et aux autres agents stérilisants utilisés en salle blanche
- Programmes de long terme (>5 ans) où le mode de défaillance attendu est la corrosion, pas l’usure
Un moule qui produit 100 000 pièces sans maintenance n’a pas été fiable. Il a eu de la chance. La question n’est pas de savoir s’il aura besoin de maintenance. C’est de savoir si cette maintenance sera un arrêt planifié d’une heure au cap des 50 000 cycles, ou une réparation non planifiée d’une semaine au cap des 300 000 cycles. La différence tient à un carnet de maintenance que quelqu’un remplit vraiment — et à un acheteur qui demande à le voir.
Où la durée de vie de l’outil est réellement fixée
La maintenance maintient un moule en vie, mais sa durée de vie se décide bien avant le premier intervalle d’entretien : au choix de l’acier, à la conception du refroidissement et à la matière qu’on lui demande de transformer.
- La nuance et la dureté de l’acier fixent le plafond. Un moule P20 et un moule H13 sur la même pièce n’ont pas la même durée de vie, et l’écart est déjà dans le prix du moule — choix de l’acier de moule.
- La conception du refroidissement fixe le cyclage thermique vu par l’acier. Un mauvais refroidissement, c’est de l’acier plus chaud, et l’acier plus chaud s’use plus vite — conception du circuit de refroidissement.
- La résine fixe le mécanisme d’usure. La fibre de verre érode, le PVC corrode, et les deux détruisent un outil spécifié pour de l’ABS non chargé : matières chargées fibre de verre et le PVC comme matière.
- La conception du seuil et de l’éjection fixe les points d’usure locaux. L’érosion du seuil change la pièce avant l’empreinte — conception de seuil et conception du système d’éjection.
- Le nombre de cycles fixe le plan. Ce que coûte un intervalle d’entretien sur la vie de l’outil, face à ce que coûte un outil bon marché en arrêts et en rebut, c’est le calcul du coût total de possession.
Le journal de maintenance est la sortie. Les décisions ci-dessus sont l’entrée, et elles valent plus que le journal.